





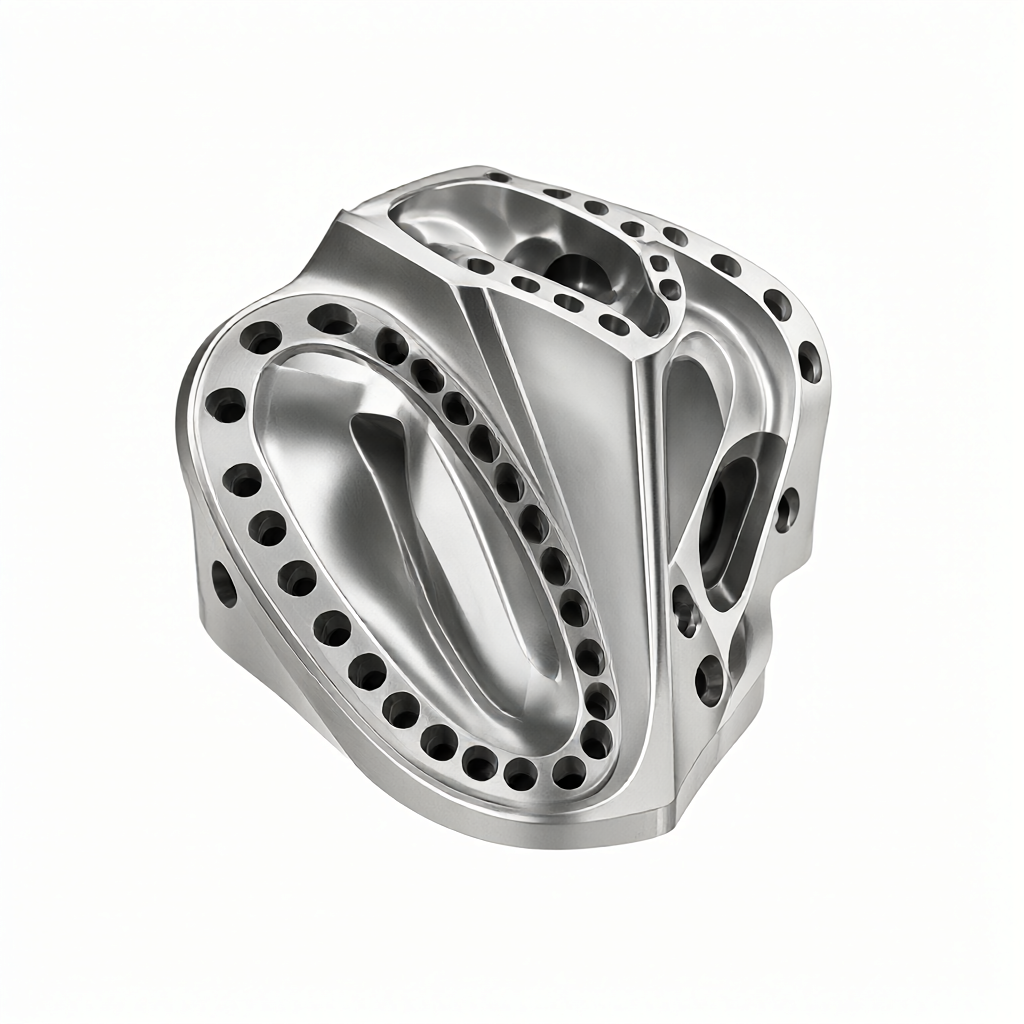
Den femaxliga kopplings- och fastspänningsstrategin för CNC-bearbetning av komplexa strukturella flyg- och rymddelar är kärntekniken för att lösa den effektiva och exakta tillverkningen av tunnväggiga, specialformade och djuphåliga delar. För svårbearbetade material som titanlegeringar och högtemperaturlegeringar, möter traditionell treaxlig bearbetning ofta dimensionella problem utanför toleransen orsakade av verktygsinterferens, verktygsrester, spänndeformationer och spänningsfrigöring. Femaxlig samtidig bearbetning kan bibehålla den bästa skärvinkeln mellan verktyget och arbetsstycket genom koordinerad rörelse av verktyget längs fem frihetsgrader, och därigenom avsevärt optimera skärförhållandena, förbättra ytfinishen och förkorta verktygsbytestiden. Den här artikeln ger en djupgående analys av hur man uppnår hög konsistens och tillförlitlighet i massproduktion från de fyra dimensionerna processvägsplanering, klämfixturdesign, felkompensation och acceptanskriterier, och hjälper ingenjörer och inköpare att utvärdera leverantörernas tekniska styrka.
Femaxlig kopplingsbearbetningsprincip och tekniska fördelar med strukturella delar för flygindustrin
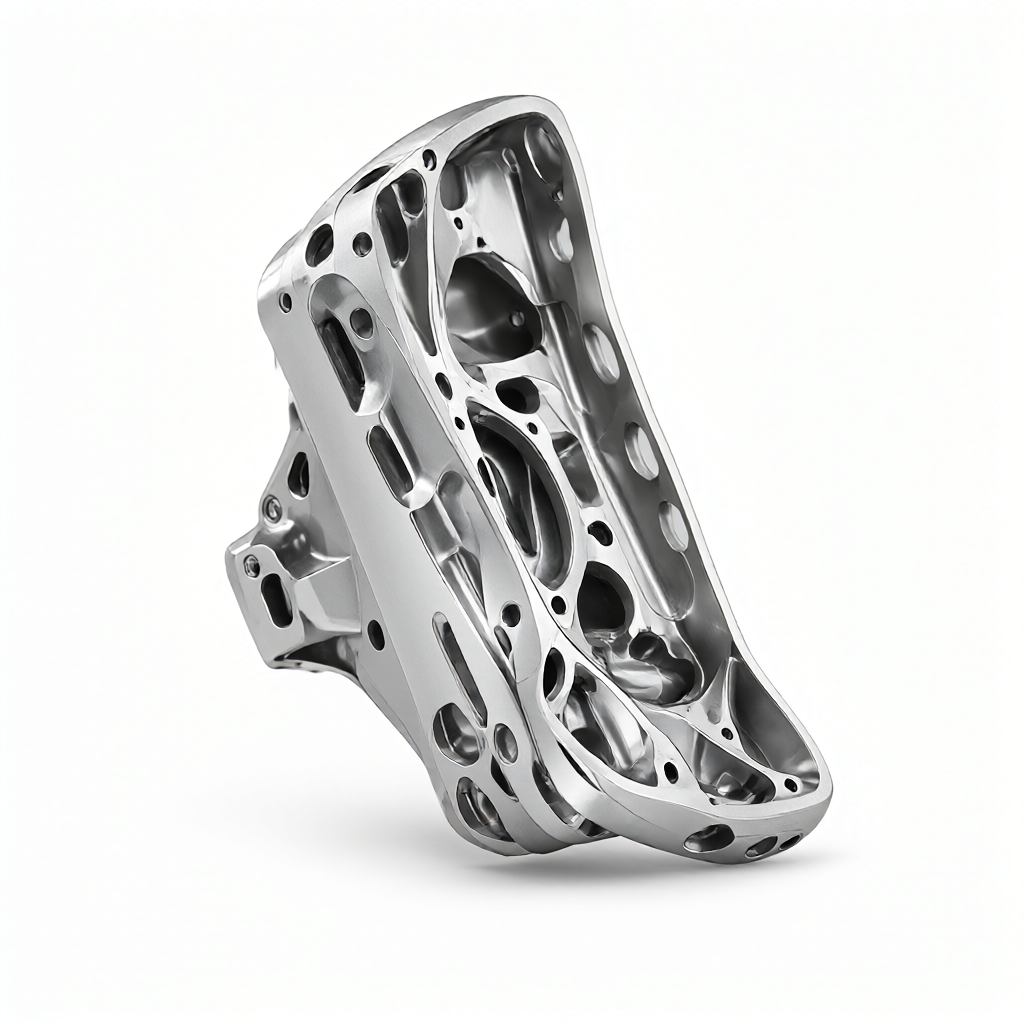
Flygkonstruktionsdelar, såsom flygkroppsramar, landningsställsfästen och motortillbehörshöljen, har vanligtvis komplexa friformsytor och täta hålsystem. Vid bearbetning av dessa funktioner kräver treaxlig bearbetning ofta flera vändningar och fastspänning. Det kumulativa positioneringsfelet är vanligtvis stort, vilket gör det svårt att uppfylla de strikta geometriska toleranskraven i ritningarna.
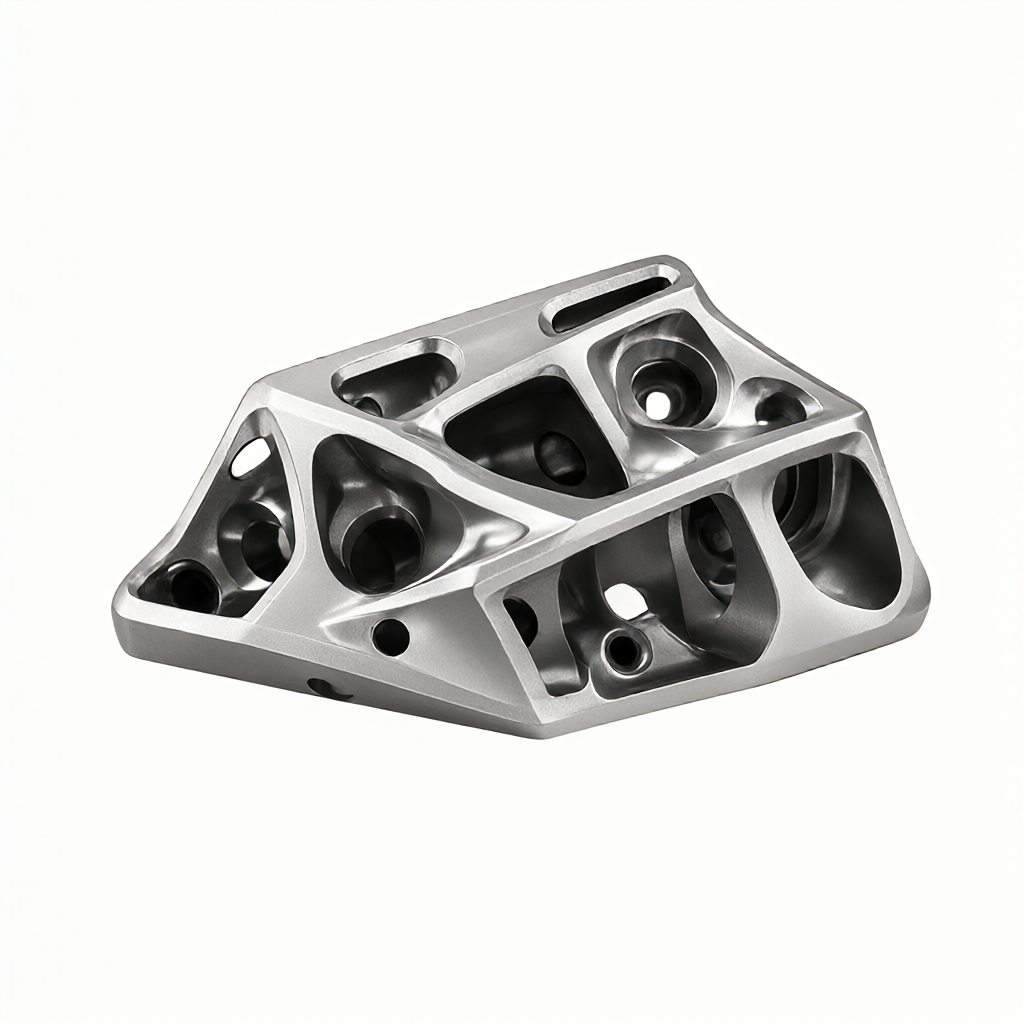
Ett femaxligt bearbetningssystem innehåller tre linjära axlar (X, Y, Z) och två roterande axlar (vanligtvis märkta A/C eller B/C axlar). Dess huvudsakliga fördel ligger i"Konstant skärning"förmåga. Verktygsaxeln kan alltid peka mot arbetsstyckets ytas normala riktning eller bibehålla en fast vinkel för att förhindra att bladet eller verktygshandtaget träffar arbetsstyckets obearbetade yta. Detta rörelsemönster ger följande tekniska fördelar:
- Förbättra ytkvaliteten:Genom att hålla en konstant skärvinkel blir skärtjockleken enhetlig och vibrationsmärken orsakade av förändringar i skärdjupet reduceras. Ytjämnheten Ra-värdet kan vanligtvis kontrolleras inom 0,8 μm och kan nå Ra0,4 μm med efterbearbetning.
- Optimera verktygets livslängd:Genom att undvika störningar i verktygshandtaget kan verktyget sträcka sig kortare och ha bättre styvhet. Samtidigt är verktygsslitaget mer enhetligt och den totala livslängden förlängs med 30%-50%.
- Minska antalet klämtider:Mångfacetterad bearbetning slutförs genom en fastspänning, vilket eliminerar ackumulerade fel orsakade av flera positioneringar, vilket är särskilt kritiskt för integrerade strukturella delar.
För svårbearbetade material som Inconel 718 eller Ti-6Al-4V ger det femaxliga länkaget tillräcklig kylning och smidig borttagning av spån, vilket ytterligare minskar risken för arbetshärdning och säkerställer dimensionsstabilitet.
Viktiga klämstrategier: styvhet, positionering och avspänningskontroll
Femaxligt länkage löser problemet med "om det kan bearbetas", medan klämstrategin avgör "om bearbetningsnoggrannheten kan bibehållas." De flesta flygdelarmaterial är i ett avspänningsavlastande glödgningstillstånd. Om klämningen är felaktig under bearbetningen, kommer släppningen av kvarvarande spänning att göra att delarna deformeras efter att de lossats. Detta är den främsta anledningen till att skrota partier.
En effektiv klämstrategi måste följas"Klockan sex positionering"principer och göra justeringar baserat på materialegenskaper:
- Kombination av vakuumadsorption och mekanisk kompression:För tunnväggiga delar kan enkel mekanisk kompression lätt orsaka ytförsänkningar. Det rekommenderas att använda en vakuumadsorptionsskiva som grundstöd för att eliminera bottenspänningar och endast använda en liten mängd mekaniska pressblock i riktningen vinkelrät mot skärkraften. Presskraften behöver beräknas genom FEM-simulering och styrs vanligtvis mellan 0,5-1,5 MPa.
- Användning av mjuka klämmor:För delar som kräver hög finish och inte tillåter klämmärken kan den mjuka klämreserven fräsas ut innan provskärning av den första biten. I efterbehandlingsstadiet används frästa mjuka klämmor istället för hårda tryckplattor för att säkerställa positioneringsnoggrannhet och undvika skador på den bearbetade ytan.
- Hantering av värmepåverkade zoner:Verktygsfriktion och materialdeformation under bearbetning genererar värme. För stora låddelar rekommenderas att använda kylvätska för att direkt spruta skärpunkten och begränsa spindeleffekten till mindre än 80 % av märkvärdet för att minska inverkan av termisk deformation på dimensionsnoggrannheten.
När du väljer en fixtur måste du också ta hänsyn till intervallet för den femaxliga maskinens rotationsaxlar. För att undvika interferens mellan verktyget och fixturen vid extrema vinklar måste en komplett fixturkollisionsdetektering utföras i CAM-mjukvaran.
CAM-vägplanering: optimering av verktygsväg och simuleringsverifiering
Huruvida fördelarna med femaxlig länkage kan utnyttjas beror till stor del på valet av strategi och parameterinställningar för CAM-mjukvaran. För strukturella delar för flygindustrin jämförs vanliga ruttstrategier enligt följande:
| Policynamn | Tillämpliga funktioner | Fördelar och nackdelar Analys |
|---|---|---|
| Ytbearbetning av revolution (Swarf) | Friformsytor, komplexa former | excellent:Banan är slät, det finns inga kvarvarande verktyg och ytkvaliteten är hög;brist:Beräkningstiden är lång och kraven på modelltopologi är höga. |
| Polyedrisk finish | Huvudsakligen plan struktur med små rundade hörn | excellent:Hög effektivitet och enkel schemaläggning;brist:Det kan finnas skärmärken vid de rundade hörnen, som kräver efterföljande utjämning. |
| Borr/borr | Djupt hål, lutande hål, positionshål | excellent:Femaxlig automatisk positionering, vertikal matning, undvik borrförskjutning, bra hålväggsfinish;brist:Det finns krav på klämmans öppningsutrymme. |
| Hörnrengöring | Invändig rät vinkel, djupt spår | excellent:Se till att hörnen är helt rensade utan rester;brist:Använd en kniv med liten diameter, som har dålig styvhet och är lätt att bryta. Fodret måste kontrolleras noggrant. |
Innan du utför bearbetning är det nödvändigt att utföra"Offline simuleringsverifiering". Inte bara kollisionen mellan verktyget och arbetsstycket måste kontrolleras, utan även den fysiska interferensen mellan verktyget, verktygshållaren, fixturen och själva verktygsmaskinen (inklusive spindeln, sliden och rotationsaxeln). För nyckelsatser rekommenderas det att generera en tidsbana med en matningskurva och utföra torrkörningsverifiering på verktygsmaskinen för att säkerställa att G-kodslogiken är korrekt.
Testmetoder och toleransacceptansstandarder
Acceptans efter avslutad bearbetning är nyckeln till att bekräfta processens effektivitet. För det höga precisionskravet på ±0,01 mm kan konventionella bromsok inte längre möta efterfrågan och måste förlita sig på följande detekteringsmetoder:
- Koordinatmätmaskin (CMM):Används för inspektion i full storlek, med fokus på planhet, hålkoaxialitet och geometriska toleranser. För den femaxliga bearbetningsytan måste en tät sondbana som innehåller gränspunkter och inre punkter utformas för att fånga ytdeformation.
- Laserskanner:Lämplig för övergripande konturjämförelse av stora tunnväggiga delar. Genom att överlagra punktmolnsdata på ritningsmodellen genereras ett kromatogram för att snabbt identifiera lokala deformationshot spots.
- Ytjämnhetsmätare:Mät Ra-värdet för kritiska parningsytor direkt. Den pneumatiska tätningsytan i flygdelar kräver vanligtvis Ra≤0,8μm. Med en femaxlig polerkniv ska den kunna uppfylla standarden stabilt.
Under massproduktionsstadiet rekommenderas att implementera"Fullständig inspektion av första artikeln + inspektion av processprovtagning"Strategi. Den första biten måste kontrolleras punkt för punkt av kvalitetsingenjören enligt GD&T-ritningarna, och inspektionsrapporten bevaras; under massproduktion utförs en fullständig CMM-inspektion för varje viss kvantitet (som var 50:e stycke), och resten inspekteras slumpmässigt för nyckeldimensioner enligt AQL-standarder för att balansera effektivitets- och kvalitetsrisker.
DFM-rekommendationer och leverantörstekniska bedömningspunkter
För inköpare är det avgörande att kommunicera med leverantörer på DFM (Design for Manufacturability) innan man anförtror bearbetning. För att utvärdera om en CNC-bearbetningsfabrik har förmågan att massproducera komplexa flygdelar, bör du vara uppmärksam på följande tekniska indikatorer:
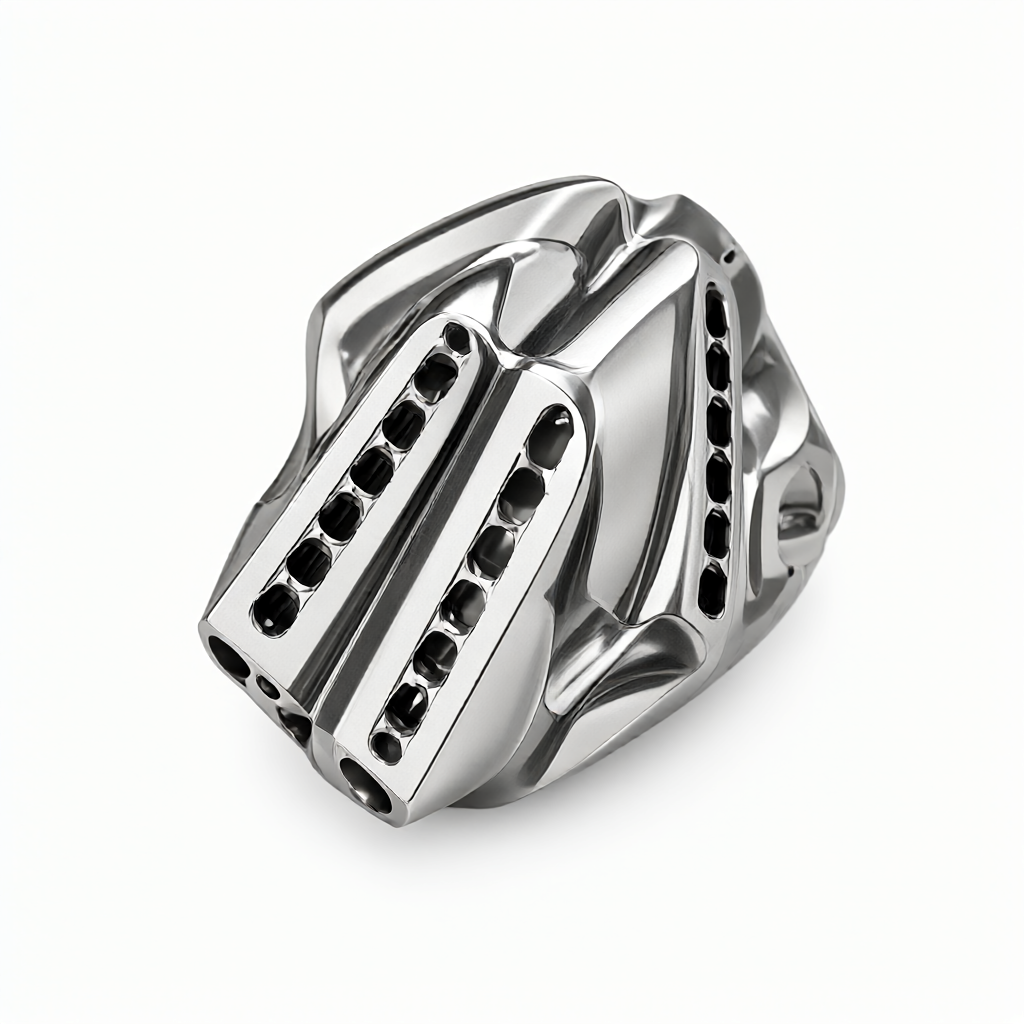
- Enhetskonfiguration:Om man ska ha ett femaxligt länkagebearbetningscenter istället för bara ett fyraxligt sidfräscenter. Äkta femaxliga länksystem kräver att två roterande axlar rör sig samtidigt för att uppnå komplex ytutjämning. ShowyMetal har 72 CNC-utrustningar, som täcker 3/4/5-axliga bearbetningscentra och svarv- och fräsmaskiner, och har hårdvaran för sådana komplexa delar.
- Efterbehandlingsprogram:Olika verktygsmaskiner (DMG, Okuma, Haas, etc.) har olika G-kodformat. Huruvida leverantören har en komplett postprocessor för en specifik maskinmodell avgör direkt programmeringseffektiviteten och säkerheten.
- Material erfarenhet:Skärparametrarna (hastighet, matning, skärdjup) för svårbearbetade material kräver en stor mängd dataackumulering. Mogna leverantörer kan tillhandahålla speciella skärmanualer för TC4 och Inconel 718 och bevisa deras batchkonsistens.
Dessutom är leverantörens utseendebearbetningsförmåga också viktiga differentieringsindikatorer. Precisions CNC-delar kräver ofta ytbehandlingar som anodisering och sandblästring. Om det finns klämmärken eller repor på ytan kommer efterföljande pläterings- eller oxidationsprocesser att förstärka defekterna. Att undersöka dess förmåga att skydda utseendet under bearbetningen är därför nyckeln till att säkerställa avkastningen av slutprodukten.
Vad ska jag göra om femaxlig bearbetning av flygtunnväggiga delar är lätt att deformera?
Det löses huvudsakligen genom att optimera fastspänningsmetoden (såsom vakuumadsorption för att minska lokal stress) och reservera processmarginal. Det rekommenderas att utföra en avspänningshärdning före efterbehandling och använda strategin "symmetriskt skärdjup" i CAM för att minska den ensidiga skärkraften.
Är femaxlig bearbetning lämplig för små partier av komplexa konstruktionsdelar?
Mycket tillämplig. Även om kostnaden för femaxlig programmering är relativt hög, för komplexa delar, kan den avsevärt minska antalet fastspänningstider och manuell ingreppsbehandlingstid, och kan faktiskt återspegla högre effektivitetsfördelar i små batch-scenarier.
Hur kan man verifiera om leverantörens femaxliga bearbetningskapacitet är äkta?
Leverantörer är skyldiga att tillhandahålla simuleringsvideor som innehåller verktygsbanor (som Vericut-videor), eller tillhandahålla grovbearbetning/finbearbetning av verkliga objekt med roterande axelrörelser, och kontrollera om spåren av verktygsanslutningen vid kälfogarna är uppenbara. Detta är en intuitiv grund för att bedöma femaxlig koppling.
Vilken nivå kan ytjämnheten för femaxlig bearbetning nå?
I gott verktygsskick och korrekta parametrar kan slutbearbetningsvärdet för Ra vanligtvis vara stabilt mellan 0,4μm-0,8μm. Om högre kvalitet krävs kan en efterbehandlingsprocess läggas till. Vid denna tidpunkt är det nödvändigt att undvika att väsentligt ändra verktygsaxelvinkeln för att förhindra verktygsmärken.
Hur kontrollerar man konsistensen av femaxlig bearbetning i massproduktion?
Kärnan ligger i standardisering och automatisering av fixturer. Använd självcentrerande fixturer eller luftexpanderande axlar, och upprätta strikt hantering av verktygets livslängd (tvingat verktygsbyte baserat på antal bitar eller tid) för att säkerställa att skärstatusen för varje del är i det optimala slitageintervallet för verktyget.
Bearbetningen av komplexa konstruktionsdelar för flygindustrin är inte bara en konkurrens mellan skärande verktyg och verktygsmaskiner, utan också en konkurrens mellan ackumulering av processdata och kvalitetskontrollsystem. Om du har massproduktionskrav för sådana svåra delar, rekommenderas det att skicka ritningarna och specifika processkrav till ett professionellt team för DFM-granskning. Genom att visa specifika toleransutmaningar och materialegenskaper kan riktade tekniska lösningar och offertutvärderingar snabbt erhållas, vilket minskar kostnaderna för försök och fel och säkerställer projektleverans i tid.



