





Val av kylmedel och anti-korrosionsstrategier för CNC-bearbetning av flyg- och rymddelar av titanlegering
Inom flyg- och rymdtillverkning används titanlegeringar (som Ti-6Al-4V) i stor utsträckning på grund av deras höga hållfasthet-till-vikt-förhållande och utmattningsmotståndsegenskaper, men deras låga värmeledningsförmåga (ca 6-7 W/m·K) och starka kemiska aktivitet görVal av kylmedel för CNC-bearbetningBli en nyckelprocessvariabel som påverkar delens ytintegritet och inre metallografiska struktur. Fel kylvätska kan orsaka snabbt verktygsslitage, överdriven termisk deformation av arbetsstycket och allvarligare, dolda fel som väteförsprödning eller intergranulär korrosion. Den här artikeln kommer att diskutera kylschemat som är lämpligt för precisions-CNC-bearbetning av titanlegeringar baserat på skärkraft, värmeflödestäthet och materialkorrosionsmekanism, och analysera den stödjande antikorrosionsbehandlingsprocessen för att hjälpa ingenjörer att balansera bearbetningseffektivitet, noggrannhetsunderhåll och kostnad i massproduktion.
Den underliggande logiken för kylningskrav för skäregenskaper i titanlegering
Svårigheten att skära titanlegeringar beror främst på dess unika materialegenskaper. Först och främst är titan ett starkt väteabsorberande element. Vid höga temperaturer reagerar den lätt med kemikalier i skärvätskan eller miljöfukt, tränger in i korngränserna och orsakarVäteförsprödning, vilket minskar materialets duktilitet. För det andra är den termiska ledningsförmågan för titanlegering endast 1/8 av stålets. Skärvärmen är huvudsakligen koncentrerad till verktygets främre del och det tunna lagret på arbetsstyckets yta. Om kylningen är otillräcklig kan den lokala temperaturen snabbt stiga över fasomvandlingspunkten, vilket förändrar den metallografiska ytstrukturen och introducerar kvarvarande dragspänning.
- Värmehanteringsprioritet:Kylvätskan måste ha en hög specifik värmekapacitet för att snabbt ta bort värme från skärzonen och förhindra glödheta fel på verktyget.
- Kemiskt inert:Formeln måste vara neutral eller svagt alkalisk för att undvika att starka syror eller svavel- och klorhaltiga föreningar korroderar titanmatrisen och förhindrar spänningskorrosionssprickor.
- Smörj- och kylbalans:Även om titanlegeringar i första hand är beroende av kylning snarare än oljelöslig smörjning, kan tillsatser med extremt tryck bidra till att minska limslitage.
Jämförande analys av vanliga kylvätsketyper i titanlegeringsbearbetning
För CNC-bearbetning av titanlegeringar inkluderar vanliga kylmedier vattenlösliga skärvätskor, minsta kvantitetssmörjning (MQL) och helsyntetiska skärvätskor. När du väljer bör du inte bara titta på rostskyddsprestandan, utan också vara uppmärksam på dess korrosiva data på titanmetall. Följande tabell jämför prestandan för tre vanliga lösningar inom Ti-6Al-4V-behandling:
| mediatyp | Typiska ingredienser/koncentrationer | Termisk effektivitet (W/m²K) | Korrosionsrisk för titan | Tillämpliga scenarier, fördelar och nackdelar |
|---|---|---|---|---|
| Vattenlöslig halvsyntetisk/helsyntetisk skärvätska | Klorhaltig rostinhibitor, koncentration 5-10% | Hög (500-1000) | hög risk(om det innehåller fritt klor) | Den snabbaste värmeavledningen, lämplig för höghastighets 5-axlig fräsning. Däremot måste en klorfri eller klorfattig formel användas, annars orsakar det lätt gropkorrosion. |
| Minsta smörjmängd (MQL) | Vegetabilisk oljebas + fina dimpartiklar, flödeshastighet 10-50ml/h | Medium (beroende huvudsakligen på luftflöde för värmeavledning) | låg risk | Miljövänlig, inga kostnader för avfallshantering. Kylkapaciteten är dock begränsad och lämpar sig endast för borrning eller konturfräsning vid lägre hastigheter. |
| Helsyntetisk icke vattenlöslig skärolja | Extremtryckstillsats, ren olja | Låg (50-100) | låg risk | Utmärkt smörjförmåga, hämmar knivtumör. Den har dock dålig värmeavledning och är inte lämplig för högbelastningsspårning eller bearbetning av djupa kaviteter. Den måste vara utrustad med luftkylning. |
För viktiga flygkonstruktionsdelar rekommenderas det att användaSpeciell bearbetningsvätska för titanlegering. Denna typ av vätska är vanligtvis baserad på klorfria organiska rostinhibitorer, och pH-värdet styrs mellan 8,5-9,5, vilket inte bara säkerställer passiveringsskyddet av titan, utan också har tillräcklig extremtrycksprestanda. Det är strängt förbjudet att använda allmän rostskyddsolja som innehåller nitrit, eftersom nitrit kommer att reagera med titan under hög temperatur och tryck för att bilda instabila föreningar.
Anti-korrosionsbehandling och rengöringsspecifikationer under bearbetning
Efter bearbetning, om kvarvarande skärvätska på ytan av titandelar inte avlägsnas i tid, kommer elektrokemiska korrosionsceller att bildas i luckorna, särskilt i fuktiga miljöer. Anti-korrosionsbehandling är inte bara en enkel avtorkning, utan en standardiserad rengöringsprocess:
- Borttagning av olja med ultraljud:Använd ett neutralt eller svagt alkaliskt avfettningsmedel och utför ultraljudsrengöring vid 40-60°C för att avlägsna skärvätskerester som fäster vid mikroporerna och gängorna.
- Skölj i rent vatten:Avjoniserat vatten med en resistivitet större än 1 MΩ·cm måste användas för att skölja för att förhindra att kalcium- och magnesiumjoner i kranvatten bildar ett avlagringsskikt på titanytan.
- Ångfas torkning/lufttorkning:Undvik vattenmärken efter naturlig lufttorkning. Det rekommenderas att använda tryckluftstorkning eller lågtemperaturvarmluftstorkning för att förhindra kvarhållande av fukt.
- Passiveringsbehandling (valfritt):För delar som har lagrats under lång tid eller som utsätts för korrosiva miljöer kan kromsyra eller kromfri passiveringsvätska appliceras för att bilda en transparent passiveringsfilm och förbättra saltsprutbeständigheten.
Särskild uppmärksamhet:Använd inte stålborstar eller smärgeldukarRengör titandelar för hand eftersom slitageskräp, om det är inbäddat i ytan, kan bli en källa till spänningskoncentration och en startpunkt för korrosion. Ytmodifiering bör göras med kemisk polering eller elektrolytisk slipning.
Effekt av val av kylmedel på dimensionsnoggrannhet och ytjämnhet
Kylningseffektiviteten påverkar direkt verktygets termiska förlängning. Vid bearbetning av titanlegering, även om verktygets termiska expansionskoefficient är liten, kommer lokala höga temperaturer att göra att skäreggen drar sig tillbaka något eller ökar slitaget, vilket påverkar dimensionsstabiliteten. Användning av högeffektiv kylvätska kan förlänga verktygets livslängd med 30%-50% och bibehålla en stabilare ytjämnhetsnivå på Ra 0,4-0,8 μm.
Vid faktisk bearbetning rekommenderas det att övervaka skärvätskans temperatur. Om kylvätskecirkulationstemperaturen överstiger 40°C kommer värmeavledningseffektiviteten att minska. Vid denna tidpunkt bör flödeshastigheten ökas eller kylledningens layout bör förbättras för att säkerställa att munstycket är direkt riktat mot skärpunkten. För exakt femaxlig länkagebearbetning, användRiktningsstyrd högtryckskylning(Tryck >70 bar) kan effektivt ta bort spån och minska friktionskoefficienten, vilket avsevärt minskar ytvågighet (Wt-värde).
Acceptanskriterier och undvikande av vanligt misslyckande
Innan leverans av flyg- och rymddelar måste, förutom regelbunden dimensionell inspektion, oförstörande inspektion (NDI) utföras för att kontrollera potentiella defekter:
- Metallografisk inspektion:Polera och etsa kritiska sektioner elektrolytiskt för att kontrollera om det finns väte-inducerad sprickbildning eller överdriven tjocklek av härdat lager. Djupet på det arbetshärdade lagret bör kontrolleras inom 20-50 μm. För djupt ökar risken för initiering av utmattningssprickor.
- Saltspraytest:Om delarna kräver korrosionsbeständighet krävs ett neutralt saltspraytest (NSS), vilket vanligtvis kräver kontinuerlig sprutning i 48-96 timmar utan rödrost. Opassiverade titandelar bör prestera bättre än kolstål i detta test, men om de inte rengörs noggrant kan sömmarna korrodera först.
- Fluorescerande penetrantinspektion (FPI):Används för att detektera ytmikroprickor, speciellt intergranulära sprickor orsakade av termisk stress.
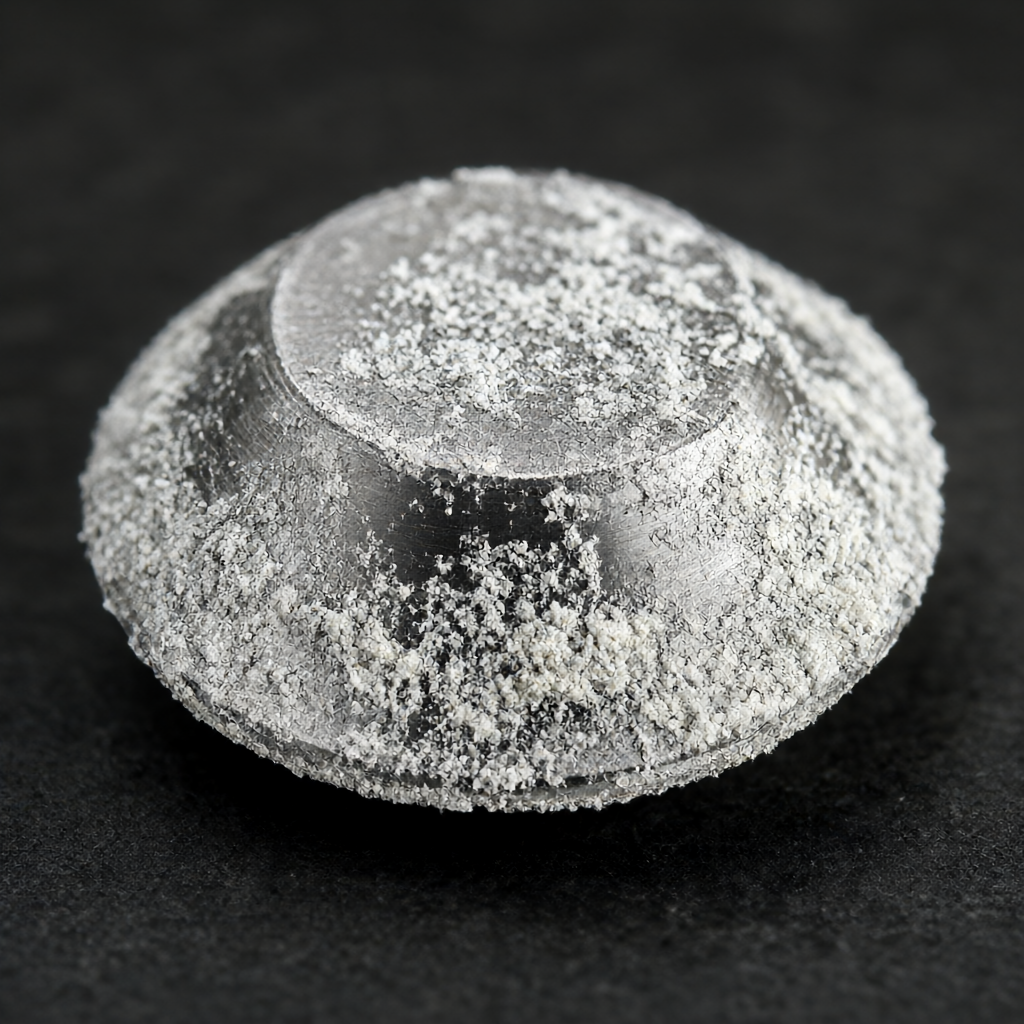
Om vita pulverformiga korrosionsprodukter (allmänt känd som "titan frost") hittas på ytan av delar, orsakas det vanligtvis av föroreningar som blandas in i kylvätskan eller ofullständig rengöring. Vid denna tidpunkt måste kemisk rengöring och passivering utföras igen. Slipa inte för djupt för att undvika att skada den designade väggtjockleken.
Vanliga frågor (FAQ)
Kan klorhaltig skärvätska användas för bearbetning av titanlegering?
Rekommenderas starkt att undvika. Även om klorhaltiga skärvätskor är effektiva på stål, är fria kloridjoner extremt frätande för titan och kan lätt leda till gropkorrosion och spänningskorrosionssprickor. Speciell klorfri bearbetningsvätska av titanlegering bör användas.
Är minimikvantitetssmörjning (MQL) lämplig för höghastighetsfräsning av titanlegeringar?
Värmeavledningskapaciteten hos MQL är svagare än vätskekylning och är inte lämplig för högbelastnings- och höghastighetsfräsningsoperationer. Det är mer lämpligt för låghastighetsborrning eller svarvning, och insprutningsflödet och finfördelningseffekten måste kontrolleras strikt, annars kommer otillräcklig kylning att orsaka snabb mattning av verktyget.
Hur lagrar man bearbetade titandelar under lång tid för att förhindra korrosion?
Titandelar bör hållas torra och rena. Det rekommenderas att linda in det med ångfas rostskyddspapper eller rostskyddsfilm och förvara det i en miljö med en relativ luftfuktighet på mindre än 40 %. Undvik direktkontakt med koppar, aluminium och andra metaller för att förhindra galvanisk korrosion.
Hur övervakar man kylvätskekoncentrationen mest exakt?
Det rekommenderas att använda en refraktometer för att övervaka koncentratkoncentrationen istället för att enbart förlita sig på konduktivitet. Kontrollera samtidigt pH-värdet varje dag. Om det avviker från baslinjevärdet ±0,5 måste skärvätskan justeras eller bytas ut för att förhindra sur eller alkalisk obalans från att korrodera titanmatrisen.
Under vilka omständigheter är det mest sannolikt att väteförsprödning inträffar?
Väteförsprödning uppstår huvudsakligen under efterbehandlingens värmebehandlings- eller rengöringssteg. Om delarna stannar för länge vid högtemperatur- och högtrycksvattenrening, eller om spänningen inte avlägsnas i tid efter svetsning/bearbetning, kan väteatomer tränga in i korngränserna. Standardpraxis är att utföra noggrann rengöring och torkning omedelbart efter bearbetning, och vakuumglödgning vid behov för att sprida väte.
Slutsatser och rekommendationer till åtgärder
Bearbetningskvaliteten för flyg- och rymddelar av titanlegering beror på tre tredjedelar av kvaliteten på skärverktygen och sjuttio procent av bearbetningskvaliteten på kyl- och rengöringssystemet. Att välja rätt klorfritt kylmedel och implementera en standardiserad anti-korrosionsrengöringsprocess är kärnan för att eliminera dolda fel och säkerställa batchkonsistens. För batchorder som eftersträvar hög precision (±0,01 mm) och hög finish (Ra 0,4μm), är det avgörande att upprätta spårbara kylvätskehanteringsfiler.
Om du utvecklar titandetaljer eller står inför utmaningar i bearbetningskonsistens, skicka gärna ritningar och tekniska krav till vårt ingenjörsteam. Vi kommer att rekommendera matchande kyllösningar och efterbearbetningsprocesser baserat på din specifika detaljs geometriska egenskaper (som djupa hålrum, tunna väggar) och tillhandahåller teknisk support i hela processen från provskärningsverifiering till massproduktion.



