





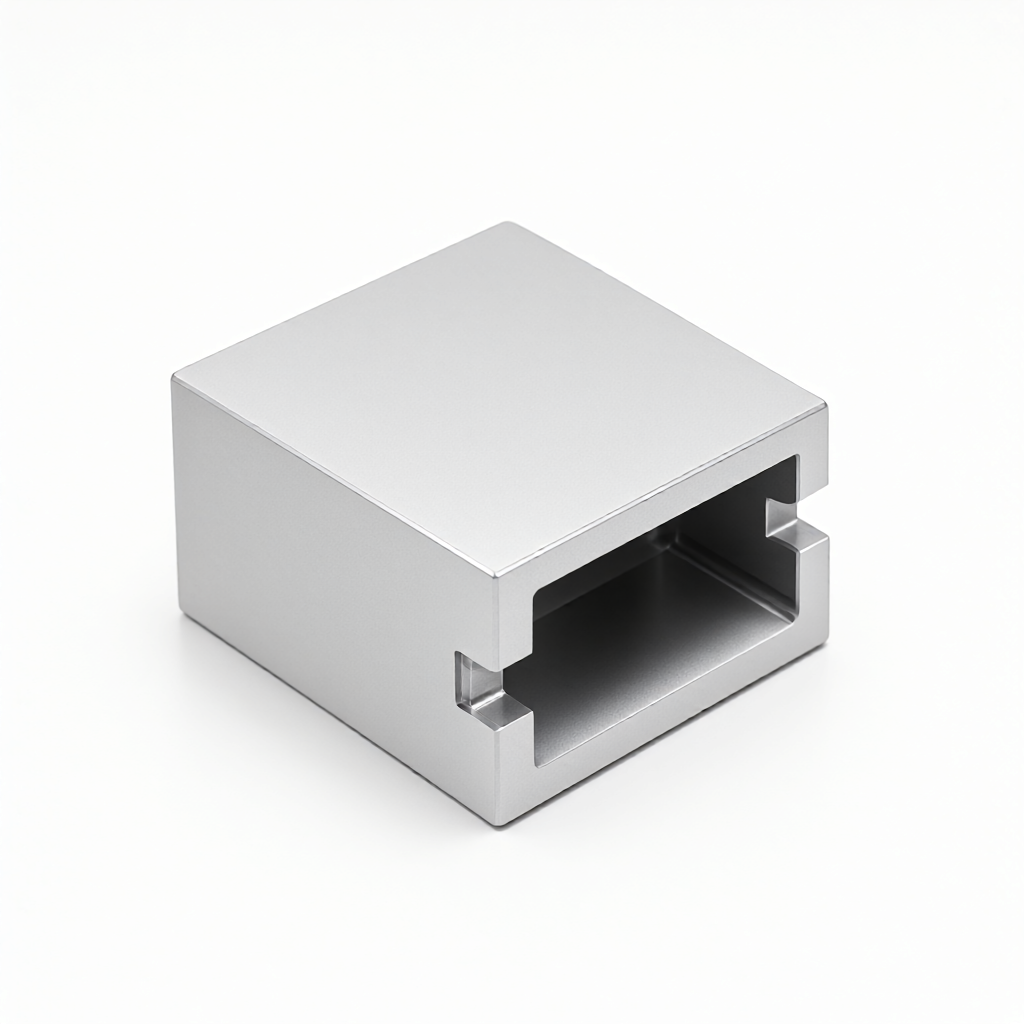
Skräddarsydd CNC-bearbetning av aluminiumhöljen för monitorer av medicinsk utrustning, dedikerad till tillverkning av precisionsstrukturdelar för monitorer för vitala tecken. Vår fabrik tillhandahåller aluminium CNC-precisionsskärning, anodisering av ytbehandling och fullstor inspektionstjänster för att säkerställa att skalet har hög precision, hög finish och batchkonsistens och uppfyller de strikta kraven på utseende och montering inom den medicinska industrin.
Specifikationer och bearbetningsmöjligheter
För att balansera skärmarnas strukturella styrka och värmeavledningskrav tillhandahåller vi en mängd olika aluminiumlegeringskvaliteter att välja mellan, och stödjer anpassningen av komplexa interna ledningsrännor och värmeavledningsflänsstrukturer enligt ritningar.
- Materialkvalitet: 6061-T6 (universella konstruktionsdelar), 6063 (extruderade profiler med CNC-finish), 7075 (scenarier med hög hållfasthet).
- Storleksintervall: Typiska bildskärmshusdimensioner är vanligtvis inom 300 mm × 200 mm × 100 mm, med en minsta bearbetningsbar funktion på 0,2 mm.
- Toleranskontroll: Toleransen för viktiga passande ytor kan nå ±0,01 mm, och toleransen för generella strukturytor är ±0,02 mm, vilket säkerställer att det inte finns något löst i spännen eller skruvförband.
- ytbehandling: Stöder silvervit och svart anodisering, sandblästring (120-320 mesh) för att förbättra känslan och mattningseffekten, och borstbehandling för att förbättra texturen.
- Utseendestandarder: Yta A (synlig yta) finish Ra0,4μm, inga repor, inga blåsor, inga oxidationsfläckar, enhetlig spegeleffekt i högblanka områden.
Vanliga material och prestandajämförelse
| Materialkvalitet | Egenskaper och fördelar | Tillämpliga övervakningsscenarier | Rekommenderad ytbehandling |
|---|---|---|---|
| Aluminium 6061-T6 | Balanserad omfattande prestanda, bra skärbearbetbarhet, måttlig styrka | De flesta allmänna vitala tecken övervakar höljen | Anodisering + Sandblästring |
| Aluminium 7075 | Extremt hög hållfasthet, relativt låg vikt, hög hårdhet | Bärbara mobila monitorer, utrustning med höga krav på jordbävningsmotstånd | Anodiserad + Borstad |
| Aluminium 6063 | Extrudering har låg kostnad och naturligt god ytfinish. | Fast skrivbordsmonitor för kostnadsreduktion i stora volymer | Anodiserad + högblank polish |
Tillämpliga industrier och typiska applikationer
Denna CNC-bearbetningstjänst betjänar huvudsakligen tillverkare av medicinsk elektronisk utrustning och används specifikt i följande delar och utrustning:
- skrivbordsskärm: Som huvudram för utrustningen måste den motstå installationsbelastningen från LCD-skärmen, kretskortet och batterifacket, och fläktkanaler och värmeavledningsluckor måste reserveras inuti.
- bärbar monitor: Höljet måste vara lätt och ha visst fallmotstånd. 5-axlig CNC-bearbetning används vanligtvis för att uppnå komplexa krökta ytor och flervinklade värmeavledningshål för att säkerställa tätningen av batterifacket.
- Mobil defibrilleringsövervakning allt-i-ett-maskin: Skalet måste klara IP-skyddsnivåtestet och är CNC-bearbetat med tätningsribbor design för att förhindra vätska från att tränga in i de interna elektroniska komponenterna.
Utseendekvalitet och batchkonsistens
Medicinska produkter har en mycket låg tolerans för utseende, och eventuella mindre brister kan leda till att kunderna returnerar dem. Vår kärnfördel ligger i stabil kontroll av satsens utseende:
- Höjdpunkter och spegeleffekter: Genom precisionspolering och anodiseringsfilmtjocklekskontroll säkerställs det att det inte finns någon färgskillnad eller hängning i det högblanka området på yta A, och glansavvikelsen mellan satser kontrolleras inom ±5%.
- Defektkontroll: Helprocess mot repor, med speciella fixturer och skyddsfilmer för att säkerställa att de levererade produkterna inte har några synliga repor, inga oxidationsfläckar och inga blåsor.
- Dimensionell konsistens: Använd en tredimensionell koordinatmätmaskin (CMM) för att utföra fullstorleksinspektioner av första delen och inspektioner för att säkerställa konsekventa passningsluckor i massproduktion och undvika monteringsstörningar.
Processutrustning och kvalitetskontrollprocess
Vi litar på ett kluster av 72 CNC-utrustningar, vi har full-länk leveranskapacitet från prototyp till massproduktion och strikt implementerar kvalitetsstandarderna för den medicinska industrin.
- Bearbetningsutrustning: 3-axliga/4-axliga/5-axliga bearbetningscentra (bearbetning av komplexa krökta ytor och djupa hålrum), CNC-svarvar (axelbeslag) och centreringsmaskiner (små precisionskomponenter).
- Bearbetningsrytm: Optimera den dagliga produktionskapaciteten för en enskild utrustning, stödja parallellproduktion i flera partier och säkerställa leverans i tid.
- Inspektionssystem:
- Inkommande materialbesiktning: Kontrollera aluminiumlegeringens materialkvalitet (spektralanalys) och grundläggande dimensioner.
- Första artikelbekräftelsen: Den första delen av bearbetningen är fullständigt inspekterad av CMM och grovhetsmätare, och SIP (Standard Inspection Plan) är undertecknad.
- Processinspektion: Slumpmässig inspektion av nyckeldimensioner och utseende varannan timme för att förhindra satsavvikelser.
- Fullständig inspektion av försändelsen: 100 % visuell inspektion och slumpmässig inspektion av nyckeldimensioner, levereras med CMM-inspektionsrapport.
FAQ FAQ
Vilken tolerans har monitorhuset?
Toleransen för nyckelsammansättningsytor (såsom skruvhål, spännens lägen, tätningsytor) kan kontrolleras inom intervallet ±0,01 mm till ±0,02 mm, och toleransen för generella strukturytor som inte ser ut är ±0,05 mm. Specifika toleranser måste bekräftas vid DFM-stadiet baserat på monteringsdesignen.
Vilka är alternativen för ytbehandling? Påverkar det utseendets konsistens?
Stöder anodisering (silvervit, svart, röd, etc.), sandblästring, tråddragning och galvanisering. För att kontrollera utseendekonsistensen av partier rekommenderar vi en enhetlig process för yta A (synlig yta) och en billigare sandblästringsprocess för yta B (kontaktyta). Alla processer kommer att tillhandahålla färgprover för bekräftelse under provningssteget för att säkerställa att det inte finns någon färgskillnad i massproduktion.
Hur lång är korrekturcykeln? Kan den samarbeta med noder för nödprojekt?
Standardprovningscykeln är 3-5 arbetsdagar (inklusive CNC-bearbetning och ytbehandling). Eftersom vi har 72 utrustningar är vår produktionskapacitet mycket flexibel. Om projektet är brådskande kan vi samordna med produktionsplaneraren för att påskynda produktionen, vilket vanligtvis kan reduceras till 2-3 dagar för provproduktion, beroende på ritningens komplexitet.
Vad är ledtiden för massproduktion? Finns det ett krav på minsta beställningskvantitet?
Massproduktions ledtid är vanligtvis 15-25 dagar, beroende på orderkvantitet och ytbehandlingsprocess. Det finns ingen strikt gräns för minsta beställningskvantitet, men små kvantiteter (



