





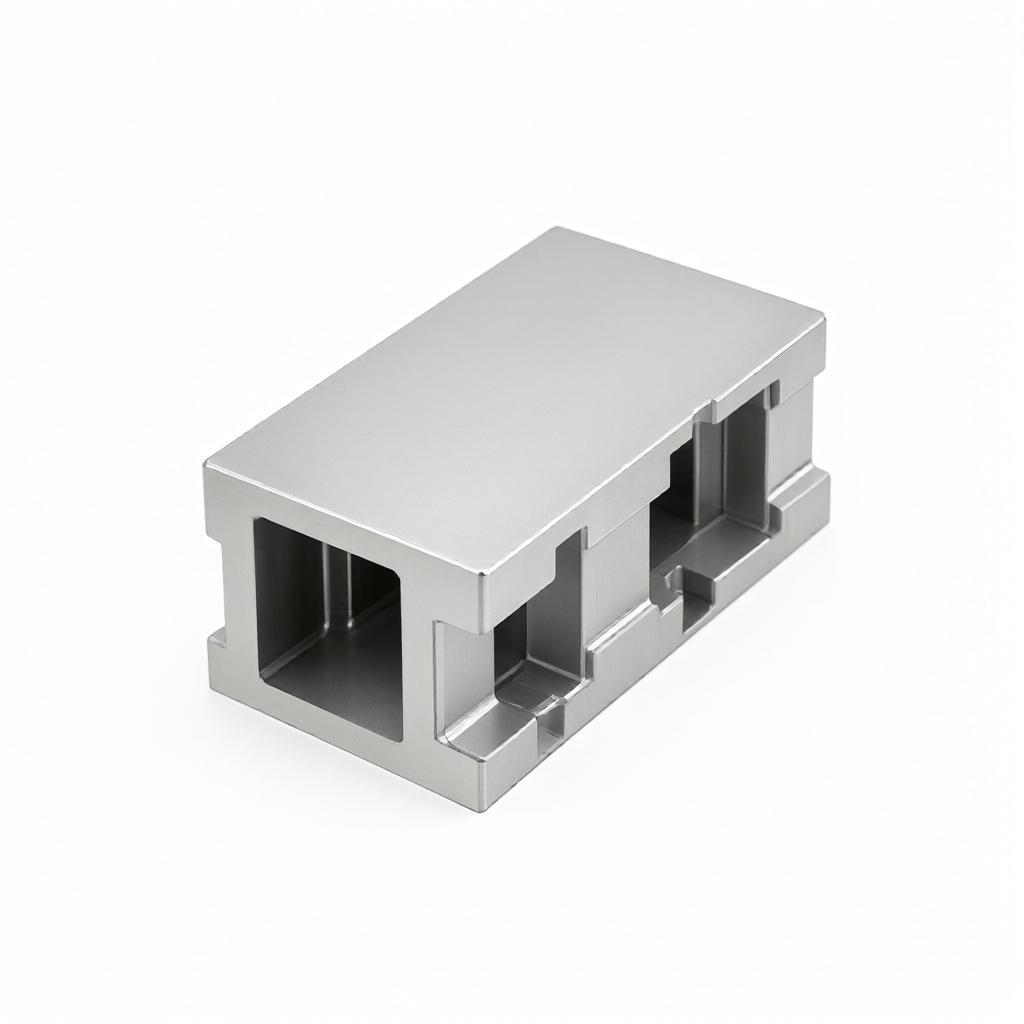
Fästet av aluminiumlegering för flyglandningsställ är den bärande kärnkomponenten som förbinder hjulaxeln och flygkroppen. Den måste upprätthålla strukturell integritet under extremt låga temperaturer, högt tryck och högfrekventa vibrationer. ShowyMetal använder aluminiumlegering av flygplanskvalitet (som 7075-T6) i kombination med 5-axlig precisionsfräsning för att ge flygkroppstillverkare en enda CNC-bearbetningstjänst med en tolerans på ±0,01 mm och en ytfinish på Ra0,4 μm, som täcker hela processen från DFM-inspektion och optimering av leverans.
Specifikationer och bearbetningsmöjligheter
Landställsfästen har stränga krav på materialhållfasthet och utmattningslivslängd. Vi väljer aluminiumlegeringskvaliteter som uppfyller flygstandarder och eliminerar stresskoncentration genom fleraxlig bearbetning för att säkerställa batchkonsistens.
- Rekommenderat material: Al 7075-T6 (hög hållfasthet/hög utmattningslivslängd), Al 2024-T3 (ett alternativ till traditionella flygkonstruktionsdelar), Al 6061-T6 (universellt konstruktionsstöd)
- Storleksintervall: Typisk konsollängd och bredd 150-800 mm, tjocklek 8-50 mm (kan anpassas enligt ritningar)
- precisionsförmåga: Linjär tolerans ±0,01 mm, geometrisk tolerans 0,02 mm (kritisk stoppyta)
- ytbehandling: Kemisk film (Alodine), hårdanodisering, sandblästring, lasermärkning (spårbarhetskrav)
- Funktionsbearbetning: Komplex inre hålighet, tunnväggiga ribbor, specialformade stifthål, minsta väggtjocklek 2,5 mm kan bearbetas stabilt
Tillämpliga industrier och typiska applikationer
Fästet är vanligtvis integrerat i den nedre änden av landningsställets huvudpelare eller anslutningspunkten för det utsträckta stödet, och bär direkt påverkan av start och landning och friktionen av markglidning. Inom elflyg och drönare är höghållfasta aluminiumlegeringsfästen en nyckelkomponent för att minska vikten på hela flygplanet och förbättra batteritiden.
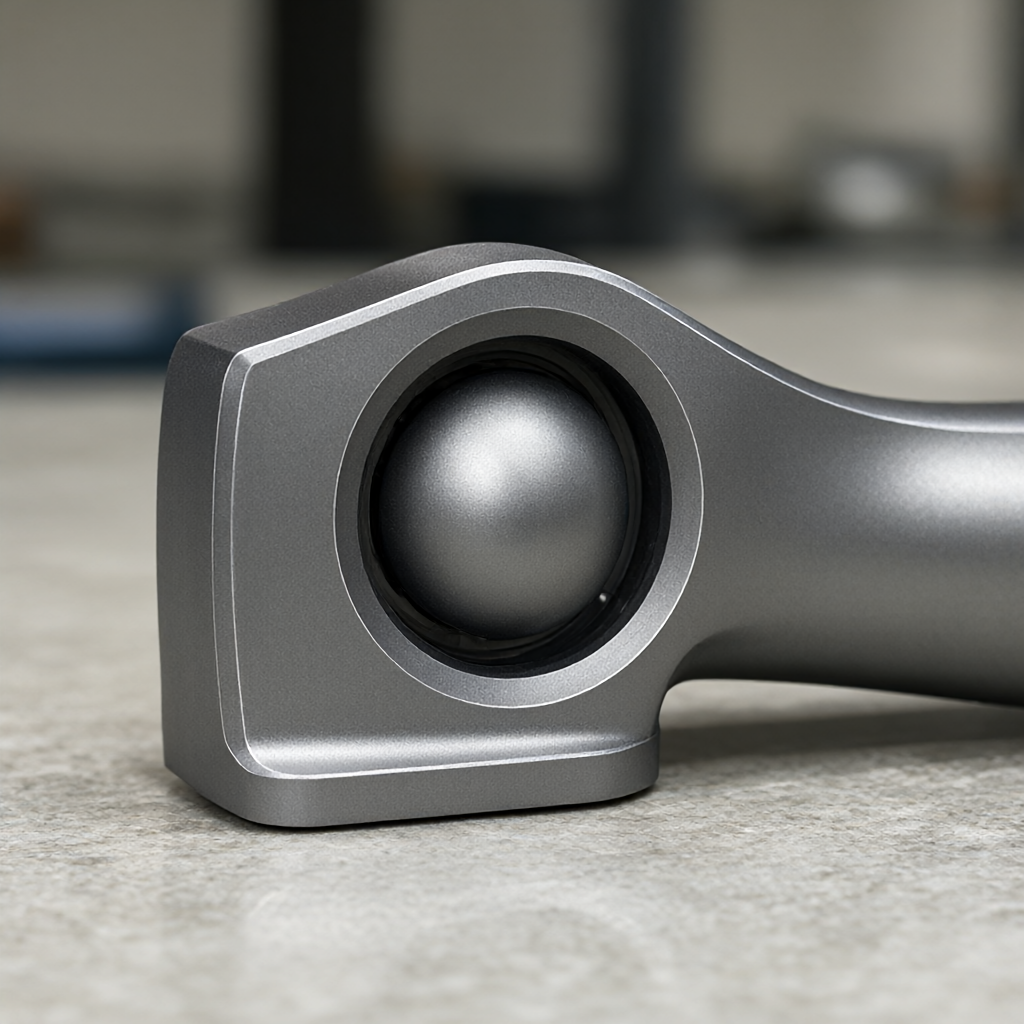
- kommersiella flygplan: Monteringsfläns för huvud-/svansställ, buffertsätesfäste
- allmänflyget:Lätta sportflygplan (LSA) landningsställ ledade noder, axelanslutningsplattor
- drönare: Stor last/militär UAV fast/infällbar landningsställ
Utseendekvalitet och batchkonsistens
Flyg- och rymddelar tillåter inte några ytdefekter att orsaka mikrosprickor att fortplanta sig. Med tanke på aluminiumlegeringens lätta repningsegenskaper lägger vi till en oberoende rengöringsstation efter finfräsning för att kontrollera utseendets fluktuationer mellan satser.
- ytkvalitet: Inga bearbetningsrepor, inga oxidationsfläckar, jämn färg efter anodisering
- Konsistenskontroll: Använd 100 % inspektion i full storlek (CMM) och jämförelse med tre koordinater i första delen för att säkerställa utbytbarhet av delar i samma sats
- Felsäker design: Verktygsbanasimulering undviker överskärning, och verktyg med fast storlek används för nyckelpositioneringshål för att eliminera mänskliga mätfel.
Jämförelse av processlösningar: 5-axlig fräsning vs 3-axlig skiktad bearbetning
För konsoler med komplexa sluttningar eller krökta ytövergångar kan 5-axlig bearbetning avsevärt minska antalet fastspänningstider och förbättra dimensionsstabiliteten.
| Kontrastmått | 5-axlig simultanfräsning | 3-axlig skiktad bearbetning |
|---|---|---|
| Bearbetningseffektivitet | Komplettera polyedern i en fastspänning, vilket minskar hjälptiden med 40 % | Den behöver vändas och spännas fast flera gånger, vilket leder till risk för ackumulerade positioneringsfel. |
| ytkvalitet | Det finns inga knivmärken på sidoväggen, och jämnheten är bättre | Spår av knivkoppling är lätta att sitta kvar vid skarvarna på de stegade ytorna. |
| Tillämpliga scenarier | Med lutande hål och krökningsradie över 30°<50 mm 的复杂支架 | Lättviktsfäste med huvudsakligen plan yta och enkel L-formad bockningsstruktur |
| Kostnadseffektivt | Kort total cykeltid, lämplig för medelstora partier (>50 stycken) | Låg kostnad per styck, lämplig för små partier eller minimalistiska strukturer |
Processutrustning och kvalitetskontroll
Med 72 CNC-utrustningsgrupper (inklusive 5-axliga bearbetningscentra och svarv- och fräsmaskiner) uppnår vi ett sömlöst flöde från grovfräsning till finslipning. Kvalitet är inte "inspekterad" utan "gjord".
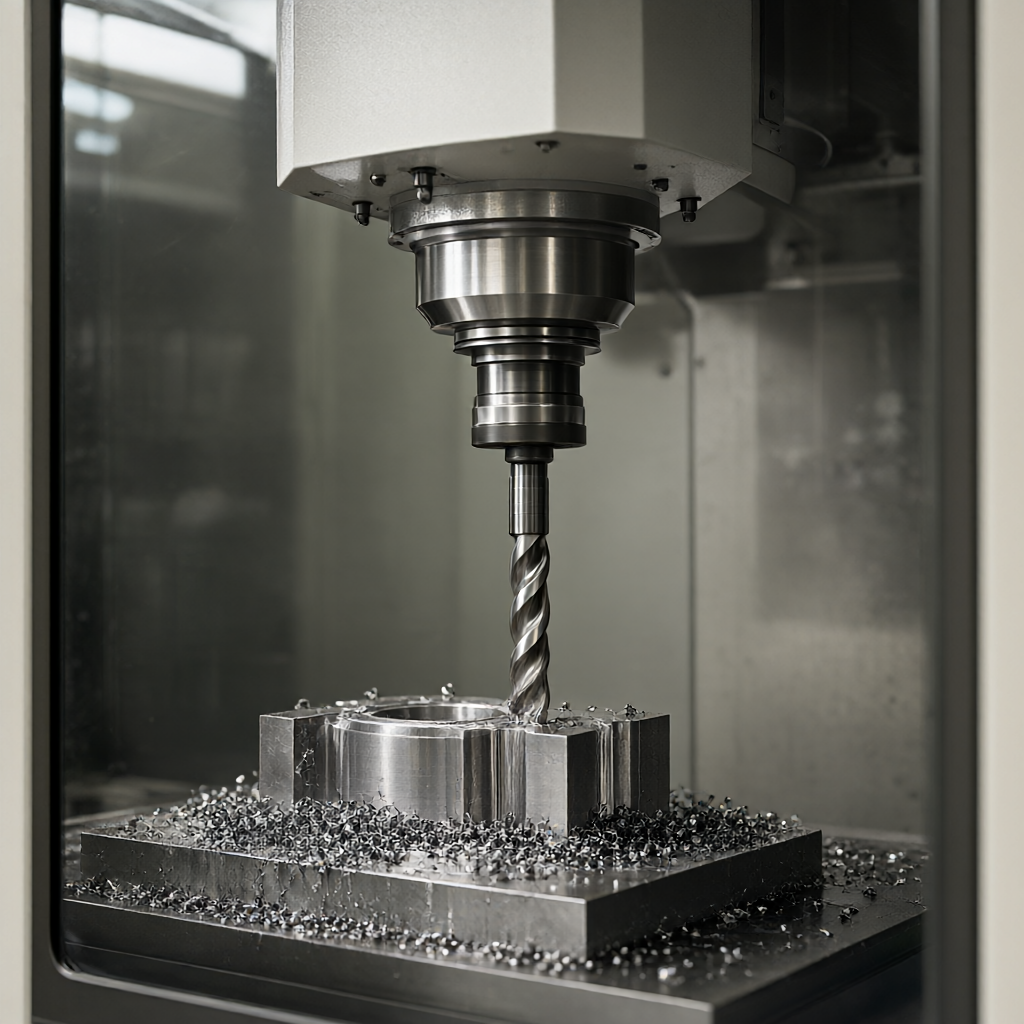
- Inkommande materialbesiktning: Aluminiumlegeringsstav/plåt 100 % spektral komponentanalys (CNC-databas retention)
- Processkontroll: SPC statistisk processkontroll av nyckelprocesser, realtidsövervakning av verktygsslitagetrender
- Fraktbesiktning: Utrustad med tredimensionell koordinatmätmaskin (CMM), grovhetsmätare och virvelströmsfeldetektor för att utfärda testrapporter som uppfyller kundens krav
Produktionskapacitet, leveranstid och anpassningsprocess
Vi tillhandahåller flexibla produktionsschemaläggningslösningar för projektnoder. Provets ledtid är vanligtvis 5-7 dagar, och massproduktionsorder levereras inom 15-25 dagar. Anpassningsprocessen följer principen "DFM front":
- Ritningsrecension: Ingenjörsteamet kommer att svara på DFM-förslag inom 24 timmar (riktning för stressavlastning, viktminskningsplan)
- Korrekturverifiering: Tillverkar snabbt prototyper och utför utmattningstestning och felsökning
- Massproduktionsövervakning: CMM i full storlek kommer att inspekteras slumpmässigt var 50:e bit, och poster kommer att arkiveras i 10 år
FAQ
Vilka toleranser kan uppnås på landningsställets fäste?
Den konventionella linjära toleransen är ±0,01 mm, toleransen för nyckelpassningshål/stifthål kan kontrolleras på H7/g6-nivån, och den geometriska toleransen kan nå 0,02 mm, vilket uppfyller flygmonteringskraven.
Vilken typ av ytbehandling är lämplig för aluminiumlegeringsfästen?
Hård anodisering (filmtjocklek 40-80 μm) rekommenderas för bärande delar utomhus för att förbättra slitage och korrosionsbeständighet; vanlig kemisk beläggning eller sandblästring kan användas för interna icke-spänningsbärande delar för att kontrollera kostnad och vikt.
Hur lång tid tar korrekturcykeln?
Prototypframställning av komplexa 5-axliga strukturer tar vanligtvis 5-7 dagar; om speciella materiallager eller skräddarsydda fixturer är inblandade, kan snabb produktionsplanering förhandlas fram och processdetaljer måste bekräftas i förväg.
Kan specialformade strukturer skräddarsys enligt ritningar?
Burk. Importering av STEP/IGES 3D-format stöds och ingenjörsteamet kommer att utvärdera skärningstillgänglighet. För tunnväggiga strukturer med ett förhållande mellan djup och kavitet >4:1, rekommenderas att lägga till processribbor och ta bort dem i efterföljande processer.
Hur säkerställer man enhetligheten i massproduktionen?
Genom de standardiserade driftsinstruktionerna (SOP) och verktygets livslängdshanteringssystem, kombinerat med 100 % CMM-provtagningsinspektionsmekanismen, säkerställs att dimensionsfluktuationen för delar i samma sats kontrolleras inom ±0,005 mm.
Starta ditt projektsamarbete
Fästen för flyglandningsställ är inte bara strukturella delar, utan också bärare av säkerhet och redundans. ShowyMetal blir din pålitliga leverantörskedjepartner med transparent processdata och spårbara inspektionsregister.Skicka dina ritningar och tekniska krav nu och få en DFM-uppskattning och offert inom 24 timmar.



