





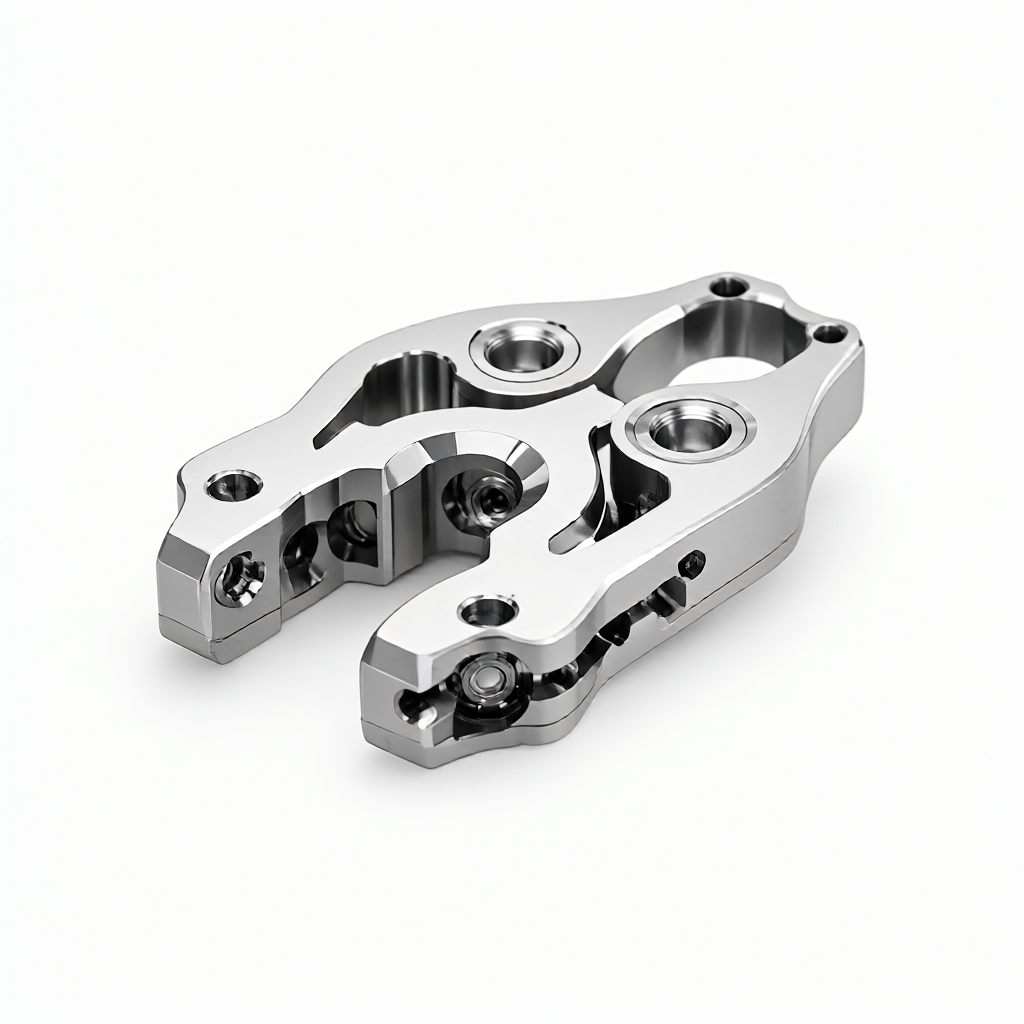
Specifikationer och bearbetningsmöjligheter
Precision CNC-bearbetade kirurgiska robot precisionsgriparkomponenter, speciellt designade för högprecision medicinsk utrustning. Vi använder titanlegering (Ti-6Al-4V), medicinskt rostfritt stål (316L) eller kobolt-kromlegering (CoCr) för att uppnå mikronnivåpassning av käktänderna genom 5-axlig fräsning eller svarvfräsning av kompositprocesser. Den kritiska dimensionstoleransen kontrolleras inom ±0,01 mm, och ytjämnheten kan nå Ra0,4μm, vilket säkerställer flexibilitet och hållbarhet vid grepp om biologiska vävnader. Den stöder anpassning av strukturen, tandformen och storleken enligt kundens ritningar, och den minsta funktionsstorleken kan vara 0,5 mm.
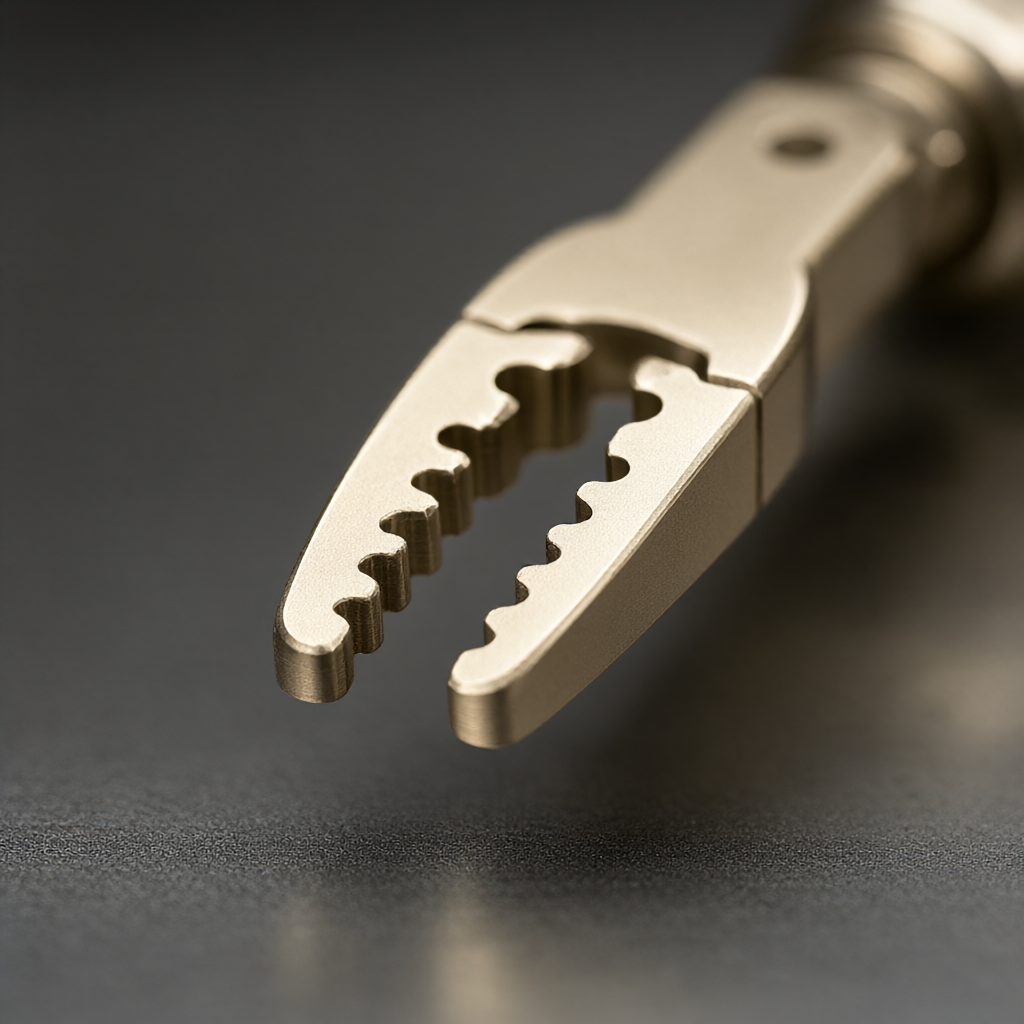
- Materialklass:Titanlegering Ti-6Al-4V (god biokompatibilitet, hög hållfasthet), medicinskt rostfritt stål 316L (korrosionsbeständigt, lätt att sterilisera), kobolt-kromlegering CoCr (nötningsbeständig, höghållfast), PEEK teknisk plast (isolering, lätt).
- Storleksintervall:Längd 50-300 mm, diameter Φ2-Φ50 mm, komplex struktur anpassad enligt ritningar.
- Toleransnoggrannhet:Nyckelmåtten är ±0,01 mm och den geometriska toleransen är ≤0,02 mm.
- Ytbehandling:Elektrolytisk polering (spegelyta Ra0,2μm), passiveringsbehandling, sandblästring, anodisering (titaniumlegering).
- Funktionsdetaljer:Den kan bearbeta mikrohål (minst Φ0,2 mm), djupa håligheter och tunna väggar (minsta väggtjocklek 0,3 mm).
Tillämpliga industrier och typiska applikationer
Denna gripkomponent används främst i endoskopiska kirurgiska robotar, laparoskopiska kirurgiska system och ortopediska navigationsinstrument. Specifika installationsplatser inkluderar: robotarmsluteffektor, nålhållare, griptång och provhållare. Under operationen behöver käkarna öppnas och stängas ofta för att få tag i blodkärl, nerver eller vävnadsfragment, vilket ställer extremt höga krav på utmattningshållfasthet, dimensionsstabilitet och ytfinish. Eventuella grader eller överdriven grovhet kan orsaka att vävnaden går sönder eller svårigheter att sterilisera, så de är extremt känsliga för precisionen och spänningsavlastningen vid CNC-bearbetning.
Utseendekvalitet och batchkonsistens
Medicinska delar har stränga krav på utseende, och eventuella repor kan bli bakteriella förökningspunkter eller göra att steriliseringsmedium blir kvar. Våra kärnstyrkor är högblanka ytor och ett felfritt utseende. Genom att använda luftsvävande fixturer, beröringsfri mätning och specialverktyg genom hela processen säkerställer vi noll skillnad i utseende från den första biten till den 1 000:e delen. Ytan är elektrolytiskt polerad för att uppnå en spegeleffekt utan synliga fingeravtryck, oxiderad färg eller ojämn textur, vilket uppfyller medicinska estetiska och hygieniska standarder.
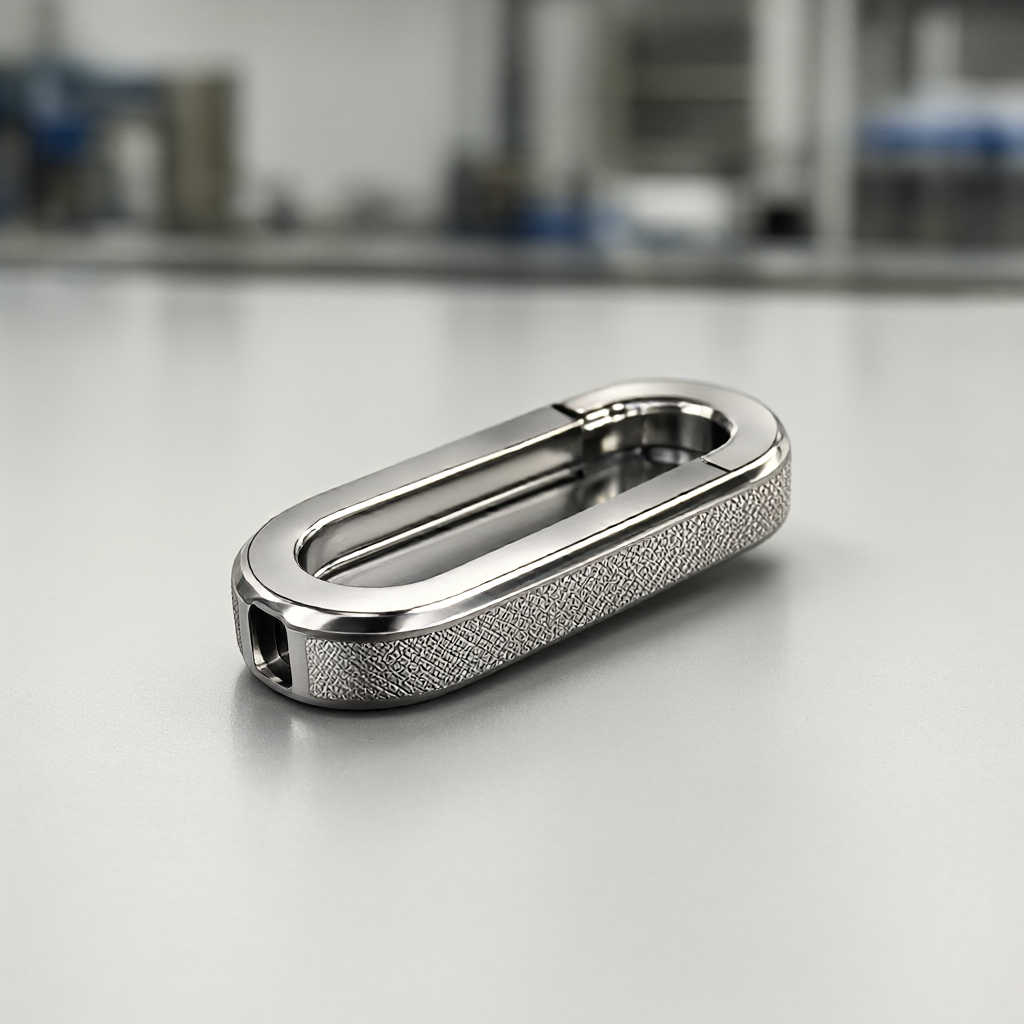
- Slät yta:Grovheten efter elektrolytisk polering är Ra0,2-0,4μm, utan visuella defekter.
- Repfri kontroll:Speciell flexibel klämning används under bearbetningen för att undvika mekanisk skada; efterföljande bearbetning utförs med handskar under hela processen.
- Konsistens batch-till-batch:Upprätta SPC statistisk processkontroll med kritisk dimension Cpk≥1,33 för att säkerställa utbytbarheten för varje parti gripdon.
Process och utrustning · Kapacitet och leveranstid
Med hjälp av ett kluster av 72 CNC-utrustningar, inklusive 5-axliga bearbetningscentra, svarv- och fräsmaskiner och centreringsmaskiner, har vi uppnått integrerade bearbetningsmöjligheter för komplexa krökta ytor och smala axlar. För kirurgiska robotklämmor används vanligtvis en kombinerad process av "svarvning + 5-axlig fräsning": först tar CNC-svarvning bort huvudkroppens marginal, sedan 5-axlig länkfräsning av den komplexa tandformen och undvikande strukturen inuti klämman, och slutligen finsvarvning och räffling av ändytan. Denna processväg minskar antalet fastspänningstider och minimerar kumulativa fel. För massproduktion upprättar vi ett dedikerat verktygsbibliotek och standarddriftsprocedurer (SOP) för att säkerställa en balans mellan effektivitet och kvalitet. Batchordrar levereras vanligtvis till massproduktion inom 15-25 dagar. Prototypcykeln är kort och kan snabbt itereras i samband med FoU-projektnoder.
| karakteristisk | Titanlegering Ti-6Al-4V | Medicinskt rostfritt stål 316L |
|---|---|---|
| densitet | 4,43 g/cm³ (lättare, minskar belastningen på robotarmen) | 7,93 g/cm³ (tung, men stark) |
| biokompatibilitet | Utmärkt, används ofta i implantat | Bra, flitigt använt på utsidan av instrument |
| Bearbetningssvårigheter | Svår att bearbeta, kräver specialverktyg, något längre cykeltid | Lätt att bearbeta och kostnadseffektivt |
| ytbehandling | Anodisering/Elektropolering | Passivering/Elektropolering |
Kvalitet och besiktning · Anpassningsprocess
Kvalitet är livslinan för medicintekniska produkter. Vi implementerar fyra nivåer av "inkommande materialinspektion → första artikelbekräftelse → processinspektion → fullständig leveransinspektion". Utrustad med en tredimensionell koordinatmätmaskin (CMM), optisk projektor och grovhetsmätare, utför den 100 % inspektion av de viktigaste inriktningsmåtten, koaxialiteten och ytfinishen hos klämbackarna. En komplett materialrapport (Mill Cert) och dimensionsinspektionsrapport ingår vid leverans. Anpassningsprocessen är transparent och effektiv: efter att ha mottagit ritningarna kommer ingenjörer att ge DFM-förslag (tillverkbarhet) inom 24 timmar och peka ut potentiella bearbetningsrisker; ordna sedan korrektur, bekräfta att de är korrekta och gå in i massproduktion, och slutligen inspektera förpackningen fullständigt för leverans, vilket stödjer spårbarhet till varje verktygsbana.
Vanliga frågor: Vanliga frågor om kirurgisk robotbearbetning
1. Hur mycket tolerans kan uppnås på käktänderna?
Toleransen för viktiga passande ytor kan nå ±0,01 mm, och den geometriska toleransen (som parallellitet) kontrolleras inom 0,02 mm. För kirurgiska precisionsinstrument rekommenderar vi vanligtvis CMM-inspektion i full storlek för att säkerställa smidig öppning och stängning efter montering.
2. Vilka är ytbehandlingsalternativen för att uppfylla steriliseringskraven?
Passiveringsbehandling efter elektrolytisk polering (EP) rekommenderas. Elektrolytisk polering minskar ytjämnheten till mindre än Ra0,4μm, eliminerar mikroporer, underlättar högtemperatur- och högtryckssterilisering och lämnar inga mediarester. Titanlegeringar är valfritt anodiserade för ökad korrosionsbeständighet.
3. Hur lång är korrekturcykeln? Kan den samarbeta med akuta forsknings- och utvecklingsnoder?
Standardprovningscykeln är 3-5 arbetsdagar. Om brådskande leverans krävs kan den snabba kanalen aktiveras och lediga maskinresurser kan användas för att komprimera prover till 24-48 timmar (beroende på den strukturella komplexiteten), men integriteten hos ritningarna måste bekräftas.
4. Hur lång är leveranstiden för batch? Hur säkerställer man konsistens i batchutseendet?
Leveransen tar 15-25 dagar för massproduktion. Övervaka nyckelprocesser genom SPC och använd speciella pneumatiska klämmor och anti-repor förpackningsmaterial för att säkerställa att det inte finns några repor på ytan och konsekventa färgskillnader i satser på mer än 100 stycken. Varje batch kommer med inspektionsprotokoll för utseende.
5. Stöder den anpassning av specialformade klämbackar enligt kundens 3D-modell?
stöd. Genom att acceptera STEP/IGS/SLDPRT-formatfiler kan ingenjörer utföra DFM-analys, optimera verktygsbanor för att hantera djupa kaviteter eller tunnväggiga funktioner, undvika deformation och rekommendera rimliga utkast eller undvikande konstruktioner för att underlätta efterföljande montering.
Om du har bearbetningsbehov för komponenter för kirurgiska robotar, skicka dina 3D-ritningar eller 2D-teknikritningar till förfrågningsportalen. Vårt ingenjörsteam kommer att tillhandahålla DFM-utvärdering och offert inom 24 timmar för att hjälpa dig att förkorta forsknings- och utvecklingscykeln och låsa in pålitliga leverantörer.



