





Specifikationer och bearbetningsmöjligheter
För värmeavledningsbehoven för LED-lampkoppar tillhandahåller vi följande anpassade specifikationer och processstöd för att säkerställa att delarna uppfyller både termisk design och monteringskrav:
- Materialkvalitet: Aluminiumlegering 6061 (god hållfasthet, lämplig för strukturella spänningsbärande delar), 6063 (balanserad elektrisk och termisk ledningsförmåga, lämplig för rena värmeavledningsdelar), 7075 (hög hållfasthet, lämplig för kraftiga fästen); teknisk plast kan välja PVC eller ABS för isoleringsisoleringsskikt.
- Storleksintervall: Minsta bearbetningsstorlek är 1 mm×1 mm×1 mm, det maximala bearbetningsslaget är 400 mm×300 mm×200 mm; den typiska tjockleken på kylflänsen är 0,8 mm-2,0 mm, vilket kan justeras enligt resultaten av termisk simulering.
- Noggrannhetstolerans: Toleransen för nyckelns yta är ±0,01 mm, och toleransen för form och position är ≤0,02 mm; konsistensen av värmeavledningsområdet kontrolleras inom ±1 % för att säkerställa konsekvent termiskt motstånd mellan batcherna.
- ytbehandling: Naturfärgad anodisering (tjocklek 8-15μm), svart/silverfärgad anod, sandblästrad matt, borstad struktur; valfri mikrobågeoxidation för att förbättra isolering och korrosionsbeständighet.
- Strukturella egenskaper: Stöder flänsar i flera riktningar, ihåliga hål, gängade invändiga/utvändiga gängor (vanligtvis i M2-M6), positioneringsstiftshål och spännstrukturer; den minsta väggtjockleken kan vara så låg som 0,5 mm (förstärkningsribbor krävs).
Tillämpliga industrier och typiska applikationer
Denna typ av kylfläns av aluminiumlegering används ofta i följande LED-belysningsscenarier för att lösa flaskhalsen för värmeavledning under hög effekttäthet:
Kommersiell belysning och gatubelysning utomhus
En integrerad värmeavledningsbas är inbäddad i gatlyktans skal, och fenorna strålar värme utåt; en kylare i aluminiumlegering är installerad på baksidan av lampkoppen för att samverka med luftkonvektionskylning. Används vanligtvis i 5W-100W LED-lampor, panellampor och strålkastare.
Bil- och motorcykelbelysning
LED-modulens värmeavledningsfäste i bilbelysningsenheten måste motstå vibrationer och temperaturskillnadspåverkan; vi tillhandahåller kombinerad CNC-svarvning och fräsning för att säkerställa gängnoggrannhet och dynamiska balanskrav. Används vanligtvis i strålkastare, bakljus och varselljuskomponenter.
Konsumentelektronik och industriell vision
Projektorlinshylsor, kamerablixtkylflänsar och maskinseende fyllljusaluminiumdelar har höga krav på planhet och jämnhet. Vi använder ett 5-axligt bearbetningscenter för att klämma och forma dem på en gång för att undvika upprepade positioneringsfel.
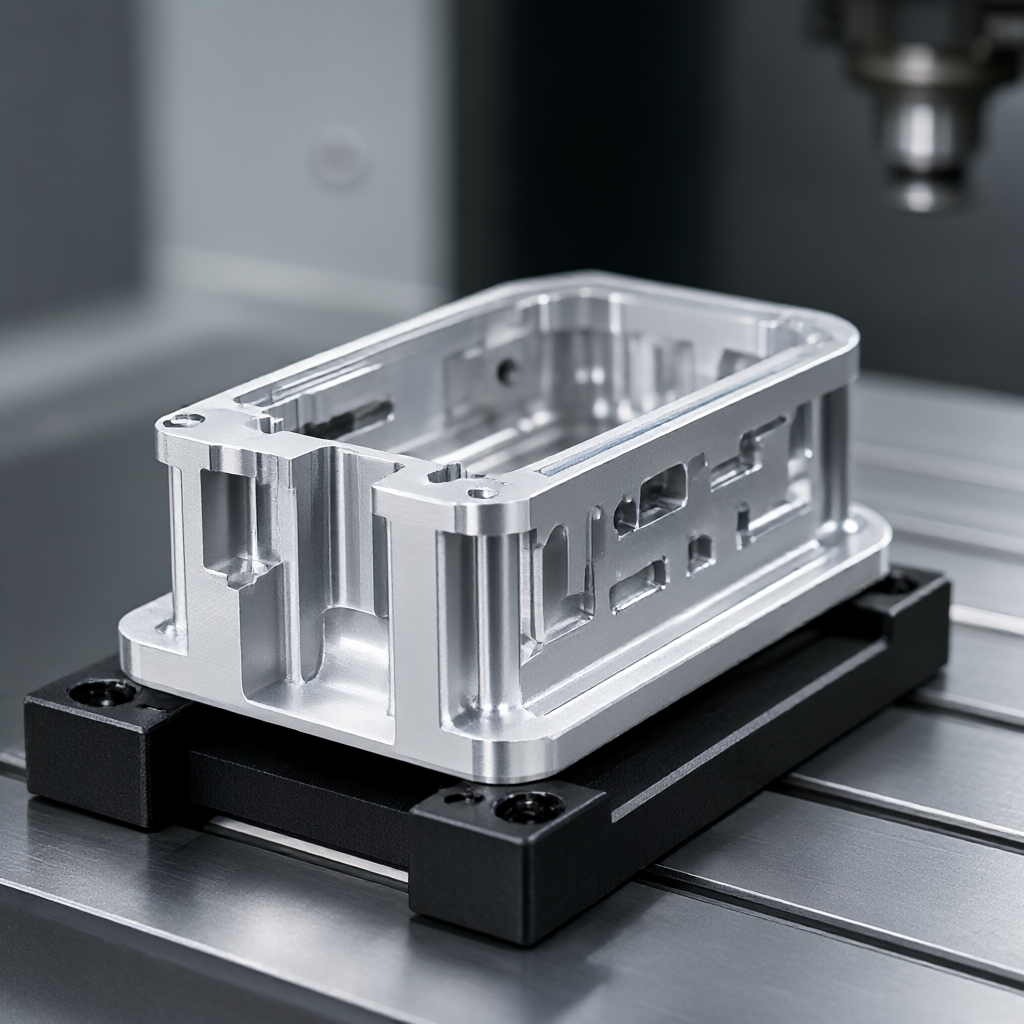
Utseendekvalitet och batchkonsistens
LED-lampor visas ofta direkt som slutprodukter och utseendet på de värmeavledande aluminiumdelarna bestämmer direkt hela maskinens struktur. Våra särskiljande fördelar är:
- hög finish: Grovheten på den synliga nyckelytan är Ra0,4μm. Efter anodisering visar den en jämn lyster, inget apelsinskal och ingen färgskillnad.
- Felfri kontroll: Fräsbanan är optimerad för att undvika skärmärken, polering och avgradning inspekteras oberoende och det finns inga repor eller oljerester på ytan.
- satsens konsistens: Lås verktygskompensationen och programmera efter det första stycket och kontrollera slumpmässigt den termiska motståndskoefficienten och ytoxidfilmtjockleken för varje sats, CPK ≥ 1,33, för att säkerställa att tusentals stycken är konsekventa.
- Hantering av färgskillnader: Färgskillnaden mellan anodiseringssatser är ΔE≤1,0. Jämförelsetjänster för färgkort kan tillhandahållas för kundspecifika färgnummer.
Process- och utrustningskonfiguration
För att klara av egenskaperna hos LED-kylflänsar som "tunna väggar och lätt deformation, komplex fleraxlig koordination och höga ytkrav", har vi utrustat en grupp på 72 CNC-utrustning:
- 3-axlig höghastighetsfräsning: Lämplig för platta kylflänsar och enkla fenstrukturer, med hög effektivitet och utmärkt kostnad.
- 4-axlig simultanfräsning: Används för lampkoppsskal med sidgänga eller specialformade hål, och kan bearbetas på alla fyra sidor i en klämning.
- 5-axligt bearbetningscenter: Bearbetning av komplexa, krökta ytvärmeavledningsskydd och flänsar med flera vinklar, vilket minskar antalet fastspänningstider och förbättrar positionsnoggrannheten.
- CNC-svarv- och centreringsmaskiner: Används för axelvärmeavledningsdelar, med inre hålstruktur, svarv- och fräskombination för att uppnå samtidig rotation och axiell bearbetning.
- Efterbehandlingslinje: Oberoende anodiseringstank, ultraljudsrengöring och vakuumtorkning för att undvika korskontaminering som resulterar i dåligt utseende.
Kapacitet, leverans och kvalitetskontroll
| projekt | Korrektur/liten sats | massproduktion |
|---|---|---|
| Minsta orderkvantitet | 1 st (exklusive form/verktyg) | Från 100 stycken |
| Typisk leveranstid | 5-7 dagar (inklusive DFM-granskning) | 15-25 dagar (beroende på kvantitet och produktionsschema) |
| Detektionsmedel | Tre koordinater (CMM), grovhetsmätare, saltspraytest | Full storlek inspektion, termisk motstånd provtagning inspektion, utseende AQL 1.0/0.65 |
| Fraktdokument | Första artikelrapport, materialcertifikat | Fullständig inspektionsrapport, oxidfilmtjockleksprotokoll, SGS-rapport (om så krävs) |
Kvalitetsprocesstäckning: Spektralanalys av inkommande material bekräftar aluminiumkvalitet → Första artikelns tredimensionella koordinater bekräftar nyckeldimensioner → Inspektion av fentjocklek och grader var 4:e timme under tillverkningsprocessen → 100 % fullständig inspektion före leverans för att säkerställa inga oxidationsfläckar eller bottenexponering.
Anpassningsprocess och FAQ
Anpassningsprocess
- Ritningsförfrågan:Skicka 3D-modell (STEP/IGES) eller 2D-ritningar, som indikerar material, toleranser och krav på ytbehandling.
- DFM rekommendationer: Ingenjörer utvärderar värmeavledningseffektivitet och tillverkningsbarhet, rekommenderar fenvinklar, väggtjockleksfördelning och optimerar kostnaderna.
- Korrekturbekräftelse: Prover levereras inom 5-7 dagar, med testrapporter och termisk simuleringstestdata (tillval).
- Massproduktion leverans: Processparametrarna är låsta, massproduktion är klar på 15-25 dagar och förpackningen är repsäker.
FAQ
F1: Vad är toleransen för LED värmeavledande aluminiumdelar?
S: Toleransen för viktiga passande ytor (som lampkoppens klämhål och gängor) kan nå ±0,01 mm, och icke-kritiska ytor är vanligtvis ±0,05 mm för att säkerställa smidig montering och stabil termisk kontaktyta.
F2: Vilka är ytbehandlingsalternativen och kommer det att påverka värmeavledningen?
S: Tjockleken på den anodiserade filmen är 8-15μm, och ökningen av termisk resistans är försumbar; om högre isolering krävs kan mikrobågeoxidation väljas. Alla behandlingar påverkar inte basmaterialets värmeledningsförmåga och är generellt sett bättre än korrosionsbeständigheten hos blankt aluminium.
F3: Hur lång är korrekturcykeln? Kan du samarbeta med akuta projekt?
S: Regelbunden provning tar 5-7 dagar. Om projektet är brådskande kan den prioriterade produktionsschemaläggningskanalen aktiveras. Brådskande delar kan levereras på snabbast 3-5 dagar. Mögel-/jiggavgifter måste betalas i förskott.
F4: Hur lång är leveranstiden för batch? Hur ordnar man mer än 1000 stycken?
A: 15-25 dagar för massproduktion. Mer än 1 000 stycken kan levereras i omgångar. 50 % av den första batchen kommer att slutföras inom 30 dagar, och efterföljande leveranser kommer att rullas ut på veckobasis för att minska lagertrycket.
F5: Kan de specialformade kylflänsarna anpassas enligt ritningen?
S: Stöds. Så länge den minsta väggtjockleken är ≥0,5 mm och vinkelavvikelsen är ≤5 grader, kan den uppnås genom 3/5-axlig fräsning. Det rekommenderas att tillhandahålla termiska simuleringsfiler (Flux/ANSYS) så att vi kan optimera fenlayouten för att förbättra värmeavledningseffektiviteten.
Få en offert
Skicka dina ritningar eller 3D-modeller av värmeavledningsdelar i aluminium för LED-lampkoppar, så kommer vårt ingenjörsteam att tillhandahålla DFM-förslag och offerter inom 24 timmar. Stöder differentierade priser, ju större batch, desto bättre enhetspris. Agera nu för att säkerställa att projektmilstolpar inte försenas.



