





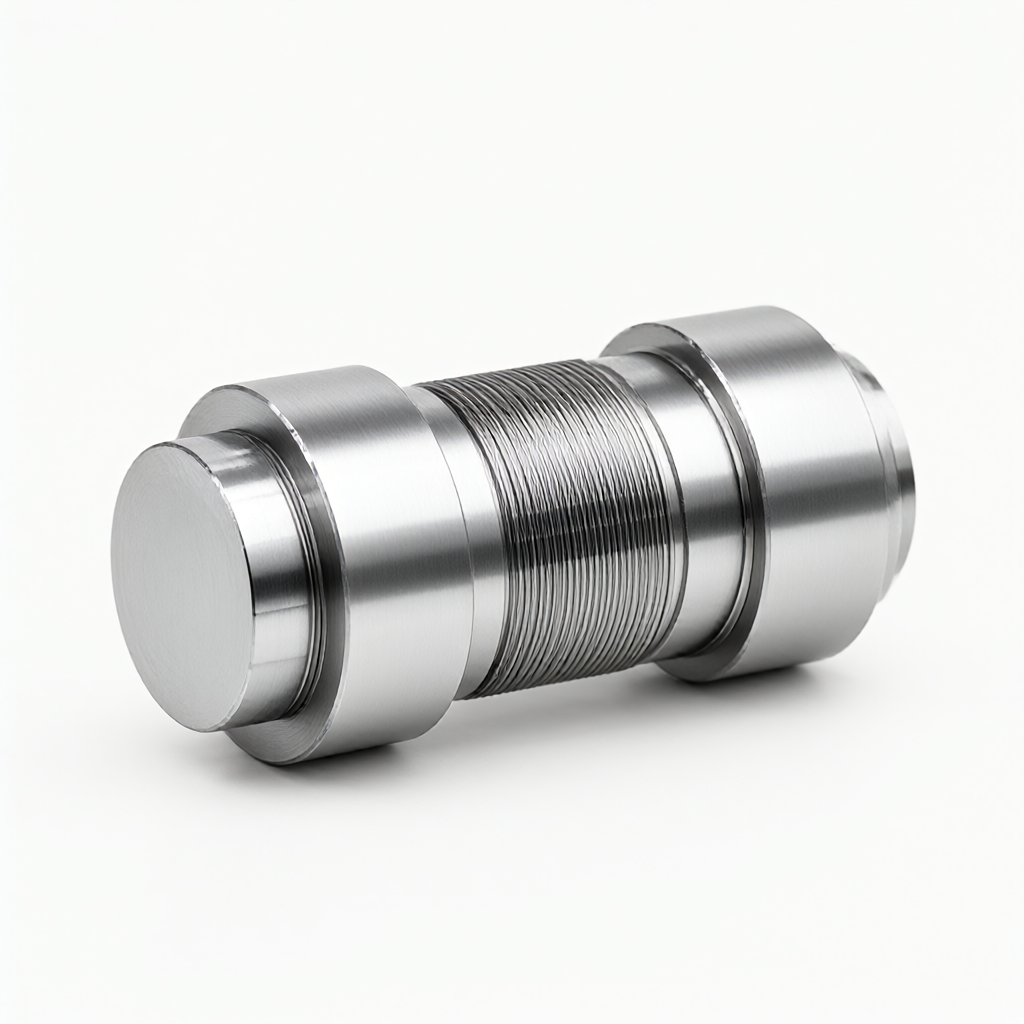
Industrirobotens synkrona hjulaxel är den kärnroterande komponenten som förbinder motorn och transmissionsmekanismen. Dess tandprofilnoggrannhet, axelrundhet och ytjämnhet avgör direkt vridmomentöverföringseffektiviteten och långtidsdriftstabiliteten hos fogen. ShowyMetal tillhandahåller anpassade bearbetningstjänster för synkrona hjulaxlar baserade på CNC-svarvning och -svarvning och fräsning av sammansatta processer. Den stöder vanliga axelmaterial som 45# stål, 40Cr, SK5, etc. Dimensionstoleransen kontrolleras inom ±0,01 mm, och ytfinishen kan nå Ra0,4μm. Med ytbehandlingar som kromplätering, svärtning eller passivering uppfyller den de dubbla precisions- och utseendekraven från robotkarosstillverkare för ledtransmissionsdelar. Välkommen att tillhandahålla ritningar för förfrågningar.
Specifikationer och bearbetningsmöjligheter
För robotledsynkroniseringsaxlar fokuserar vår fabrik på att lösa de tre huvudsakliga smärtpunkterna alveolär symmetri, axelavbrott och ytbehandlingskonsistens. Uppsättningen av 72 CNC-utrustningar inkluderar flera högstyvhet CNC-svarvar och svarv-fräsmaskiner. Spänn- och bearbetningsbanorna är optimerade för delar med måttliga bildförhållanden, flerstegsaxlar och tandade strukturer.
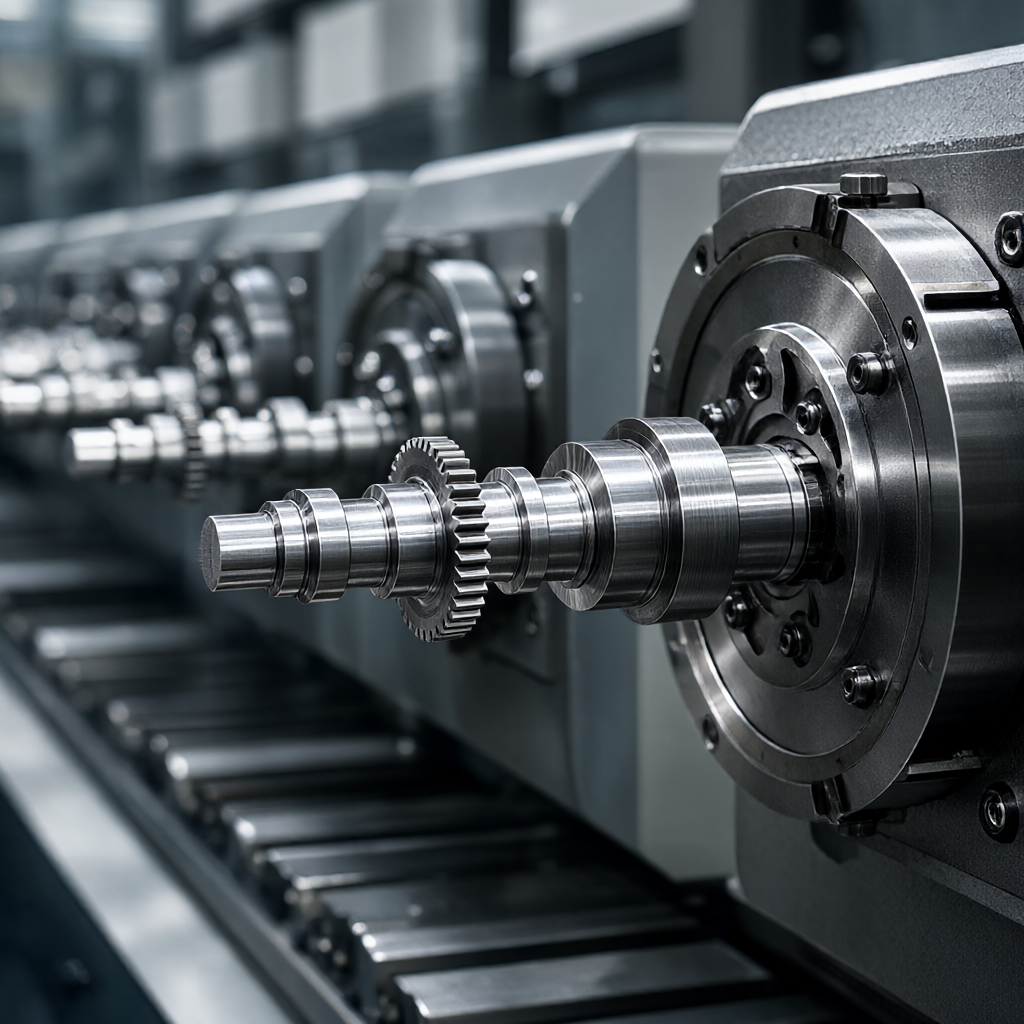
- Materialklass:45# stål (härdat och härdat), 40Cr (förkolning och härdning), SK5 (fjäderstål), 40MnCr (legerat stål med låg kolhalt); stöder anpassning av rostfritt stål 304/316 och titanlegering.
- Storleksintervall:Skaftdiameter Ø2mm - Ø60mm, total längd 5mm - 200mm, tandbredd 3mm - 30mm (typiska värden, kan anpassas enligt ritningar).
- Noggrannhetsindex:Journalutbrott ≤0,005mm, tandprofiltoleransnivå 8-9, ytjämnhet Ra0,4-0,8μm.
- Ytbehandling:Kromplätering, svartpassivering, fosfatering; stöder anodisering (endast synkroniserade aluminiumhjul).
- Väggtjocklek och vikt:Huvudsakligen massivt skaft, minsta väggtjocklek 1 mm, vikt i ett stycke 0,05 kg - 1,5 kg.
Tillämpliga industrier och typiska applikationer
Denna del används huvudsakligen i roterande ledmoduler av kollaborativa robotar, sexaxliga industrirobotar och mobila robotchassier. Specifika installationsplatser inkluderar:
- Reducer input:Fungerar som en motorutgångsaxelförlängning för att direkt driva en harmonisk eller RV-reducerare.
- Synkronhjulstransmissionsgrupp:Används i kombination med platta remmar eller kilremmar för parallell fleraxlig synkron rörelse.
- Encoder monteringsaxel:Högprecisionstaplar används för att bära upplösare eller fotoelektriska omkodare.
Under belastningsförhållanden med hög hastighet påverkar den dynamiska balansen och noggrannheten i tandytans kontakt hos axeldelarna direkt robotens repetitiva positioneringsnoggrannhet. Genom strikt processvägsoptimering kan vibrationer och buller vid höghastighetsrotation effektivt reduceras.
Utseendekvalitet och batchkonsistens
Den gemensamma synkroniseringsaxeln är ofta exponerad inuti eller i det synliga området av robotens ledsköld, och utseendets kvalitet påverkar direkt kvaliteten på hela maskinen. ShowyMetal ser utseendekontroll som sin kärna i konkurrensen:
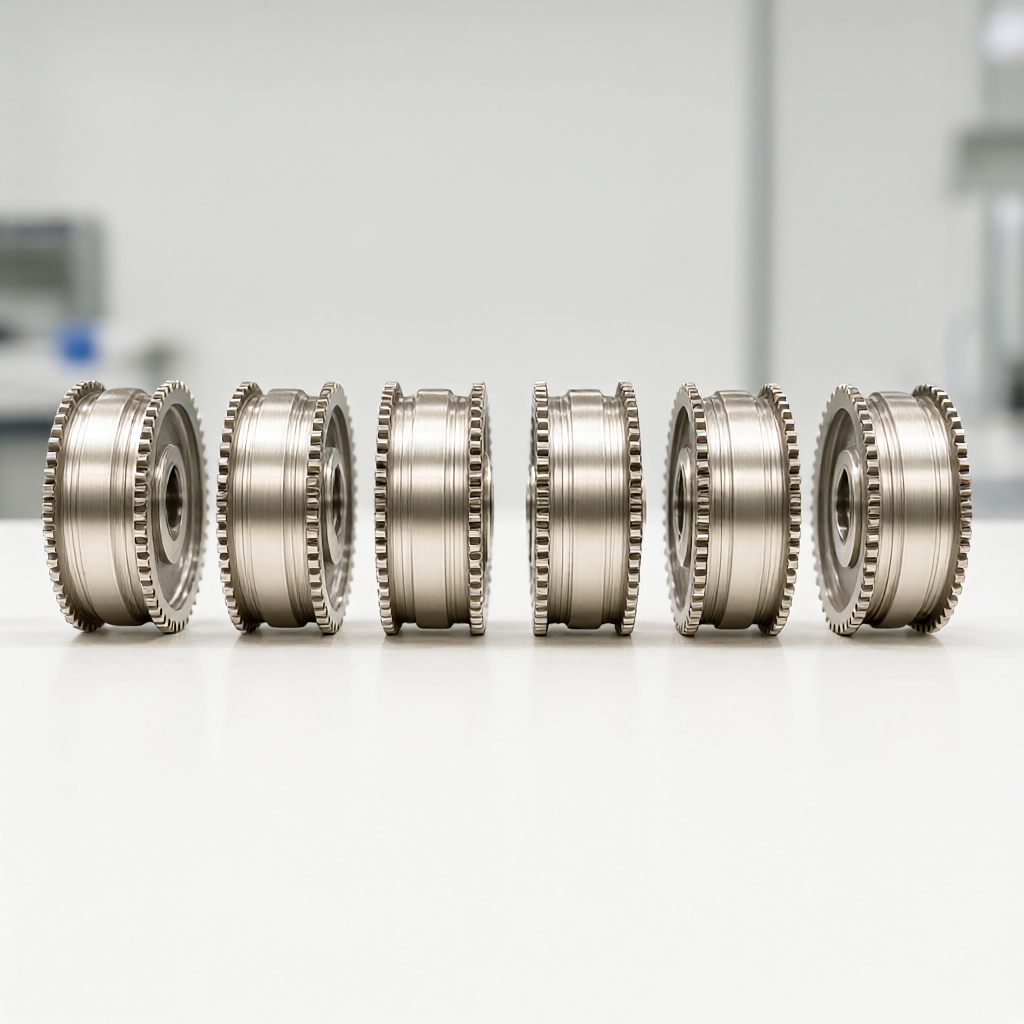
- Hög finish:Tappen är precisionsslipad och sedan polerad för att uppnå en spegeleffekt utan synliga billinjer.
- Felfri kontroll:Använd vakuumsugkoppar eller mjuka klor för att klämma fast under hela processen för att undvika klämmärken; ytan är fri från olja, grader och rost.
- Konsistens batch-till-batch:Processparametrarna är låsta genom den fullständiga tredimensionella inspektionen av den första delen, och Cpk för efterföljande satser är ≥1,33, vilket säkerställer att det inte finns någon synlig skillnad i utseende mellan den första delen och den 10 000:e delen.
Process- och utrustningslayout
Med tanke på de geometriska egenskaperna hos den synkrona hjulaxeln, antas den kombinerade processen med "CNC-svarvning + svarvning och fräsning + precisionsslipning":
- grovbearbetning:Den dubbeldrivna CNC-svarven fullbordar skärning av axelstång, cylindrisk grovsvarvning och förformning av tandutrymme.
- efterbehandling:Den femaxliga svarvnings- och fräsmassan fullbordar precisionsfräsningen av tandytan, det axiella hålsystemet och kilspåren och säkerställer koaxialiteten med en fastspänning.
- Värmepåverkad zonkontroll:För härdade axlar används en speciell slipmaskin med en balanserad dorn för att eliminera slipning av termisk deformation.
För batchorder används de parallella schemaläggningsmöjligheterna hos 72 CNC-utrustningar för att parallellisera monteringslinjerna för svarvnings-, fräs- och slipprocesser och förkorta den totala cirkulationstiden.
Kvalitetsinspektion och leverans av produktionskapacitet
Inspektionsprocessen omfattar hela länken från råmaterial till leverans:
- Inkommande materialinspektion:Spektralanalys av materialsammansättning och förkontroll av hårdhet.
- Första artikelbekräftelsen:En tredimensionell koordinatmätmaskin (CMM) utför fullskalig inspektion och en grovhetsmätare inspekterar slumpmässigt nyckelytor.
- Processinspektion:Kontrollera nyckelmåtten för axeldiameter och tandtjocklek var 4:e timme.
- Fullständig inspektion av försändelsen:100 % besiktning av utseende och nyckelmått, materiallista och måttbesiktningsrapport medföljer varorna.
Produktionskapacitet och leveranstid:Leveranstiden för vanliga massbeställningar (500-5000 stycken) är 15-25 dagar; den första biten kan levereras inom 3-5 dagar för nödprovning. Det specifika produktionsschemat är baserat på utrustningens belastningssituation för månaden, och tydliga Gantt-diagramnoder tillhandahålls.
| Materialkvalitet | Hårdhet (HRC) | Typiska applikationsegenskaper | Rekommendationer för ytbehandling |
|---|---|---|---|
| 45# stål | 28-35 | Lägre kostnad, medelbelastning, allmän transmission | Svartad / Fosfaterad |
| 40 Cr | 58-62 | Ytförkolningshärdande, slitstark, högbelastningsfog | Kromplätering/rostskyddsolja |
| SK5 | 58-64 | Fjäderstål, bra seghet, slagtålighet | svärtning/passivering |
Anpassningsprocess och vanliga frågor
Tillhandahåll 2D/3D-ritningar (DXF, STEP, IGES-format), och ingenjörsteamet kommer att slutföra DFM-granskningen inom 24 timmar. Om det finns processbegränsningar i tandmodul eller tryckvinkel kommer alternativa förslag att ges. Efter bekräftelse, ordna korrektur och schemalägg produktionsbatcher efter att den första biten är kvalificerad.
Vilken är den vanligtvis kontrollerade tandprofiltoleransen för synkroniserade hjulaxlar?
Konventionella industriella transmissionsdelar är klass 8, och högprecisionsrobotleder kräver vanligtvis grad 7 eller mer. Detaljerna är markerade enligt ritningarna och implementering enligt ISO 1328-standarder stöds.
Vad är minsta axeldiameter och maximala längd?
Den minsta diametern på vridaxeln är 2 mm, och den maximala axellängden är 200 mm (kan förlängas beroende på styvhetskraven); utöver detta intervall rekommenderas svetsade eller kombinerade axelstrukturer.
Klarar den hårda material som formstål?
Den stöder konventionell slipning under HRC45; hårda axlar över HRC60 behöver använda speciella superhårda slipskivor, och leveranstiden kommer att förlängas med 3-5 dagar, och kostnaden kommer att beräknas separat.
Vad är provtagningscykeln respektive leveranstiden för batch?
Korrektur av ett enda stycke tar 3-5 arbetsdagar; batchbeställning av 500 stycken tar 15 dagar och beställningar på mer än 1 000 stycken tar 20-25 dagar. Brådskande beställningar stöds.
Tillhandahålls materialcertifikat och rapporter i full storlek?
Varje försändelse levereras med en materialgaranti från tredje part och CMM-inspektionsrapport för kritisk dimension. Rapportformatet kan anpassas efter kundens önskemål.
Om du står inför leveransflaskhalsar eller konsistensproblem med robotledstransmissionsdelar,Vänligen skicka dina tekniska ritningar till förfrågningsmailet, eller skicka in CAD-filer i bakgrunden för att få DFM-utvärdering och korrekt offert.



