





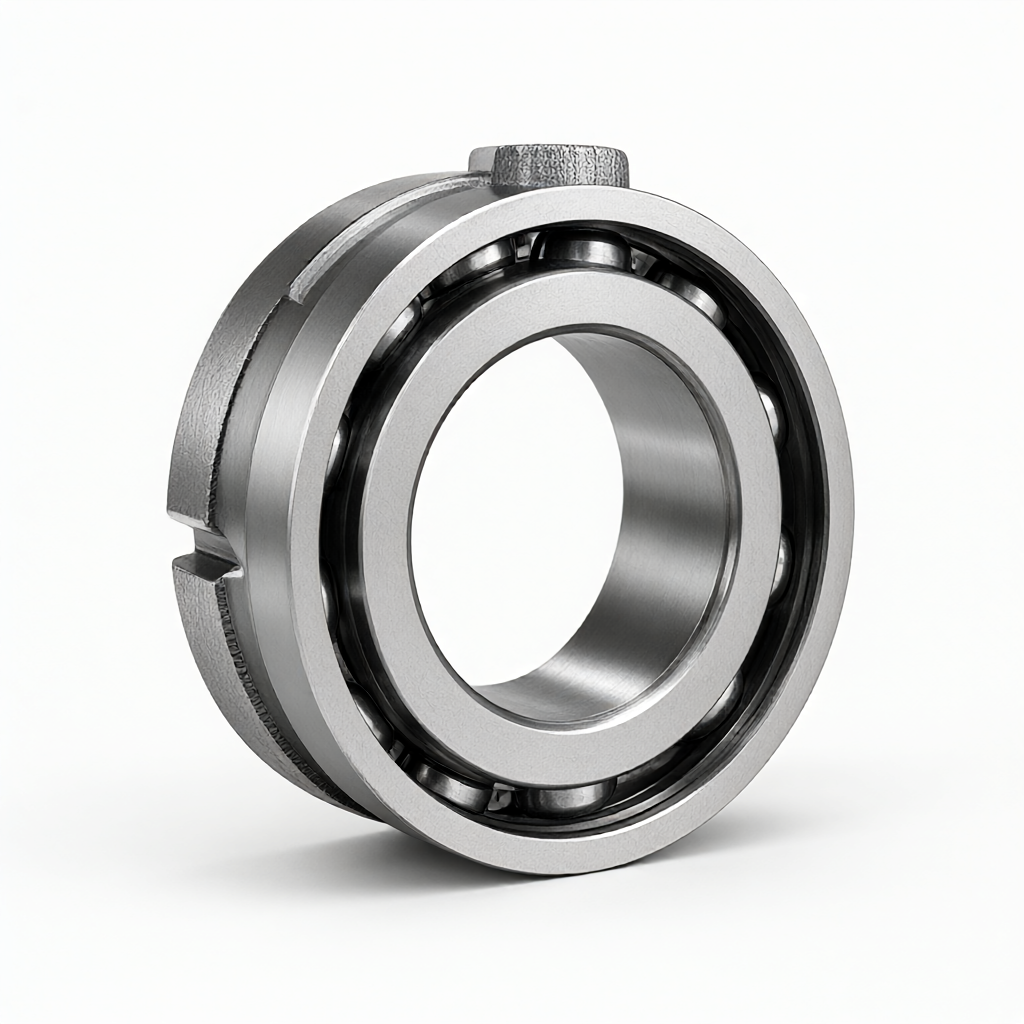
CNC-svarvningsbearbetning av CNC-maskinspindellagersäten i gjutjärnsdelar är lämplig för precisionsmontering av medelstora och stora verktygsmaskiners spindellådor. ShowyMetal tillhandahåller höghållfasthet i grått gjutjärn HT250 eller segjärn QT450-10 materialanpassning. Den kombinerar CNC-svarvning och fräsning av sammansatta processer för att uppnå högprecisionsbearbetning av inre hål rundhet ≤0,005 mm och koaxialitet ≤0,01 mm. Efter att ytan är sandblästrad och avspänningsavlastad, kan förkromning eller Dacromet-korrosionsskydd väljas för att säkerställa tyst drift och långtidsstabilitet hos lagret. Vi stödjer inkommande ritningar och korrektur, och batchleveranstiden är 15-25 dagar. Vi tillhandahåller också bekräftelse från första stycket och fullständig tredimensionell koordinatinspektion under hela processen för att hjälpa dig att minska reparationshastigheten för spindellådans montering.
Specifikationer och bearbetningsmöjligheter
Baserat på spindellagersätets strukturella egenskaper tillhandahåller vi följande anpassningsmöjligheter för att säkerställa att den strukturella styrkan och dimensionsnoggrannheten uppfyller båda standarderna:
- Materialval:HT250 (grått gjutjärn, bra stötdämpning, lämplig för höga krav på styvhet), QT450-10 (duktilt järn, draghållfasthet ≥ 450MPa, lämplig för stötförhållanden med tung belastning); förbereda material enligt det betyg som anges på ritningen, samt tillhandahålla materialrapporter.
- Storleksintervall:Ytterdiameter Ø120–Ø350mm, väggtjocklek 8–25mm, vikt 2–15kg (typvärde, kan justeras efter design).
- Viktiga toleranser:Inre hålstolerans h5–h6 (typiskt värde Φ50H6 ±0,013mm), koaxialitet ≤0,01mm, parallellitet ≤0,02mm/100mm.
- Ytjämnhet:Lagersäteshål Ra0,8μm, yttre yta Ra3,2μm; delar med hög efterfrågan kan nå Ra0,4μm.
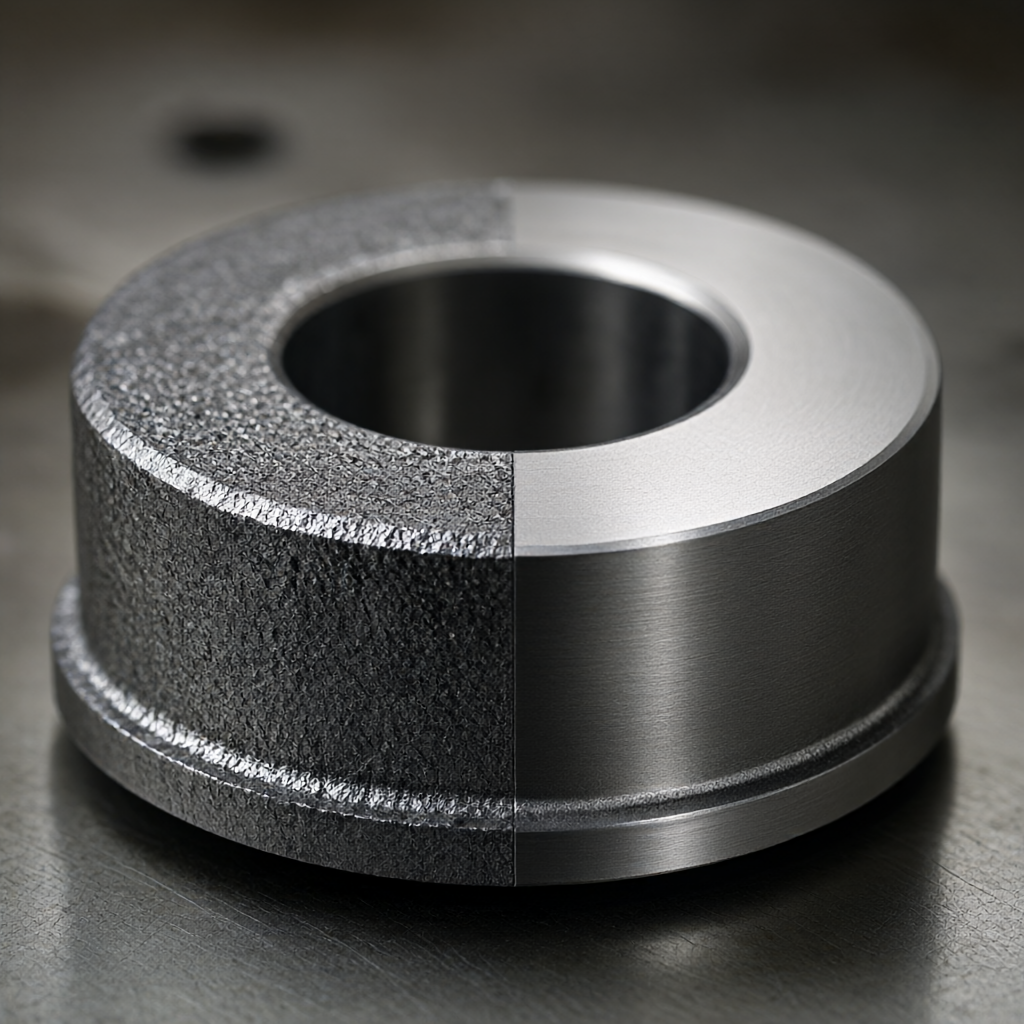
- Ytbehandling:Sandblästring (avlägsnar kalk, förbättrar beläggningens vidhäftning), galvanisering, Dacromet (hög temperaturbeständighet, ingen väteförsprödning), hårdförkromning (nötningsbeständighet, tjocklek 25–50μm).
- Anpassningsstöd:STEP/IGES 3D-filer och 2D-teknikritningar accepteras, och DFM-steget ger optimering av väggtjocklek, rekommendationer för dragvinkel och rekommendationer för avspänningsglödgningsprocesser.
Process- och utrustningskonfiguration
På grund av sin stora storlek och koncentrerade massa är spindellagersätet benäget att vrida deformation och inre spänningar och kräver samordnad kontroll av flera processer. Våra 72 CNC-produktionslinjer är utrustade med dedikerade maskiner och dedikerad ledning, och nyckelprocesserna antar processen "grovsvarvning - åldring - finsvarvning - halvfinishfräsning - finfräsning" för att säkerställa dimensionsstabilitet:
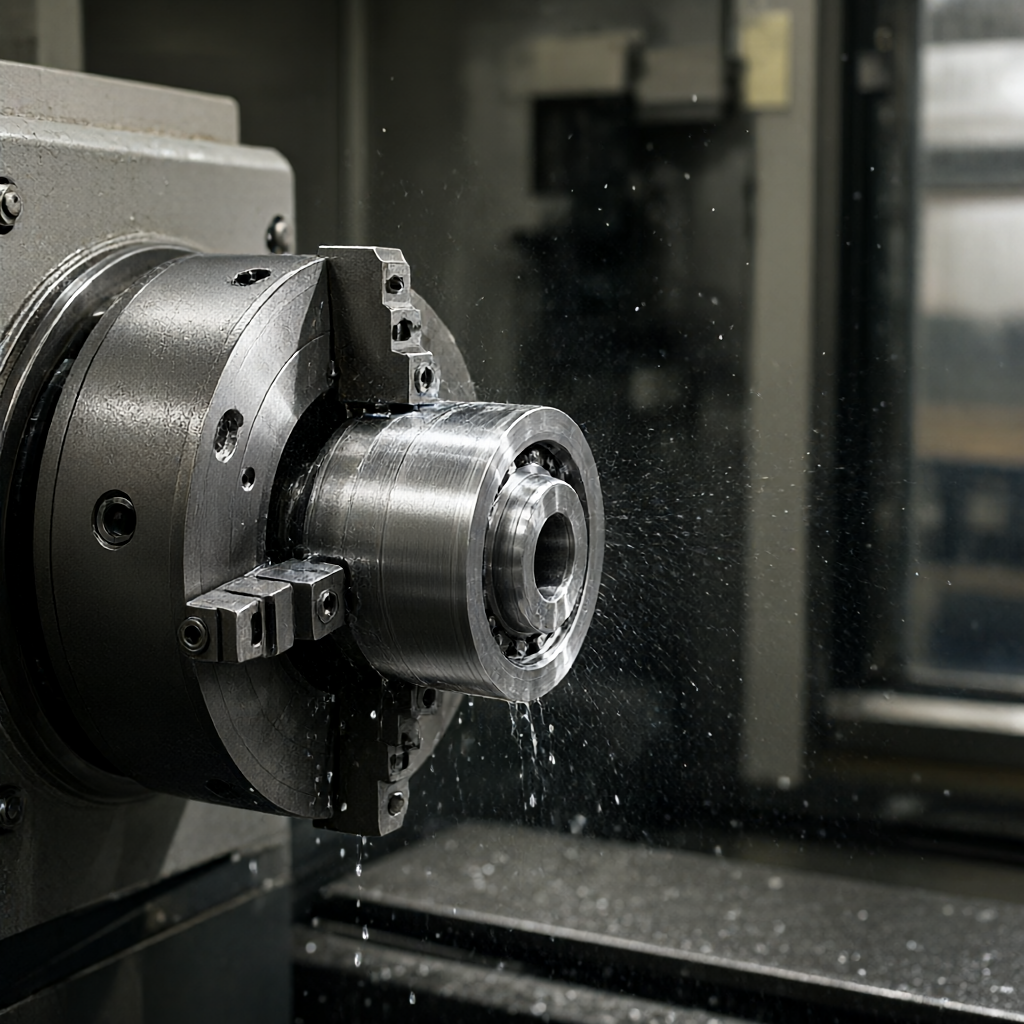
- CNC-svarvning:Används för grov och finsvarvning av yttre cirklar, ändytor och inre hål, med en hastighet på 1200–1800 rpm och en matningshastighet på 0,15–0,25 mm/varv (finbearbetningssteg) för att säkerställa rundhet och cylindricitet.
- 4-axlig/5-axlig fräsning:Den används för sammansatt bearbetning av lagersätes monteringsfläns, positioneringsstifthål och oljespår. En klämning minskar det kumulativa felet och koaxialiteten är bättre än ±0,008 mm.
- Stressbehandling:Både ämnen och grovbearbetning utsätts för artificiell åldring (550–570°C, värmekonservering i 4–6 timmar) för att eliminera restspänningar och förhindra senare dimensionell drift.
- Sinnerörande hjälp:De små styrstolparna, positioneringsstiften och andra delar som stödjer lagersätet skärs kontinuerligt med hjälp av en centreringsmaskin, vilket ökar effektiviteten med 30 % och uppnår högre dimensionell konsistens.
- Ytbehandlingssynergi:Galvaniserings- och sandblästringsprocesserna drivs i separata verkstäder för att undvika korskontaminering, och beläggningens tjocklekslikformighet är inom ±5 μm.
Kapacitet, kvalitet och leverans
Stabil leverans och kvalitetsspårbarhet är kärnan i köpbeslut. Vi har etablerat ett inspektionssystem i tre nivåer för "inkommande material - process - leverans". All data kommer att sparas i 5 år, och CMM-inspektionsrapporter kan hämtas när som helst:
- Korrekturcykel:Det kommer att ta 5–7 arbetsdagar (inklusive åldring och ytbehandling) att tillhandahålla den första dimensionsinspektionsrapporten och materialcertifikatet.
- Bulk leveranstid:15–25 dagar (50–500 stycken typiskt sortiment), kapacitetselasticitet till ±20 % orderfluktuationer.
- Inspektionsutrustning:ZEISS Contura tredimensionella koordinater (noggrannhet 2,5+0,002L mm), Mitutoyo grovhetsmätare, pneumatiskt mätinstrument (inre hål online-detektering), hårdhetstestare (Rockwell/Brinell).
- Fraktstandarder:100 % slumpmässig inspektion i full storlek, nyckeldimensioner är strikt inspekterade enligt AQL 0.65; Förpackningen använder trälådor + torkmedel + rostskyddsfilm för att förhindra rost under frakt eller långväga transporter.
- DFM stöder:Kostnadsfri processgranskning, pekar ut potentiella riskområden för gjutdefekter, rekommenderar armeringslayout, optimerar spännplaner och minskar trial and error-kostnaderna.
Materialval och jämförelse av ytbehandling
Under olika arbetsförhållanden påverkar material- och ytkombinationen av spindellagersätet direkt livslängden och underhållscykeln. Följande jämförelse är för designreferens. Det slutliga valet måste bestämmas baserat på hastighet, belastning och omgivande luftfuktighet:
| Jämförelseobjekt | HT250 + Dacromet | QT450-10 + hårdförkromning | HT250 + Sandblästrad galvaniserad |
|---|---|---|---|
| draghållfasthet | ≈250 MPa | ≥450 MPa | ≈250 MPa |
| Stötdämpning | Utmärkt (grafitarkstruktur) | Bra (stötdämpande dyna krävs) | Excellent |
| Korrosionsbeständighet | 850°C högtemperaturbeständighet, saltspray 720h | Syra- och alkalibeständig, saltspray 480h, slitstark | Allmänt, saltspray 120h, ekonomisk typ |
| Typiska applikationer | Tung belastning, låg hastighet, hög temperatur verkstad | Hög hastighet, tung belastning och höga krav på slitstyrka | Medium och låg hastighet, torr miljö, kostnadskänslig |
| Inverkan på leveranstid | Standard 15–25 dagar | +3 dagar (plätering kö) | Standard 15–20 dagar |
Obs: Ythårdheten efter hårdförkromning är HV800–1000 och friktionskoefficienten reduceras till 0,1–0,15, vilket är lämpligt för att ofta starta och stoppa spindeln; Dacromet har ingen risk för väteförsprödning och är mer lämplig för användning med axelsystem av guldstål.
FAQ
Kan den inre håltoleransen för spindellagersätet stabilt nå h5-nivån?
Burk. Genom att använda 4-axlig svarvning och fräsning i kombination med engångsklämningsbearbetning kontrolleras det inre hålets koaxialitet till ≤0,008 mm, och kvalificeringsgraden för h5 (som Φ60H5 +0,039/0 mm) är mer än 99 %. Före leverans testas det pneumatiska mätinstrumentet ett efter ett och dataposter bifogas.
Kommer den stressavlastande åldrandet av gjutjärnsdelar att påverka leveranstiden?
Ingen påverkan. Åldringsprocessen schemaläggs efter grovbearbetning och före avslutad bearbetning, och schemaläggs parallellt med värmebehandling/ytbehandling, utan att lägga till ytterligare kalendertid; endast när ordervolymen stiger kan den skjutas upp 1-2 dagar och kommer att meddelas i förväg under DFM-stadiet.
Stöder den icke-standardiserad anpassning och ritningsoptimering?
stöd. STEP/IGES/SolidWorks-filer accepteras, och ingenjörsteamet kommer att ge feedback på DFM-åsikter inom 24 timmar, inklusive väggtjockleksbalans, gjutkäl, dragvinkel och förslag på klämpunkter. En optimerad version av ritningen kan tillhandahållas kostnadsfritt.
Hur väljer man ytbehandling? Finns det risk för väteförsprödning?
Dacromet och sandblästring har ingen risk för väteförsprödning; Behandling för eliminering av väteförsprödning (200°C/2h) och inspektion krävs efter hårdförkromning. Om axelsystemet är tillverkat av höghållfast legerat stål är Dacromet eller sandblästring + epoxibeläggning att föredra för att undvika väteförsprödning som kan göra att spindeln går sönder.
Vad är den minsta beställningskvantiteten (MOQ) för bulkorder?
MOQ 1 stycke (korrektur), satsstorlek rekommenderas att vara ≥50 stycken för att späda mögel och processfelsökningskostnader; leveranstiden för 100-500 stycken är stabil vid 15-20 dagar, ≥500 stycken kan levereras i flera satser, och den första satsen med prover kommer att skickas för bekräftelse inom 7 dagar.
Starta ditt projekt för anpassning av spindelhus
Skicka 3D-ritningar eller 2D-teknikritningar till ditt företags e-post, med angivande av material, kvantitet och målleveransdatum, så kommer vi att svara med en offert och DFM-utlåtande inom 4 timmar. Stöder proofing-verifiering, minskar massproduktionsrisker och gör spindellådans montering framgångsrik första gången.



