





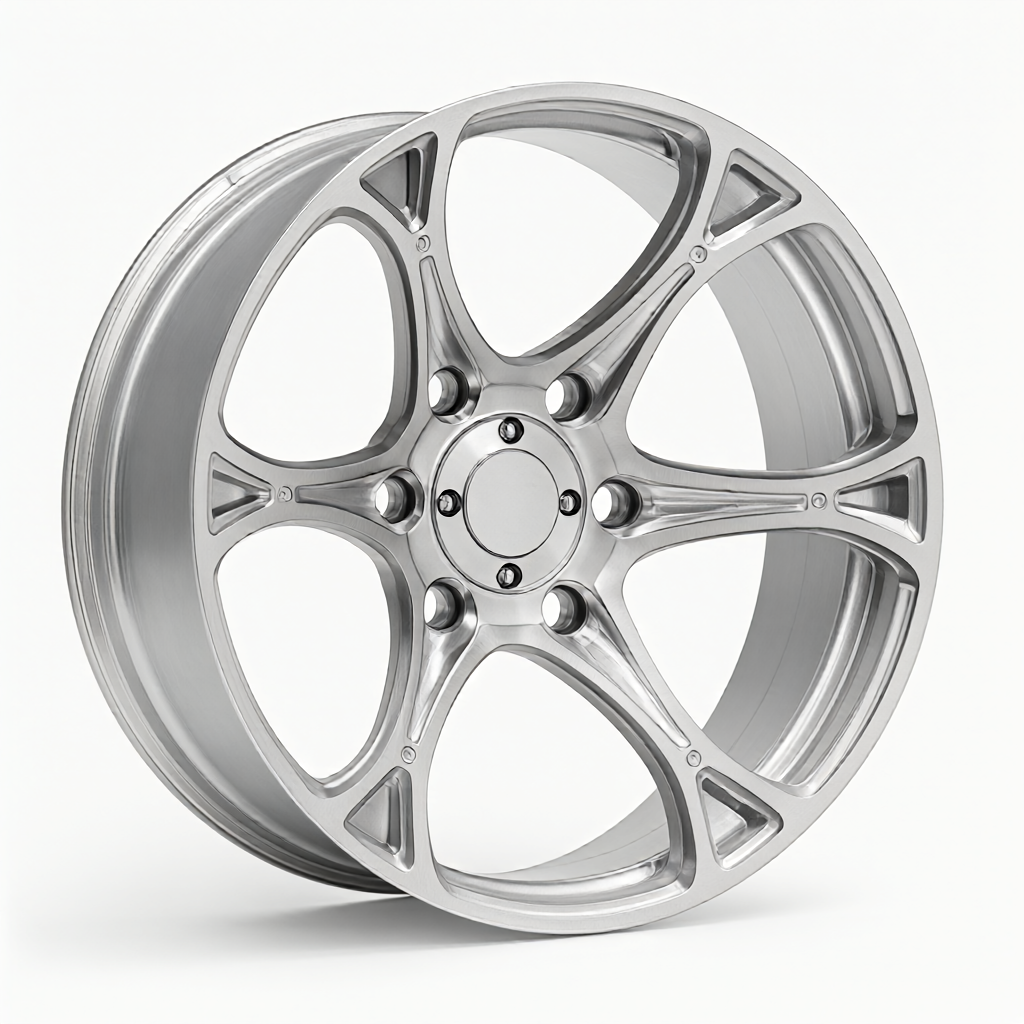
Specifikationer och bearbetningsmöjligheter
Som svar på den höga belastningen och kraven på precisionsmontering av AGV-fälgar, använder vår fabrik precisions-CNC-teknik för att tillhandahålla följande specifikationsstöd:
- Materialkvalitet: 6061-T6, 7075-T6, 5052 aluminiumlegering; kan skräddarsys enligt ritningar, och materialen överensstämmer med standarder för flyg-/industrikvalitet.
- Storleksintervall: Typisk ytterdiameter är 80-400 mm, innerdiameter och hjulnavets passande ytdiameter är anpassade enligt ritningar; maximal bearbetningsdiameter är 200 mm (beroende på specifik utrustningskonfiguration).
- väggtjocklek: Minst 0,8 mm, typisk väggtjocklek 2-5 mm, vilket säkerställer strukturell styvhet samtidigt som egenvikten optimeras.
- Toleranser och finish: Yttoleransen för nyckelpassning är ±0,01 mm och ytjämnheten Ra0,4-0,8μm, vilket uppfyller precisionsinstallationskraven för lager och tätningsringar.
- ytbehandling: Hård anodisering (tjocklek 10-25μm), sandblästring (80 mesh/120 mesh), tråddragning, hårdförkromning; färgalternativ inkluderar naturlig silvergrå, mörkgrå eller anpassade färger.
Tillämpliga industrier och typiska applikationer
Denna fälg används ofta i drivhjul, drivna hjul och laststödsdelar på höghastighetsautomatiserade fordon (AGV) och autonoma mobila robotar (AMR). Typiska applikationsscenarier inkluderar: automatiserade produktionslinjer för 3C-elektronikverkstäder, e-handelslager och logistikcenter, materialflöde för halvledarrenrum och transport av komponenter för löpande bilar. Som en lastbärande komponent som direkt kommer i kontakt med marken eller styrskenorna, påverkar fälgens dimensionella noggrannhet direkt positioneringsnoggrannheten för AGV:n och effektiviteten av koordinerad sändning med flera maskiner.
Utseendekvalitet och batchkonsistens
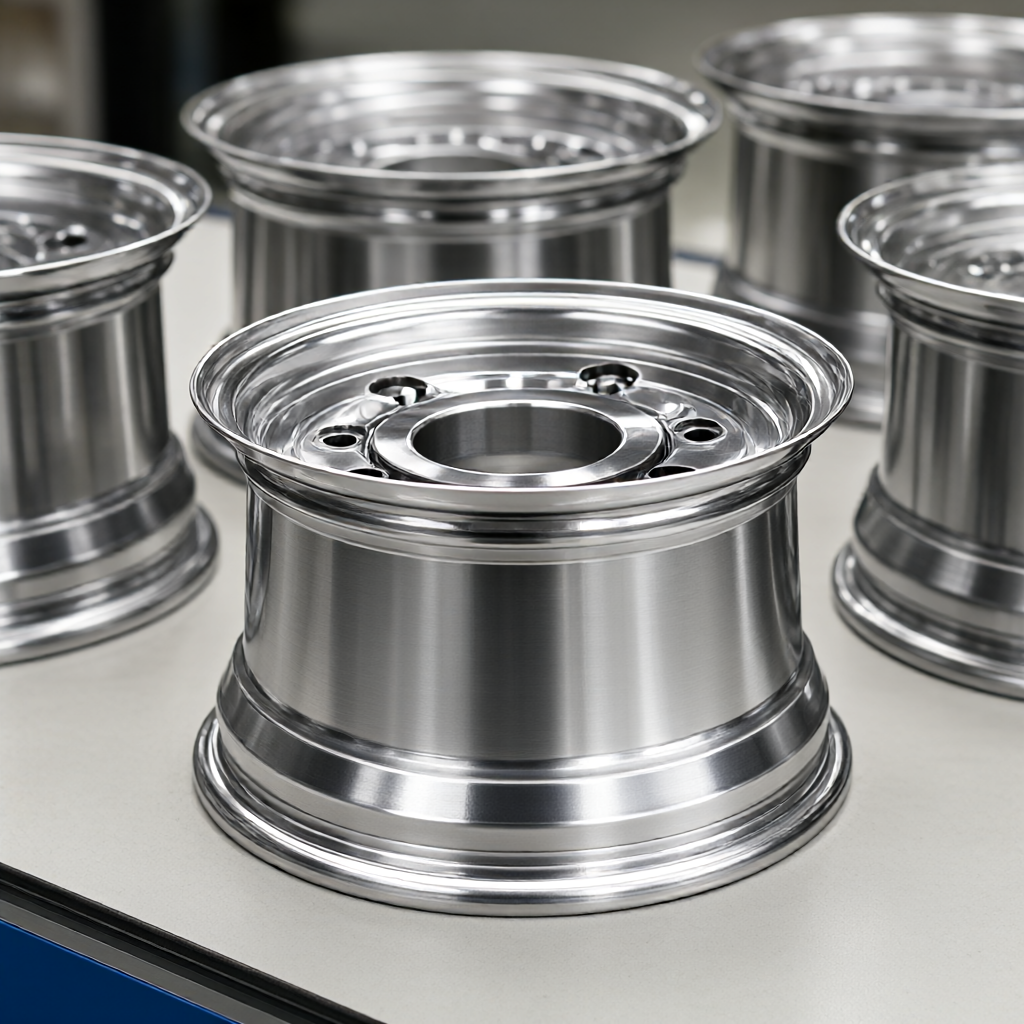
För slutkunds- eller display-AGV:er är utseendet den centrala differentieringsindikatorn. Vår fabrik ser ytkvalitetskontroll som en nyckellänk efter CNC-bearbetning:
Högblank yta och inga repor: Genom optimering av verktygsbanor och efterbearbetningsprocesser elimineras bearbetningsknivmärken och hanteringsrepor, vilket säkerställer att det inte finns några synliga skavanker på fälgytan.
batch-till-batch-konsistens: Etablera en bekräftelse- och satsinspektionsmekanism i första delen, och prova och inspektera nyckeldimensioner och utseende för varje sats för att säkerställa att den första delen och den 1 000:e delen är mycket konsekventa i färgskillnad, glans och storlek för att undvika monteringsstörningar orsakade av toleransfluktuationer under montering.
Process, utrustning och kapacitet
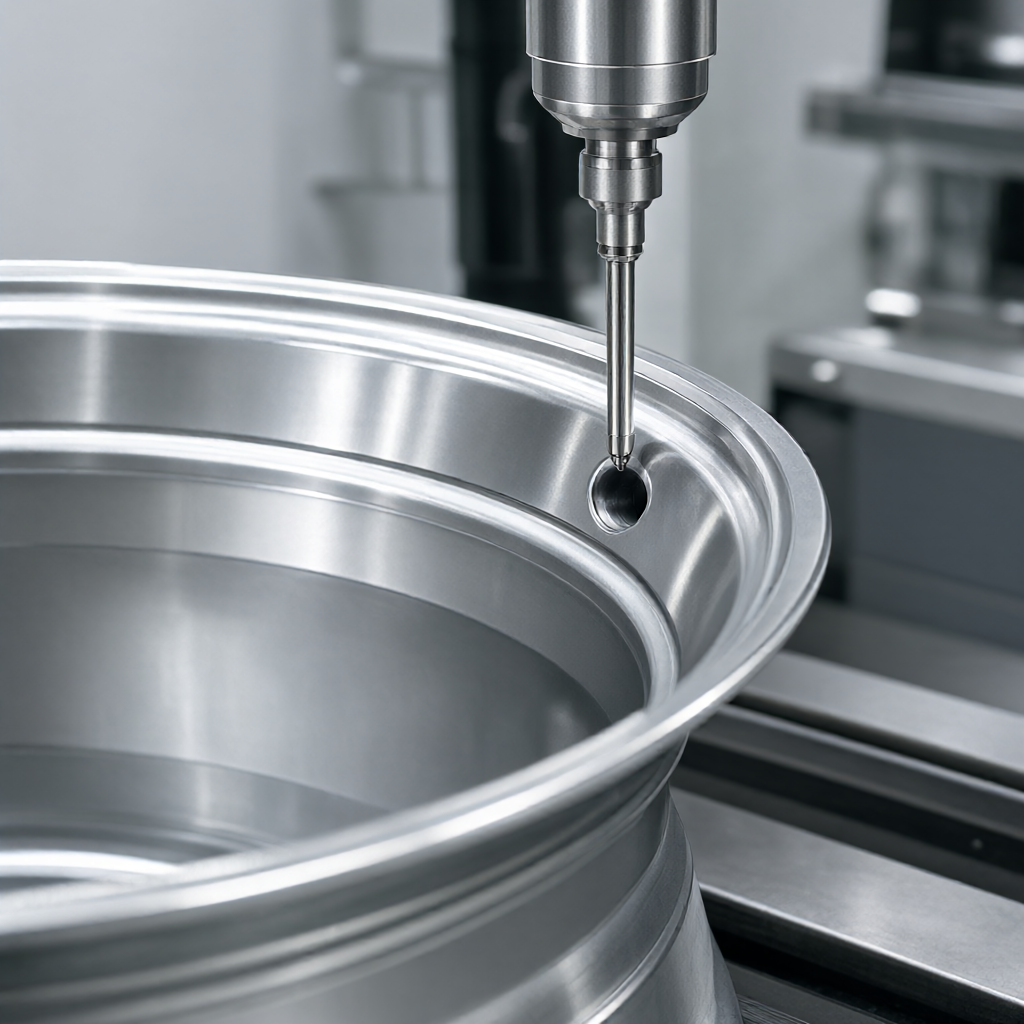
Fabriken är utrustad med 72 CNC-utrustningar, inklusive 3-axliga, 4-axliga och 5-axliga bearbetningscentra, CNC-svarvar, centreringsmaskiner och svarvfräsmaskiner, som täcker hela processen med fälgar från grovbearbetning till precisionsslipning.
- Svarvning och fräsning av kompositteknik: Lämplig för fälgar med interna ledningsspår eller komplexa specialformade strukturer. Mångfacetterad bearbetning kan slutföras i en fastspänning för att minska kumulativa fel.
- Kombination av formsprutning/plåt: Stöder monteringen av aluminiumlegeringsfälgar med gummi/polyuretan-slitbanor och plåtskydd, vilket ger en komponentsats med ett enda stopp.
- Produktionskapacitet och leveranstid: Korrekturcykeln är 3-5 dagar, i linje med produktionsschemat för projektnoden; batchordrar levereras snabbt inom 15-25 dagar, vilket stödjer snabb produktion.
Kvalitetsinspektion och anpassningsprocess
Implementera fyra kvalitetskontrollnivåer: "Inkommande materialinspektion → Första artikelbekräftelse → Processinspektion → Full leveransinspektion". Utrustad med en tredimensionell koordinatmätmaskin (CMM), ytjämnhetsmätare och optisk projektor, utförs fullskalig inspektion av lagerhål, monteringsöglor och ytoxidfilmtjocklek.Anpassningsprocess: Ta emot ritningar/3D-modeller → DFM-processutvärdering och offert inom 24 timmar → Prototypverifiering på 3-5 dagar → Massproduktion → Fullständig inspektion och leverans. Stöd anpassning enligt kundens ritningar, prover eller reverse engineering.
Jämförelse av teknikval
| planera | Material | Hantverk | Vikt (typiskt värde per styck) | kostnadsegenskaper |
|---|---|---|---|---|
| CNC-fräsning med hög precision | 6061-T6 | 3-axlig/4-axlig finfräsning | 0,8-1,5 kg | Medium, lämplig för små partier/hög komplexitet |
| Svarvning och fräsning | 7075-T6 | Svarvning och fräsning i ett | 1,0-1,8 kg | Högre, lämplig för hög belastning/hög styvhetskrav |
| Gjutning + Finishing | ADC12 | Lågtrycksgjutning + CNC | 1,2-2,0 kg | Lägre, lämplig för stora mängder/enkla strukturer |
FAQ
Vad är toleransen för AGV-fälgar?
Toleransen för viktiga passande ytor (lagerhål, monteringsplan) kan nå ±0,01 mm, och toleransen för icke-kritiska delar är ±0,05 mm. De specifika kraven ska implementeras enligt ritningarna.
Vilka är alternativen för ytbehandling?
Stöder hård anodisering (förbättrar slitstyrka/isolering), sandblästring (matt textur), borstning (dekorativ), hårdförkromad (korrosionsbeständighet/vacker) och färgen kan anpassas.
Hur lång är korrekturcykeln?
Korrektur av vanliga delar tar 3-5 arbetsdagar; komplexa svarvnings- och fräskompositdelar kan kräva speciell ytbehandling i 7-10 dagar, och snabb produktionsplanering stöds.
Hur lång är leveranstiden för batch?
Bulkbeställningar (100-1000 stycken) levereras vanligtvis inom 15-25 dagar. Produktionskapaciteten är tillräcklig och kan fraktas i partier enligt projektnoder.
Kan komplexa strukturer skräddarsys enligt ritningar?
stöd. Ange bara 3D/2D-ritningar, så kommer ingenjörsteamet att ge DFM-förslag för att optimera designen av interna ledningstråg, viktreducerande hål och monteringsöron.
Skicka dina AGV-fälgritningar eller 3D-modeller till din e-post, få processutvärdering och offertplaner inom 24 timmar och påbörja högprecision, högkonsistent batchleverans.



