





Industrirobotens ledreduceringshus är den bärande kärnkomponenten i precisionstransmissionssystemet, som direkt bestämmer robotens upprepade positioneringsnoggrannhet och driftsstabilitet. ShowyMetal tillhandahåller kundanpassade CNC-fräsningstjänster för 7075 aluminiumlegering eller rostfritt stål. Genom femaxlig simultan bearbetning och förfinad ytbehandling, realiserar den den integrerade precisionsformningen av planetväxelns kavitet inuti huset och den externa monteringsflänsen, vilket ger robottillverkare stöd för strukturella delar med hög styvhet, lätt vikt och stark satskonsistens.
Specifikationer och anpassningsmöjligheter
Med tanke på den enastående strävan efter viktminskning och styrka hos robotleder, är materialvalet för denna del huvudsakligen gjord av flygklassad 7075 aluminiumlegering, som tar hänsyn till både lättvikts- och vibrationsmotstånd. För hög belastning eller speciella korrosionsskyddskrav kan även 316L rostfritt stål eller 45# stål användas. Bearbetningsdimensionerna täcker vanligtvis längd-, bredd- och djupintervallet från 50 mm till 500 mm, och toleranserna är strikt kontrollerade. Den linjära dimensionstoleransen kan vanligtvis nå ±0,01 mm, och den matchande ytans ojämnhet kontrolleras inom Ra0,4μm, vilket effektivt minskar transmissionsfelet som orsakas av växelns ingreppsspel.
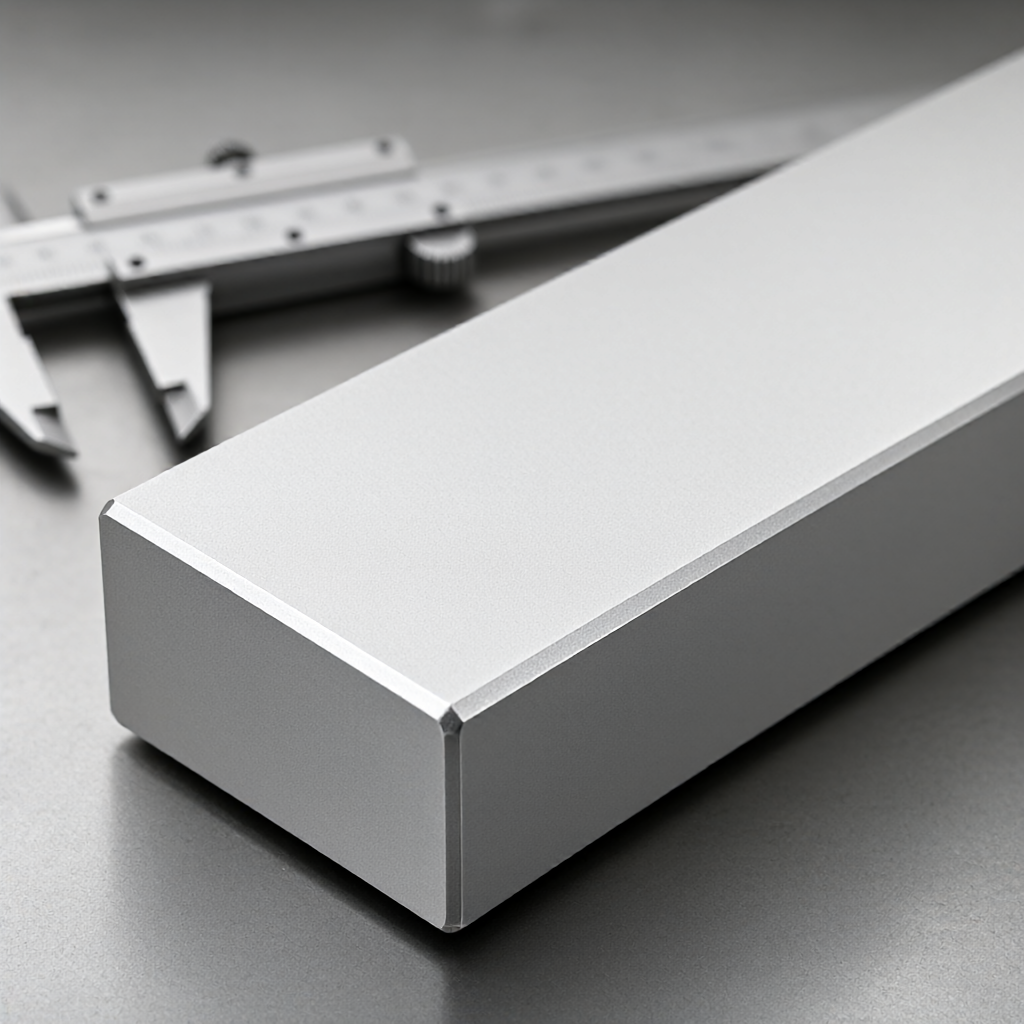
- Materialklass:7075-T65 aluminiumlegering, 304/316L rostfritt stål, 45# stål, 42CrMo, stöder anpassning av olika tekniska plaster.
- Bearbetningsstorlek:Den totala kuvertstorleken är 50-500 mm, och specialformade strukturer kan anpassas helt enligt 3D-ritningar.
- Toleransstandarder:Den normala toleransen är ±0,02 mm, och precisionsytan kan nå ±0,01 mm.
- Ytbehandling:Anodisering (10-20μm), hård oxidation, sandblästring, svärtning, tråddragning och mikrobågeoxidation mm, utseendet är fritt från repor och föroreningar.
Tillämpliga branscher och typiska tillämpningsscenarier
Skalet används i stor utsträckning inom industriell robottillverkning, intelligenta logistiksorteringssystem, automatiserad medicinsk bildbehandlingsutrustning och avancerad halvledarutrustning. Dess kärnvärde ligger i att lösa problemet med skaldeformation orsakad av komplexa rörelser av leder. Femaxlig bearbetning av det inre växelstödsaxelns hål och den yttre flänspositioneringsytan fullbordas genom en fastspänning, vilket minskar det kumulativa felet som orsakas av flera positioneringar och förbättrar jämnheten i reduceringens funktion. Den högblanka finishen på exteriören gör att den också uppfyller de stränga kraven på visuell skönhet och rostskydd av avancerade automatiserade produktionslinjer.
Konfiguration av kärnprocess och tillverkningsutrustning
Precisionsbearbetning bygger på matchning av utrustningens noggrannhet och processlogik. Med hjälp av 72 CNC-utrustningar med olika specifikationer anpassade tillverkningsteamet processplaner för olika skalstrukturer. För reducerhus med flera spatiala skärningar eller vinkelaxelhål inuti måste ett femaxligt bearbetningscenter användas för fogskärning. Verktygets sidokanter kan passa den sfäriska kavitetsväggen för att undvika bearbetning av döda fläckar; för strukturer som domineras av roterande kroppar, används en CNC-centreringsmaskin eller en svarv-fräsblandningsmaskin för synkron svarvning av de inre och yttre cirklarna för att förbättra koaxialiteten. När det gäller utseendekvalitetskontroll används en speciell fixtur för positionering. Efter bearbetning av de inre egenskaperna vänds den yttre ytan och bearbetas. Skärbanan och spindelhastigheten kontrolleras strikt för att säkerställa att ytan på skalet efter anodisering ger en jämn hög glans utan någon apelsinskaleffekt eller spånkrossning.
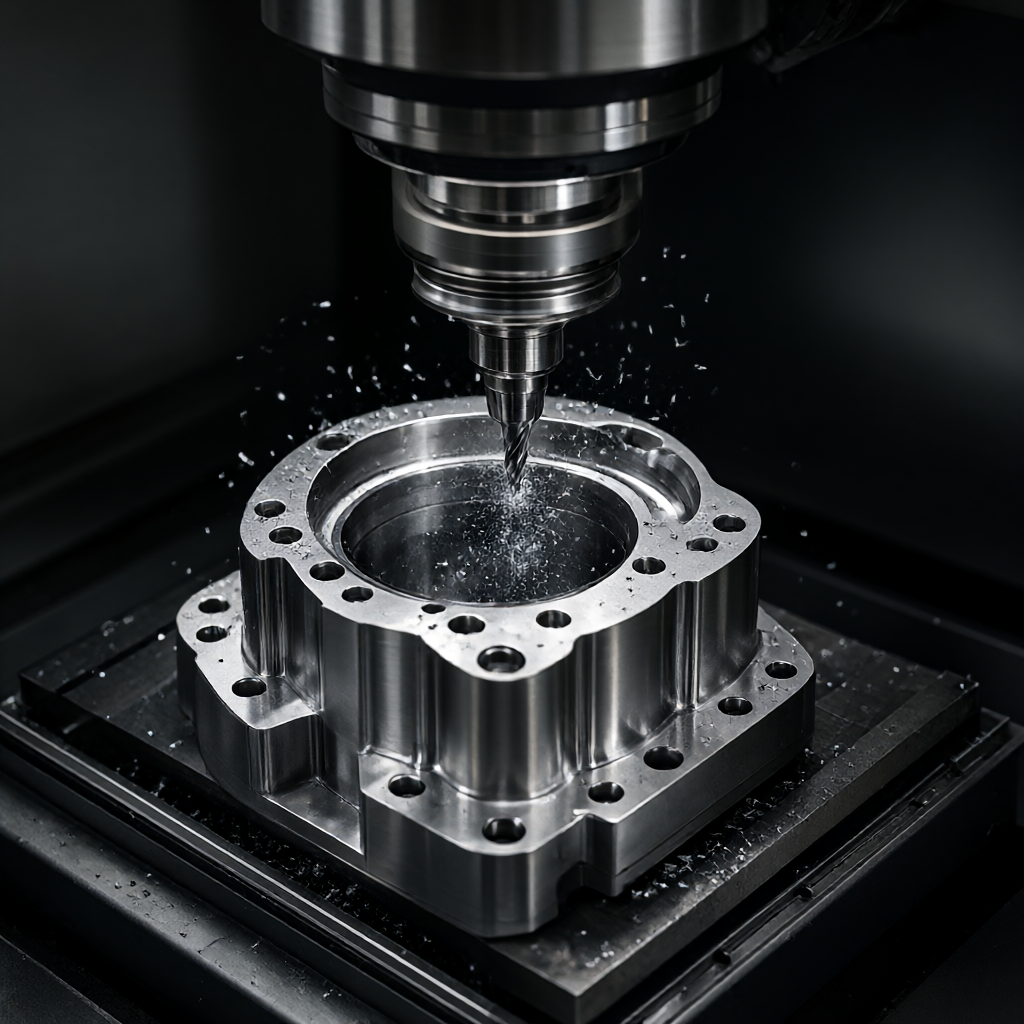
Jämförelse av lösningar: femaxlig fräsning och svarv-fräsning kombinerad bearbetning
| Kontrastmått | Femaxlig fräsning | Svarvning och fräsning kombinerad bearbetning |
|---|---|---|
| Tillämpliga delfunktioner | Innehåller komplexa specialformade håligheter, lutande axelhål och icke-roterande ytstrukturer | Huvudsakligen cylindrisk yta, kräver en fastspänning för att slutföra invändig, extern och ändfräsning |
| Koaxialitetskontroll | Beror på fixturens placering och kräver strikt omvandling av designgrunden | Svarvning och fräsning är integrerade för att naturligt säkerställa hög koaxialitet mellan axelhålet och den yttre cirkeln. |
| Bearbetningseffektivitet | Frekventa verktygsbyten, lämplig för enskilda delar med komplexa strukturer eller små och medelstora partier | Ett enda verktygsfält fullbordar flera processer, vilket avsevärt förkortar handläggningstiden |
| Utseende kvalitetskontroll | Mångfacetterad skärning kräver strikt kontroll av ytskärmärken | Med kontinuerlig svarvning kan ytfinishen lättare nå Ra0,4μm eller högre. |
Inspektionssystem och batch leveranstid
Kvalitet är den nedersta raden av tillverkning. Från lagring av råmaterial till leverans av färdiga produkter utförs fem nivåer. Inkommande materialinspektion använder en spektrometer för att kontrollera materialsammansättningen och metallografin; under det första stadiet för artikelbekräftelse verifierar ingenjörer och kvalitetsinspektörer gemensamt tredimensionella koordinatrapporter; processinspektioner kontrollerar slumpmässigt djupet och matchande dimensioner på nyckelaxelhålen på en proportionell basis; en fullskalig inspektion utförs före leverans, med fokus på att använda optiska projektorer och grovhetsmätare för att kontrollera ytkvaliteten. Leveranstiden för massproduktion kontrolleras vanligtvis inom 15-25 dagar, provtagningscykeln är kort och FoU-teamet kan snabbt svara på designförändringar. Produktionsschemaläggningssystemet kan anpassas flexibelt för att matcha kundernas flerfrekventa projektnoder.
Vanliga frågor (FAQ)
Vad är toleransen för precisionspassningsytan på reducerhuset?
Genom samarbetet mellan det femaxliga bearbetningscentret och högprecisionsfixturen kontrolleras den dimensionella toleransen för den passande ytan vanligtvis inom ±0,01 mm, och cylindriciteten och koaxialiteten kan anpassas enligt de specifika kraven på ritningarna.
Efter bearbetning av den djupa håligheten inuti skalet, hur säkerställer man att inga knivmärken finns kvar?
Genom att använda en nedfräsningsstrategi och mångfacetterade skärverktyg, kombinerat med en strategi med litet skärdjup och stor verktygsmatning, förbättras ytkvaliteten samtidigt som styvheten säkerställs. Efter att bearbetningen är klar förfinas de svårbearbetade döda hörnen.
Hur lång tid tar provtagningscykeln vanligtvis?
Konventionella strukturella prototyper har en kortare cykel. Processanalys kan vanligtvis slutföras och bearbetning ordnas inom 3-5 arbetsdagar, och en 3D-modell DFM granskningsrapport kan tillhandahållas inom 48 timmar.
Hur många dagar tar ledtiden för massproduktion?
Baserat på den befintliga produktionskapaciteten på 72 enheter, slutförs leverans av stora volymer vanligtvis inom 15-25 dagar, beroende på den strukturella komplexiteten och kraven på ytbehandlingsprocessen.
Kan du tillhandahålla anodiserad svart behandling för 7075 aluminiumhölje?
Den stöder konventionella anodiseringsfärger som svart och militärgrönt, och filmtjockleken styrs till 10-20μm, vilket kan uppfylla kraven på korrosionsbeständighet och visuell enhetlighet, och kan ge färgkortsjämförelse för bekräftelse.
Få skräddarsydda lösningar
Om du utvecklar en ny generation av fogreducerhus, eller står inför fluktuationer i massproduktionens utseende, är du välkommen att skicka in ritningar eller 3D-modeller till ingenjörsteamet. Baserat på specifika strukturella egenskaper kommer vi att tillhandahålla DFM-förslag inklusive bättre materialkvaliteter, processvägsindelning, verktygsoptimering och utseendekvalitetssäkring för att hjälpa dig att förkorta FoU-verifieringscykeln. Skicka ritningar omedelbart för en korrekt uppskattning.



