





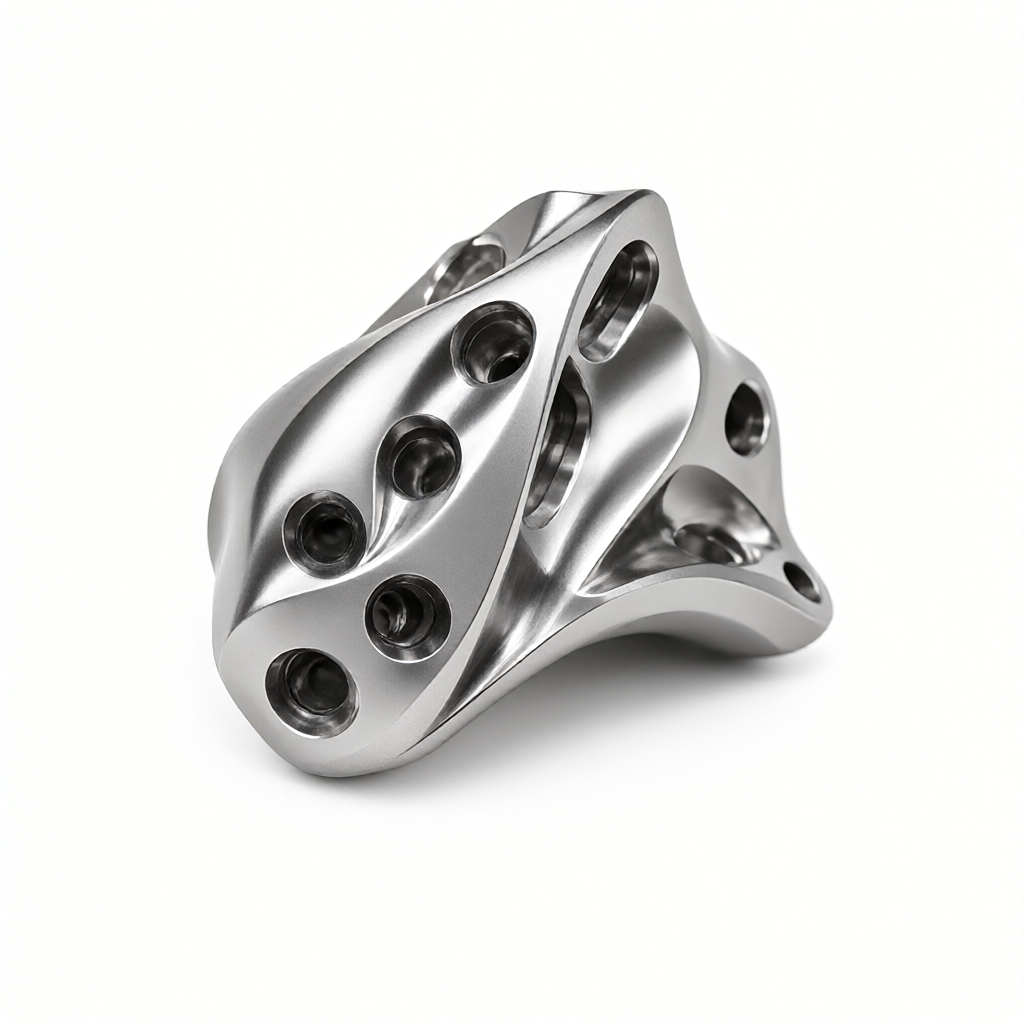
Femaxlig CNC-precisionsbearbetning av titanlegeringsdelar för medicinsk utrustning
Som svar på de stränga kraven för biokompatibilitet på implantatnivå och dimensionsstabilitet inom området medicinsk utrustning, tillhandahåller ShowyMetal 5-axliga CNC-precisionsbearbetningstjänster, som specifikt löser toleranskontrollproblem för titanlegeringsdelar på komplexa krökta ytor, djupa kavitetsstrukturer och fina egenskaper. Vi använder medicinska titanlegeringsmaterial som Ti-6Al-4V. Genom fleraxlig fräsning och strikta strategier för termisk deformationskompensation säkerställer vi att toleransen för nyckelytorna är stabila inom ±0,01 mm, vilket möter monteringsbehoven för stordatorer för medicinsk utrustning, kirurgiska robotaktuatorer och precisionsdiagnostikmoduler.
Specifikationer och bearbetningsmöjligheter
Titanlegeringsdelar för medicinsk utrustning involverar vanligtvis asymmetriska böjda ytor eller tunnväggiga strukturer, och det är svårt för enaxlig utrustning att balansera styvhet och rumslig interferens. Vårt 5-axliga bearbetningscenter kan slutföra komplex ytbearbetning i en uppsättning, vilket minskar ackumulerade fel orsakade av referenskonvertering. Följande är de typiska tekniska specifikationerna och bearbetningsparametrarna för denna kategori av delar:
- Materialklass:Ti-6Al-4V (TC4), rent titan (Gr.5); densitet 4,43 g/cm³, draghållfasthet 930-1000 MPa, utmärkt högtemperaturhållfasthet och korrosionsbeständighet.
- Storleksintervall:Typiska delkuvertdimensioner sträcker sig från 50×50×50 mm till 300×200×200 mm; stödja små partier, flera sorter och storskalig massproduktion.
- Toleransklass:Toleransen för nyckelytorna kan nå ±0,01 mm; den allmänna strukturella ytan kan nå ±0,05 mm; den geometriska toleransen (planhet, koaxialitet) styrs enligt ritningskraven.
- Ytfinish:Precisionsfräsyta Ra 0,4-0,8 μm; spegeleffekt kan uppnås genom slipning och polering; uppfyller kraven på medicinsk utrustning för att kontrollera bakterietillväxt och stresskoncentration orsakad av ytjämnhet.
- Ytbehandling:Sandblästring, passivering, anodisering (för utseendedelar), elektrolytisk polering; alla bearbetningsprocesser utförs i en ren miljö eller ett oberoende stängt område för att undvika korskontaminering.
- Anpassningsmöjligheter:Stöder DFM-analys baserad på STEP/IGES-ritningar för att optimera verktygsbanor och klämlösningar för att säkerställa att tunna väggar inte deformeras och har tydliga egenskaper.
Tillämpliga industrier och typiska applikationer
Tillämpningen av precisionsdelar av titanlegering inom medicinsk teknik sträcker sig från enskilda strukturella delar till högvärdiga kärnkomponenter. Delarna vi bearbetar tjänar huvudsakligen följande segmenterade scenarier:
- Kirurgisk robot:Används för skarvmodulhus, drivaxelhylsor och ändeffektorklämmor. Sådana delar kräver extremt hög repeterbarhetsnoggrannhet och låg vikt, och 5-axlig bearbetning kan säkerställa enhetligt spelrum för fleraxlig rörelse.
- Diagnostisk bildbehandlingsutrustning:MRT-sondhållare, CT-rörhållare. De höga magnetiska permeabilitetsegenskaperna hos titanlegeringen (nära icke-magnetisk) gör den till ett idealiskt strukturmaterial i en miljö med starkt magnetfält, och toleransen påverkar direkt bildstabiliteten.
- Implanterbara enheter:Hjärtstentkopplingar, tandimplantatdistanser. Sådana delar har extremt höga krav på ytfinish och spånfri bearbetning, och bearbetningsprocessen måste strikt kontrollera spånrester och mikrosprickor.
- Precisionsmikroskopiska instrument:Endoskopiska leder, kirurgiska pincettgångjärn. Den höga specifika styrkan hos titanlegeringen används för att minska storleken samtidigt som utmattningslivslängden säkerställs. Toleranskontroll är direkt relaterad till öppnings- och stängningskänslan och livslängden.
Process- och utrustningsfördelar
Till skillnad från vanliga CNC-tillverkare har vi introducerat ett "material-process-testing" sluten-loop styrsystem i titanlegeringsbearbetning för medicinsk utrustning. Titanlegering har låg värmeledningsförmåga (ca 6,1 W/m·K), och värme samlas lätt under skärning, vilket lätt kan orsaka verktygsslitage och termisk deformation av arbetsstycket. Vårt 72 CNC-utrustningskluster är utrustat med ett kylsystem och höghastighets elektrisk spindel optimerad för material med hög temperatur och svåra att skära.
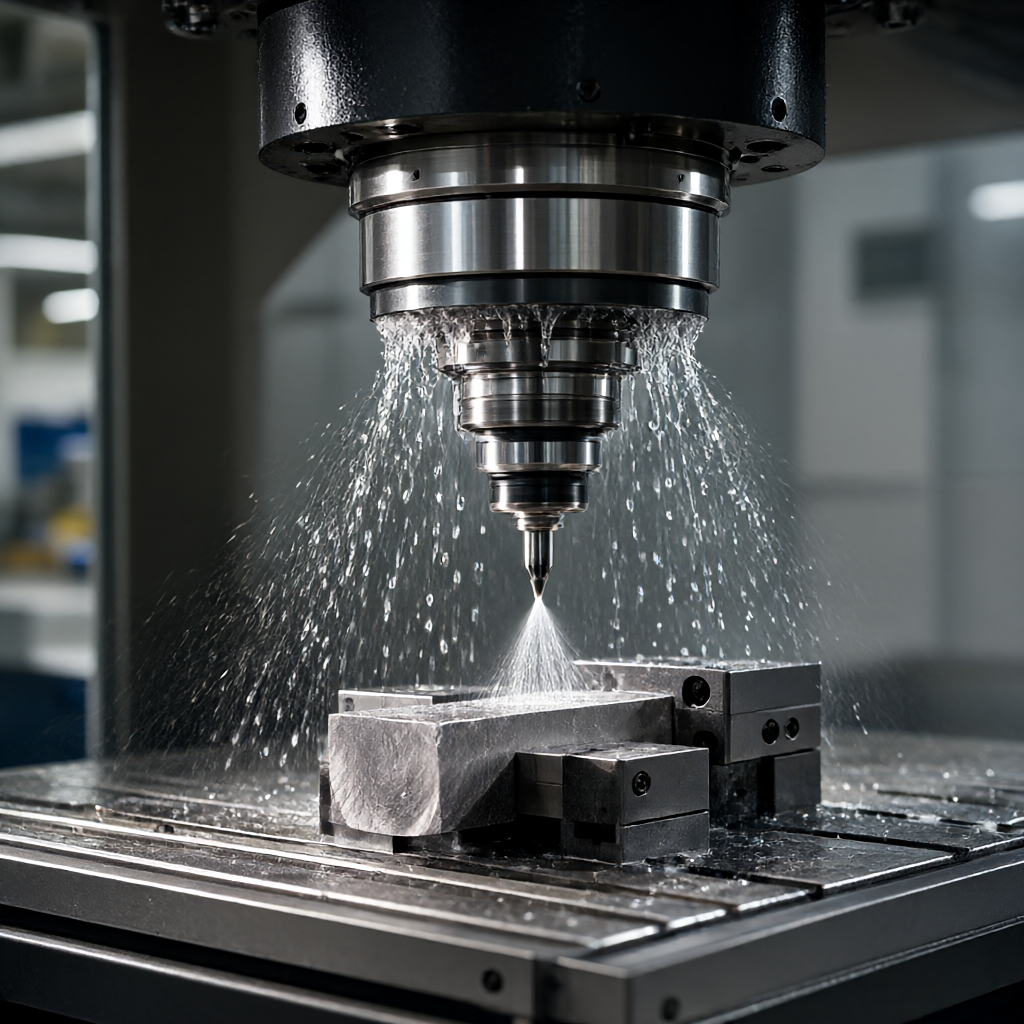
5-axlig simultan bearbetningsstrategi
För titandetaljer med djupa hålrum eller branta sidoväggar använder den 5-axliga maskinen realtidsjusteringar av verktygsinställningen för att hålla verktygshållaren borta från den bearbetade ytan, undvika störningar och tillåta användning av pinnfräsar med kortare diameter. Detta förbättrar inte bara ytkvaliteten (minskar vibrationsmärken), utan ännu viktigare minskar antalet fastspänningstider och förbättrar riktmärkets enhetlighet till ±0,01 mm nivå. För tunnväggiga detaljer med ett slankhetsförhållande större än 3:1 används en adaptiv matningsstrategi för att förhindra att verktyget ger efter.
Termisk deformationskompensationsteknik
Vid bearbetning av medicinska precisionskomponenter kan temperaturskillnaden mellan rumstemperatur och bearbetningstillstånd leda till dimensionsdrift på mikronnivå. Vi använder en verkstadsmiljö med konstant temperatur (20±2℃) kombinerat med mätteknik på maskinen för att övervaka verktygsslitage och termiska drifttrender i realtid, och dynamiskt korrekta bearbetningsdata för att säkerställa dimensionell överensstämmelse i massproduktion.
Kvalitetskontroll och batchkonsistens
Medicinteknisk industri har extremt höga krav på "spårbarhet". Vår kvalitetsinspektionsprocess löper under hela livscykeln för att säkerställa att data för varje parti av delar är komplett och spårbar. Utseendekvaliteten är kärnskillnaden mellan oss och vanliga bearbetningsfabriker: genom att optimera skärparametrar och specialverktyg eliminerar vi repor, grader och oxiderade fläckar som är vanliga vid traditionell bearbetning, och uppnår en högblank finish eller en enhetlig matt effekt.
- Inkommande materialinspektion:Verifiera testcertifikatet för titanlegeringsbruket för att säkerställa att materialsammansättningen överensstämmer med medicinska standarder som ASTM F136 eller F1472.
- Första artikelbekräftelse (FAI):Rapporter i full storlek utförs strikt i enlighet med AS9102 eller kunddefinierade standarder, med fokus på att detektera 2D/3D-dimensioner och geometriska toleranser för viktiga passande ytor.
- Processinspektion:Använd en tredimensionell koordinatmätmaskin (CMM) och grovhetsmätare för att utföra processinspektioner för att övervaka processstabilitet och upptäcka systematiska avvikelser i tid.
- Fullständig inspektion av försändelsen:100 % fullständig inspektion av nyckelfunktioner och slumpmässig inspektion av icke-nyckelfunktioner enligt AQL 2.5; levereras med ett komplett CofC (Certificate of Conformance) datapaket.
Anpassningsprocess och leveranstid
För olika stadier av forskning och utveckling av medicintekniska produkter och massproduktion tillhandahåller vi flexibla svarsmekanismer för att säkerställa att projektnoder inte missas.
- Ritningsrecension och DFM:Slutför processutvärderingen inom 24 timmar efter mottagandet av ritningarna och ge optimeringsförslag på dragvinkel, minsta väggtjocklek och verktygstillgänglighet för att minska toleransrisker från källan.
- Programmering och simulering:Använd CAM-programvara för kollisionsfri simulering, optimera skärbanor och generera standardiserade bearbetningsprogram.
- Korrekturverifiering:Den snabba prototypcykeln är 3-5 dagar; CMM-inspektionsdata återkopplas till ingenjörer för att verifiera toleransuppnåelighet.
- Massproduktion:Snabb leverans inom 15-25 dagar; strikt processdisciplin implementeras under denna period för att säkerställa enhetlighet från batch till batch.
- Ytbehandling och förpackning:Använd vakuumförpackning och rostskyddsoljebehandling för att förhindra kondensatkorrosion och oxidation under transport.
Jämförelse av materialalternativ: titanlegering vs rostfritt stål
I det tidiga skedet av medicinsk utrustnings strukturella design påverkar materialvalet direkt toleransbevarandet och slutkostnaden för delen. Följande tabell jämför prestandan hos två vanliga medicinska material vid precisionsbearbetning:
| Funktionsdimension | Titanlegering (Ti-6Al-4V) | Rostfritt stål (316L) |
|---|---|---|
| Densitet (g/cm³) | 4.43 (lättvikt har uppenbara fördelar) | 7,98 (ungefär 1,8 gånger vikten av titan) |
| Skärsvårigheter | Hög (dålig värmeledningsförmåga, lätt att fästa på kniven) | Medium (tuff, lätt att bearbeta) |
| Retention av tolerans | Termisk deformation måste kontrolleras strikt och mängden återfjädring är stor. | Liten termisk deformation och god dimensionsstabilitet |
| biokompatibilitet | Extremt hög (implantationsgrad att föredra) | Bra (används vanligtvis för externa enheter) |
| Ytans utseende | Bearbetningsmärken är benägna att uppstå och kräver finpolering | Spegeleffekt är lätt att uppnå och har hög utseendekonsistens |
| Tillämpliga scenarier | Implantat, lätta strukturella delar | Vätskeledningar, korrosionsbeständiga behållare, allmänna strukturer |
Obs: För icke-implanterbara enhetsskal med höga krav på utseende har 316L rostfritt stål fler fördelar i kostnad och utseendekonsistens; och för komponenter som eftersträvar utmärkt lättvikt och implantatsäkerhet är titanlegering det oundvikliga valet. ShowyMetal kan ge DFM-rekommendationer baserat på dina specifika tolerans- och utseendekrav.
Vanliga frågor (FAQ)
F1: Vilken tolerans har titanlegeringsdelar för medicinsk utrustning?
S: För viktiga passande ytor kan vårt 5-axliga bearbetningscenter, i kombination med en konstant temperaturmiljö och inspektion på maskinen, stabilt kontrollera toleransen inom ±0,01 mm. För icke-kritiska strukturytor kontrolleras det vanligtvis inom ±0,05 mm för att uppfylla monteringskraven. Det specifika värdet måste utvärderas av DFM baserat på delens komplexitet och batchstorlek.
F2: Hur utför man ytbehandling efter titanlegeringsbearbetning för att säkerställa utseendekonsistens?
S: Vi tillhandahåller passivering, elektrolytisk polering och mikrobågeoxidationsprocesser. För medicinsk utrustning har vi speciellt optimerat förhållandet mellan sandblästring av medelpartikelstorlek och passiveringslösning för att säkerställa att ytfärgen och grovheten (Ra) på delar i samma sats är mycket konsekventa, vilket eliminerar vanliga färgskillnader och fläckiga märken.
F3: Hur lång är korrekturcykeln? Stöder den modifiering av ritningar?
S: Den vanliga provningscykeln är 3-5 dagar. Om ritningarna har bearbetningsrisker (som djupa hålrum, tunna väggar) kommer vi att bekräfta planen med dig via video eller bilder på den andra dagen, och sedan gå in i programmerings- och bearbetningsstegen för att undvika bortkastade cykler med höga skrothastigheter.
F4: Vad är ledtiden och minsta beställningskvantitet för massproduktion?
S: Massproduktionens ledtid är vanligtvis 15-25 dagar, beroende på beställningskvantiteten. Vi stöder en minsta beställning på 1 stycke, men för medicinska FoU-projekt med små partier och flera varianter, rekommenderas att anta en "liten batch-provproduktion"-strategi (som 50-100 stycken) för att verifiera processstabilitet.
F5: Tillhandahåller du materialcertifikat och kvalitetsdokument för spårbarhet?
A: Ja. Vi tillhandahåller värmenummerrapport (MTC) och inspektionsrapport för färdig produkt (CofC) för varje parti av titanlegeringsstänger. Alla inspektionsdata arkiveras och lagras i minst 10 år, vilket uppfyller kraven i FDA- eller MDR-systemet för spårbarhet i försörjningskedjan.
Få en anpassad offert
Framgången för ett medicintekniskt projekt beror på den exakta implementeringen av varje liten tolerans. Om du letar efter en bearbetningspartner som kan hantera komplexa titandetaljer med strikt kvalitetsspårbarhet, kontakta oss idag. Skicka dina 3D-ritningar (STEP/IGES-format) och tekniska specifikationer, så kommer vårt ingenjörsteam att svara inom 24 timmar med detaljerad processförbarhetsanalys och DFM-förslag för att hjälpa dig att förkorta din forsknings- och utvecklingscykel och säkerställa framgångsrik massproduktion.



