





- Ytbehandling: Metalldelar kan anodiseras, sandblästras och borstas; kompositdelar kan vara UV-härdad beläggning, anti-repa matt film
- Leveransform: proofing i ett stycke eller liten sats (1-500 stycken), stödja skräddarsydda ritningar och prover
Tillämpliga industrier och typiska applikationer
Denna del är huvudsakligen monterad på flygkroppsramen, armanslutningsnoder, batterifackshållare och kardaninstallationsbas av flerrotor-, fastvingade och hybriddrönare. Typiska applikationer inkluderar: lätta armramar för drönare för flygfotografering för konsumenter, vibrationsdämpande höljen för industriell undersökning och kartläggning av drönare, korrosionsbeständiga spraysystemfästen för växtskyddsdrönare för jordbruket och smygbeläggningskompatibla strukturer för militära/vetenskapliga drönare. Dess kärnvärde ligger i att ersätta traditionella metalldelar med kompositmaterial, minska vikten med 20%-40% under samma styvhet och förbättra uthållighetstiden; Samtidigt används CNC-precisionsbearbetning för att säkerställa koaxialiteten hos varje monteringshål för att undvika resonans- och utmattningsfel orsakade av strukturell deformation under flygning.
Utseendekvalitet och batchkonsistens
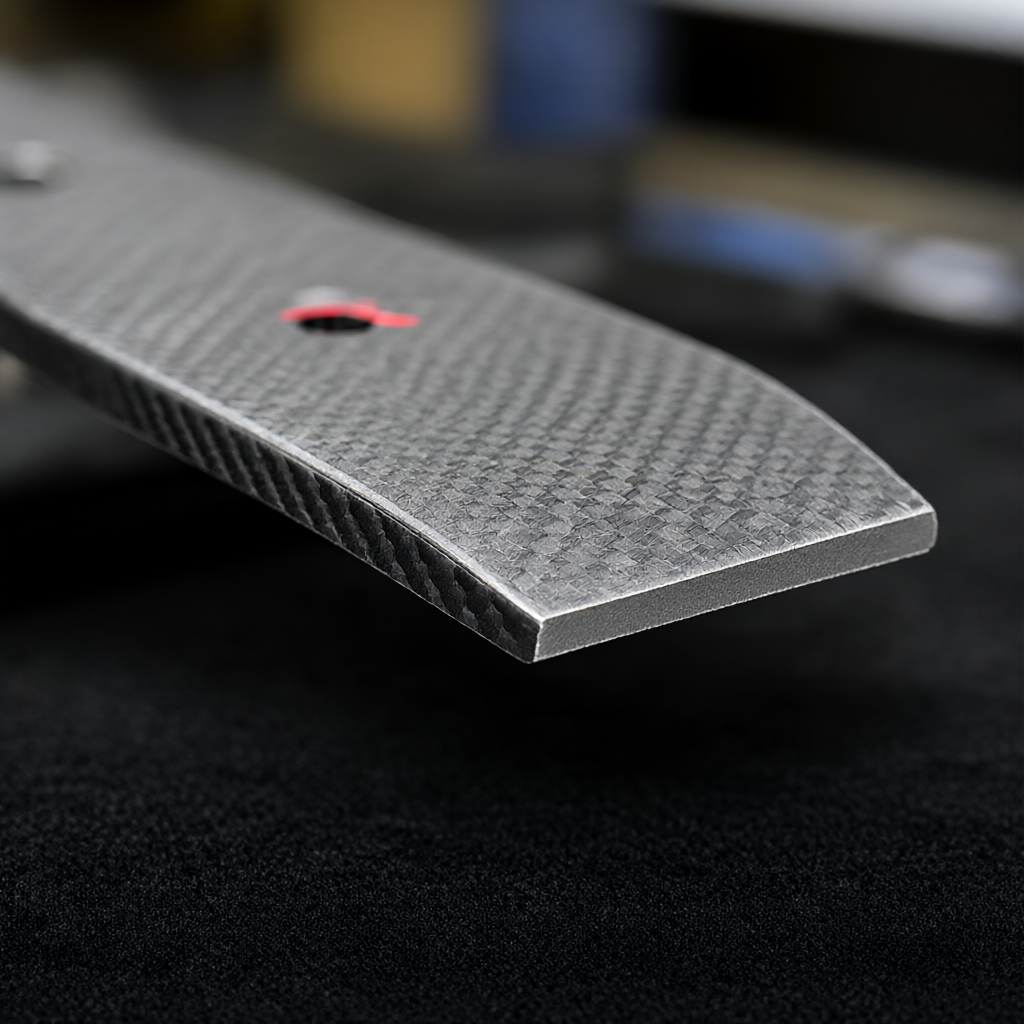
Utseendet på kolfiberramen reflekterar direkt produktkvaliteten och har extremt höga krav på satskonsistens. ShowyMetal använder speciella kompositskärverktyg och en strategi med låg hastighet och högt vridmoment för att undertrycka skärkantsgrader och fiberdelaminering, vilket säkerställer att varje del har ett jämnt tvärsnitt och ingen flisning. Efter att ytan har behandlats med UV-beläggning eller matt film ger den en enhetlig och repfri visuell effekt, och metallinlägget är anodiserat för att uppnå konsekvent färg och slitstyrka. I massproduktion låses nyckelhålskoordinaterna genom tredimensionell inspektion i full storlek av den första delen och processinspektion, vilket gör hela partiet med delar utbytbart och eliminerar behovet av sekundär trimning under monteringen, vilket avsevärt minskar kundens monteringstid.
Process-, produktivitets- och kvalitetskontroll
Med hjälp av 72 CNC-utrustningar (inklusive 3/4/5-axliga bearbetningscentra, CNC-svarvar, centreringsmaskiner, svarv- och fräskompositer) kan flera satser av beställningar bearbetas parallellt, med en massproduktionscykel på 15-25 dagar, en kort provningscykel och kan schemaläggas med projektnr att koordinera. Kvalitetskontroll täcker hela processen: inkommande materialinspektion bekräftar vikten av kolfiberduken och hartshärdningsgraden, bekräftar de låsta bearbetningsparametrarna för det första stycket, övervakar verktygsslitage under processinspektion och utför inspektion i full storlek före leverans. Utrustad med tredimensionella koordinatmätmaskiner, optiska mätinstrument och grovhetsmätare för att säkerställa att varje nyckelfunktion är spårbar och granskbar.
| Kontrastmått | Ren metallram (som 7075 aluminium) | Kolfiberkompositram (CFRP) |
|---|---|---|
| vikt | Baslinje 100 % | Minska 20%-40% |
| Vibrationsutmattningsmotstånd | I allmänhet måste den förtjockas eller förstärkas | Utmärkt, naturlig frekvens kan optimeras |
| Bearbetningssvårigheter | Konventionell CNC, lågt verktygsslitage | Ett specialverktyg krävs, och parametrarna för anti-fiberrivning är nyckeln. |
| Korrosionsbeständighet | Kräver ytbehandling | Själva bashartset är korrosionsbeständigt och har ingen galvanisk korrosion. |
| Utseendekonsistens | Beror på ytbehandlingsprocessens stabilitet | Beror på beläggning/filmprocess och batchkontroll |
F1: Vad är toleransen som kan uppnås vid CNC-bearbetning av kolfiberkompositmaterial?
Toleransen för nyckelpositioneringshål och passande ytor kan nå ±0,01 mm, och icke-kritiska yttre dimensioner är vanligtvis ±0,05 mm. Specifika detaljer måste kombineras med ritningar och strukturell funktionsutvärdering.
F2: Vilka ytbehandlingsalternativ finns tillgängliga för kompositramar?
Metallinläggen kan anodiseras och sandblästras; kompositmaterialkroppen stöder UV-beläggning, matt anti-repfilm och kan även förses med lackskydd vid behov för att förbättra väderbeständighet och estetik.
F3: Hur lång är korrekturcykeln? Vad är leveranstiden för batch?
Provningscykeln är kort och den första artikeln kan vanligtvis levereras inom 3-7 dagar för bekräftelse; batchorder kan levereras på 15-25 dagar, med tillräcklig produktionskapacitet för att stödja flera projekt parallellt.
F4: Kan den specialformade strukturen anpassas enligt kundens ritningar?
stöd. 3/4/5-axlig utrustning kan bearbeta komplexa krökta ytor, sneda hål och specialformade konturer, och DFM-steget kan utvärdera genomförbarheten och rekommendera strukturell optimering.
F5: Vad är den minsta beställningskvantiteten?
Minsta beställningskvantitet är 1 stycke, och det stöder flexibel produktion från provtagning i ett stycke till små partier på mer än 100 stycken, lämpligt för FoU-verifiering och marknadstestförsäljningsstadier.
Om du har designritningar eller 3D-modeller av UAV-konstruktionsdelar, skicka dem till säljteamet, så kommer vi snabbt att ge DFM-feedback och offerter.



