





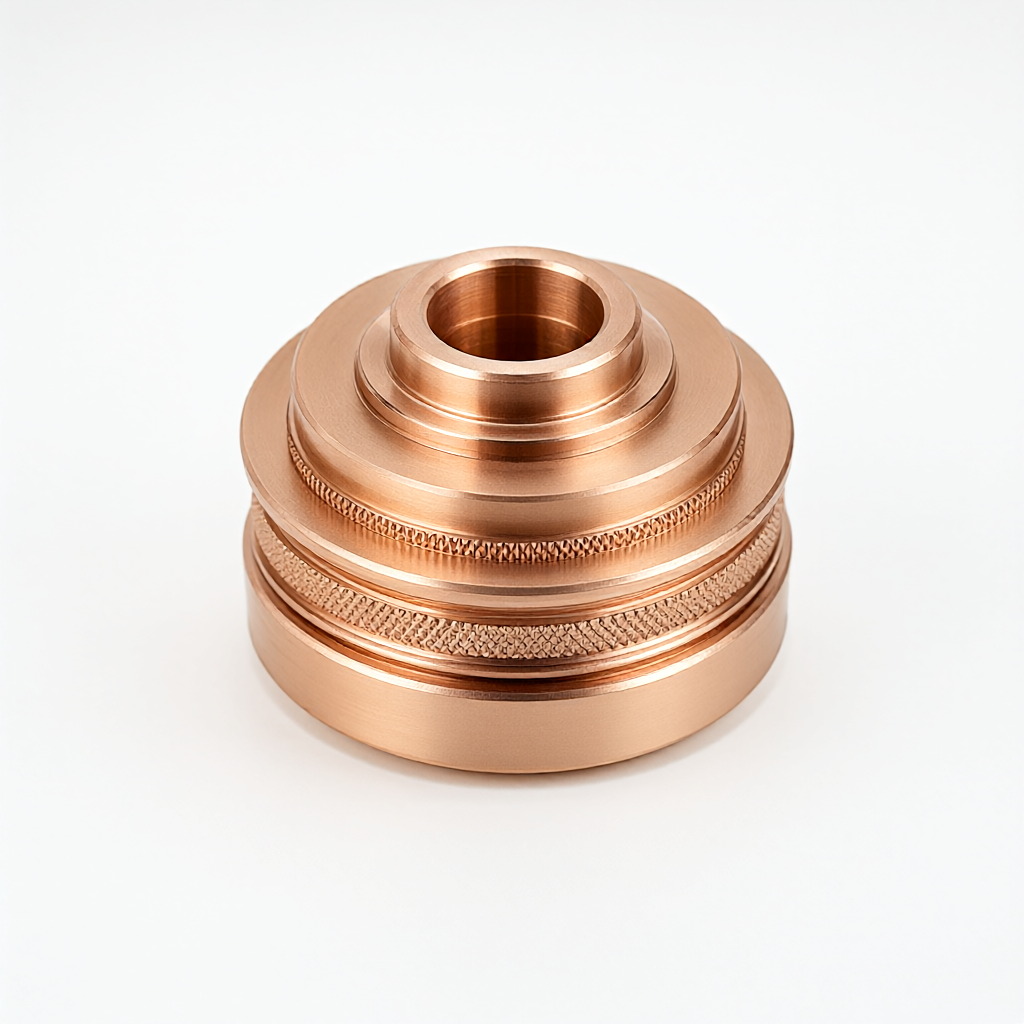
Koppardelarna i vakuumkaviteten i halvledarutrustning bearbetas av CNC för att lösa kraven på lufttäthet och värmeledningsförmåga i högvakuummiljöer. Den stöder anpassning av C11000 syrefri koppar och andra kvaliteter, med en tolerans på upp till ±0,01 mm. För kavitetens tätningsyta, bälgens anslutningsposition och inre stödstruktur tillhandahålls en kompositprocess från grovkapning till finsvarvning för att säkerställa att innerväggens finish är Ra0,4μm och uppfyller vakuumkravet på 10^-5 Pa nivå.
Specifikationer och bearbetningsmöjligheter
Huvudmaterialet i denna del är C11000 syrefri koppar, C26800 berylliumkoppar eller mässing, och materialet kan väljas enligt de termiska ledningskraven för vakuumutrustning. Bearbetningsstorleksintervallet omfattar diameter Φ5-Φ300mm, längd L5-800mm, minsta väggtjocklek typiskt värde 0,5mm, maximal vikt anpassad enligt ritningar. Kärnprocessparametrarna är följande:
- Materialklass: C11000 syrefri koppar (ledningsförmåga ≥100% IACS), C26800 berylliumkoppar (hög elasticitet, motståndskraft mot stressavslappning)
- Storleksområde: svarvdiameter Φ5-Φ300mm, längd L5-800mm; fräsningsområde ±±0,01 mm
- Toleransnivå: ±0,01 mm för kritiska passande ytor, ±0,02 mm för allmänna mått
- Ytfinish: tätningsyta Ra0,4μm, innervägg Ra0,8μm, yttervägg Ra1,6μm
- Värmebehandling: valfri fast lösning + åldringsbehandling, berylliumkopparhårdhet kan nå HV400+
- Ytbehandling: passiverade, anodiserade (aluminiumdelar) eller polerade, koppardelar håller vanligtvis metallfärgen eller är nickelpläterade
Tillämpliga industrier och typiska applikationer
Denna typ av koppardelar används ofta i vakuumkavitetsmoduler i halvledarfotolitografimaskiner, etsmaskiner och PVD/CVD-utrustning. Specifika tillämpningsscenarier inkluderar:
- Vakuumkammarens tätningsfläns: högprecisionskoncentricitet krävs för att förhindra heliumläckage
- Intern stödring och positioneringsdelar: tål plasmabombning och kräver korrosionsbeständighet
- Komponenter för kylfläns och värmeavledning: koppardelar med hög värmeledningsförmåga för att snabbt avleda värme från RF-generatorn
- RF-fönsterfäste: precisionsgänga för att säkerställa mikrovågsöverföringsstabilitet
Köpare uppmärksammar ofta utgasningshastigheten för delar under ett vakuum på 10^-5 till 10^-7 Pa. Syrefri koppar kan avsevärt minska bakgrundstrycket på grund av dess låga syrehalt, så det är förstahandsvalet för avancerad utrustning.
Process- och utrustningskonfiguration
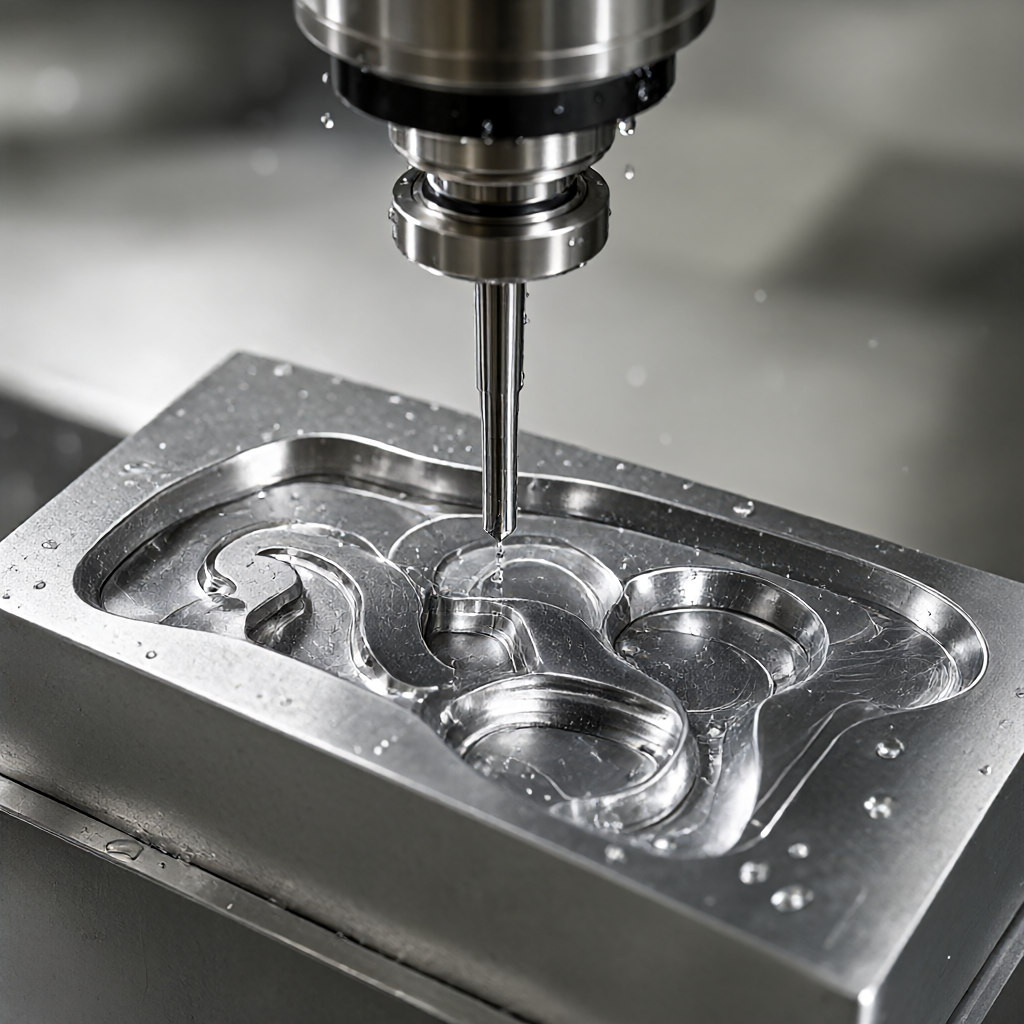
En centreringsmaskin och ett svarv-fräsmassacenter används för att slutföra de flesta processerna. Bland de 72 CNC-utrustningarna är 8 centreringsmaskiner speciellt konstruerade för axlar med ett slankhetsförhållande L/D>15, och det styva stödet minskar verktygsspelet. Den komplexa kaviteten använder ett 5-axligt bearbetningscenter för att bearbeta den specialformade ytan på innerväggen för att undvika sekundära fastspänningsfel. Nyckeltätningsytan bearbetas av en speciell precisionssvarv och verktygsbanan är optimerad för att säkerställa att inga fogmärken finns.
Utseendekvalitet och batchkonsistens
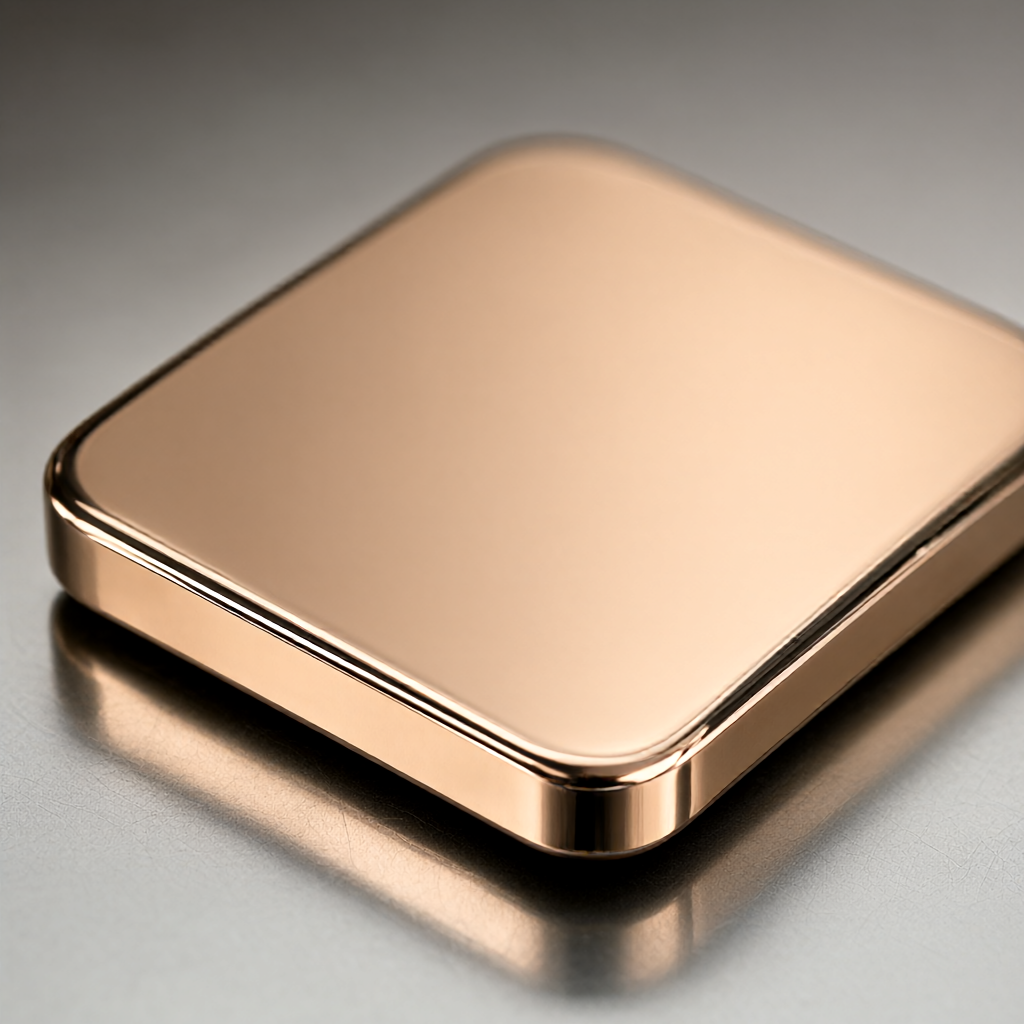
Utseendekontroll är en central differentiator. Eliminera effekterna av termisk deformation genom att övervaka skärkraft och spindelvibrationer online. Konsistensen batch-till-batch övervakas genom SPC statistisk processkontroll, med kritisk dimension Cpk ≥ 1,33. 100 % fullständig inspektion före leverans, med hjälp av imager och grovhetsmätare för att verifiera, vilket säkerställer inga repor, inga oxidationsfläckar och inga vibrationsmärken. För delar med extremt krävande ytkrav finns vakuumpolering eller elektrolytisk polering tillgängliga för att uppnå en spegeleffekt.
Kvalitetsinspektion och anpassningsprocess
Kvalitetskontroll löper genom hela livscykeln och processen är som följer:
- Inkommande materialinspektion: materialcertifikatverifiering, spektrometerdetektering av elementinnehåll, hårdhetsprovtagning
- Första artikelbekräftelse: tredimensionell koordinatmätning av full storlek, vakuumläckagetest (krävs



