





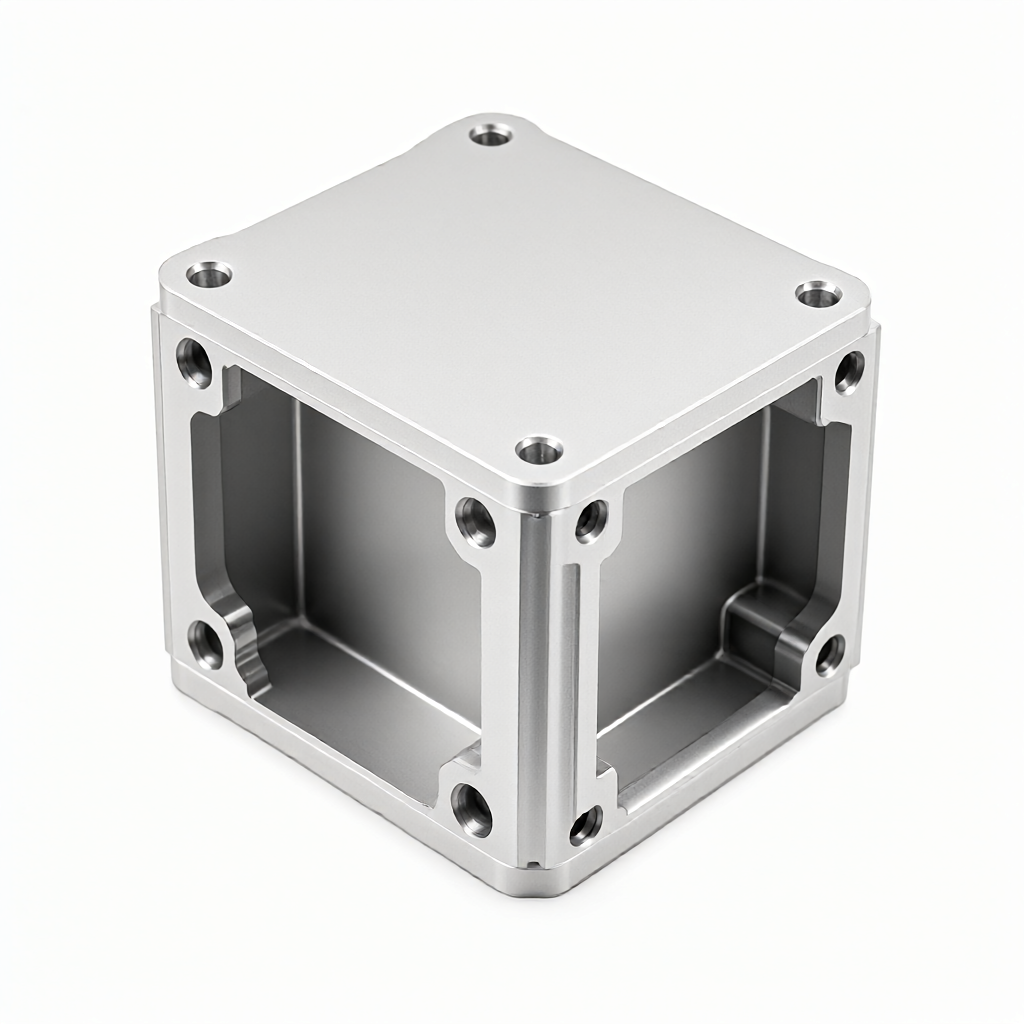
Kraven på effekttäthet och värmeavledningseffektivitet för drivmotorer för nya energifordon ökar år för år. Skräddarsydd CNC-fräsning av skalet av aluminiumlegering i nya energifordonsmotorer bestämmer direkt motorns isoleringsgap, kylflödestätning och strukturella styvhet. ShowyMetal tillhandahåller 3/4/5-axlig CNC-fräsning av aluminium 6061/6063-material. Toleransen styrs till ±0,01 mm och ytan kan nå Ra0,4μm. Den stöder anodisering, sandblästring och andra behandlingar för att möta höga krav på satskonsistens och utseende.
Motorhusspecifikationer och CNC-bearbetningsmöjligheter
För spindeln, bakstycket, kylflänsen och det integrerade styrhuset för drivmotorer för nya energifordon (inklusive synkrona permanentmagnetmotorer och induktionsmotorer), är kärnbehandlingsparametrarna och processkonfigurationerna följande:
- Materialklass:Aluminiumlegering 6061-T6 (vanligt val, balans mellan styrka och bearbetbarhet), 6063-T5 (kylflänsar eller utseendedelar, lätta att anodisera), 7075-T6 (högbelastningskonstruktionsdelar, höga lättviktskrav); kundanpassad kopparlegering eller teknisk plast (PEEK/PC) kan också användas för att isolera delar.
- Storleksintervall:Det maximala bearbetningsslaget är cirka 800 × 500 × 300 mm, vilket kan täcka vanliga enkeldrivna och dubbeldrivna motorhus; väggtjockleken är vanligtvis 1,5-3,0 mm, och den minsta detaljstorleken kan anpassas enligt ritningen.
- Noggrannhetsindex:Toleransen för nyckelytor (såsom lagerkammare och rotorpositionering) är ±0,01 mm, koaxialitet ≤0,005 mm; ytjämnhet Ra0,4μm (precisionsfräsning), och kan uppnå en spegelblank effekt efter anodisering.
- Ytbehandling:Anodisering (naturlig färg/svart/guld, filmtjocklek 10-25μm), sandblästring (likformig matt), borstning (längsgående korn), galvanisering (nickel/krom, korrosionsbeständighet måste utvärderas); alla behandlingar kan utföras kontinuerligt efter CNC för att minska logistik- och kontamineringsrisker.
- Anpassningsmöjligheter:Stöder formöppning baserat på inkommande ritningar (STEP/IGS/PDF) eller inkommande prover. I DFM-steget är verktygsbanan optimerad för att reducera tunnväggiga deformationer och kylkanalens avgasstruktur är reserverad.
Tillämpliga industrier och typiska monteringsscenarier
Denna del är direkt installerad inuti den nya energifordonets drivenhet och utför följande funktioner:
- Stator/rotor kavitetstätning:Som huvudtätningsgränssnitt för motorn samverkar skalet med de främre och bakre ändskydden för att uppnå IP67-skydd, vilket förhindrar att kylvätska eller damm tränger in i lindningarna.
- Elektromagnetisk skärmning och värmeavledning:Aluminiumlegeringen leder den magnetiska kretsen och ger en värmeledningsbana. Tillsammans med den inbyggda vattenkylplattan eller luftkylningslamellerna exporteras lindningsvärmen till kylkretsen.
- Strukturell belastning:För att motstå motorns start-stopp vridmoment, vibrationer och vägpåverkan måste styvheten säkerställas för att undvika buller som orsakas av avdrift av lagerförspänningen.
- Integrerade designtrender:Den nya generationen av 800V högspänningsplattformsmotorer tenderar att integreras med höljet-kontroller-reduceraren, och CNC-bearbetning med flera axlar kan realisera gjutning av flera kaviteter och specialformade gränssnitt på en gång.
Kontroll av utseendekvalitet och batchkonsistens
Motorhöljena är mestadels svarta eller silveranodiserade delar och går direkt in på monteringslinjen. Utseendedefekter påverkar direkt leveransbilden av fordonet. ShowyMetal använder utseendekvalitet som ett centralt leveranskriterium:
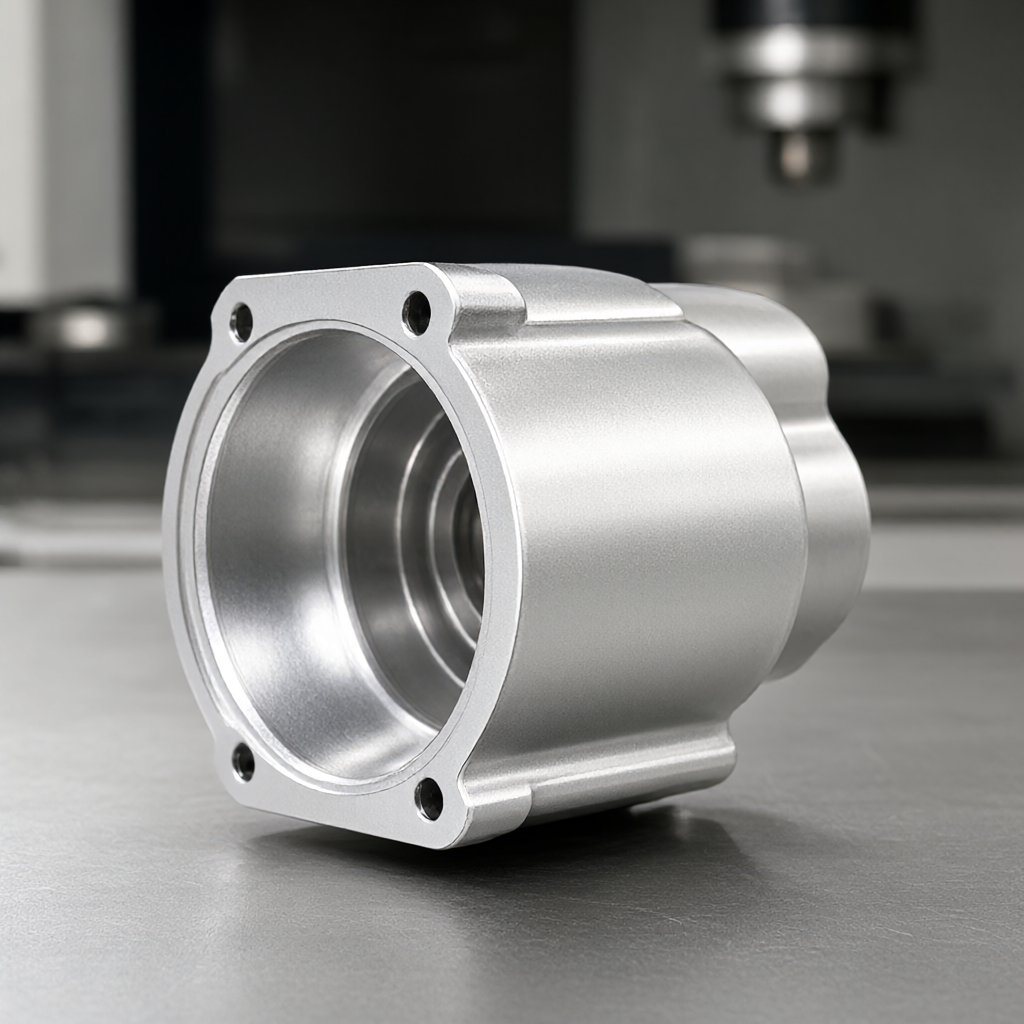
- Hög finish kontroll:Efter finfräsning har ytan inga knivmärken och inga spår av knivsvängningar, den anodiserade filmtjockleken är enhetlig och färgskillnaden ΔE ≤1,5 (inom samma sats).
- Inga repor eller fläckar:Använd mjuka sugkoppar eller vakuumklämmor för att ladda och lossa material för att undvika metallrepor; betnings- och förseglingsprocesserna före oxidation separeras oberoende för att eliminera vattenfläckar och märken.
- Batchkonsistens:72 CNC-maskiner använder standardiserade makroprogram och verktygskompensationssystem för att säkerställa att den kritiska dimensionen CPK inom en sats på 500-5000 stycken är ≥1,33, och att utseendeinspektionens genomslagshastighet är ≥99,5%.
- Inspektionsmetoder:Det tredimensionella koordinatsystemet (CMM) detekterar nyckelhålspositioner och planhet, grovhetsmätaren verifierar Ra-värdet och kolorimetern jämför med standardfärgplattan. Uppgifterna ingår i produkten.
Processutrustning, produktionskapacitet och kvalitetskontrollprocess
Använd flerprocesser för sammansatta bearbetningsvägar för att säkerställa noggrannheten vid engångsklämning av komplexa strukturer:
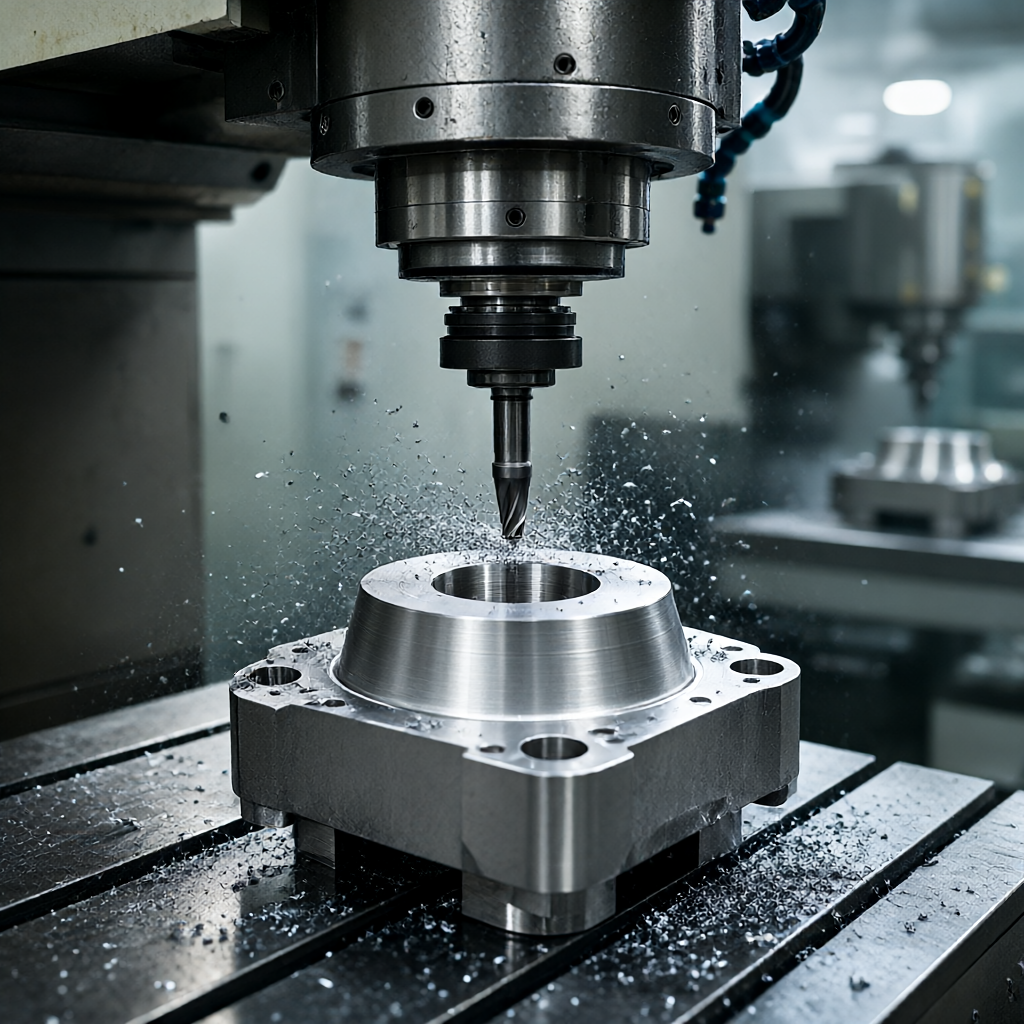
- Bearbetningsutrustning:Det 5-axliga bearbetningscentret hanterar komplexa kaviteter och specialformade gränssnitt, den 4-axliga svarven kompletterar det roterande kroppsskalet, och den 3-axliga höghastighetsfräsningen optimerar värmeavledningsfenorna; kombinationen av 72 utrustningar möjliggör sömlös byte från prototyp till massproduktion.
- Kvalitetsinspektionsprocess:Spektralanalys av inkommande material (Al-Si-Mg innehållsverifiering) → Första artikelbekräftelse (tredimensionell full storlek) → Processinspektion (provtagning av nyckelhål varannan timme) → Full leveransinspektion (100 % kritiska dimensioner + kontroll av fullständigt utseende + upptäckt av anodiserad filmtjocklek).
- Produktionskapacitet och leveranstid:Batchordrar levereras inom 15-25 dagar (inklusive ytbehandling), och provtagningscykeln är 3-5 dagar. Produktionen kan arrangeras i enlighet med OEM:s SOP; JIT-leverans till utsedda linjelager stöds.
Lösningsjämförelse: CNC-fräsning vs. högtrycksgjutning
| Mått | CNC-fräsning (aluminiumstång/aluminiumplåt) | Högtrycksgjutning (ADC12) |
|---|---|---|
| Toleranskontroll | ±0,01 mm, ingen sekundär efterbehandling krävs | ±0,05-0,1 mm, nyckelhål kräver CNC-finish |
| Materialstyrka | 6061-T6 draghållfasthet ≈310 MPa | ADC12 draghållfasthet ≈250 MPa |
| Kostnad för att ta bort mögel | Inga mögelavgifter, bara bearbetningsförfaranden | Formavgiften är 300 000-800 000 yuan, cykeltiden är 4-8 veckor |
| Gäller batchstorlek | 1-5000 stycken (liten batch/provproduktion/modifierade delar) | 5000 stycken eller mer (massproduktion) |
| strukturell frihet | Kan bearbeta specialformade flödeskanaler och tunna väggar (≥1,5 mm) | Begränsad av urformningsvinkeln är den benägen att krympa och porositet. |
| leveranshastighet | 3-5 dagar för proofing, 15-25 dagar för batchproduktion | Mögel 4-8 veckor + mögelprov 2-4 veckor + massproduktion 30-45 dagar |
| Utseendekonsistens | Inga svetsmärken, enhetlig anodisering | Formlinjen och capen behöver poleras senare. |
avslutningsvis:För provproduktion av nya plattformar, låg-till-medelbatcher (<5000 stycken/år), eller modeller med strikta krav på skalstyrka och tunnhet, har CNC-fräsning fler fördelar i leveranstid, styrka och utseendekonsistens; högtryckspressgjutning är lämplig för mogna plattformar med en årlig produktion på miljoner och som är extremt kostnadskänsliga. ShowyMetal kan tillhandahålla en DFM-bedömning baserat på din årliga PPAP-plan för att rekommendera optimala tillverkningsvägar.
FAQ: Vanliga frågor om inköp och teknik
Vilken tolerans har nyckelhålet i motorhuset?
Toleransen för nyckelytor som t.ex. lagermonteringshål och rotorpositioneringsstiftshål kan kontrolleras stabilt till ±0,01 mm, och koaxialiteten är ≤0,005 mm; toleransen för icke-kritiska ytor är ±0,05 mm. Alla nyckeldimensioner levereras med en tredimensionell koordinatinspektionsrapport.
Vilka är alternativen för ytbehandling? Hur tjock är den anodiserade filmen?
Stöder anodisering (filmtjocklek 10-25μm, färg valfri natur/svart/guld), sandblästring (Ra3,2-6,3μm matt), borstning, galvanisering (nickel/krom). Före oxidation måste testkraven för filmtjocklek och saltsprutbeständighet bekräftas (vanligtvis ≥48h).
Hur lång är korrekturcykeln? Kan den samarbeta med OEM SOP-noden?
Standardprovningscykeln är 3-5 arbetsdagar (inklusive CNC + ytbehandling), och den första biten kan skickas ut på 48 timmar på en snabbare basis. Stöd JIT-distribution och tillhandahåll PPAP-dokumentpaket (inklusive materialcertifiering, rapport i full storlek, utseendestandarder) enligt krav enligt IATF 16949.
Hur lång är leveranstiden för batch? Vad är den minsta beställningskvantiteten?
Massproduktion (500-5000 stycken) ledtid är 15-25 dagar, inklusive ytbehandling och full kontroll. Det finns ingen gräns för minsta beställningskvantitet, och beställningar på 1 styck kan accepteras, men ju större parti, desto bättre enhetskostnad; det rekommenderas att den första beställningen är ≥100 stycken för att späda ut kostnaden för verktyg och fixturer.
Kan det anpassas enligt kundens ritningar? Vilka filformat stöds?
Stöder STEP, IGS, X_T, PDF-ritningar. Under DFM-stadiet kommer ingenjörer att utvärdera verktygstillgänglighet, risk för tunnväggsdeformation och kylande löpares tätningsyta, ge optimeringsförslag (som att lägga till processribbor, justera positioneringsriktmärken) och starta programmet efter bekräftelse.
Skicka ritningar för DFM-utvärdering och offert
Ladda upp 3D-modellen eller 2D-ritningen av motorhuset, ange materialkvalitet, ytbehandlingskrav och årlig efterfrågan, och ingenjörsteamet kommer att svara med DFM-förslag och batchofferter inom 24 timmar. ShowyMetal fokuserar på precisionsanpassning av CNC-delar, med 72 utrustningsdelar som stöder snabb leverans, och dess utseende och batchkonsistens tål verifiering av OEM.



