





При производстве отверстий для точной обработки с ЧПУ процесс удаления заусенцев напрямую определяет точность сборки, электробезопасность и соответствие внешнего вида деталей. При закупке строительных работ игнорирование заусенцев часто приводит к задержкам в серийном производстве, царапинам кабелей или воздействию последующих гальванических наклеек. ShowyMetal, как производитель ЧПУ, специализирующийся на серийном производстве, предлагает комплексное обслуживание от 3-осного/5-осевого фрезерования до точения с ЧПУ. В сочетании с анодированием и пескоструйной обработкой поверхности обеспечивается допуск диаметра в пределах ±0,01 мм, шероховатость поверхности Ra0,4 мкм и контроль качества края после удаления заусенцев.
Основная инженерная ценность и риск отказа технологии удаления заусенцев
Усенцы-это не только визуальный, но и функциональный дефект. При обработке сквозных отверстий усилия резания приводят к разрыву материала, а не к полному вырезанию, образуя микрометаллические выпуклости. Если их не удалить эффективно, это может привести к следующим проблемам:
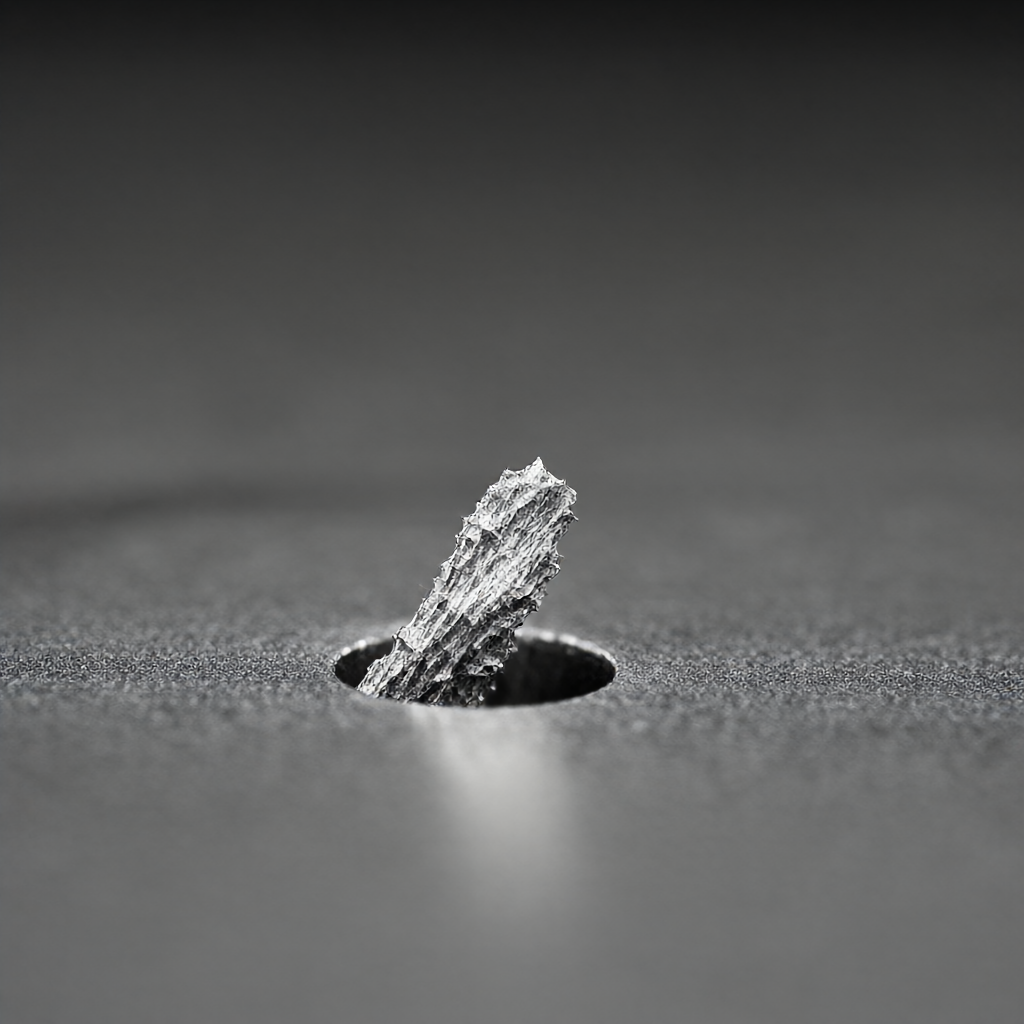
- Вырезание сборки: Даусенцы заглушают детали, увеличивают сопротивление сборки и даже приводят к резьбовым скользким зубам.
- Электрическое короткое замыкание: В полупроводниках или оборудовании связи неочищенные заусенцы меди или алюминия могут привести к короткому замыканию между слоями печатных плат.
- Плохая электроника: В заусенцах легко накапливается электролит, что приводит к образованию или неравной толщине покрытия.
- Концентрация напряжений: Острые кромки становятся источником усталостной трещины и снижают срок службы детали.
Таким образом, удаление заусенцев должно быть стандартным процессом в процессе обработки с ЧПУ, а не последующим восстановлением.
Сравнение технологических решений по удалению заусенцев и технический выбор
В зависимости от материалов (алюминий, сталь, нержавеющая сталь, латунь, инженерный пластик) и размеров диаметра, выбор технологии значительно различается. В следующей таблице сравниваются сценарии и преимущества трех основных вариантов:
| Тип процесса | Применимый материал | Преимущества | Ограничения и соображения |
|---|---|---|---|
| Механический заусенцы | Сталь, нержавеющая сталь, латунь | Эффективная автоматизация в режиме онлайн; для массового производства | Твердосплавные инструменты легко изнашиваются; возможны деформации для тонкостенных деталей |
| вибрация от заусенца | Алюминий, цинковые сплавы, пластик | Отсутствие контактных напряжений, избежание царапин поверхности; подходит для сложных полостей | Длительное время; ограниченное воздействие на глубокие глухие отверстия |
| Химический заусенцы | Сталь и алюминий (строго различают) | Обработка заусенцев из труднодоступных полостей; равномерность поверхности | Остаточный риск коррозии; требуется строгая промывка воды; высокое давление окружающей среды |
Рекомендуемые варианты: Для массовых заказов на высокояркие поверхности ShowyMetal обычно используется механическое удаление заусенцев в сочетании с ультразвуковой очисткой; для высокоточных аэрокосмических деталей лучше вибрация; для многополосных пластмассовых изделий приоритет отдается оптимизации процесса литья под давлением, что снижает необходимость последующего удаления заусенцев.
ЧПУ через отверстие обработки в онлайн идти заусенцы реальные моменты
Деусенцы онлайн (Deburring during machining)-это интегрированное действие удаления заусенцев в программу ЧПУ, чтобы уменьшить вторичную загрузку. Ключевые параметры включают в себя:
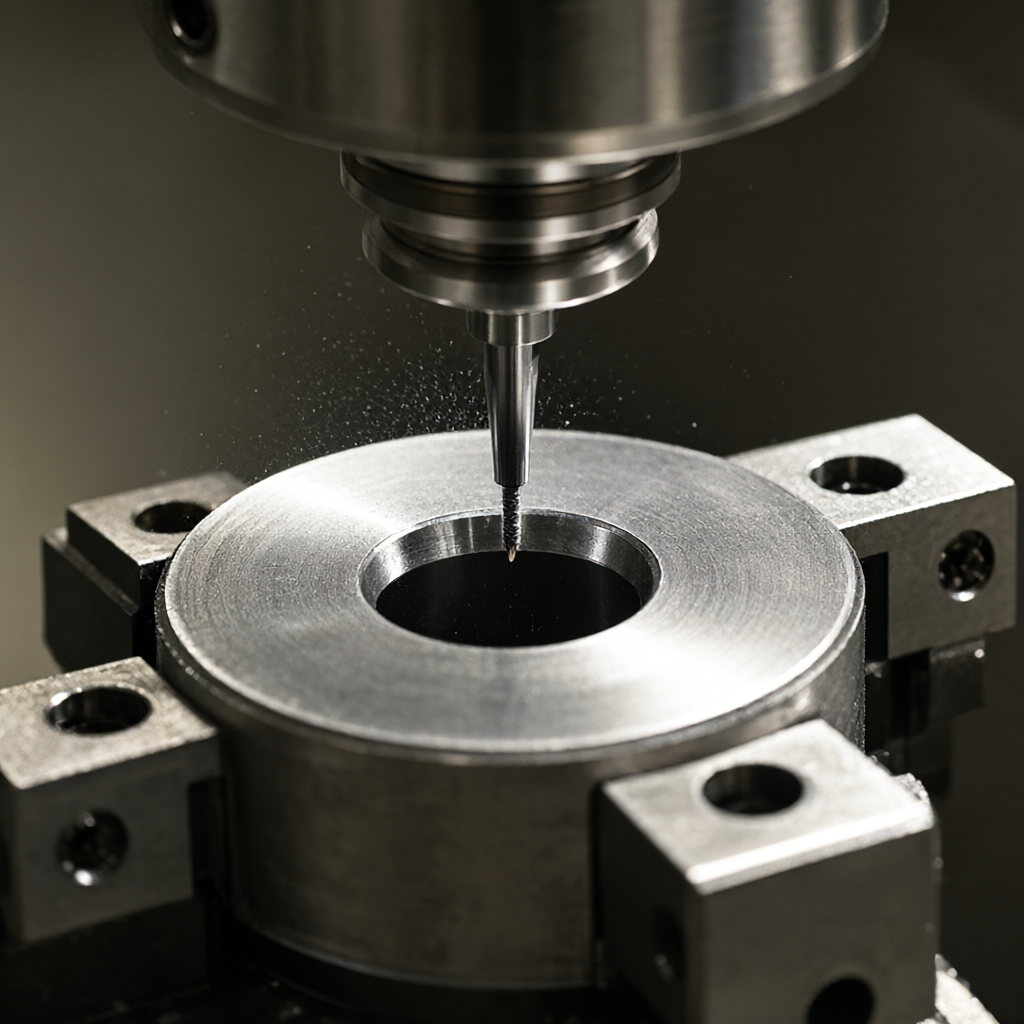
- Выбор ножей: Используйте фрезы с сопряженной фрезы или специальные ножи для удаления заусенцев с радиусом чуть меньше диаметра, чтобы избежать повреждения стенки отверстия.
- Скорость вращения и подача: Скорость удаления заусенцев обычно составляет 50%-70% скорости тонкой обработки, подача снижается до 30% во избежание вибрирования.
- Конструкция ножей: Для края отверстия проектируется кольцевая линия дезаусенца, а не прямая резка. Для отверстия необходимо несколько раз вводить нож, удаляя 0,02 - 0,05 мм.
- Управление охлаждающей жидкостью: Убедитесь, что стружка полностью выключена, чтобы избежать вторичных заусенцев, возникающих в результате накопления стружки.
Для многоплановых отверстий с 5-осевой обработкой необходимо предварительно рассчитать вмешательство инструмента, а затем проверить жизнеспособность шнура с помощью процедуры последующей обработки.
Различия в технологии удаления заусенцев различных марок материалов
Характеристики материала определяют сложность удаления заусенцев. Алюминий сплав (например, 6061-T6) Высокая вязкость, легко создавать нитийные заусенцы, требует низкой подачи резания; нержавеющая сталь (например, 304/316L) Высокая твердость, низкая теплопроводность, легко липкая нож, высокая скорость вращения + полное охлаждение; латунь (C360) легко обрабатывается, но легко деформируется, чтобы удалить заусенцы нужно осторожно. Инженерные пластмассы (например, PEEK, нейлон) имеют форму волокна, механическое шлифование легко приводит к электростатическому адсорбции, рекомендуется комбинировать вибрацию или низкую температуру для удаления заусенцев. Технология ShowyMetal поддерживает различные настройки материалов, технологические параметры регулируются командой инженеров в зависимости от марки материала и характеристик партии.
Нормы контроля качества и приемки после удаления заусенцев
Эффект удаления заусенцев не может быть только визуальным, необходимо количественно проверить:
- Визуальный осмотр: В 40 раз более, чем в 10 раз, видимые выпуклости отсутствуют.
- Проверка осязания/щупа: Проведите по отверстиям с помощью щупа 0,05 мм без ощущения проволоки; для прецизионных деталей можно прикоснуться пальцем (перчатки, чтобы избежать загрязнения).
- Измерение высоты: Для поверхности ключевой посадки, измеряют контур отверстия с помощью прибора шероховатости поверхности, чтобы убедиться, что значение Ra соответствует требованиям чертежа (обычно ≤Ra0,8мкм).
- Функциональное тестирование: Пробная сборка посадочных деталей, измерение зазора в проектном допуске.
ShowyMetal оснащен трехкоординатным, оптическим измерительным прибором и прибором шероховатости, который позволяет проводить полный контроль перед отгрузкой или выборочный отбор по AQL для обеспечения последовательности партии.
Обычный режим отказов и схема обхода
Обычные нарушения дезаусенцев в производстве включают:
- Остаток заусенцев: Причина: пассивация инструмента, чрезмерная подача. Отклонение: регулярная проверка инструмента для оптимизации параметров резания.
- Расширение/уменьшение отверстия: Причина: большая сила удаления заусенцев приводит к упругой деформации. Избавление: легкий объем резания, многократный ввод ножа, сразу после удаления заусенца измерить.
- Поцарапины на поверхности: Причина: механическое удаление заусенцев биение инструмента или обратная царапия стружкой. Отклонение: использование направляющего кольца, усиление охлаждения промывки, вибрация удаления заусенцев для соответствия частиц среды.
Как выбрать процесс удаления заусенца в зависимости от размера отверстия?
Малый диаметр отверстия (20 мм) высокая механическая эффективность и подходит для удаления заусенцев в сети.
Каковы основные различия между параметром удаления заусенцев алюминиевых и стальных деталей?
Алюминиевые детали требуют низкой подачи и высокой скорости вращения для предотвращения заступов и длинных заусенцев. Стальные детали требуют большего объема проноса и давления охлаждающей жидкости для отключения твердых заусенцев. Конкретные параметры должны быть уточнены по данным поставщика материала и уточнены при первой детали.
Влияет ли удаление заусенцев на значение Ra поверхности?
Правильно выполненное удаление заусенцев не приводит к значительному ухудшению шероховатости. Если траектория инструмента неправильно спроектирована или скорость вращения слишком низка, то может привести к колебаниям значения Ra. Необходимо провести первичную проверку, чтобы убедиться, что значение Ra соответствует зоне допуска ±0,1 мкм.
Как обеспечить последовательность удаления заусенцев при массовом производстве?
Применяя программу ЧПУ, фиксировать компенсацию инструмента, фиксировать точку контроля (например, измерение контура первичного отверстия на каждые 50 единиц), использовать зажимы для автоматического приспособления для уменьшения человеческой разницы, и отдел качества выполняет технологический контроль.
Все ли отверстия должны быть заусенцы?
Непосаженные поверхности, не проводящие и не представленные поверхности, если высота заусенцев находится в сборочном допуске и не влияет на функцию, после утверждения проекта заказчика, можно сохранить небольшие заусенцы для снижения затрат, но необходимо четко указать их в чертеже или спецификации.
Как видно из вышесказанного, удаление заусенцев является ключевым звеном в процессе обработки с ЧПУ. Выберите подходящий процесс, параметры контроля и тщательную проверку, чтобы обеспечить переход деталей из «обработанных» в «практический». ShowyMetal предлагает поддержку всего процесса от рекомендаций DFM до серийной поставки. Если у вас есть вопросы о технологии удаления заусенцев с отверстиями или оценка потребностей в чертежах, мы предоставим подробные спецификации и материалы, основанные на нашем опыте работы, предоставим технические решения и предложения.



