





Зашлифование и контроль колебаний пятиосевых подшипников с ЧПУ
при изготовлении прецизионных подшипников,5-осевая обработка CNCЭто важный шаг на пути балансирования сложных геометрических форм с последующим процессом шлифования. Главный парадокс, с которым сталкиваются инженеры, заключается в том, как выделить достаточное количество на этапе грубого фрезерованиязапас шлифовкиДля устранения отклонений инструмента и тепловых деформаций, а также для предотвращения снижения эффективности окончательной шлифовки или больших колебаний размеров слишком большого запаса. В данной статье определены три измерения по пути, свойствам материала и параметрам, а также показано, как с помощью управления по пяти осям можно стабилизировать колебания размеров в пределах контролируемого диапазона.
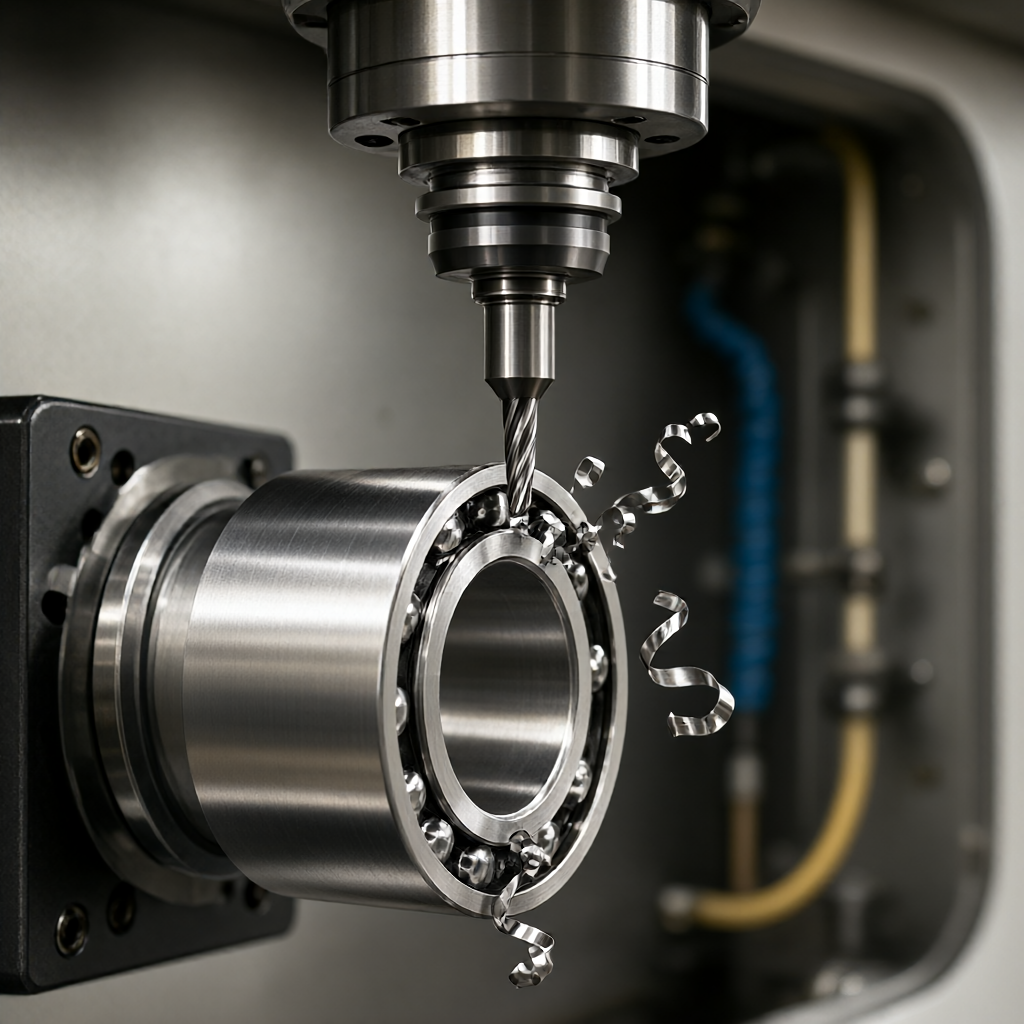
Принцип резервирования запаса шлифования
Запускной запас не является «толще, тем лучше». Для деталей, чувствительных к соосям и округленности, запас устанавливается с соблюдением баланса между минимизацией риска деформации и максимальной эффективностью шлифования.
- Минимальный равномерный резерв.: Обычно рекомендуется сохранять равномерный запас 0,2 - 0,3 мм на наружной поверхности круга. Если запас меньше 0,15 мм, круг может не полностью покрыть фрезерованные резины, что затрудняет достижение Ra класса G10.
- Максимально допустимый запасВ случае твердосплавов или закаленной стали запас более 0,5 мм значительно увеличивает теплоту шлифования, вызывая тепловую деформацию и усиливая колебания размеров.
- Риск неравномерного запасаЕсли локальная разница в запасе более 0,1 мм из-за неправильной планировки траектории инструмента, то после шлифования может возникнуть «перерезка» или «недошлифовать», что напрямую нарушает точность координации втулки подшипника.
В пятиосевой обработке, стратегия использования боковой кромки ножа (Cutter Side) или ножа (Cutter Tip) должна быть четко определена, чтобы избежать изменения фактической глубины резания из-за изменения угла положения, что приводит к неравномерному распределению запаса.
Стратегия пятиосевой траектории связана с колебаниями размеров
Преимущество пятиосевой обработки заключается в том, что она всегда поддерживает оптимальный угол резания и уменьшает нагрузку и изгиб главной оси. Однако стратегия направления напрямую определяет распределение остаточных напряжений, что влияет на стабильность размеров после шлифования.
Винтовая вставка vs. Прямая вставка
Для дуговых сегментов втулкиСпиральная вставкаТраектория обычно лучше, чем линейная. Прямая интерполяция приводит к микроизменениям объема резания в углу, что приводит к непоследовательному восстановлению местной упругости. Спиральная траектория поддерживает постоянную скорость подачи, что помогает снизить остаточное напряжение растяжения поверхности и уменьшить колебания размеров после шлифования.
Непрерывная оптимизация угла положения
При непрерывном соединении по осям B или C необходимо контролировать изменение точки контакта инструмента с заготовкой. При резком изменении угла положения инструмента эквивалентное снижение жесткости инструмента может привести к отклонению фактической глубины резания от теоретической величины на 0,02 - 0,05 мм. Рекомендуется применять ее на критических участках опоры.5 осей (4+1)Стратегия, при которой каждый фасад выполняет фрезеровку фиксированного угла положения, обеспечивает равномерность внутренних резервов.
Тепловая деформация материалов и стратегия компенсации
Теплопроводность различных материалов напрямую влияет на распределение тепла резания и, следовательно, на исходное состояние перед шлифовальным процессом.
| Марки материала | Теплопроводность (Вт/м·К) | Риск основной деформации | Рекомендуемый запас шлифования после пятиосевого фрезерования |
|---|---|---|---|
| Сталь 45 #(после закалки) | ~50 | Конвертирование ребер | 0.25 0,35 мм |
| SKF52100 Сталь подшипника | ~25 | Поверхностное окисление/тепловое напряжение | 0.300,40 мм |
| 7075 Алюминиевые | ~150 | Микропластическая деформация из-за угла падения инструмента | 0.150,20 мм |
Для высокоуглеродистых подшипниковых сталей (например, 52100) легко образовывать затвердевшие слои из-за низкой теплопроводности и высокой температуры в области резания. При фрезеровании на пятиосевой основе следует использовать меньшее количество шнура (ap) в сочетании с более высокой скоростью вращения для контроля температуры поверхности. Для устранения затвердевания необходимо увеличить запас шлифования на 0,05 мм.
Износ инструмента и практика онлайн-компенсации
При серийном производстве износ инструмента является основной причиной колебаний размеров. При пятиосевой обработке при неизменном положении инструмента износ происходит по радиальной линии лезвия, влияя на распределение пусков.
- Частота обработки шлифовальных круговНа стадии шлифования, на каждые 10 - 15 шлифовальных деталей следует переделывать с сохранением осткости и точности формы.
- Мониторинг срока службы инструментаРекомендуется определить износ с помощью контроля тока главной оси. При повышении тока на 5 - 8% следует активно заменить инструмент или отрегулировать величину компенсации, чтобы избежать обрыва инструмента при приближении к нижнему пределу теоретического запаса (0,2 мм).
- Первый полный осмотр: В первой части каждой партии необходимо измерить ключевые размеры после фрезерования и записать отклонение фактического запаса. Если отклонение превышает ±0,05 мм, необходимо скорректировать величину компенсации фрезерования для последующей партии.
Согласование технологических параметров процесса шлифования
Конечное качество пятиосевого фрезерования напрямую определяет технологическое окно шлифования. Если запас фрезерования слишком мал или колеблется, шлифовальная машина вынуждена использовать небольшие подачи, высокую скорость вращения, низкую эффективность и подверженность ожогам.
Логика установки параметров шлифования
Для стальных подшипников 52100 с запасом 0,25 мм после пятиосевого фрезерования рекомендуются следующие параметры наружного кругового шлифования:
- Линейная скорость шлифовального35 - 40 м/с, чтобы избежать воздействия высоких температур на ткани.
- Скорость вращения изделий500 - 800 об/мин, отрегулировано в зависимости от диаметра.
- радиальная подача: 0,01 - 0,02 мм/раз, 3 - 4 раза обхода, после каждого выстрела, 1 - 2 оборотов для устранения термической упругой деформации.
- Охлаждающая жидкостьНеобходимо использовать эмульгацию для интенсивного охлаждения с расходом ≥20 л/мин для предотвращения ожогов шлифования.
Ограничение тепловой плотности разовой шлифовки до безопасного диапазона за счет контроля глубины подачи может значительно снизить отскок размеров после шлифования и повысить согласованность партии.
Приемочные стандарты и анализ качества
Приемка прецизионного подшипника не только относится к размерным допускам, но и относится к допуску формы и положения (соосность, цилиндричность).
- Допуск размеров: Обычно требуется от ±0005 мм до ±0,01 мм для критической посадки.
- Допуски формы и расположенияКоосность ≤0.01 мм, цилиндрическая ≤0.005 мм.
- шероховатость поверхностиRa 0,4 - 0,8 мкм (в зависимости от типа посадки).
- Обычный режим отказаПредельные размеры после шлифования связаны главным образом с недостаточным запасом на фрезерование, а полосы поверхности-с несглаживанием углов положения при пятиосевом фрезеровании или зазором передачи станка.
Рекомендуется использовать трехкоординатную измерительную машину (CMM) для выборочной проверки деталей после фрезерования, чтобы контролировать равномерность пуска. При обнаружении системных отклонений следует проследить параметры пути инструмента по пяти осям и данные тепловой компенсации станка.
Вопросы и ответы (FAQ)
Сколько может быть оставлено после пятиосной обработки ЧПУ?
Для большинства металлических кожухов рекомендуется минимальный запас 0,15 мм. Если запас ниже этого значения, круг может не эффективно удалять шкуры фрезерования, что влияет на качество поверхности и стабильность размеров.
Как уменьшить тепловую деформацию кожуха подшипника, вызванную фрезерованием пятиосевой оси?
Использует стратегию малой глубины резания (ap), высокой скорости вращения (n) и обеспечивает полное охлаждение. Для материалов с низкой теплопроводностью необходимо снизить скорость подачи (f), увеличить время разового резания и контролировать общее количество входного тепла.
Может ли пятиосевая обработка заменить часть процесса шлифования?
В случае низкой точности (допуск более 0,02 мм) и низкой шероховатости поверхности, пятиосевой шлифовальный фрезерование может быть непосредственно последним процессом, исключающим шлифование. Однако для высокоточных сочных деталей, таких как подшипники, шлифование по-прежнему является необходимым элементом для обеспечения стабильности размеров.
Каковы основные факторы, определяющие рост размеров в производстве?
Сначала проверяется состояние износа инструмента и тепловое дрейф станка. Во-вторых, плавность переключения углов в пятиосной связной траектории и соответствие частоты шлифовального круга.
В чем разница между алюминиевым сплавом и стальным шипным корпусом?
Алюминиевые сплавы быстро проводят теплопроводность, малые тепловые деформации фрезерования, запас может быть установлен в размере 0,15 - 0,20 мм; стальные материалы медленно теплопроводятся и легко нагреваются, запас обычно составляет 0,25 - 0,40 мм для устранения теплового напряжения и затвердевания слоя.
Выводы и рекомендации в отношении действий
При изготовлении прецизионных подшипников основная ценность заключается в создании стабильного окна для последующей шлифовки с помощью оптимальной стратегии пути и разумного резерва шлифования. Инженеры должны динамически регулировать параметры фрезерования на основе свойств материала, состояния оборудования и срока службы инструмента, чтобы избежать «одного» задания запаса. Если вы планируете процесс производства подшипников или сталкиваетесь с колебаниями размеров после шлифования, мы можем предоставить чертежи и технические требования. Мы можем использовать возможности оборудования, чтобы разработать конкретные схемы фрезерования и шлифования для пятиосевых пусков, которые помогут сократить цикл отбора и повысить последовательность партии.



