






Тонкостенные детали из алюминиевого сплава легко деформируются при обработке с ЧПУ из-за тепла резания, напряжения зажима и восстановления эластичности материала, что приводит к чрезмерному разбросу размеров или потере плоскостности. Для точного контроля деформации тонкостенных деталей из алюминиевого сплава требуется комплексное планирование процесса, выбор инструмента, параметры резания и способ зажима. Для прецизионных деталей с толщиной стенки менее 2 мм рекомендуется применять стратегию «секционное резание + быстрый отход», при которой усилие резания не превышает 30 Н, чтобы свести к минимуму риск деформации при высвобождении остаточных напряжений. Если ваш проект включает тонкостенные корпуса или большие конструкции каркаса, обратитесь к анализу DFM, предоставленному нашей командой инженеров.
Основные механизмы деформации тонкостенных деталей алюминиевого сплава и режимы отказа
Алюминиевые сплавы (например, 6061-T6, 7075-T6) обладают высокой удельной прочностью и модулем упругости, но в тонкостенных конструкциях (толщина стенки обычно определяется как менее 2 мм) их жесткость крайне чувствительна к незначительным смещениям. Деформация происходит от трех основных механизмов:
- Тепловое воздействие резания:Алюминиевые сплавы имеют высокую теплопроводность (около 200-230 Вт/м·К), однако локальное повышение температуры при высокоскоростном фрезеровании приводит к микроградиенту теплового напряжения, который после охлаждения приводит к изгибу в направлении резака.
- Освобождение остаточного напряжения:Внутри отливок или экструдированных деталей возникает первоначальное остаточное напряжение, которое перераспределяется по мере удаления материала, вызывая макродеформации.
- Деформация зажима:Тонкостенные детали имеют низкую жесткость против изгиба, жесткость зажима приводит к упругой деформации, после ослабления оттягивают, что приводит к неравномерному запасу обработки.
Характеристики отказа часто проявляются в виде сверхнизкой плоскостности после обработки (> 0,05 мм/100 мм) или смешения размеров ключевой поверхности посадки. В случае авиационных и полупроводниковых транспортных средств эта деформация непосредственно приводит к нарушению сборочных помех или герметичности.
Планирование технологического пути: многоуровневое резание и управление запасом
Традиционная стратегия «все на конь» неизбежно приводит к деформациям тонкостенных деталей. Эффективный процесс должен быть основан на принципе «от грубого до тонкого и легкой быстрой скорости».
Стратегия резервирования запаса грубой обработки
Для алюминиевых деталей 6061 с толщиной стенки 1,5мм рекомендуется оставить равномерный запас 0,3 - 0,5 мм после грубой обработки. Большой запас приводит к большой глубине резания и неравномерному распределению усилий при тонкой обработке; слишком маленький запас не может компенсировать деформацию на передней стороне. Интерфейс с помощью программы CAM обеспечивает симметричное распределение запаса.
Полуточная обработка и тепловое равновесие
На стадии полутонкой обработки применяется стратегия высокой скорости вращения (8000-12000 об/мин) и малой подачи (0,05 - 0,1 мм/rev) для снижения удельной силы резания. При этом следует включить микросмазку (MQL) или водяное охлаждение высокого давления, чтобы контролировать повышение температуры заготовки до 10 °C и уменьшить тепловую деформацию.
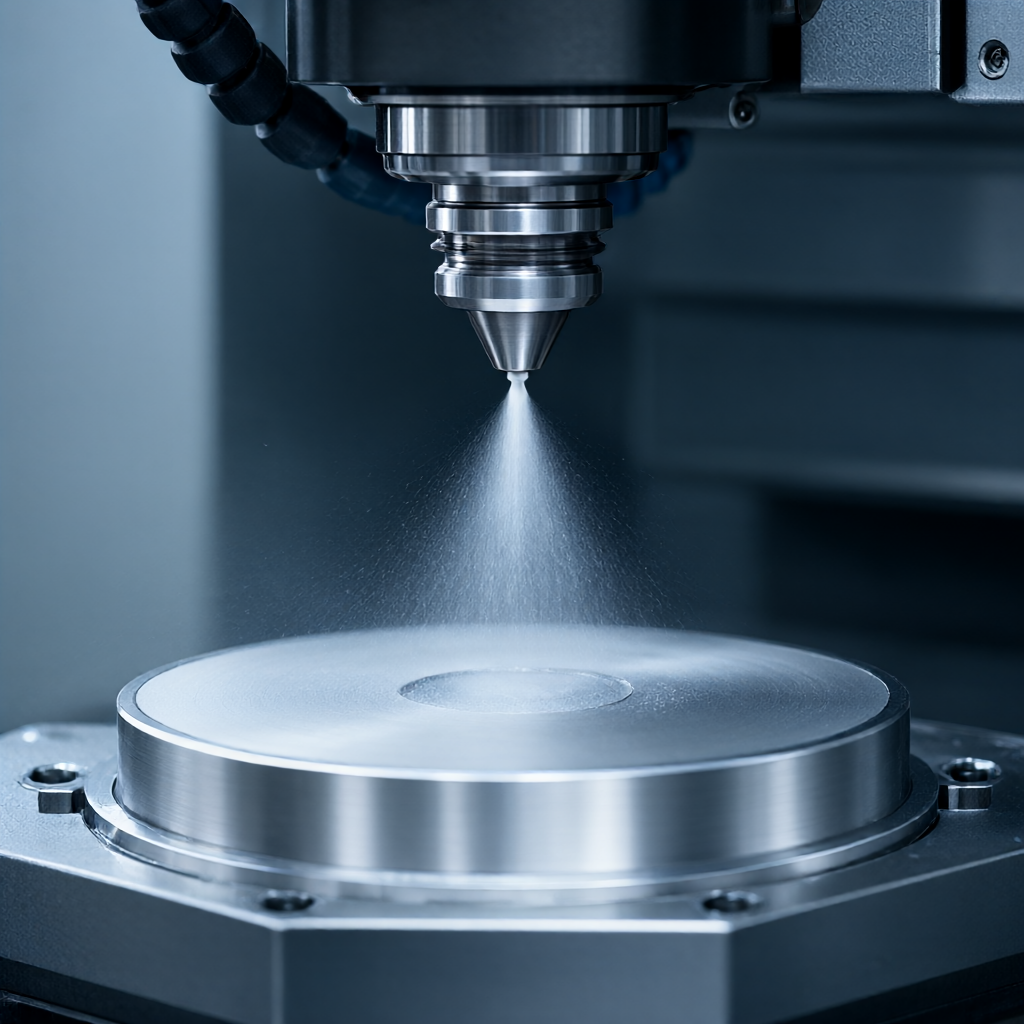
Путь возврата инструмента тонкой обработки
Для тонкой обработки применяется пластовое фрезерование с интервалом от 0,5 до 1 мм, что обеспечивает перекрытие. Ключевой особенностью является снижение скорости резания на 20% на последние 10% и использование режима быстрого возврата (G0 или G38), что позволяет избежать перегрева инструмента в нижней части канавки.
Выбор инструмента и параметры: снижение удара резания
Геометрия инструмента напрямую определяет гладкость резания. При обработке тонкостенных деталей отключается большой носовой носовой R или угловой концевой фрезы с большим углом.
| Элементы параметров | Рекомендуемые значения/характеристики | Обоснование работ |
|---|---|---|
| Угол спирали инструмента | 40°-55° (4 лезвия и выше) | Большой угол спирали обеспечивает эффект сдвига, снижает осевую силу и снижает риск флаттера |
| Материалы покрытия | TiAlN или высокоскоростная сталь без покрытия (HSS) | Алюминий легко липкий нож, низкий коэффициент трения твердого покрытия; высокая вязкость HSS, устойчивость к обрушению |
| Подача на лезвие (fz) | 0,08 - 0,12 мм/rev | Малые легко образовывать стружки, большие, увеличивающие глубину, приводящие к деформации |
| Скорость вращения (S) | 10 000 - 15 000 об/мин | Высокая скорость компенсации малой глубины резания, поддержание высокого качества поверхности (Ra)<0.8μm) |
Внимание: при использовании твердосплавного инструмента необходимо обеспечить остроту кромки, тупая ножка увеличивает площадь сжатия, значительно ухудшает деформацию тонкостенного элемента. Периодически контролировать износ инструмента, значение VB превышает 0,1 мм, то необходимо заменить.
Технология зажима и опоры: минимизация деформаций ограничения
Зажим-самая большая внешняя переменная деформации. Жесткость-это противопоказания, умеренная мягкость-это ключ.
Вакуумная адсорбция и гибкие зажимы
Для плоских листов рекомендуется вакуумная адсорбционная платформа. Для однородной опоры в сочетании с губкой или полиуретановой мембраной, чтобы избежать точечных забоин. Для фасонных деталей конструкция мягкая полиуретановая (твердость Shore A 40-60), толщина 2-3 мм и сила поглощения.
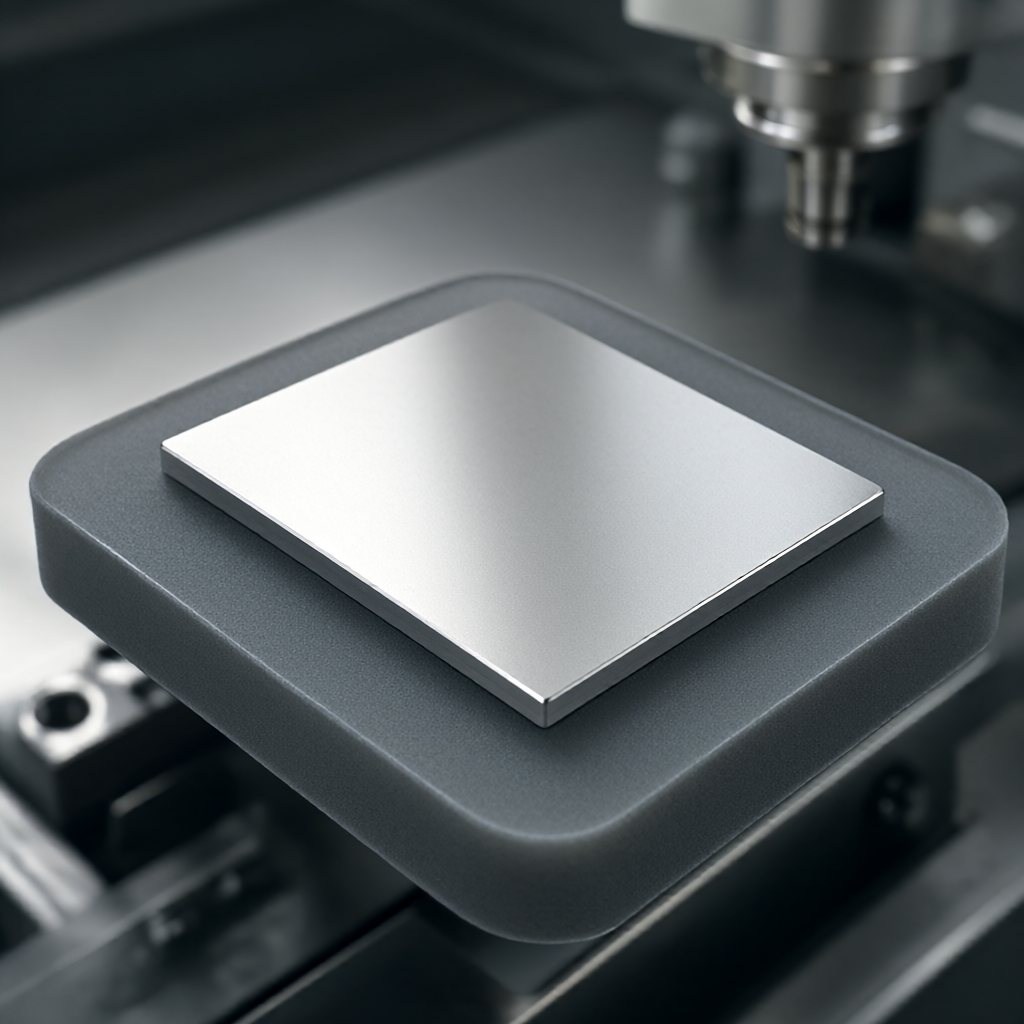
Технологические отверстия и вспомогательные опоры
В длинных тонкостенных конструкциях, таких как рамы радиаторов, зарезервированы технологические отверстия для позиционирования. Перед обработкой прикладывают небольшие силы предварительного натяжения, поднимаемые на вершине резьбы (<10N),加工中保持支撑点连续。避免将支撑点放在薄壁悬臂端,支撑点应靠近刚性基体。
Стратегия раздельной обработки
Для сложных корпусов рекомендуется разделить детали на две полстенки и затем собрать их через клеевое или клепное соединение. Этот метод полностью устраняет риск больших деформаций при обработке в целом, но увеличивает процесс сборки и требует взвешивания эффективности.
Контроль качества и коррекция деформации замкнутый контур
Управление деформацией-это не разовое действие, а итеративный процесс. Необходимо установить замкнутый контур "обработка-измеритель-компенсация".
- Трехкоординатное измерение (CMM):Выборно 1 штука в смену, с акцентом на плоскостность и положение ключевых отверстий. Данные передаются в CAM-программу, чтобы изменить значение компенсации траектории инструмента для следующей детали.
- Оптический самоколлиматор:Используется для контроля вертикальности шпинделя и теплового дрейфа заготовки с точностью до 0,5 мкм.
- Дюбели из сплава памяти формыВ передовых применениях используются интеллектуальные штырки для контроля напряжения и срабатывания сигнализации станка в реальном времени.
При обнаружении систематического изгиба в направлении резака на 0,02 мм в CAM следует добавить компенсацию глубины резания на 0,02 мм. Данная поправка «предварительная деформация» позволяет значительно снизить коэффициент бракоразлома при серийном производстве.
Вопросы обработки тонкостенных деталей из алюминиевого сплава
Почему после обработки тонкостенных деталей из алюминиевого сплава происходит деформация?
Основной причиной является неравномерное высвобождение остаточных напряжений и накопление тепла резания. Проверяется ли применение многоуровневого резания и адекватность охлаждения. Если направление коробления фиксировано, на пути тонкой обработки необходимо добавить запас обратной компенсации.
Что делать, если тонкостенные части легко деформируются?
Переход на мягкие полиуретановые зажимы низкой твердости или вакуумную адсорбцию. Во избежание прямого зажима жестких тисков необходимо установить гибкие втулки и рассредоточить контактные поверхности для снижения удельного давления ниже предела текучести алюминия.
Как выбрать подходящий раствор для обработки алюминиевых стенок?
Для обработки тонкостенных деталей из алюминиевого сплава рекомендуется использовать полностью синтетические водорастворимые жидкости для резания с концентрацией 8- 12%. Синтетические жидкости обладают хорошей смазкой и не способны реагировать с алюминием, чтобы заглушить микропроходы медной грязи. Не используйте нефтепродукты с высокой концентрацией сульфидов, чтобы предотвратить коррозию алюминиевых поверхностей.
Какие допуски могут быть выполнены алюминиевые детали толщиной стенки 1 мм?
При строгом технологическом контроле (предварительная компенсация деформации + гибкий зажим + высокоскоростной фрезерование) допуск размеров стабилизируется на ±0,02 мм и плоскостность 0,05 мм/100 мм. Без корректировки предварительной деформации обычно обеспечивается только ±0,05 мм.
Как обеспечить согласованность тонкостенных деталей при массовом производстве?
Ключевое значение имеет стандартизация процесса и онлайн-мониторинг. Фиксированная стратегия компенсации инструмента, контроль полного размера CMM каждые 50 единиц и запись тренда деформации. Как только тенденция смещается, производство немедленно приостанавливается и переделяется.
Выводы и предложения в отношении сотрудничества
Для контроля деформации тонкостенных деталей из алюминиевого сплава используется система, основанная на «снижении напряжения, температурном контроле и мягком сдерживании». Для этого используется рациональное планирование CAM-пути, высокопроизводительное соответствие инструментов и гибкая конструкция зажима. ShowyMetal обеспечивает комплексное решение для всех сложных тонкостенных конструкций, от DFM до оптовой поставки. Если вы сталкиваетесь с проблемами деформации тонкостенных деталей, мы предлагаем вам чертежи и технические спецификации, и мы разработаем для вас индивидуальный подход к оптимизации процесса.


