






В основе отвода для обработки алюминиевых сплавов с ЧПУ лежит отказ от конструкций, которые могут привести к обвалу режущего инструмента, деформации детали или нарушению допуска. Для специалистов по закупкам и инженеров понимание концепции «пригодности к производству конструкции»(DFM) позволяет сэкономить несколько недель переделки, чем просто фокусироваться на марке материала. Алюминиевые конструкции, такие как 6061-T6, 7075-T6 или 5052, имеют хорошие характеристики резания, но при наличии глубоких пазов, тонкостенных стенок или сложных внутренних углов легко вызвать вибрирование, деформацию напряжения и даже разрыв инструмента при серийном производстве. В данной статье подробно рассматриваются пять категорий высокорискованных конструкций, а также конкретные ограничения размеров, альтернативные варианты и критерии приемки, которые помогут вам определить риски до выпуска чертежей и обеспечить стабильность допуска ±0,01 мм.
Конструкция глубоких полостей и пазов: невидимая ловушка в отношении диаметра нож к длинному диаметру
При фрезеровании алюминиевых сплавов глубокие полости и глубокие слоты являются наиболее распространенными областями инициирования флаттера инструмента. Длина вылета инструмента ограничена жесткостью. Когда отношение глубины канавки к диаметру (L/D) превышает определенный порог, изгиб инструмента в направлении глубины среза резко увеличивается, что приводит к ухудшению шероховатости поверхности до Ra 3,2 мкм и даже к обвалу инструмента. Обычно L/D рекомендуется регулировать в пределах 3:1, если L/D выше 5:1, необходимо скорректировать параметры резания или изменить траекторию процесса.
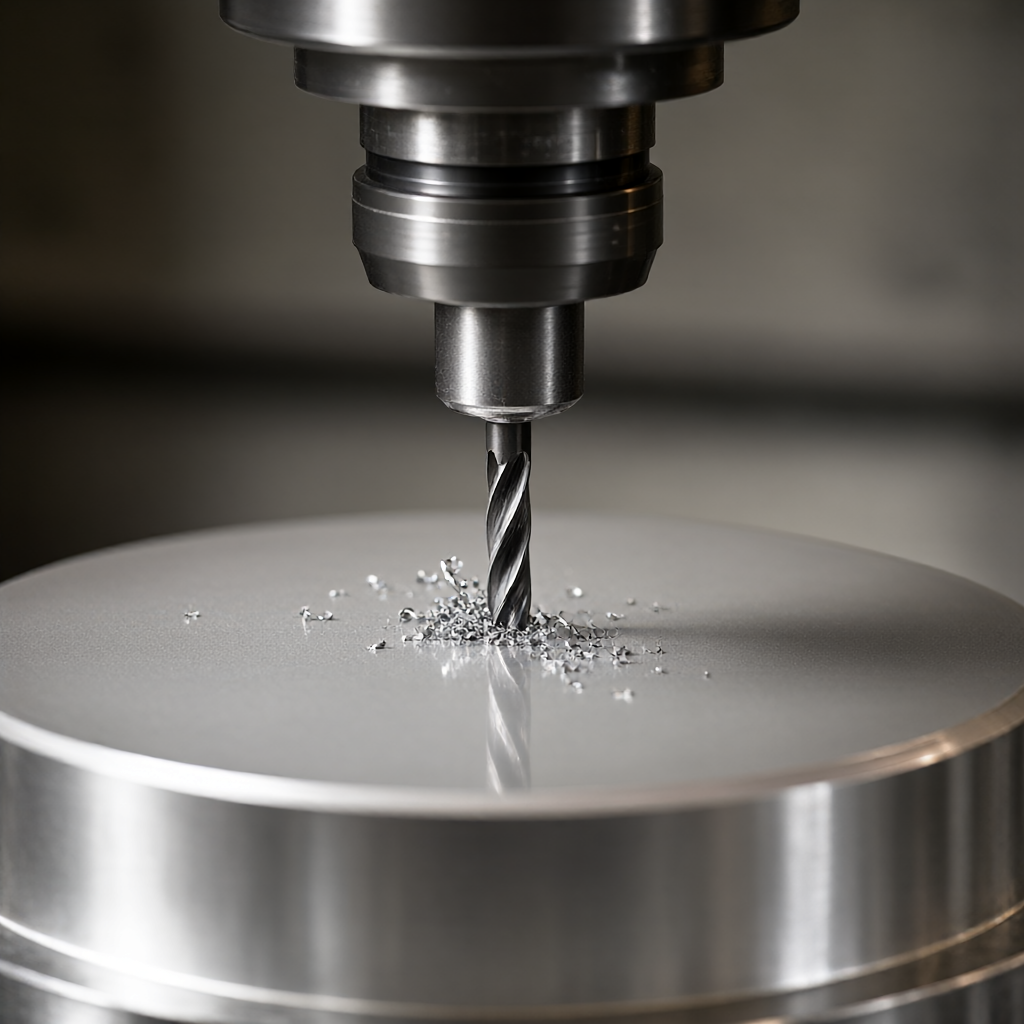
Ограничения и переопределения параметров конструкции
- Ограничение длины диаметраСтандартная концевая фрез обрабатывает глубокую канавку, рекомендуется L/D ≤3. При необходимости более глубокой обработки следует применять остаточный запас (0,5 - 1,0мм), заменить нож для тонкой обработки.
- Ограничение ширины канавкиШирина канавки должна быть не менее 1,2 диаметра инструмента, иначе инструмент не сможет стабильно центрироваться и может иметь боковое смещение.
- Альтернативные вариантыДля глухих глухих отверстий или полостей следует рассмотреть возможность обработки боковых стенок с помощью токарной (при наличии вращающейся симметрии) или электроискровой (EDM), а также подстраивания нижней поверхности с ЧПУ.
| Соотношение L/D | Основные риски | Рекомендуемые меры реагирования |
|---|---|---|
| ≤ 3 | Обычное резание, низкий риск | Стандартная высокоскоростная фрезеровка с четырьмя или пятью концевыми фрезерами, умеренная подача |
| 3 - 5 | Появляется вилесть, качество снижается | Детальная очистка, очистка оставляет запас 0,1 - 0,2 мм, снижает скорость вращения |
| >> 5 | Очень высокий риск разрыва инструмента, очень низкая овальность стенки отверстия | Переменен в сочетании с бурильным или электроискрящим формированием, CNC только отремонтирует контур |
Тонкостенные конструкции: управление высвобождением напряжения и эффектом уха
В алюминиевых сплавах присутствуют остаточные напряжения. При тонких стенках (обычно менее 2 мм) нагрузка разгрузки материала при резке с ЧПУ приводит к упругой деформации деталей, что приводит к так называемому «эффекту ухода»(Earping). Это особенно заметно в тонкостенных растяжках или тонкостенных корпусах, которые проявляются в деформации края и низкой плоскостности. Для серийного производства, если деформация зажима не учитывается, последующие операции коррекции значительно увеличивают затраты.
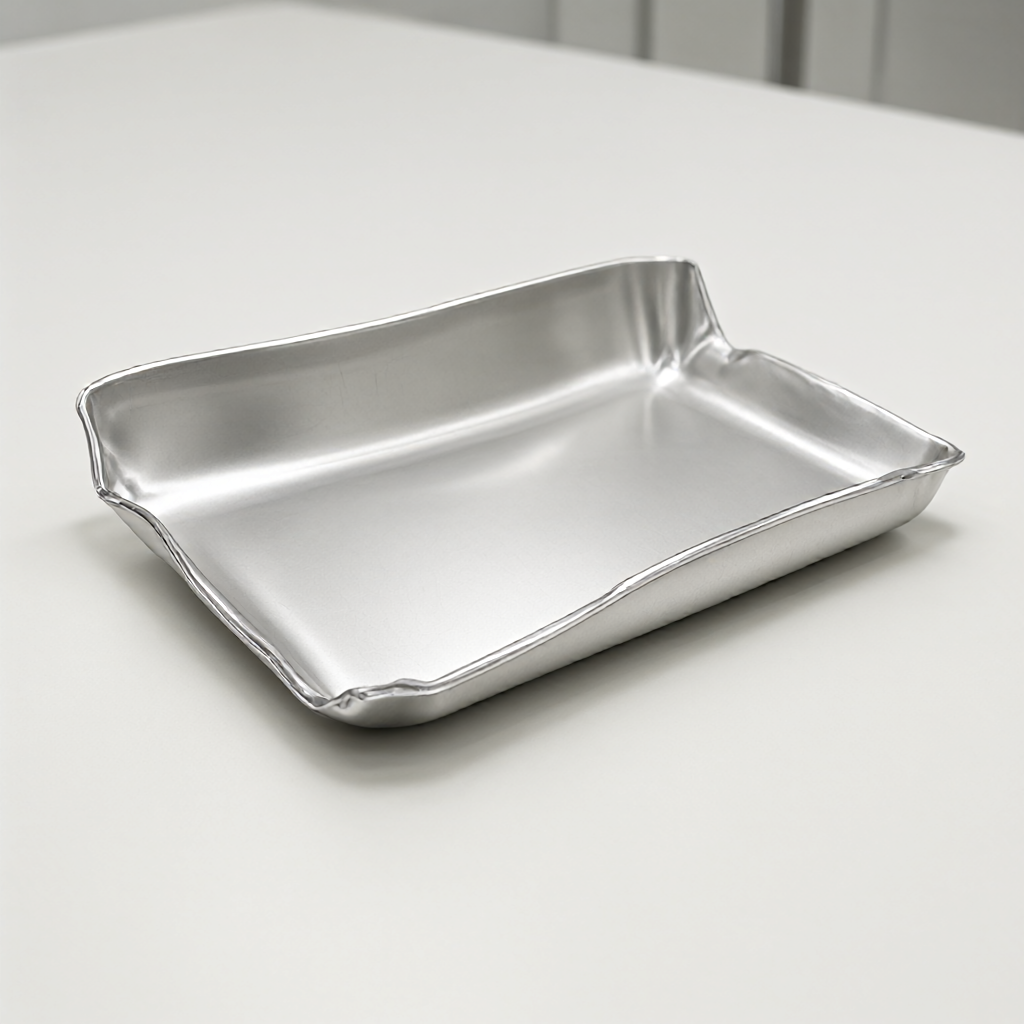
Допуск толщины и политика захвата
- Минимальная толщина стеныРекомендуемая минимальная толщина стенки 3-осевого фрезерования ≥2 мм; при толщине стенки от 1 до 2 мм необходимо использовать вакуумные адсорбционные зажимы или настраиваемые гибкие подкладки во избежание деформации контакта.
- Резерв для деформацииПроектные чертежи должны предусматривать резерв на деформацию в зоне тонкостенного стенка в размере 0,05 - 0,10 мм или предусматривать в CAM-программировании стратегию "компенсационного резания тонкостенного стенка"(уменьшение объема бокового разреза до 0,05 мм).
- Выбор материалов6061-T6 обладает лучшей устойчивостью к ползучести по сравнению с A380 и подходит для тонкостенных конструкций с более высокими требованиями к плоскостности.
Угол и внутреннее значение R: физические ограничения геометрических пределов инструмента
Если в проекте содержится прямоугольный угол (R0), то углы должны иметь размер радиуса лезвия (например, при использовании инструмента 6 мм, в реальном масштабе R≈3 мм, при удалении радиуса действия инструмента). Извлечение излишнего материала путем многократного ввода в нож не только крайне неэффективно, но и приводит к концентрации напряжения, которое становится источником усталости.
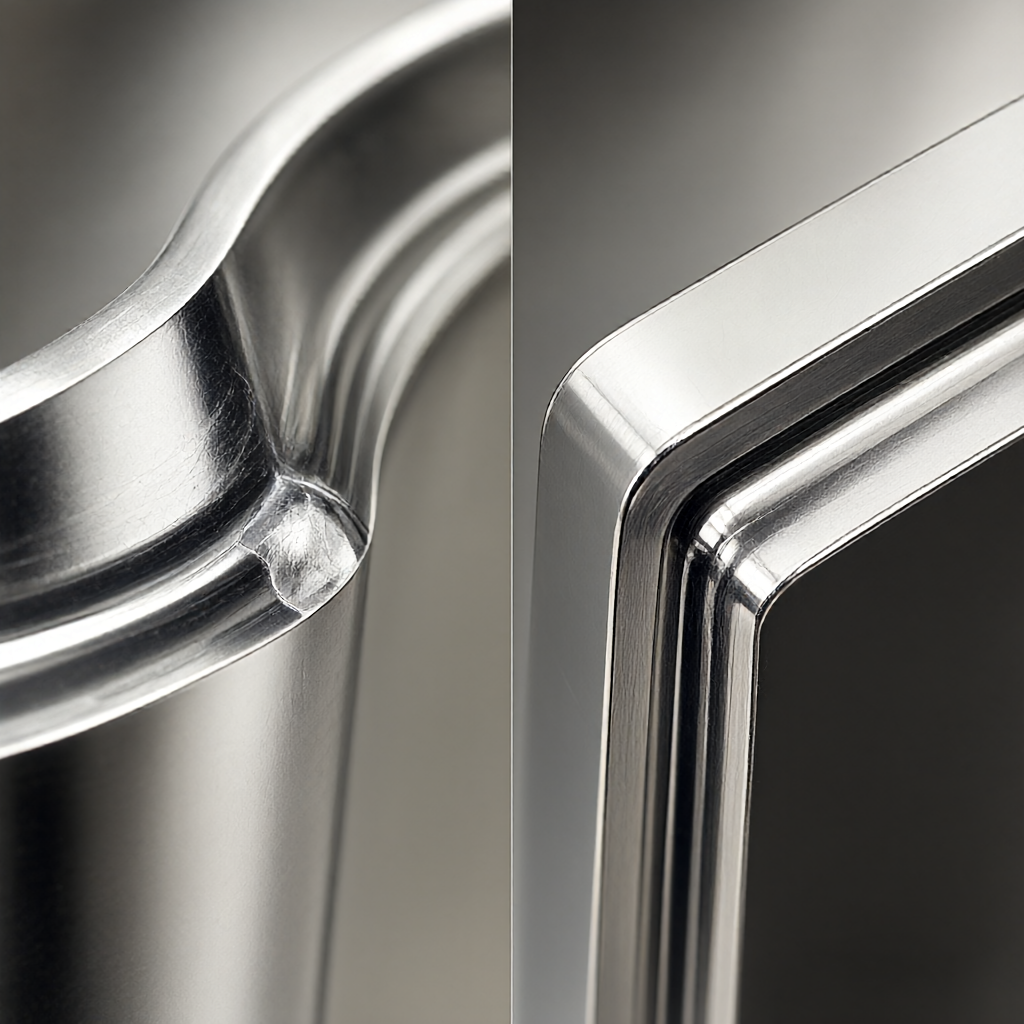
Норма установки внутреннего значения R
- Минимальный R: Рекомендуемый внутренний R ≥1,5 радиуса инструмента. При использовании плоского ножа 1 мм внутренний R должен быть не менее 0,5 мм и более с учетом пространства расширения инструмента после его износа.
- Внешнее значение RВнешний R рекомендуется ≥2 мм, слишком малый размер R может привести к изменению нагрузки инструмента в углу, что ускоряет износ инструмента.
- Альтернативные процессыЕсли конструкция требует минимального значения R (например, 5)
Низкая (требуется часто менять нож) Средний (с возможностью наклона нож) Ложь ножа, вибрация Разделение на многослойную обработку или переход на EDM Тонкостенные ( « Предыдущая Методы управления деформацией тонкостенных деталей при обработке алюминиевых сплавов Следующая » Руководство по выбору для обработки алюминиевых сплавов с ЧПУ: от марки материала до стандарта допускаРекомендуемые статьиСвязанный контент
Просмотрите больше статей, которые могут вас заинтересовать.
Быстрая смета за 2 часаОтправьте чертеж, получите смету в течение 2 часов.
Отправьте нам ваши чертежи STEP / DWG / PDF, инженер ответит в течение 2 часов подробной сметой, включая бесплатный DFM-анализ и рекомендации по технологиям, без каких-либо обязательств.
Отправьте чертежи, остальное мы берем на себя
Отправьте чертежи STEP / DWG / PDF и получите детальное коммерческое предложение с бесплатным анализом DFM и рекомендациями по технологии в течение 2 часов. Без минимального заказа, от 1 шт.
Запрос в реальном времени


