Глухие отверстия обработки с ЧПУ: обработка дна отверстия
При обработке глухих отверстий с ЧПУ очистка дна является ключевым процессом, который определяет функцию сборки деталей и эстетику поверхности. Для инженеров и поставщиков дуговые остатки на нижней части глухих отверстий не только влияют на глубину отверстий, но и могут стать источником концентрации напряжения или привести к сбоям уплотнения. В данной статье подробно рассматриваются стратегии удаления корней в различных сочетаниях инструментов, а также представлены параметры процесса и критерии приемки.
Основной режим отказа глухих отверстий
В серийном производстве неправильная обработка дна глухих отверстий обычно проявляется в трех типичных дефектах: 1-"неочищенный корень", т. е. конец сверла или концевой фрезы оставляется на поверхности дуги, что приводит к тому, что фактическая глубина отверстия меньше указанной в чертеже; 2-"перерезанный", объем резания очищенного инструмента слишком большой, что приводит к нарушению плоскостности дна отверстия и даже к повреждениям соседних конструкций; 3-"ступенька", из-за ошибки крепления или отклонения компенсации оси Z, что приводит к небольшой перепаде высоты дна отверстия, влияющей на прилежность поверхности.
Почему нижняя часть глухих отверстий должна иметь плоскую поверхность?
В гидравлических, пневматических или оптических компонентах, дно глухого отверстия часто используется в качестве уплотнительной поверхности или опорной поверхности. Если сохранить нижнюю окружность 0,8 диаметра долота по умолчанию, то давление уплотняющей шайбы может привести к утечке; на наружных деталях, таких как радиатор базовой станции 5G, если нижняя часть неочищенного корня находится на обратной стороне проходного отверстия, это может нарушить равномерность толщины анодированной пленки. Поэтому, ясно, что требование к чистому корню является первым шагом в процессе проектирования.
Концевые фрезы с прямыми ручками: баланс точности и эффективности
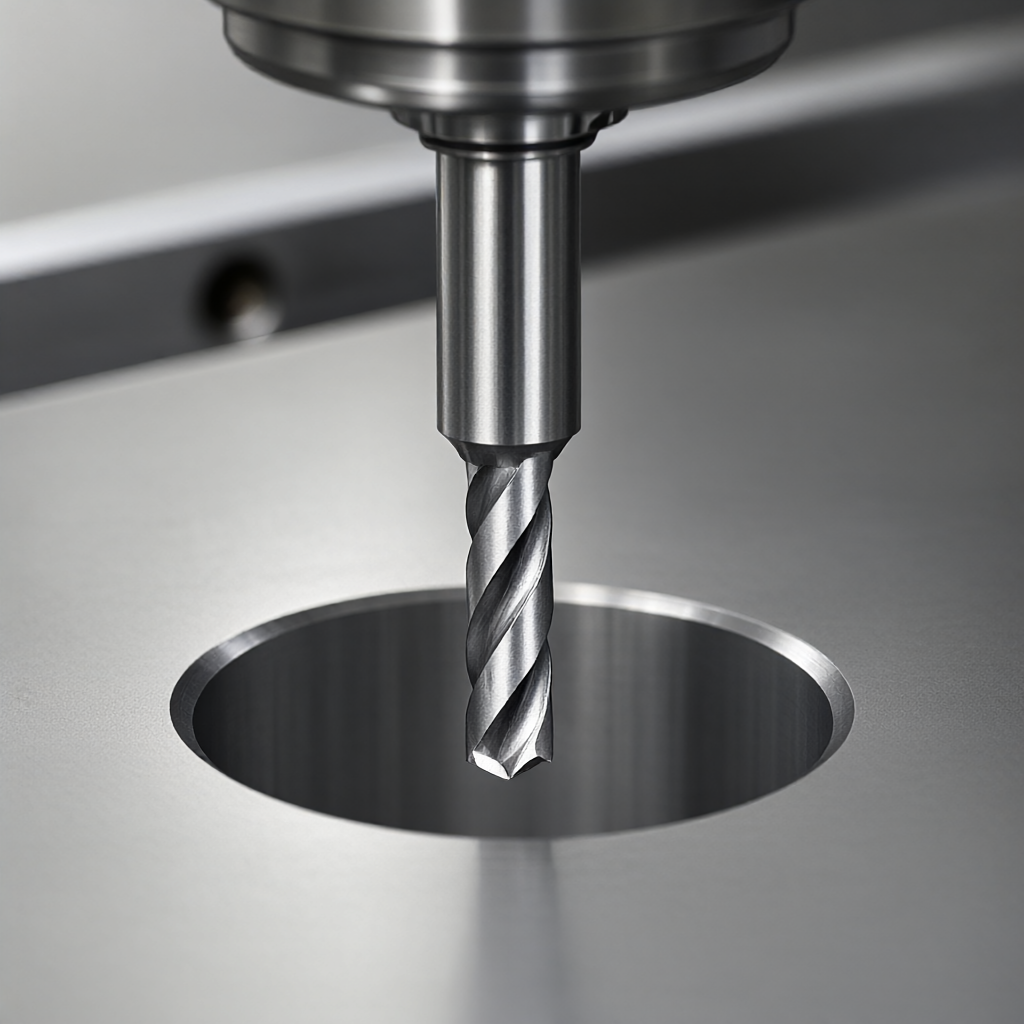
Для глухих отверстий диаметром более 6 мм основным вариантом является фрезерование с помощью концевой фрезы с прямой ручкой. Суть заключается в том, что диаметр инструмента должен быть меньше диаметра, чтобы оставить пространство бокового маневра. Обычно используются фрезы с диаметром отверстия 50 - 70%, например, глухие отверстия φ10 мм с фрезью φ5 -6 мм. Ключевые параметры:
Основной план процесса тонкого фрезерования нижней части глухих отверстий с прямой ручкой
Скорость вращения главной оси: по формуле Dmin, рекомендуется 3000-5000 об/мин для материала Al6061, следует снизить до 2000-3000 об/мин для стальных деталей.
Скорость подачи: f/z = 0,05 - 0,1 мм/tooth, подача может быть уменьшена до 50% для защиты ножа.
Глубина спуска: резервировать запас резания 0,1 - 0,2 мм во избежание прямого затвердевания и уменьшения тепловой деформации.
Преимущество этого решения заключается в низкой стоимости и совместимости, но ограничивается отношением длины диаметра инструмента. При малой диаметре или большой глубине нож подвержен вибрации, что приводит к повышению шероховатости поверхности Ra.
Ноз-нож и фрезы с шаровой головкой: отверстие и большая глубина сцены
Для небольших отверстий φ3 -6 мм или глубоких отверстий глубиной, превышающей длину инструмента в 5 раз, лучше подходит шнур. Дуга шлейфа позволяет ему вырезать корень по контуру, что делает его «шкуром».
Основные моменты планирования пути шарикового ножа
При использовании шариковой головки, необходимо использовать нижнюю сторону шарика (положение R над шариком) в качестве нулевой точки по оси Z. В программе CAM установлен режим обработки нижней части шарика, чтобы избежать прямого вызова координат шарика. Если расчет смещения оси Z ошибочен, это приводит к царапке стенки отверстия верхней части шарика, что является наиболее распространенной причиной аварии при очистке отверстия.
Комбинация центра бурения и фрезерования: стратегия очистки корней для разных устройств
Для разных технологических маршрутов, существуют значительные различия в реализации "Чжунэ":
Сравнение технологических решений по очистке глухих корней
Тип технологии
Диапазон применимых отверстий
Рекомендуем нож.
Главные преимущества
Основные ограничения
Фрезерование 3/4/5 оси
φ3-φ100mm
Прямая рукоятка концевая/шаровый нож
Многогранная очистка корня может быть выполнена за один зажим, высокая точность
Глубокое отверстие нужно заменить ножом, что снижает эффективность.
ЧПУ токарная
φ10-φ300мм
Ромбовидный нож/шаровая головка
Подходит для глухих отверстий поворотного тела, жесткости и без вылета
Только детали вала, отверстия с отгином не обрабатываются
Пойдем с умом.
φ1-φ12mm
Нож с мячом/ромбом
Подходит для небольших глухих отверстий и небольших ударов
Ограничивается ходом движения направляющего втулки, ограничено отношение длины.
Для вращающихся симметричных деталей токарный станок имеет гораздо более высокую эффективность очистки корней, чем фрезерный станок, так как жесткость рычага позволяет увеличить объем резания. Неротационные детали должны быть фрезерованы, при этом 5-осевая муфта может решить проблему удаления параллельных отверстий или наклонных поверхностей с помощью бокового наклона.
Влияние свойств материала на технологию очистки корней
Плотность и твердость различных материалов напрямую определяют выбор инструмента для очистки корней.
Алюминий и титан
Алюминиевая сталь, такой как Al 7075, легко склеивается, для удаления корней необходимо использовать инструмент с большим задним углом, а также продувать стружку газа высокого давления. В связи с низкой теплопроводностью и высокой температурой в области резания рекомендуется применять инструмент с покрытием и уменьшить скорость подачи, чтобы предотвратить разрушение лезвия.
Сравнение характеристик очистных корней алюминиевых и титанового сплава
Нержавеющая сталь и инженерный пластик
304/316L стружка из нержавеющей стали сильно запутывается, перед очисткой корней необходимо убедиться, что удаление стружки гладко. А для PEEK, POM и других инженерных пластмасс, тепловая деформация является основным риском, на стадии очистки следует применять стратегию «мелкая глубина срезания + высокая скорость оборота», чтобы избежать накопления тепла, которое приводит к обвалу дна отверстия.
Нормы приемки и методы контроля
Эффект просачивания зависит не только от глубины, но и от качества поверхности. Рекомендуемая приемка включает в себя следующие показатели:
Размер глубины отверстия: допуск обычно регулируется в пределах ±0,05 мм, прецизионные детали могут достигать ±0,02 мм.
Плоскость основания отверстия: для уплотнительных поверхностей плоскость-должна быть выше 0,02 мм, чтобы избежать местных вершин.
Шероховатость поверхности: значение Ra в области очистки корней должно быть лучше Ra0,8 мкм, внешний вид должен быть Ra0,4 мкм.
При измерении глубины отверстия с помощью двухмерного или CMM зонда, следует обратить внимание на компенсацию диаметра зонда. Для внутренней части глухих глухих отверстий рекомендуется использовать микрометр внутреннего диаметра в сочетании с глубинным штангенциркулем или использовать визуальный микроскоп для наблюдения за отсутствием обрыва края.
Часто задаваемые вопросы
Насколько велика ошибка при очистке корней ЧПУ?
Обычно технологический резерв 0,1 - 0,2мм удаляют очистительножником, окончательное отклонение размеров в ±0,02 - 0,05мм относится к диапазону допуска нормальной партии, в зависимости от точности оборудования и жесткости зажима.
Почему малые отверстия так легко ломаются?
Малая диаметра ограничивает диаметр инструмента, а большее отношение длины приводит к недостаточной жесткости. Решения включают использование более коротких резьбы, снижение скорости подачи или использование дробильных машин для уменьшения вылета.
Нужно ли перед тем, как зачистить корь?
Требуется грубая обработка. Сначала используется центральное сверление, затем большая часть запаса удаляется с помощью долота или концевой фрезы меньшего диаметра, а затем с помощью резьбы. Прямая очистка корня может привести к перегрузке или деформации инструмента из-за большого объема резания.
Как избежать темноты после удаления алюминия?
Это типичная «адгезия алюминиевой стружки» или окисление пятен. После очистки корней необходимо выполнить удаление масла с использованием безводного этанола или специальной очистки масла, после чего быстро происходит анодирование или герметизация.
В чем разница между глухим отверстием и фрезерованием токарных деталей?
Точение-это радиальное резание, которое зависит от жесткости стержня, подходит для поворотных глухих отверстий большого диаметра, критическая поверхность имеет одно направление. Фрезерование является многокромкой, подходит для невращающихся частей, но требует управления штыками. Оба инструмента не смешиваются.
Выводы и предложения в отношении действий
Глухое удаление корневого слоя-это не просто "сверление до конца", а системный проект, который включает выбор инструмента, путь CAM, характеристики материала и методы контроля. Для деталей, требующих внешнего вида или функциональной герметичности, четкие инструкции по удалению корневой системы Если ваш проект включает сложные глухие конструкции или требует последовательной поставки и быстрой доставки, рекомендуется отправить чертежи в инженерную команду. Мы предлагаем рекомендации по технологии очистки корневого слоя на основе DFM и 72 устройства, чтобы гарантировать, что весь процесс от отбора до серийного производства будет завершен в течение 15-25 дней.
Отправьте чертеж, получите смету в течение 2 часов.
Отправьте нам ваши чертежи STEP / DWG / PDF, инженер ответит в течение 2 часов подробной сметой, включая бесплатный DFM-анализ и рекомендации по технологиям, без каких-либо обязательств.
Отправьте чертежи STEP / DWG / PDF и получите детальное коммерческое предложение с бесплатным анализом DFM и рекомендациями по технологии в течение 2 часов. Без минимального заказа, от 1 шт.