





5-осевой картер с ЧПУ: проверка точности обрезки и сцепления поверхности зубьев
5-осевая привязка технологии при обработке прецизионного картера
5-осевая обработка с помощью регулировки положения вала в реальном времени, чтобы устранить недоступные зоны. По сравнению с традиционными токарными станками с ЧПУ или 3-осевыми фрезерными станками, при обработке косой зубчатой шестерни, планетарной системы и венца фасонного вала, при обработке режущих шестерней, инструмента всегда находится в лучшей огибающей поверхности резания, значительно уменьшает резьбы и следы соединения. В сценариях пакетной обработки 5-осевой обработки обычно используется производственная цепочка «фрезевание-шлифование», которая сначала выполняется с помощью высокоскоростного фрезерования, а затем компенсируется микрогеометрией профиля для удовлетворения функциональных потребностей с малым колебанием передаточного отношения и низким уровнем шума.
Применяемый сценарий и основные преимущества
- Комплексная обработка сложных проводов:Одноразовый зажим выполняет обработку отверстий, зубьев вала и ориентиров для позиционирования, уменьшает накопление погрешностей вторичного позиционирования, повышает соосность.
- Оптимизация углов резьбы:Для зубчатого венца в глубокой полости, избежать вмешательства с помощью угла поворота лезвия, продлить срок службы инструмента и улучшить поверхностную согласованность.
- Повышение эффективности:Многогранник разрезается за один раз, при быстром движении подачи, при этом темп обработки на 20 - 30% сокращается, что соответствует 15- 25-дневному циклу доставки.
Дизайн и микрогеометрическое управление поверхности зуба
Стабильность передачи прецизионного картера зависит не только от макропрофиля, но и от микроформы поверхности зуба. Ремонт поверхности зуба осуществляется с помощью пятиосевого станка, в основном включает обрезку зубьев (Crown), обрезку толщины зуба и мелкую корректировку угла спирта поверхности зуба. Его ядро заключается в компенсации ошибок обработки, тепловой деформации и упругих деформаций под нагрузкой, чтобы шестерня равномерно распределила нагрузку в процессе зацепления и избежать концентрации напряжения в результате контакта с кромками.
В программах с ЧПУ обычно используется пятиосевой RTCP-режим (центральная точка вращающегося инструмента) для обеспечения огибающего движения зуба в сочетании с циклоидной интерполяцией. Для шестерни из легированной или нержавеющей стали также учитываются временные упругие деформации, вызванные действием резания. Настройка параметров шнура.(например, радиальное и осевое смещение), можно предварительно компенсировать деформацию. Кроме того, установка порядка обрезки осуществляется в сочетании с модулем шестерни, числом зубьев и предполагаемой частотой вращения, обычно размер ремонта контролируется в диапазоне от нескольких микрон до десяти микрон, необходимо проверить замкнутый контур с помощью специального зубчатого прибора или трехкоординатного измерения.
Сравнение пути обработки пятиосевых шестерни и шлифования
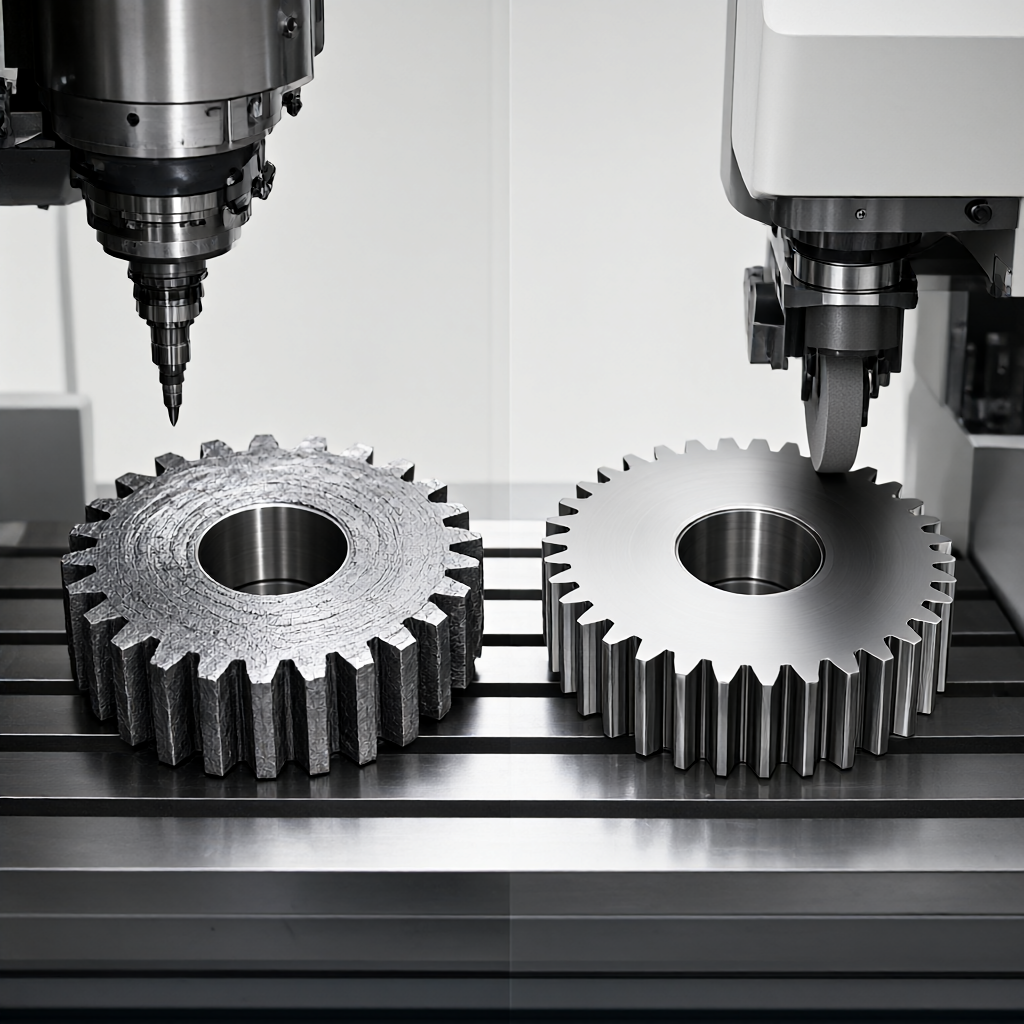
При производстве прецизионных картеров пятиосевая резка с ЧПУ и формовочная/конусная мельница являются двумя основными техническими путями. Они отличаются друг от друга по точности, качеству поверхности и экономичности. Выбор зависит от класса допуска, твердости материала и размера партии.
| Размеры | Высокоскоростная фрезеровка | Форма/шлифовка конической поверхности |
|---|---|---|
| Состояние пригодного материала | Отжиженный, регулируемый режим (твердость ≤35 HRC) | закаленное состояние (твердость ≥45 HRC) |
| Шероховатость поверхности | Ra 0,8 - 1,6 мкм (требуется дальнейшая измельчение) | Ra 0.2 - 0.4 мкм |
| Микрогеометрия зуба | Зависит от режущей формы, высокая консистенция, но под воздействием износа инструмента | Точная обработка шлифовального круга, подходит для мелкого ремонта |
| Стоимость и эффективность отдельных устройств | Высокая эффективность при больших объемах, низкая стоимость крепления без специальных приспособлений | Длительное рабочее время, подходит для деталей с высокой добавленной стоимостью |
| Типичное применение | Роботизированные суставы, автомобильные приводы, планетарные редукторы | Авиационные двигатели, высокоточные редукторы, часы |
Если картер не подвергается термической обработке или допускается небольшое количество фрезерования после термической обработки, пятиосевые CNC могут быть непосредственно очищены в сочетании с обработкой поверхности для достижения высокой чистоты. Если шестерня с жесткими зубчатыми поверхностями, то необходимо резервировать запас шлифования, а пять осей-только грубая и полутонкая обработка. У нас есть 72 станка с ЧПУ, которые можно настроить в соответствии с допусками чертежа и требованиями к термической обработке.
Методы контроля точности сцепления и анализ неисправностей
Точность зацепления картера непосредственно определяет эффективность передачи и срок службы. Основные моменты контроля включают в себя пятна контакта на поверхности зубьев, погрешность передачи и боковые зазоры. Общие методы включают:
- Контроль контакта поверхности зубьев:Для нанесения покрытия на поверхности зацепления используйте красный-дан, поворачивайте шестерню, чтобы наблюдать распределение контактной зоны. Стандарт требует высоты контакта и направления зубьев в соответствии с требованиями GB/T 3480 или ISO 1328, как правило, отклонение центра контактной зоны должно быть не более 0,1 высоты зубьев.
- Измерить погрешность передачи:С помощью лазерного интерферометра или углового кодера, собирать отклонение фазы выходного вала при номинальной частоте вращения и оценивать динамическую стабильность.
- Проверка бокового зазора:Измерение с помощью щупа или микрометра, чтобы обеспечить боковой зазор в диапазоне 0,02 - 0,05мм, чтобы избежать застоя и удара.
Типичные режимы отказа включают точечную коррозию, заклеивание и обрывание зубьев. Коррупция происходит из-за плохой смазки или большой шероховатости поверхности; синхронизация закладки и слишком быстрое повышение температуры не соответствует материалу; отрыв зубьев часто связан с недостаточной формой и концентрацией напряжения в корнях. Задание перехода зуба в зубах и управление значением Ra в пределах 0,4 мкм значительно снижает риск возникновения усталостной трещины. На контрольном участке должны быть установлены трехкоординатные измерительные устройства и специальные измерительные приборы шестерни, которые выдадут полный отчет, чтобы обеспечить соответствие характеристик картера каждой партии.
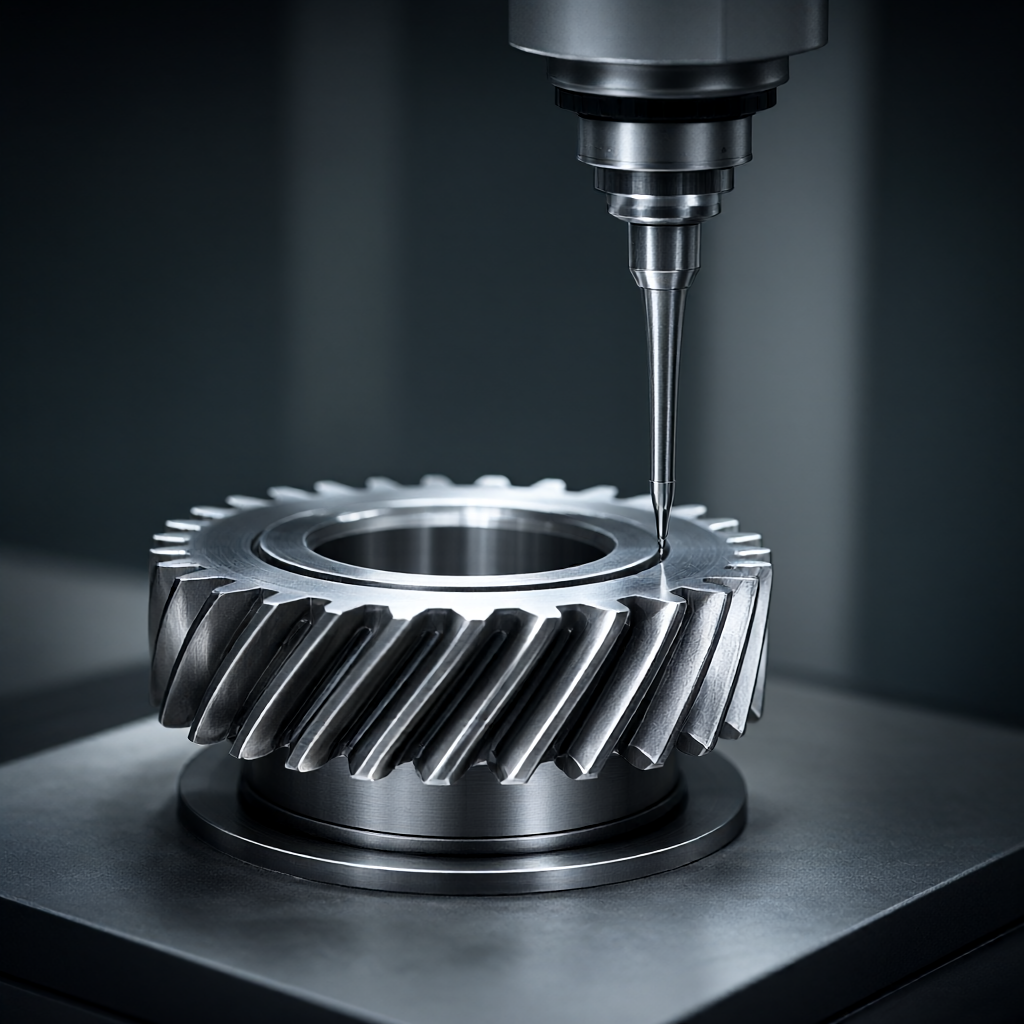
Контроль качества поверхности зубьев пятиосевой обработки и последовательности партии
Для высокопроизводительных редукторов требуется не только точность движения, но и высокое качество внешнего вида. В процессе серийного производства мы обеспечиваем стабильные условия резания каждой шестерни с твердосплавным покрытием, а также с высокой скоростью вращения и низкой глубиной резания, чтобы эффективно подавлять тепловую деформацию и сохранять отсутствие царапин и царапин на поверхности зубьев. Данные выборочного контроля прибора шероховатости поверхности показывают, что значения Ra большинства партий стабилизируются в диапазоне от 0,4 до 0,8 мкм, что соответствует последующим требованиям к обработке поверхности, таким как фосфирование, никелирование или анодирование, в конечном счете, обеспечивает высокий свет и безупречный результат.
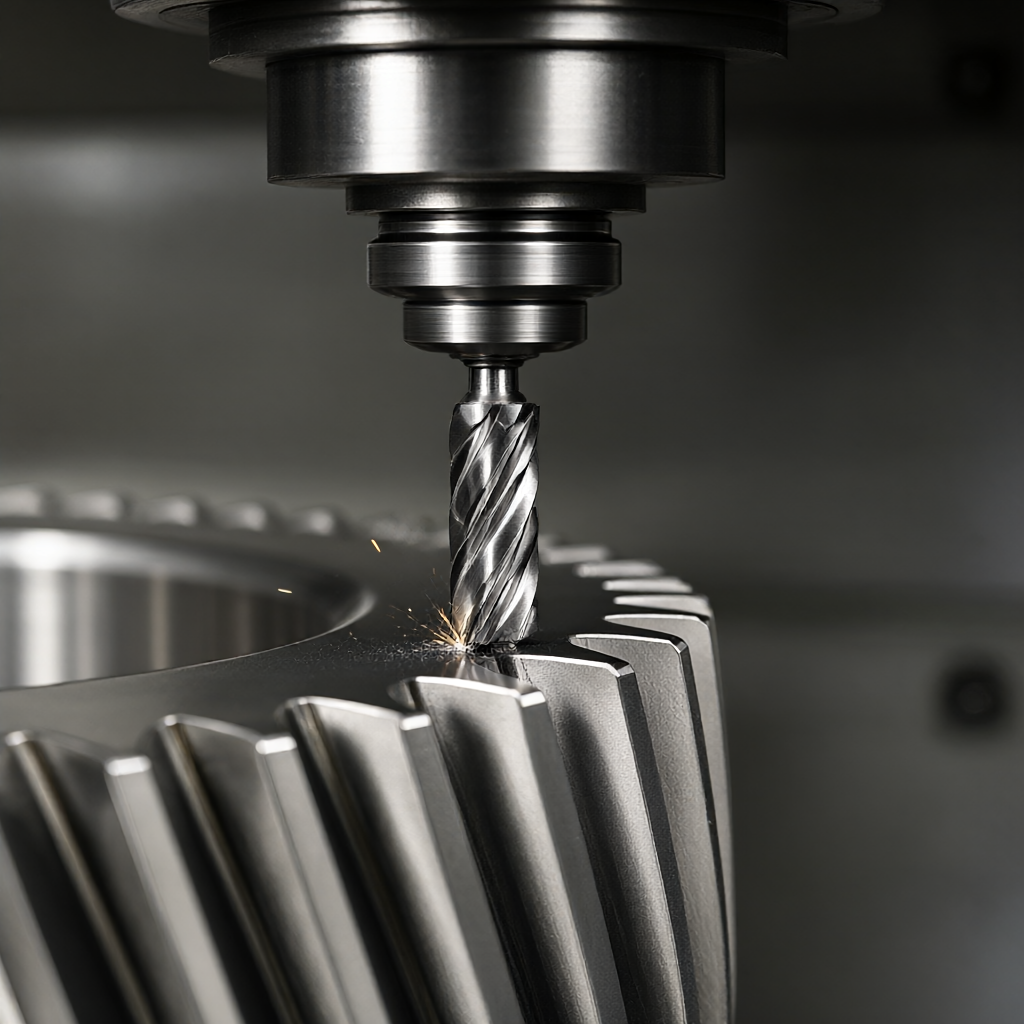
Для выполнения заказа на большие партии необходимо выполнить 100% полный контроль размера, чтобы записать значение CPK. Для выполнения заказов на большие партии, создайте базу данных компенсации инструмента, автоматически корректируя радиальные и осевые отклонения каждые 500 - 1000 единиц, чтобы компенсировать естественный износ инструмента и гарантировать соответствие последнего и первого размера. Этот замкнутый режим управления является ключевым инструментом обеспечения стабильности качества в течение 15 - 25 дней.
FAQ: Технология обработки 5-осевых коробок ЧПУ
Каков минимальный модуль пятиосевой шестерни с ЧПУ?
В зависимости от жесткости станка, диаметра инструмента и диапазона углов поворота. Обычно шестерня с малым модулем (m ≤ 0,5) ограничена минимальным диаметром инструмента, рекомендуется использовать специальный редуктор или метод обработки. Большинство 5-осевых станков имеют устойчивую обработку с небольшими модулями и более m0,25, необходимо оценить угол интерференции и угол поворота ножа.
Как определить размер поверхности зубчатого колеса?
Размер формы не фиксируется, необходимо совместить допуск на расстояние между субцентром шестерни, предварительное натяжение подшипника и спектр нагрузки. Обычно начальный размер ремонта устанавливается в 2 - 5 мкм, затем корректируется итерацией измеренных пятен с помощью пробного резания до соответствия контактной зоны стандарту ISO 1328.
Можно ли заменить 5-осевую машину?
Да в определенных сценариях. 5-осевая фрезеровка имеет преимущество для нестандартного числа зубьев, цельных зубьев или сложных встроенных зубчатых шестерни, однако эффективность и экономичность колес имеют преимущество при использовании стандартных эвольвентных прямолинейных зубьев большого количества. Рекомендуется выбирать модели с учетом сложности чертежа и стоимости партии.
Что делать, если ошибка передачи была превышена после сборки картера?
Сначала проверить соосность монтажа и зазор подшипника, потом проверить микрогеометрию поверхности зубьев. При системном отклонении следует регулировать размер ремонта толщины зубьев и повторно опробовать его; если случайная ошибка, в основном из-за освобождения сборочного напряжения, можно провести повторное измерение с помощью моделирования предварительной загрузки. При необходимости провести компенсацию мелкого цабления поверхности зубьев.
Как поверхность Ra0,4 мкм влияет на срок службы зубчатых колес?
Значение Ra напрямую влияет на коэффициент трения и срок эксплуатации точечной усталости. Прозрачность Ra0,4 мкм значительно снижает напряжение в микро-выпуклых точках зубчатой поверхности и снижает риск закладки, особенно при высоких скоростях и тяжелых условиях, что является ключевым показателем для повышения уровня шума и надежности картера.
Выводы и рекомендации в отношении действий
5-осевая обработка с ЧПУ обеспечивает высокую гибкость и последовательность производства для прецизионного картера. Для эффективного управления погрешностью передачи и качеством поверхности с помощью рациональной конструкции поверхности зуба и строгого контроля точности сцепления. В процессе массового производства целостность технологической цепи и контроль SPC являются ключевыми факторами, определяющими качество поставки. Если у вас есть требования к обработке картера или сложных деталей валопровода, мы предоставим чертежи и допуски, мы предоставим подробные предложения и рекомендации DFM в сочетании с материалами, состоянием термической обработки и масштабами партии.



