





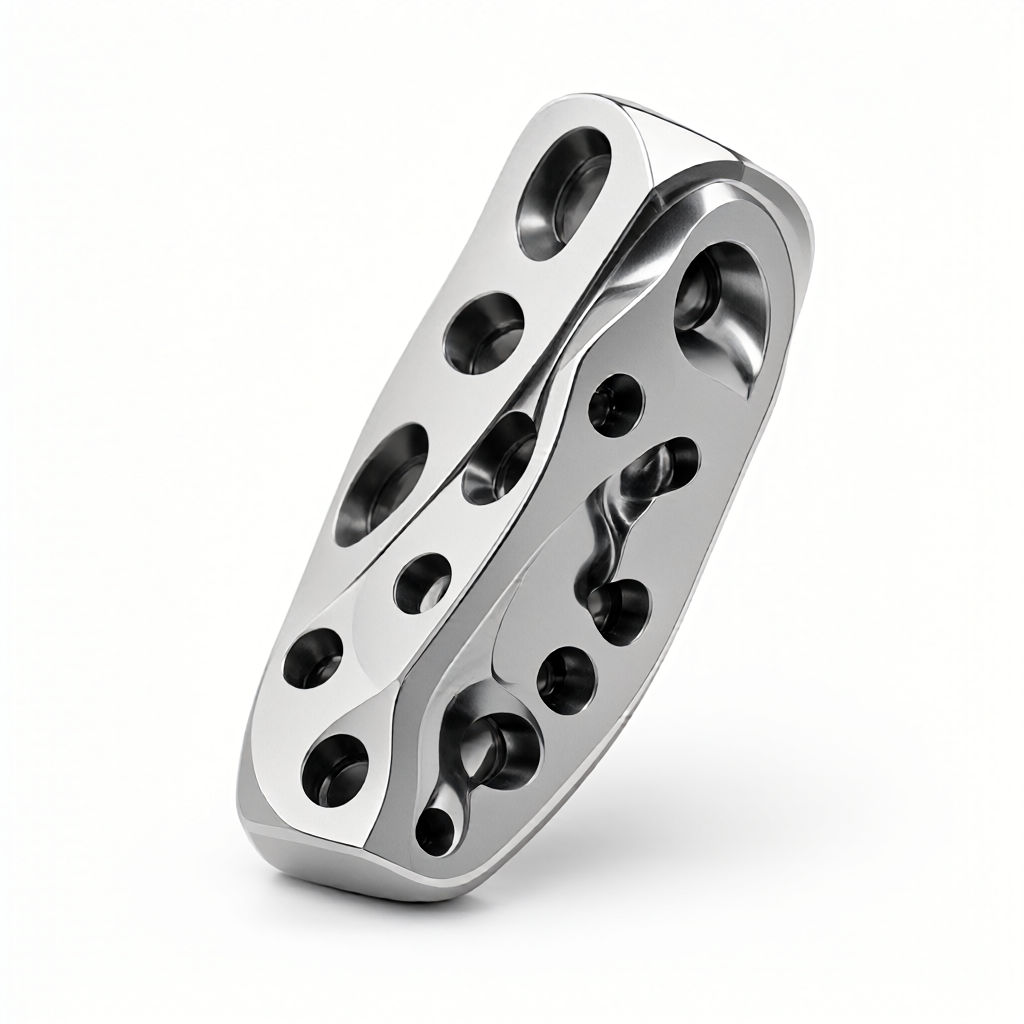
Для инженеров по разработке и закупке технологии, понимание границ возможностей 3-осевой обработки и 5-осевой обработки фасонных деталей напрямую определяет резерв, выбор технологического пути и окончательную стоимость этапа DFM (пригодный для производства). Неправильная многоосная стратегия может привести к увеличению риска вмешательства инструмента, снижению коэффициента использования инструмента или к искажению размеров при производстве. В этой статье подробно рассматривается техническая логика многоосных деталей, сравниваются преимущества различных вариантов по числу осей и предлагаются основные принципы проектирования, которые помогут избежать производственных рисков на этапе рассмотрения чертежей.
Границы возможностей многоосной комбинированной обработки фасонных деталей и основы кинематики
Засонные детали обычно относятся со сложными поверхностями, глубокими полостями, наклонными отверстиями или крайне жесткими. Традиционная трехосевая обработка с ЧПУ зависит от трех прямых осей XYZ, и инструмент подаётся только по нормали или радиальному направлению. Для углов наклона более 90 градусов обработка по 3-осям часто требует нескольких зажимов, накапливает погрешность позиционирования и создает риск «недорезания»(т. е. недостижения инструмента нижней части поверхности).
Ввод обработки по 4 осям вращается вокруг оси A оси X или Y, в основном для цилиндрических фасонных деталей Непрерывное фрезерование (например, авиационное колесо или колонна рулевого управления автомобиля). При повороте детали, 4 оси обеспечивают непрерывную обработку боковых стенок, сокращая количество загрузок и улучшая непрерывность поверхности. При обработке 5 оси увеличивается ось B или C, что позволяет подать инструмент в любом направлении, что делает «все обрабатывать» одним зажимом, что полностью устраняет проблемы, вызванные недостаточной жесткостью.
- 3 ось сцепления: Подходит для класса плоских плит, простых лестниц, ось инструмента всегда перпендикулярна базовой плоскости.
- 4 осей.: Для вращающегося тела, элементов вала с наклонным отверстием, путем вращения оси А устраняется ограничение боковой подачи.
- 5 осных сцепленийПодходит для сложных скульптурных поверхностей, авиационных конструкций, медицинских имплантатов, положение инструмента можно регулировать произвольно, чтобы избежать вмешательства.
Выбор материала для Чужой детали и рекомендации DFM: почему 7075 алюминий отличается от стратегии нержавеющей стали 304
Теплопроводность и свойства отверждения материалов непосредственно влияют на параметры резания многоосных соединений. Высокая теплопроводность при обработке алюминиевых сплавов авиационного класса 7075-T6 позволяет использовать более высокую скорость резания (Vc может достигать 300-500 м/мин), но обратите внимание на теплоотвод инструмента. При обработке сложной тонкостенной конструкции 5 осями необходимо учитывать влияние длины выступа инструмента (Overhang) на жесткость, рекомендуется удерживать выступ инструмента в пределах 1,5 -2 диаметра стержня, чтобы избежать вибрационных волнений во время резания.
При многоосном фрезеровании глубоких полостей ограничение пространства для стружки может привести к образованию «стружки», повреждению инструмента и снижению поверхности поверхности. На этапе DFM рекомендуется увеличить канавку или оптимизировать траекторию инструмента, чтобы избежать закрытия полостей. Если детали имеют высокие требования к внешнему виду и сложную структуру, можно использовать 4-осевые фрезерованные центры, которые выполняют контур с токарным концом, а фрезерование-пористую компоновку, обеспечивая соосность и оптимизируя срок службы инструмента.
3 оси против 4 оси против 5 оси: сравнительный анализ вариантов обработки фасонных деталей
Прежде чем принять решение о маршруте, необходимо взвесить геометрическую сложность детали, размер партии и бюджет. В таблице ниже сравниваются три варианта в типичном сценарии с фасонными деталями, которые основаны на эксплуатационных параметрах обычного промышленного оборудования с ЧПУ.
| Сравнительные измерения | 3-осевое фрезерование | 4-осевой фрезерование/фрезерование | 5-осевое фрезерование |
|---|---|---|---|
| Применимые геометрические элементы | Плоские плоскости, простые наклонные отверстия, светлые полости | Поворотная, непрерывная цилиндрическая поверхность, характеристика боковых стенок | Любая сложная поверхность, глубокая полость, жесткая чувствительность |
| Количество загрузок | 2-4Второй (требуется перевернуть поверхность) | 1-2вторичная (поворот вместо наклонной поверхности) | 1 раз (однократный зажим для формирования) |
| Совокупная ошибка позиционирования | Высокий (многократное накопление) | Средний показатель | Очень низкий (базовый уровень не меняется) |
| Использование инструмента | Низкая (диаметр короткого лезвия ограничен по отношению к инструменту) | Средний уровень | Высокое (для поддержания оптимального угла падения) |
| Использование оборудования и стоимость | Низкий (длительное время обработки, требуется больше рабочих мест) | Средний показатель | Высокий (однократное программирование сложное, большое вложение оборудования) |
| Консистенция пакета | Зависимость от точности зажима, большая волатильность | Очень хорошо, особенно для элементов вала. | Очень высокая для сложных деталей. |
Из таблицы видно, что если основной характеристикой фасонных деталей является поворотный корпус (например, корпус насоса, турбина), то сочетание фрезерования с 4-осевым фрезерным методом является превосходное соотношение цены и качества. Если поверхность свободной (например, роботизированный сустав, медицинская направляющая плата), соединение по 5-осям значительно снижает риск вмешательства и улучшает качество поверхности. Для массового производства, даже при высокой вставке оборудования, по 5-осям уменьшается время слияния процесса и контроля качества, общая стоимость обычно ниже, чем вариант многоканального оборудования на 3-й оси.
Параметры резания и оптимизация траектории инструмента: избежание помех и вибрации
Главная трудность многоосных связей заключается в «обнаружении столкновений» и «динамических зависимости». На этапе программирования CAM необходимо включить стратегию управления ось инструмента (Tool Axis Control). Наиболее распространенные стратегии включают «Down Project» и «Ray Project».
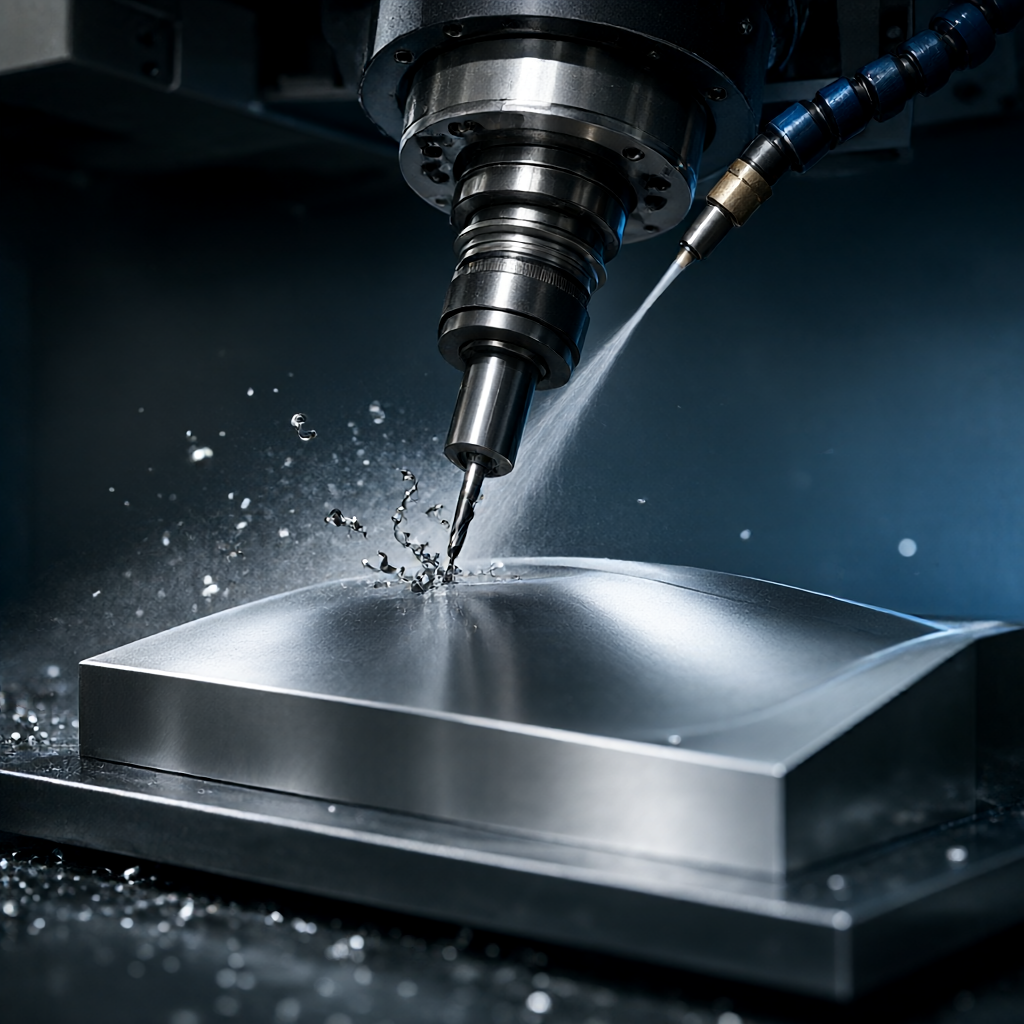
- Проецировать внизДля большинства сценариев фрезерования инструмент направлен на нормальное направление поверхности заготовки, но при этом проверяется, не вмешивается ли нижний хвостовик с зажимом.
- Проектирование лучейПозволяет задать фиксированное направление (например, перпендикулярное плоскости), которое подходит для работы с элементами, параллельными определенной базе, что позволяет сохранить согласованность ориентации текстуры поверхности.
Для фасонных деталей из алюминиевого сплава 7075 рекомендуется стратегия адаптивного фрезерования Adaptive Machining-постоянный запас необработанных материалов (обычно 0,5 - 1,0 мм), что позволяет стабилизировать нагрузку резания на уровне 70- 80%, что значительно снижает вибрацию. Скорость подачи (F) обычно устанавливается на уровне 3000-6000 мм/мин в зависимости от диаметра инструмента (D): f = 10-20 D × Z (число зубьев) × RPM. Для тонкого фрезерования по 5-осям рекомендуется уменьшить подачу до 15-20 D, а также выполнить фотообработку поверхности с использованием концевых концов штока для обеспечения чистоты поверхности до Ra0,8 мкм.
Обработка поверхности и точный контроль: обеспечение двойного соответствия внешнего вида и размеров
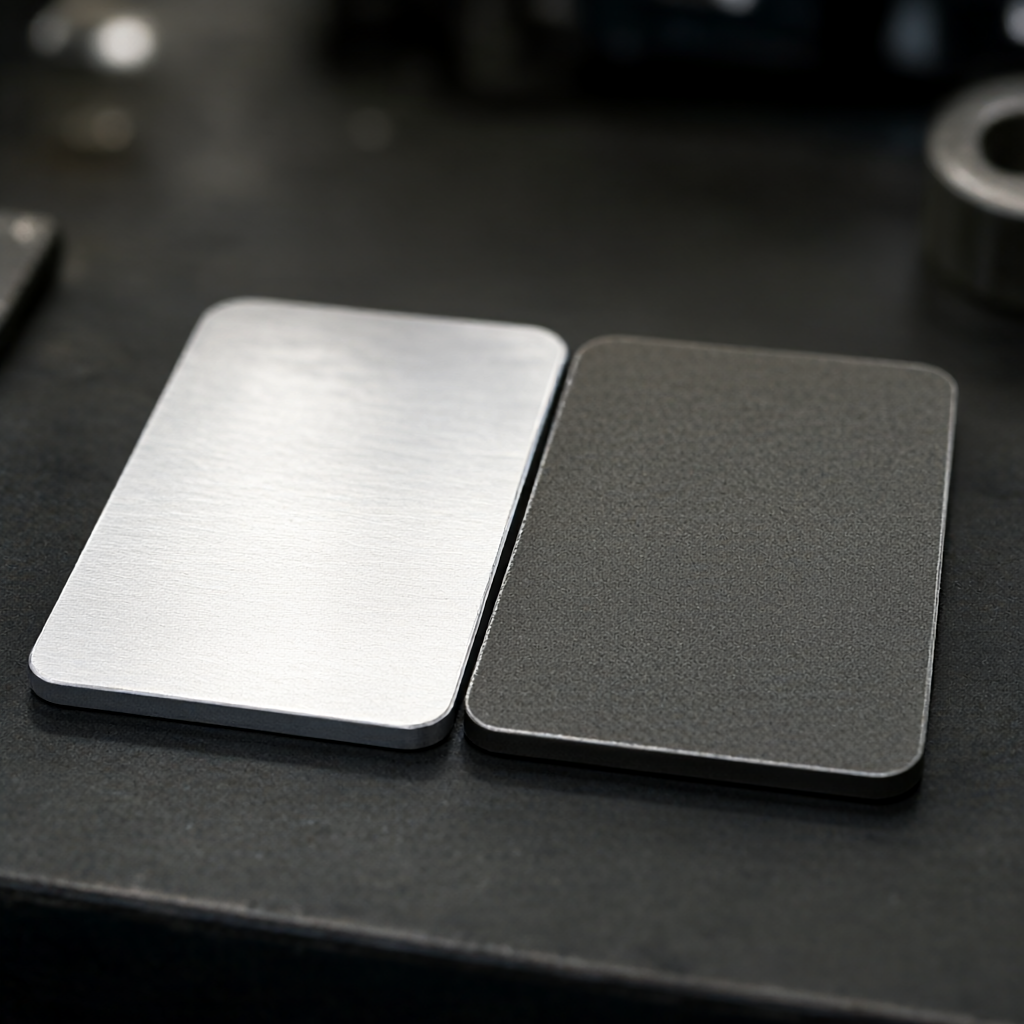
В случае, если требуется высокая яркость или зеркальное изображение, необходимо проверить процесс обработки поверхности на этапе DFM: анодирование (Anodizing) повышает коррозионную стойкость и окрашивание; пескоструйная обработка (Blasting) устраняет резрезрезеровку и получает матовую текстуру; гальванизация (Plating) повышает проводимость и придает блеск металлу.
Стратегия тестирования должна быть впереди. Для 5-осевых деталей ключевые размеры часто расположены на глубоких полостях или наклонных плоскостях, что затрудняет калибровку традиционных трех координат (CMM). В этом случае требуется сочетание оптического сканера.(Laser Scanning) выполняет полноразмерное сравнение, в котором особое внимание уделяется форме Deviation. Если допуск составляет ±0,01 мм, необходимо включить модуль тепловой компенсации в программу ЧПУ, так как длинный ход резания приводит к тепловому дрейфу шпинделя. Перед отгрузкой необходимо выполнить 100% полную проверку основных размеров и сохранить отчет CMM для обеспечения последовательности партии.
Обычные режимы отказов и варианты обхода работ
В реальной жизни при многоосной совместной обработке фасонных деталей, следующие три категории наиболее распространены, закупкам и инженерам необходимо заранее избежать:
- Разрыв ножа: При обработке узкого пространства по 5 осям хвостовик или патрон врезаются в заготовки. Схема обхода: установить боковые запасы инструмента и боковые запасы ножа в CAM и выполнить имитацию без инструмента перед первым испытанием.
- Деформация зажимаМягкие материалы (например, алюминиевые сплавы) или тонкостенные детали теряют окружность под сильным зажимом. Варианты обхода: вакуумная адсорбция или гибкий зажимы (Sof) или поддерживающее точение с 4-осным токарным концом, поддерживающее боковые шпинделя во время обработки.
- Поверхность (Chatter): Изменение положения инструмента при многоосном сцеплении приводит к колебаниям глубины резания. Схема обхода: использование резьбы из твердого сплава, оптимизация подачи с целью избежать резонансной зоны, а при необходимости использование амортизационной жидкости.
Как сбалансировать срок поставки и количество заказа?
Как правило, цикл отбора 1 штуки составляет около 3-5 рабочих дней (не включает программирование и анализ DFM). При серийном производстве (500-5000 единиц) с 5-осевой автоматизацией, срок поставки может быть сжат до 15-25 дней. Что касается MOQ, то CNC не имеет жесткого минимального предела, 1 штука может быть изготовлена, но цена единицы выше. При поиске цены и качества рекомендуется, как минимум, 100 единиц для разводнения пресс-формы/зажима КИМ стоимость разработки.
Является ли обработка 5 осями более точной, чем 3?
Точность зависит от точности оборудования, способности управления тепловым давлением и стабильности зажима. Преимущество 5 осей заключается в том, что "один зажим" позволяет избежать многократного накопления ошибок позиционирования. Для жестких деталей со сложными характеристиками, ось 5 обеспечивает более высокую геометрическую согласованность, а для простых плоских деталей высокоточный крепеж по 3 осям также может достигать допуска ±0,01 мм.
Как оценить возможности поставщика по многоосной обработке?
Не только по количеству осей, но и по «эффективному использованию». Спросите поставщика, имеет ли он способность интерполяции по 5 осям (а не только между осями), количество оборудования (например, кластер ЧПУ более 72 единиц), а также имеет ли он полный контроль, например, три-координатная система и устройство шероховатости. Кроме того, убедитесь, что он предлагает рекомендации DFM и процесс подтверждения первого экземпляра (FAI), что является ключевым гарантом последовательности в пакетах.
Какой запас должен быть зарезервирован перед обработкой фасонных элементов?
Для деталей с анодированным или гальваническим покрытием, следует предусмотреть запас толщины покрытия 0,05 - 0,1 мм; для пескоструйных деталей следует учитывать удаление материала 0,02 - 0,03 мм. При проектировании толщины стенки, при обработке глубоких полостей по 5 осям, минимальная толщина стенки рекомендуется не менее 1,0 мм, в противном случае из-за недостаточной жесткости может привести к деформациям обработки или повреждению последующей обработки поверхности.
Можно ли использовать многоосевую обработку для инженерных пластмассовых фасонов?
Да. При обработке высокотемпературных пластиков, таких как PEEK или PEI, следует обратить внимание на способ охлаждения, обычно используя сушеную или микросмазку (MQL), чтобы избежать загрязнения поверхности водорастворимой режущей жидкости.
Выводы и руководящие принципы действий
Многоосевая комбинированная обработка фасонных деталей не является простым сборкой оборудования, а представляет собой комплекс системных работ, охватывающих материалы, геометрию, инструменты, траекторию и проверку. Для инженеров рекомендуется установить разделение на 3/4/5 оси на этапе DFM, а для закупки необходимо учитывать способность поставщика контролировать детали и объемы, а не просто сравнивать количество оборудования. Если у вас есть чертежи или 3D-модели сложных фасонных деталей (формат STEP/IGS), рекомендуется немедленно начать запрос, чтобы получить моделирование параметров резания и рекомендации по оптимизации DFM для конкретного материала, чтобы убедиться, что узел проекта и цель качества будут достигнуты.



