





Управление стружкой при обработке глубоких полостей с ЧПУ: принципы и инженерные точки боли
В процессе обработки деталей с ЧПУ, например, корпус, шестеренчатые канавки, из-за плохого удаления стружки, часто происходит вмешательство инструмента, повторное резание и царапины. Как производитель 72 устройств с ЧПУ, производящий поверхность Ra0,4 мкм, управление стружкой не ограничивается «большой канавом», а включает в себя комплексные технические проблемы, связанные с параметрами резания, траекторией инструмента и стратегией смазки охлаждения и смазки.
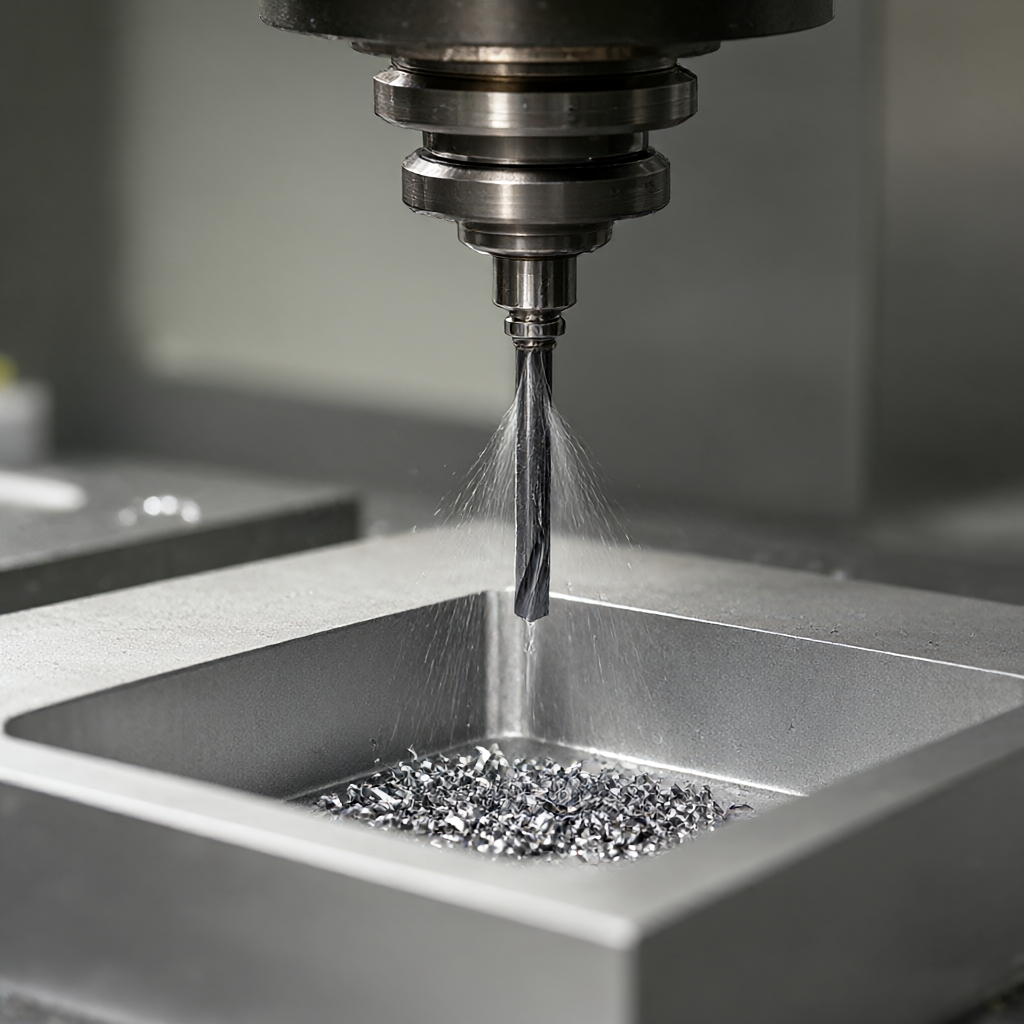
Типичный режим отказов стружки в глубокой полости
Три наиболее распространенных типа отказов при обработке глубоких полостей связаны с удержанием стружки:
- Повторное резание (Chatter Marking):Режужка находится на нижней или боковой стенке, и при повторном прохождении инструмента происходит вторичный контакт, который приводит к появлению вибрирующих или мелких обрывов, особенно при фрезеровании сложных поверхностей по 5-осям.
- Тепловая деформация и дрейф размеров:стружка накапливается для формирования местной теплоизоляции, эффект термического затопления приводит к размягчению материала основания, размер которого превышает допуск ±0,01мм; при наличии неочищенной кромки до анодирования алюминиевых деталей образуется окисляющее пятно.
- Необычный износ ножей и разрыв:стружка обтягивает основную кромку концевой фрезы или торцы ножа, увеличение силы резания приводит к обрушению кромки, при обработке удлиненной глубокой полости вала может вызвать флаттер.
Эти дефекты усугубляют дефекты при производстве продукции, а высокая яркость поверхности и отсутствие царапин являются ключевыми показателями приемки клиентов. Поэтому управление стружкой-это не просто «очищение», а предварительное управление точностью и последовательностью внешнего вида.
Влияние параметров резания и геометрии инструмента на удаление стружки
Зависимость скорости вращения, подачи и формы стружки
Форма стружки определяется толщиной стружки и радиусом вращения. Общие параметры для глубоких полостей приведены ниже (например, алюминиевые 6061-T6, микроконцевые фрезы диаметром 8 мм):
| Параметры | Рекомендованная стоимость | Влияние на удаление стружки |
|---|---|---|
| Скорость вращения шпинделя | 8000 - 12000 об/мин | Высокая скорость вращения → тонкая стружка, малый радиус сгибания → легкий приклеиваемый нож; низкая → толстая стружка прямая → легко забивать полость |
| Подача на каждый зуб | 0,03 - 0,05 мм/tooth | Низкая подача → стружка без стружки → накручивание инструмента; высокая → всплеск силы резания → сжатие канала стружки |
| Поверхность ножей | ≤0.2D | При толще открытой и глубокой полости, боковое покрытие большой стружки шире и длинном→ необходимо меньше подачи или обработки разреза |
В инженерной практике часто применяется «слойная Z»(Z-step 0.1 - 0.2D), каждый слой после завершения продувается отверстием высокоскоростного внутреннего охлаждения во избежание укладки стружки.
Дизайн инструмента и стружки
- Грузоподъемник верхнего лезвия (Flute Geometry)Рез для выпуска стружки для микроконцевой фрезы с 3 кромками мелкий, подходит для тонкой обработки, но эффективность удаления стружки низкая; при большой развязке лезвия 4 и выше в глубокой полости из-за недостатка пространства стружки рекомендуется использовать микрофрезы с 3 кромками и углом 90° для глубокой полости, увеличить полировку поверхности кромки для снижения коэффициента вязки.
- Протяженность ножа:Жесткость инструмента в глубоких полостях L/D>10 отличается, и стружка легко накладывается под действием силы тяжести и жидкости. В этом случае режущая жидкость должна быть выброшена непосредственно на нож в сочетании с внутренним охлаждением, и стружка сгибается от области резания, а не естественным образом падает под силу гравитации.
- Ссверление стружки:Для бурения глубокого отверстия (L/D>12) необходимо использовать сверло с высокой эффективностью стружки (например, угол спирали выше 30°), иначе стружка создает «колонну стружки» в отверстии, что позволяет легко разрезать нож. При обработке стружка выходит на конец рельса, необходимо контролировать толщину накопления стружки в зоне рельса во избежание закручивания заготовки.
Сравнение трех основных вариантов удаления стружки
Для управления стружкой глубоких полостей не существует единого «оптимального решения». Выбор зависит от соотношения L/D, материала, объема и внешнего вида. Ниже приведены три наиболее распространенных варианта:
| Программы | Применимые сцены | Преимущества | Ограничения |
|---|---|---|---|
| Вспомогательный наружный продувочный газ (External Air Blast) | L/D< 6,开粗后清腔 | Простое оборудование, низкая стоимость, отсутствие вмешательства в инструмент | Глубокая полость (L/D> 8) не может достичь дна, высокий уровень остаточного объема стружки; алюминиевая стружка может быть выброшена и загрязнена вокруг обработанной поверхности |
| Внутренняя охлаждающая режущая жидкость (Internal Coolant) | L/D 4 - 12, очищенная обработка | Режужка удаляется непосредственно от ножа, поверхность Ra достигает 0,4 мкм, без липкой стружки | Для инструмента необходим внутренний холодный канал, дорожный нож стоит дорого; масляный раствор остается на дне глубокой полости после последующей очистки |
| Сухая резка + высокоскоростной поток воздуха (Dry + High-Speed Air) | Нелипкий нож (сталь, титан), высокие требования к чистоте | Нет остатков режущей жидкости, перед анодированным окислением не промывка; стружка уносит высокоскоростным потоком воздуха для уменьшения вторичного контакта | Алюминий, магний и другие легкие металлы являются серьезными, не подходят; температура в зоне резания повышается, необходимо контролировать срок службы инструмента |
Наш опыт работы: для тонкой обработки алюминиевых деталей в глубокой полости предпочтителен вариант внутреннего охлаждения, для высокой очистки стальных деталей необходимо выбрать сухой разрез + циркуляцию воздушного потока, включить в грубую фазу единый внешний продувочный газ в качестве резервного покрытия. В серийном производстве, три варианта можно смешивать-включить грубое внешнее продувание, провести внутреннюю очистку или сухую резку, обеспечить контроль состояния стружки на каждой операции.
Основные принципы технологии: совместная конструкция от ножей до охлаждения
Стратегия ножа и управление потоком стружки
Направление стружки в полости определяется направлением стружки ножа. При резком открытии глубокой полости рекомендуется применять спиральную и нижнюю спираль «наружу и вверх», а не через слой, чтобы стружка выталкивалась в зону выхода внешней стенки, а не накапливалась в центре. При тонкой обработке направление стружки должно совпадать с направлением основного стружки, т. е. стружка должна быть перенесена в отверстие полости, а не в дно полости.
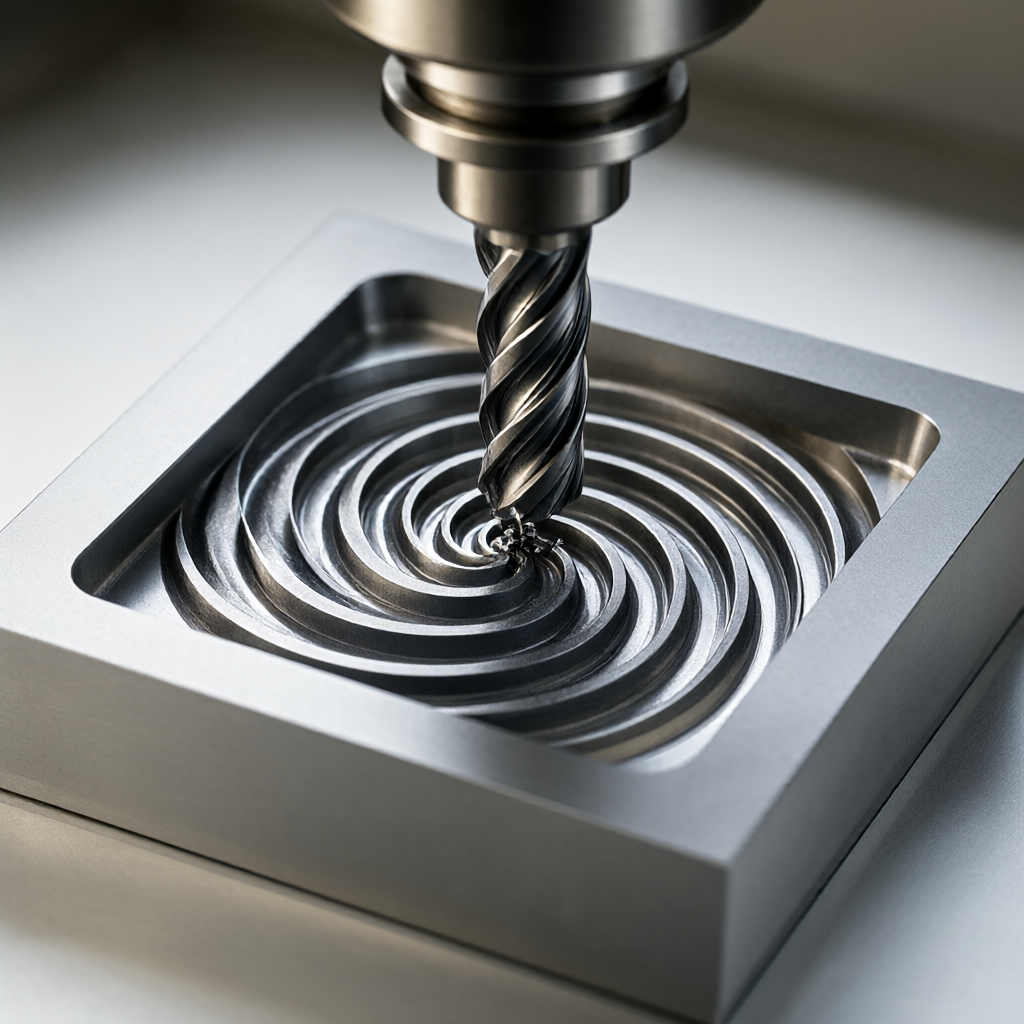
При фрезеровании глубоких полостей сложной поверхности угол положения инструмента (tilt) должен быть установлен на уровне 15°-30°, чтобы избежать «скрещивания» стружки в сторону инструмента. В программном обеспечении CAM можно настроить модуль «Прогнозирование направления струга», имитирующий траекторию скольжения стружки в полости и заранее распознающий зону застойника.
Временное управление охлаждением и воздушным потоком
Выход стружки не является «непрерывным продувом», а должен соответствовать последовательности процесса резания:
- Между толстыми слоями:После выполнения шага Z каждого слоя, шпиндель останавливается, продувается высокоскоростным потоком воздуха (0,6 - 0,8 МПа) в течение 3 - 5 с, после чего перерезается следующий слой.
- В тоточной обработке:Внутреннее охлаждение постоянно включается, воздушный поток продувается только на короткое время во время снятия инструмента, чтобы избежать удара воздуха по незатвердевшей поверхности.
- Перед сменой ножа/проверкой:Принудительная продувка + вакуумная стружка, чтобы обеспечить отсутствие помех стружки при измерении CMM (3 координаты), данные о размерах являются достоверными.
Этот набор временных рядов должен быть записан в программу и отвергнут при серийном производстве, чтобы избежать ручного вмешательства оператора, который может вызвать разницу в партии.
Проверка и предотвращение отказов: как принять эффект управления стружкой
Управление стружкой на месте, не может быть только «визуально без стружки», необходимо сочетать количественную проверку:
- Шероховатость поверхности:На нижней стороне глубокой полости Ra ≤0,4мкм (очистка алюминиевых деталей), если амплитуда Ra увеличивается более 0,8мкм, то есть есть следы повторного резания стружки.
- Выборочный размер:Допуск расстояния между нижней поверхностью глубокой полости и боковой стенкой ±0,01мм, если отдельные детали партии отличаются от перепада, то в первую очередь проверить наличие тепловой деформации от накопления стружки до тонкой очистки.
- Оптический полный контроль:Перед отгрузкой 100% полный контроль внешнего вида, особое внимание уделяется остаткам микростружки в нижней части глубокой полости (с помощью лупы 50-кратного или оптического контроля AOI), остаточная стружка образует окислительные пятна после анодированного окисления, является дефектом первого уровня внешнего вида.
При обнаружении проблем с стружкой, последовательность обратной связи: запись износа инструмента → Журнал давления охлаждения → версия CAM → партия материала (алюминиевые включения влияют на форму стружки). В большинстве случаев первые два элемента являются первопричиной.
Часто задаваемые вопросы (FAQ)
Какое давление внутреннего охлаждения подходит для обработки глубоких полостей с ЧПУ?
Обычно 0,4 - 0,6 МПа можно выбить стружку от лезвия, высокое давление приводит к продувке охлажденной микрометаллической пыли и загрязнению окружающей поверхности при выходе ножа. Рекомендуется проводить тонкую обработку алюминиевых деталей с 0,5МПа, отрегулировать их по цвету стружки (серебрит лучше, чернич-липкий нож).
Можно ли пропускать наружный продувочный газ на этапе открытия и непосредственно перерезать следующий слой?
Не рекомендуется. Продувка между слоями может привести к тому, что стружка укладывается в 2 - 3 слоя, при резании следующего слоя стружка сжимается в зазор материала, на поверхности появляется «экструзированная резь», при тонком обработке необходимо увеличить запас или заменить меньшую глубину резания, чтобы удалить ее, что снижает эффективность.
Что делать, если стружка зарезает рельсы?
Наложение стружки на месте направляющего является обычной неисправностью ходовой машины. Меры предосторожности: при выходе стружки вдоль хвоста, увеличить поддержку воздушного потока на стороне направляющего (0,3 МПа) и сократить длину стружки (уменьшить подачу, увеличить скорость вращения, чтобы сгибать стружку). При останове, необходимо остановить ручную очистку, при серийном производстве следует установить сигнализацию датчика контроля стружки.
Применяется ли вариант сухой резки для всех глубоких металлических полостей?
Нет. Легкие металлы, такие как алюминий и магний, имеют высокий коэффициент липкости, при сухом резке стружка легко натянуть инструмент, что приводит к большому риску разрыва инструмента. Сталь, титан, Inconel и другие твердые материалы имеют меньше липких стружек, сухая стружка + циркуляция воздуха является жизнеспособным решением, но необходимо контролировать повышение температуры инструмента, период замены сокращается примерно на 30% по сравнению с влажной стружкой.
Как предотвратить проблему стружки глубоких полостей на стадии рисования?
При анализе DFM (анализ на пригодность к производству), если глубокая полость L/D>10 не имеет технологических отверстий или канавок для стружки, рекомендуется увеличить технологические отверстия (диаметр 2 - 3 мм) или наклон (≥1°), чтобы стружка имела естественный путь схода. Также указывается требование к шероховатости поверхности, на которой расположены ключевые размеры, что упрощает настройку стратегии охлаждения на этапе обработки.
Выводы и рекомендации в отношении действий
Управление стружкой в глубоких полостях является невидимым порогом для точности и соответствия внешнего вида. Оптимизация параметров резания, соответствие геометрии инструмента, контроль и количественная оценка охлаждающего потока позволяют снизить частоту дефектов при обработке стружки до приемлемого уровня. Если вы сталкиваетесь с проблемами стружки при обработке стружки, отправьте чертежи и технические требования, наша команда предоставит рекомендации DFM, выбор инструмента и стратегию охлаждения для массовой доставки в течение 15 - 25 дней.



