





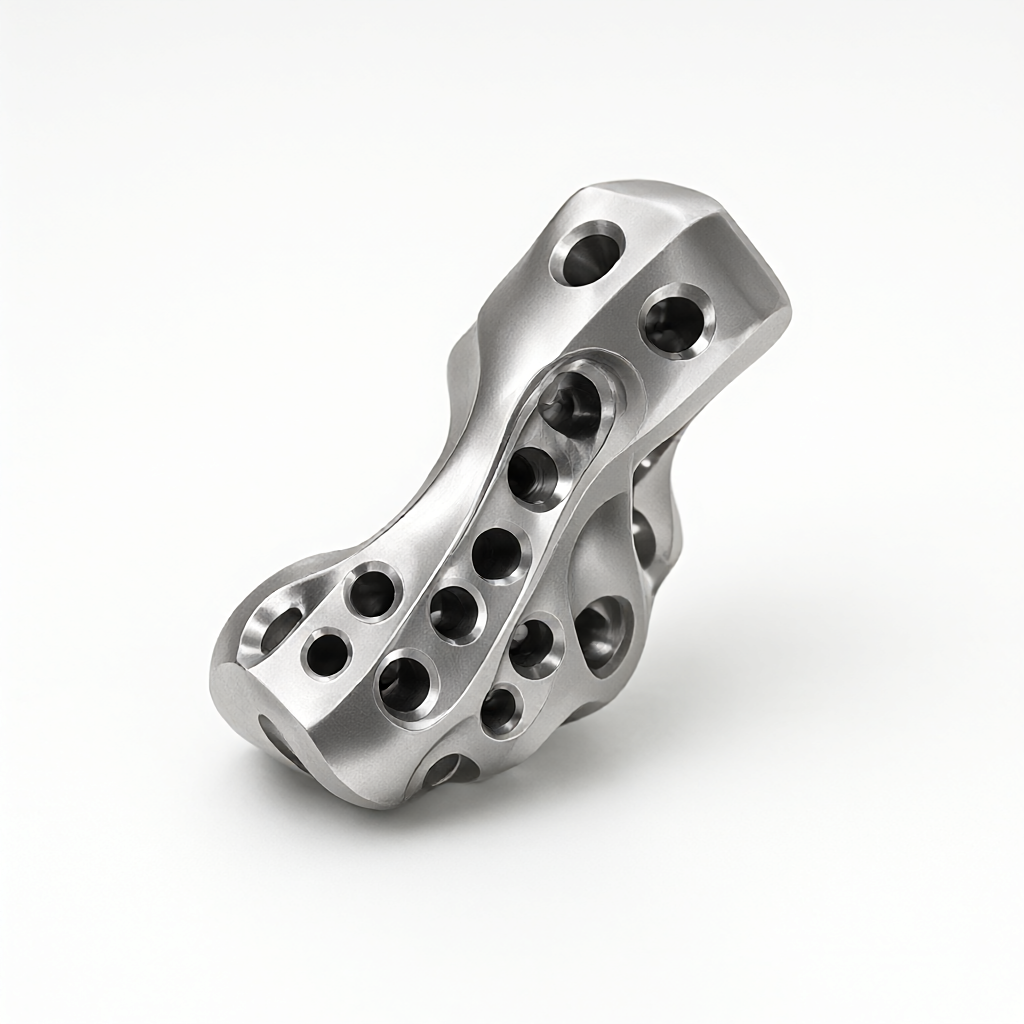
ЧПУ для замены тазобедренного сустава из титана, основная трудность заключается в том, чтоХолодный затвердСмежкристаллитная коррозияВ этой статье, которая включает в себя четыре аспекта: характеристики материала, параметры резания, целостность поверхности и стандарты приемки, а также технические рекомендации, которые могут быть использованы для решения проблем, возникающих в процессе обработки.
Теги обработки тазобедренного сустава деталей из титана и свойства материала
В случае резьбы, например, в случае резких пластических пластических пластических пластических сплавов, обычно используются титановые сплавы TI-6Al-4V (Grade 5) или Ti-6Al-4F (Grade 2). Эти материалы имеют низкую теплопроводность (около 6,7 Вт/м·К), что приводит к износу инструмента. Модуль упругости составляет 1/3 стали, что приводит к упругости.
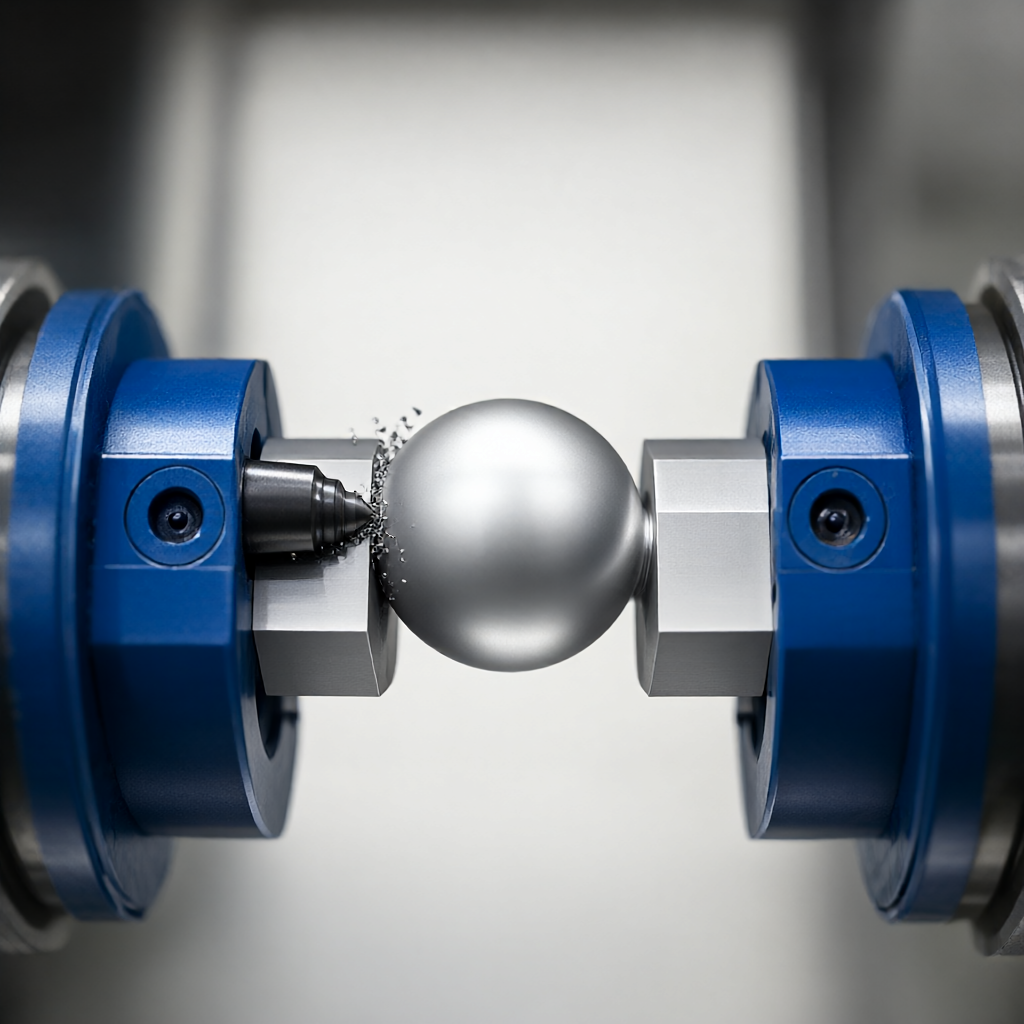
- Мощность резанияМощность резания близка к высокоскоростной стали, инструмент должен обладать высокой прочностью и высокой вязкостью.
- Большая зона теплового воздействияНизкотемпературная теплопроводность позволяет концентрировать тепло на ножнике, легко образуется микротрещина.
- Высокие требования к целостности поверхностиЗначение Ra обычно требует ≤0,4 мкм и отсутствия ожогов и остаточного напряжения.
В этом случае, если вы хотите, чтобы вы могли использовать для обработки, чтобы избежать риска «отцепкивания», то вы можете использовать его для того, чтобы избежать риска «отцепкивания», если вы хотите, чтобы это было не так, как вы хотите, чтобы вы могли использовать его в качестве инструмента, чтобы избежать риска «отцепки».
Стратегия пятиосевой обработки и выбор параметров резания
В соответствии с характеристиками хрупкого резания титана рекомендуется применять стратегию «малой глубины резания» с высокой скоростью подачи, малой глубиной резания и высокой скоростью вращения. На этапе грубой обработки основное внимание уделяется качеству поверхности и стабильности размеров. Все операции выполняются в пятиосевом центре обработки, в сочетании со специальными гидравлическими тисками или вакуумными адсорбционными приспособлениями для обеспечения жесткости зажима.
| Операции | Ножи | Скорость вращения (об/мин) | Подача (мм/мин) | Глубина резания (мм) | Метод охлаждения. |
|---|---|---|---|---|---|
| Грубая обработка | Сменная фрезы PVD | 4000-5000 | 800-1200 | 0.8-1.5 | Полностью закрытый внутренний холод |
| Полуочищенная обработка | Целистые твердосплавные концевые фрезы | 6000-8000 | 1500-2000 | 0.3-0.5 | Микросмазка высокого давления (MQL) |
| Точная обработка | PVD фрез для носа | 8000-10000 | 2500-3500 | 0.1-0.2 | MQL+ аэрозоль |
При этом необходимо убедиться в том, что заготовки полностью отожжены, а твердость находится ниже 345 HV. Острый инструмент определяет толщину затвердевшего слоя, тупые ручки усиливают эффект вспашки и вызывают микротрещины. Пятая ось оптимизирована с помощью стратегии равноудаленной/спиральной вставки, которая обеспечивает гладкую ориентацию оси инструмента и исключает волнение поверхности из-за резкого замедления.
Выбор инструмента и управление износом
Применяется твердосплавный инструмент с покрытием PVD (например, TiAlN), сочетающий износостойкость и химическую инертность. При контроле износа инструмента, внимание уделяется значению VB задней поверхности инструмента, VB ≥0,3мм, то нужно заменить. В процессе работы включается компенсация тепловой ошибки 5-осевого станка, чтобы уменьшить влияние теплового дрейфа на точность ±0,01 мм. Концентрация охлаждающей жидкости контролируется на уровне 5- 8%, чтобы избежать контакта титанового сплава с хлорирующей охлаждающей жидкостью, предотвратить коррозионное растрескивание под напряжением.
Механизм и опасность холодного закаления
В процессе пластической деформации происходит увеличение плотности отложений, деформация решетки, макроскопические эффекты, повышение твердости и снижение пластичности. На поверхности обработки с ЧПУ часто возникают затвердевшие слои, имеющие твердость в 1,5 -2 раза больше твердости, чем основной материал. Для таких компонентов, как тазобедренный сустав, наличие микротрещины или остаточного напряжения, может привести к снижению срока службы.
- Остаточное напряжение растяженияТепловые температуры резания и шлифования ограничивают расширение поверхности, после охлаждения образуется растяжение, ускоряющее расширение трещины.
- Повреждение микротканейЛокальный перегрев может вызвать изменение α-фазы, что может повредить пластичность фазового перехода.
- ухудшение шероховатости поверхности.Повышенная хрупкость закаленного слоя, подверженная удару при тонкой обработке, влияет на значение Ra.
Таким образом, простое «тонкость» не может полностью устранить эффект затвердевания. Необходимо ввести контролируемую термообработку, т. е.Отжиг срок усиливанияSolution Annealing (Solution Annealing)-нагревание заготовок до температуры бета-фазы, выравнивание твердых растворенных веществ, медленное охлаждение до комнатной температуры, восстановление пластичности и анизотропности материала.
Проектирование процесса отжига: от параметров до проверки организации
Отжиг-это не просто «высокотемпературная теплоизоляция». Узлы тазобедренного сустава следует проводить в инертной защитной атмосфере (точка росы аргона ≤-40°C) или в вакуумной печи для предотвращения высокотемпературного окисления. Типичные технологические окна:
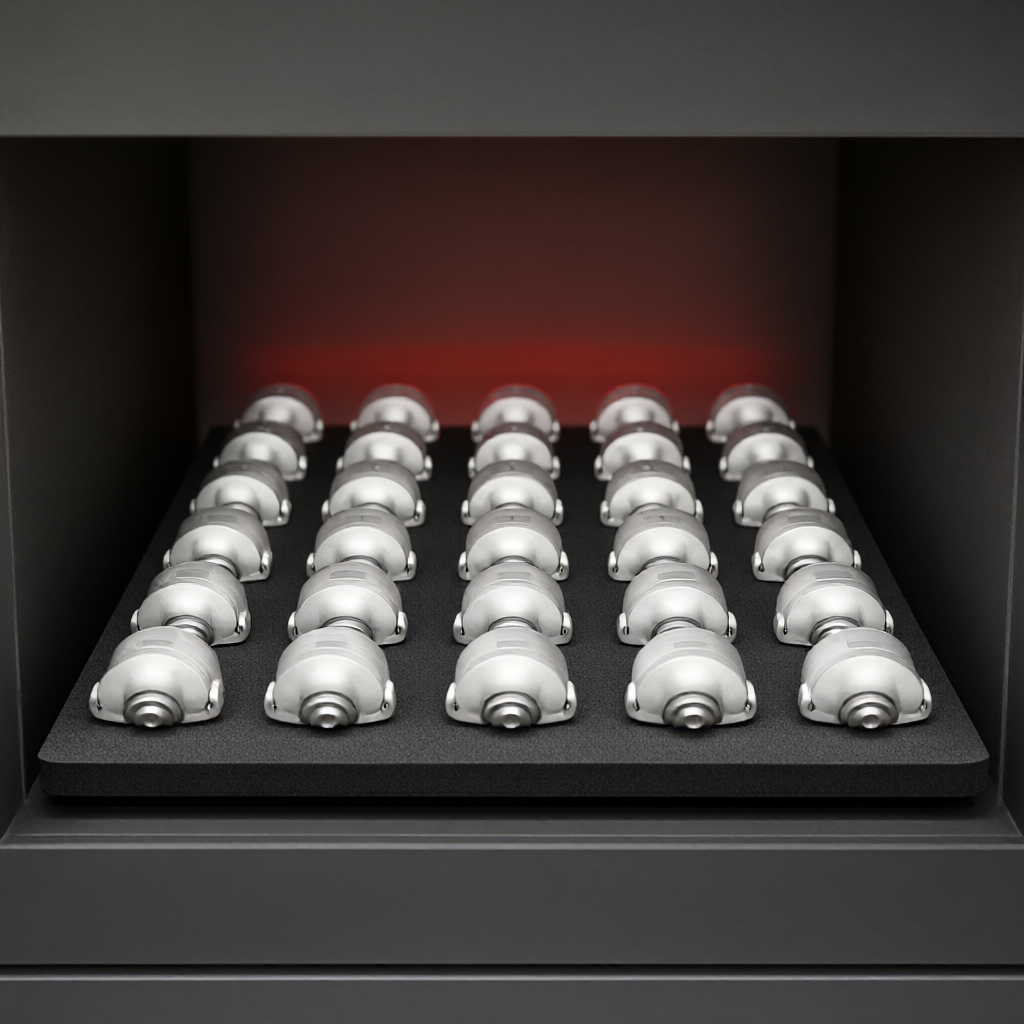
- Скорость нагрева: ≤10℃/min, во избежание растрескивания под давлением.
- Температура теплозащиты: 900 - 950°C (температура Ti-6Al-4V βtransus около 995°C, подкритический отжиг).
- Время изоляции2 - 4 часа, чтобы обеспечить равномерность сердечника.
- Метод охлаждения.: Воздушное охлаждение после охлаждения печи до 600°С или вакуумная закалка с контролем твердости.
Эффект отжига проверяется металлографическими исследованиями и тестами на твердость: альфа-фаза равномерной или изоосевой, без непрерывной сетки α-эс-эстрадольной сетки; колебания твердости ≤±10 HV; остаточное напряжение измеряется рентгеновской дифракцией (дифракцией), требуемое ≤-150 МПа (состояние напряжения под давлением). Для шариков тазобедренного сустава дополнительно проводится анализ на гофрирование поверхности, чтобы исключить макродеформации, вызванные термической обработкой (деформация ≤0,05 мм).
Почему отжиг должен быть задействован после обработки и перед обработкой?
Если отжиг находится в конце, остаточное напряжение тонкой обработки накладывается на напряжение термической обработки и не может быть исправлено отклонение размеров, введенное при обработке. Оптимальный путь: грубая обработка → отжиг отжиг и внутренние силы → полуочистка → Дедукция → Отпуск напряжения (опционально) → Обработка поверхности. Этот процесс гарантирует, что материал находится в «стабильном» состоянии, что усилие резания плавно и что размер поддерживается лучше.
Нормы приемки целостности поверхности и биологической совместимости
При обработке деталей медицинского класса значительно выше обычного механического допуска. При этом основной критерием является целостность поверхности. Значение Ra должно быть не более 0,2 мкм, а также наружная поверхность должна быть нарушена с помощью электролита (EP), что позволяет снизить шероховатость и закрыть микроотверстия.
- ШероховатостьИзмерение с помощью оптического интерферометра, значение Z2 (разность вершин) ≤3мкм.
- Глубина слоя поверхностиПод металлографическим микроскопом, нет холодного деформационного слоя, нет аномальной фазы α.
- Химическая очисткаКонцентрация ионов остаточной охлаждающей жидкости ≤10 ppm во избежание коррозии после имплантации.
- Дефектоскоп:: проводится контроль пенетрационным методом (PT) и магнитопорошковый/вихревой выборочный отбор (при необходимости), устраняется опасность усталостной трещины.
Ключевое значение имеет согласованность в партии. Первая и последняя детали каждой партии проходят трехкоординатную проверку полного размера +CMM, коэффициент проверки шероховатости ≥10 %, а кривая отжига в печи записывается в архив. Эта двойная система контроля процесса + проверка результатов является жестким порогом для получения сертификата от поставщика медицинского оборудования (ISO 13485).
Рекомендации по инженерной практике с DFM оптимизацией
При проектировании рекомендуется использовать модель САПР с процессом, чтобы предварительно имитировать траекторию инструмента и избежать предельного положения вала. Для отжига необходимо настроить специальный графитовый диск или V-паз, чтобы обеспечить расстояние между изделиями ≥50 мм, чтобы избежать диспропорции твердости из-за воздействия теплового излучения.
Что касается отслеживания качества, то каждый тазобедренный сустав должен быть связан с номером партии отвода печи, счетом срока службы инструмента тонкой обработки и отчетом CMM. Эта полноканальная отслеживаемость данных не только отвечает нормативным требованиям, но и обеспечивает реальную основу для анализа неисправности.
Обычные модели отказа и обхода
- Мяч разбился головойВ большинстве случаев скорость охлаждения отжига слишком высокая, вызывает тепловое напряжение; уклонение: скорость холодной секции печи ≤5℃/мин.
- Голубая/черная поверхностьЗащитная атмосфера недостаточна, точка росы не соответствует нормам; уклонение: онлайн мониторинг точки росы ≤-40℃.
- Небольшие отклонения размеровПеред тонкой обработкой не выполняется денапряжение, после термической обработки усадка неравномерно; уклонение: до тонкой обработки выполнить отпуск под напряжением 600℃ ×4 ч.
Как обеспечить качество внешнего вида?
Для того, чтобы убедиться в том, что вы можете сделать это, вы можете получить доступ к деталям, которые могут быть использованы в качестве инструмента, который может быть использован в качестве инструмента, который может быть использован в качестве инструмента, который позволяет получить более подробную информацию. Для того чтобы обеспечить более высокую степень обнаружения, необходимо использовать метод электромеханической обработки.
FAQ: тазобедренный титан обработка ЧПУ высокочастотные вопросы
Может ли титановый тазобедренный сустав заменить 5 осями?
Теоретически возможно, но нужно несколько раз перевернуть зажимы. Конструкция глубокой полости, например, в вертлужной полости, осевая длина инструмента по 3 осям ограничена, легко может произойти «отключение ножа» или отключение нож, что приводит к перерезанию поверхности. Однократный зажим по 5 осям не только повышает эффективность, но и более важно обеспечить единство базы внутренней полости, суммарная погрешность меньше. Для деталей со сложной поверхностью> 30%, пять осей является более надежным выбором.
Каковы последствия высокой температуры отжига?
Ti-6Al-4V при длительном теплоизоляции, превышающем βtransus (~ 995℃), зернистая. Большие зерна (>100 мкм) значительно снижают разрывную вязкость и увеличивают вероятность возникновения усталостной трещины. Рекомендуется подкритический отжиг (900-950℃), сохраняя небольшую фазу, баланс прочности и вязкости. Для отжига каждой печи требуется металлографическая оценка крупности, зернистость ≥5.
Можно ли использовать охлаждающую жидкость на водной основе?
Охлаждающая жидкость на водной основе должна быть осторожна. Титановые сплавы чувствительны к иону хлора, если охлаждающая жидкость содержит хлор (например, некоторые антикоррозийные средства), остаточная жидкая пленка вызывает коррозионное растрескивание под напряжением при высокой температуре отжига. Рекомендуется использовать полностью закрытую MQL (микросмазка) или на чистой масляной основе, перед отжигом необходимо обезжирить и сушить, содержание ионов на поверхности не более 10 промилле.
Как обеспечить "зеркальный" эффект тазобедренного шара?
Эффект зеркала = очистка (Ra≤ 0,4 мкм)+ электролитическая полировка (Ra≤ 0,1 мкм)+ ультразвуковая очистка. ЧПУ обеспечивает только полузеркальное зеркало, истинное зеркало зависит от электрохимической полировки. Регулярно заполняется, плотность тока регулируется 5-10 А/дм2, время полировки 3-5 минут, чтобы избежать чрезмерного уменьшения размеров.
Какие требования предъявляются поставщикам?
Медицинские производители должны иметь двойную сертификацию ISO 9001 и ISO 13485, имеют чистый сборочный цех (если речь идет о сварке/шлифовании), для печей отвода должна быть проведена проверка равномерного расположения температуры (калибровка TUV). На стороне оборудования, 5-осевые станки должны оснащаться системой компенсации тепловой погрешности, CMM должен пройти проверку в метрологическом институте. При выборе поставщика, необходимо запросить отчет CMM и металлографический чертеж для полной партии аналогичных деталей тазобедренного сустава, проверить способность процесса.
Вывод: завоевание доверия к целостности технологической цепочки
Для этого необходимо, чтобы вы могли использовать все компоненты для обработки, анализа, биосовместимости и внешнего вида. При выборе поставщика вы можете оценить качество и качество обработки, а также соответствие качества. Если ваш проект находится на стадии отбора или производства, отправьте чертеж тазобедренного сустава в команду инженеров, чтобы получить эксклюзивную оценку DFM, включающую пятиосевую траекторию и варианты отжига.



