





Основные проблемы и пути обработки внутренних отверстий класса обрабатываемых труб с ЧПУ
В области прецизионного машиностроения, управления жидкостями и структурной поддержки, детали труб для обработки с ЧПУТочная обработка внутреннего отверстияВ отличие от внешнего круга, обработка внутренних отверстий ограничена жесткостью инструмента, пространством для удаления стружки и доступностью измерения. Для инженеров и поставщиков важно понимать, как преодолеть эти физические ограничения и гарантировать точность размеров отверстия в пределах ±0,01 мм и шероховатость поверхности Ra0,4 мкм, что является основой для оценки технических возможностей поставщика. Эта статья основана на практическом опыте производства, подробно анализирует стратегии обработки внутренних отверстий, логику выбора инструмента и элементы контроля качества при различных диаметрах труб, чтобы помочь избежать обычных режимов отказа на ранних этапах проекта.
Почему обработка внутренних отверстий сложнее, чем внешняя окружность? Три основных физических ограничения
Реживание внутренних отверстий не является простым «обратным точением». Трудности в этом процессе сосредоточены в трех измерениях:
- Снижение жесткости инструмента: При выходе удлиненного внутреннего отверстия жесткость при изгибе снижается с кубической степенью длины подвеса. При обработке глубокого отверстия диаметром до Φ10 мм, небольшая вибрация может привести к расширению диаметра отверстия или образованию рифа.
- Сбросы и стружкиЗакрытое пространство ограничивает свободный поток стружки. Если стружка накручена на стенку инструмента или отверстия, она может привести к повторному резанию или даже к повреждению изделия или инструмента.
- Измерение слепых зонВнешний круг можно быстро переизмерить микрометром, а внутренние размеры глубокого внутреннего отверстия трудно получить в реальном времени. Обычно зависит от управления процессом после проверки первого элемента, после деформации операции предыдущей последовательности, последующая очистка не работает.
Таким образом, очистка внутренних отверстий является не только проблемой программирования, но и проблемой.Геометрические параметры инструмента, параметры резания и жесткость зажимаПроблемы системного соответствия.
Выбор оборудования и стратегии обработки по сегментам диаметра труб
В зависимости от отношения наружного диаметра трубы к внутреннему диаметру (отношение глубины), стратегия обработки может быть существенно скорректирована. В следующей таблице приведены рекомендуемые трассы для трех типовых деталей типа труб:
| Конструктивные элементы деталей | Типичный внутренний диаметр | Рекомендуемое оборудование | Критическая точка управления технологией |
|---|---|---|---|
| Патрубки/фланцы | Φ5-Φ30 мм | ЧПУ Почение/УЦ | Применяется нож внутреннего отверстия большого заднего угла, чтобы оптимизировать сопротивление вибрации соотношения подачи; поверхность зажима должна обеспечить окружность. |
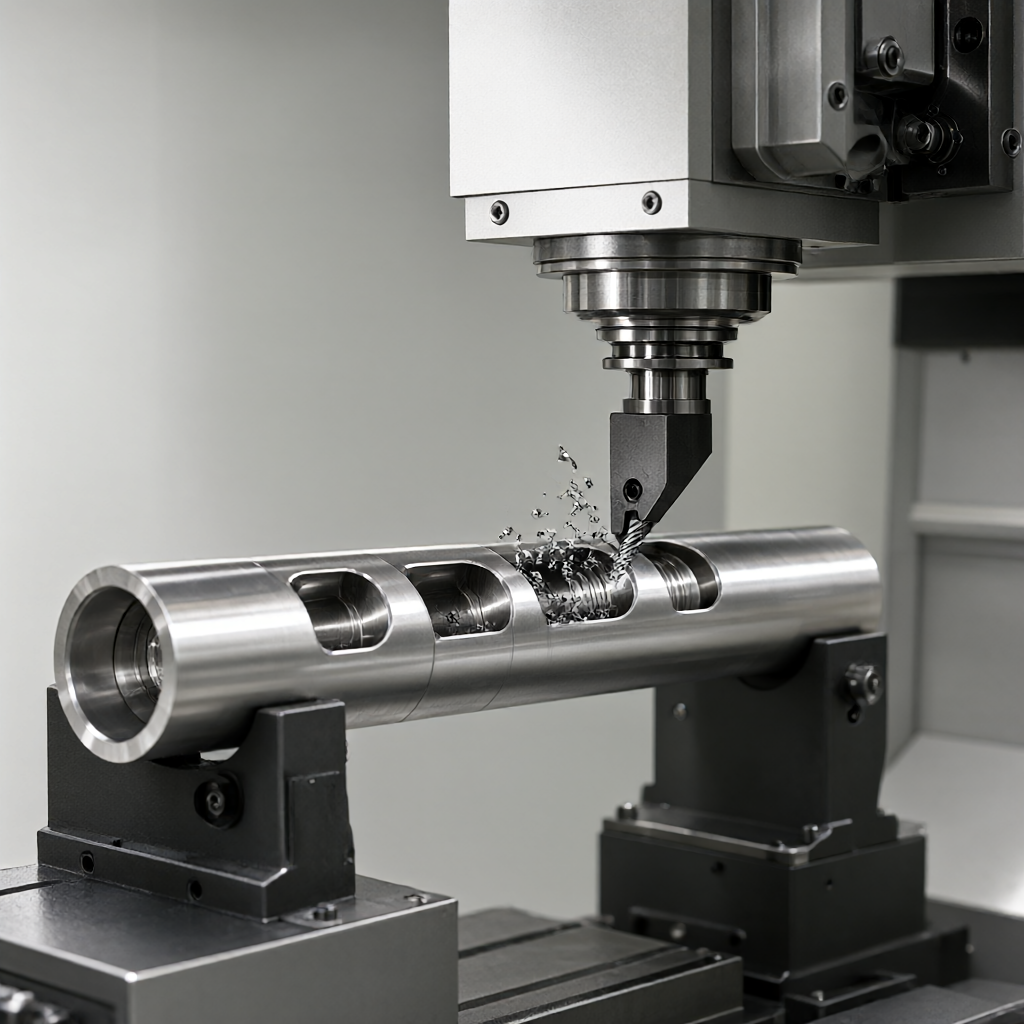
| Труба средней длины | Φ10-Φ50 мм | 3-осевой/4-осевой центр обработки | Применяется ступенчатое сверление-черное растачивание-очищенное растачивание; внимание на влияние точности сверления на конечный диаметр отверстия. |
| Глубокое отверстие/труба | Φ15-Φ80 мм (коэффициент глубины>5) | 5. Спонсорное/специальное отверстие | Принудительная смазка, очистка стружки под высоким давлением; инструмент должен иметь режущий кромку для компенсации смещения. |
Для деталей типа труб со сложными полотенцами (например, осевой резьбой, радиальным проходом),Фрезерование композитногоОборудование имеет преимущество для завершения внутренней и внешней обработки однократной установки зажима, может значительно уменьшить накопленную погрешность зажима и повысить соосность.
Руководство по выбору инструмента и оптимизации параметров резки
Геометрические параметры инструмента с внутренним отверстием напрямую определяют качество поверхности. В реальной работе необходимо скорректировать в зависимости от материала:
- Выбор главного угла наклона: При обработке тонкостенных труб или тонких материалов с большим внутренним диаметром, следует выбрать инструмент с основным углом 90° или 95° для уменьшения радиальной силы резания и предотвращения деформации инструмента. При обработке коробок с коротким толстым диаметром можно выбрать главный угол наклона 45° для усиления прочности ножа.
- Как сильно застылиПри тонкой обработке внутренних отверстий радиус кромки (Re) обычно составляет 0,2 - 0,5 мм. Re проходит через малый легкоразрушающийся кромку, при большом увеличении радиального сопротивления и снижении чистоты поверхности.
- Параметры резанияНапример, алюминиевый сплав, при глубоком расточительном расточительстве может быть зарезан глубиной 1,0 - 1,5 мм, скорость вращения составляет 800-1200 об/мин.; при тонком расточительном расточительстве сохраняется запас 0,1 - 0,2 мм, скорость вращения увеличивается до 1500-2000 об/мин., подача регулируется 0,05 - 0,10 мм/rev для обеспечения шероховатости менее 0,8 мкм.
Для труднорезаемых материалов, таких как нержавеющая сталь, необходимо использовать специальную охлаждающую жидкость и внутреннее охлаждение под высоким давлением, чтобы остановить образование слоев отверждения при обработке и продлить срок службы инструмента.
Качество поверхности и обычные режимы отказов
Помимо точности размеров, качество внешнего вида является еще одним болезненным моментом при обработке отверстия. Типичные режимы отказа и способы обхода приведены ниже:
- Чаттер (Chatter):: в виде спиральной текстуры на стенке отверстия. Причина заключается в том, что частота, присущая технологической системе, совпадает с частотой колебаний резьбы.Программа обходаСнижение скорости подачи, увеличение скорости вращения шпинделя или изменение заднего угла инструмента.
- Восстановление эластичности (Springback): При обработке тонкостенной нержавеющей стали или титана, высвобождение напряжения после удаления материала приводит к отскоку отверстия. В результате измеренные размеры больше теоретического значения.Программа обхода:: резервировать запас эластичного восстановления, обычно вычислять компенсационное значение по толщине стенки или постепенно освобождать напряжение с помощью многоножевого тонкого резания.
- Тепловые деформацииТеплость, возникающая при непрерывном резании, приводит к тепловому удлинению инструмента, отверстие отверстия постепенно увеличивается.Программа обхода: Применение прерывистого резания для обеспечения полного контакта охлаждающей жидкости с кромкой, или применение инструмента с микрокристаллическим воском для уменьшения теплоты трения.
Высокое качество поверхности означает не только гладкие, но и более требовательныеБез царапин и дефектов. При серийном производстве необходимо строго контролировать равномерность усилий зажима, чтобы избежать местных забоин, вызванных зажимами мягких лагтей.
Контроль качества и стандарты контроля всего процесса
Контроль внутренних отверстий ограничен глубиной и обычно осуществляется в комбинации следующих методов:
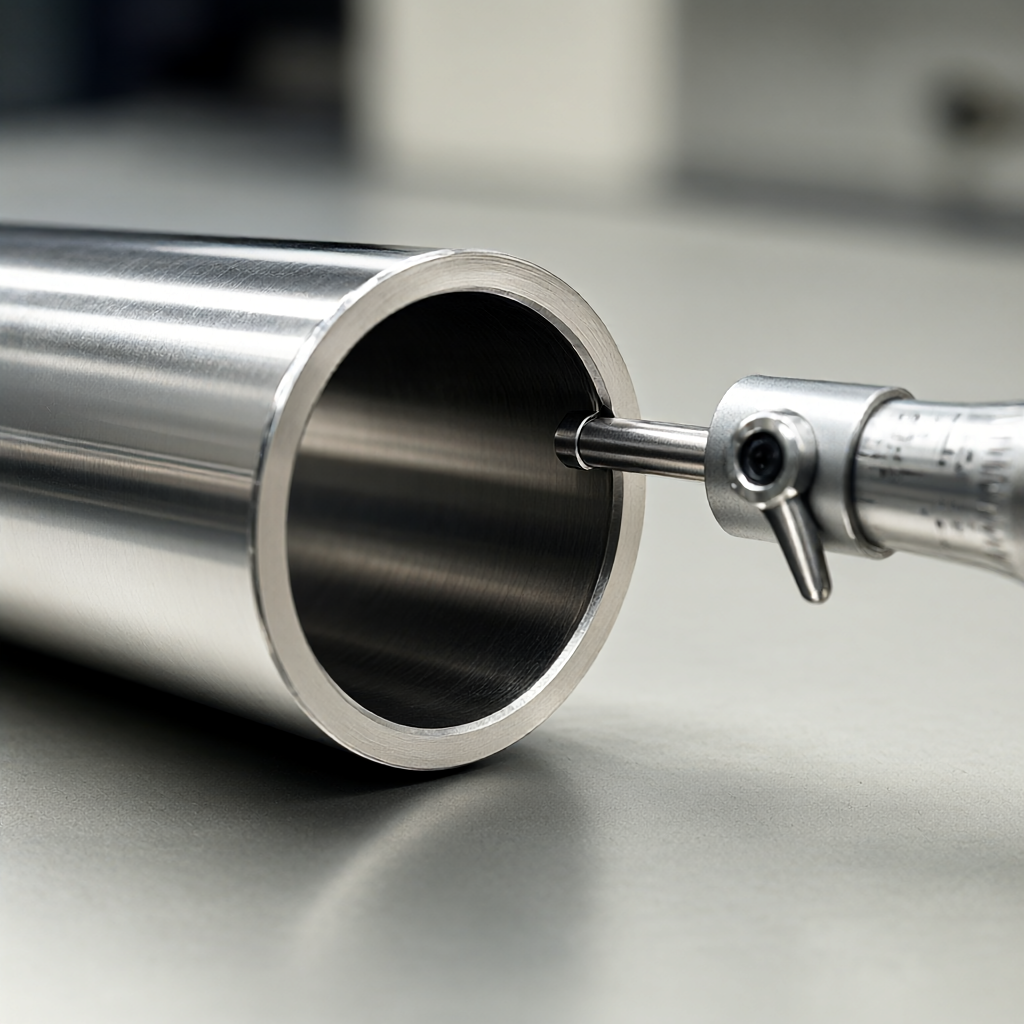
- Первое подтверждение.Измерение диаметра с помощью иглочки (Pin Gauge) или пневматического мернометра, а также с помощью проектора или профилометра для определения шероховатости отверстия.
- Контрольный процесс: Выборочный анализ среднего диаметра и цилиндрического значения через каждые 5 - 10 единиц. При обнаружении сдвига размеров немедленно отслеживать тепловую погрешность главного вала или износ инструмента.
- Полный контроль доставки грузов: Для критической поверхности посадки выполните 100% полноразмерный контроль. С помощью трехкоординатной измерительной машины (CMM) или специального зонда внутреннего диаметра, чтобы обеспечить соосность внутреннего отверстия ≤0,02мм.
Перед обработкой поверхности (например, анодирование, гальванизация) необходимо убедиться в отсутствии остаточной стружки и масла в отверстии, в противном случае может привести к обжиганию покрытия или неравной толщине окислительной пленки, что влияет на конечное соответствие внешнего вида.
FAQ: Часто задаваемые вопросы о тонкой обработке внутренних отверстий с ЧПУ
Как обеспечить концентричность внутри глубокого отверстия?
Ключ к централизации бурения. Рекомендуется сначала сверлить глубокое отверстие с направляющим сверлом, а затем расточать. Если диаметр отверстия большой, можно использовать двуголовную горизонтальную поддержку или вертировать 4/5 по пятиосям, чтобы убедиться, что соосность внутри и снаружи не превышает 0,05 мм.
Как решить проблему «Алюминиома» после обработки отверстий из алюминия?
Алюминий часто возникает из-за разрыва режущей кромки или неправильной подачи. Следует заменить инструмент с твердосплавным покрытием более острым, оптимизировать основной угол прогищения и соответственно увеличить скорость вращения и уменьшить подачу, чтобы обеспечить непрерывную выгрузку стружки вместо сжатия на стенке отверстия.
Можно ли напылить отверстия непосредственно после обработки с ЧПУ?
Да, но сначала необходимо предварительно обработать поверхность (пескоструйная обработка или химическая полировка) для повышения шероховатости адгезии. Если отверстия имеют точные поверхности, которые необходимо сохранить точность размеров, рекомендуется избегать нанесения на поверхность посадки или предусмотреть запас утолщения (обычно 0,05 - 0,1 мм).
Малый выбор деталей для труб или фрезерование?
В зависимости от толщины и длины стенок. Для прорези для сплошных стержней выбирается точение, для толстостенных труб или пололых профилей со сложной внутренней полостью выбор для фрезерования в обрабатывающем центре. Подходит для серийного производства небольших валов с большим соотношением диаметра и высокой точностью.
Как оценить возможности поставщика по обработке отверстий?
Проверьте конфигурацию оборудования (наличие или отсутствие монофрезерованного или специального отверстия), емкость инструментальной базы и средства контроля (наличие пневматических мерно-измерительных приборов или специальных диаметров диаметра). Требуется первый отчет о проверке деталей данного типа труб, в котором основное внимание уделяется округленности и шероховатости внутренних отверстий.
Заключение и предложения о сотрудничестве
Для обработки труб с ЧПУ мы используем 72 станка с ЧПУ, которые охватывают 3 - 5-осевые процессы, а также различные материалы, включая алюминий, сталь, нержавеющую сталь и инженерную пластмассу. В процессе массового производства мы делаем акцент на двойном соответствии качества внешнего вида и точности размеров, чтобы гарантировать, что поверхность отверстий будет безупречной. Если у вас есть чертежи или образцы деталей для труб, то мы приветствуем их.Отправить запрос проектной документацииМы предоставим вам подробное техническое предложение и предложение, включая рекомендации DFM.



