





Bij het onderzoek en de ontwikkeling van halfgeleiderapparatuur en medische diagnostische apparatuur is de precisieverwerking van microfluïdische chips een kernprobleem. Bij traditioneel 3-assig frezen is het moeilijk om wafelrandafschuiningen en complexe gebogen oppervlakken te verwerken.Vijfassige CNC-bewerkingDoor middel van meerassige koppeling wordt verwerkingsnauwkeurigheid op sub-micron wafelniveau bereikt. Dit artikel biedt een diepgaande analyse van het gebruik van een vijfassig CNC-centrum voor het voltooien van het afkanten van de randen, het kanaalfrezen en de controle van de oppervlakteafwerking van microfluïdische chips, waarbij de materiaalkeuze, procesparameters, algemene foutanalyse en acceptatiecriteria aan bod komen, en praktische technische referenties voor ingenieurs en inkopers worden geboden.
De kernvoordelen van vijfassige CNC-bewerking van microfluïdische chips
Microfluïdische chips zijn meestal gemaakt van silicium, kwarts, glas of hoogwaardige technische kunststoffen, met kleine afmetingen, dunne structuren en nauwe toleranties. Vijfassige bewerkingscentra (zoals uitgerust met roterende A-as/C-as) zorgen ervoor dat het gereedschap en het werkstuk altijd een betere hoek behouden, waardoor trillingen en vervorming worden vermeden die worden veroorzaakt door overmatige gereedschapsuitsteek, wat gebruikelijk is bij 3-assige bewerking.
- Complex vlakfrezen: Het kan schuine kanalen of bolvormige microstructuren in één keer verwerken, waardoor het aantal klemtijden wordt verminderd en de cumulatieve fouten worden verminderd.
- Automatisering van randafschuining: Voor de wafelrand van 100 mm of 200 mm kan een vijfassige koppeling een diepteafschuining van 0,1 mm tot 0,5 mm bereiken, en de zijwandruwheid Ra kan binnen 0,4 μm worden geregeld.
- Hoge stijfheid en precisie: Met een hogesnelheidsmachinekop (maximumsnelheid 12.000-24.000 tpm) ondersteunt hij frezen op hoge snelheid met hardmetalen gereedschappen met microdiameters, waardoor de oppervlakteafwerking wordt verbeterd en thermische schade wordt verminderd.
Voor volumeproductie is vijfassige bewerking consistenter dan handmatig afschuinen of traditioneel zijfrezen met drie assen. Met DFM-aanbevelingen (Design for Manufacturing) kunnen gereedschapspaden worden geoptimaliseerd om gereedschapsopbrengst in dunwandige gebieden te voorkomen.
Processtroom- en parameterinstellingen voor verwerking op waferniveau
De kern van verwerking op wafelniveau ligt in de klemstabiliteit en de planning van het gereedschapspad. Meestal wordt een vacuümklauwplaat of een op maat gemaakte armatuur gebruikt om de wafel vast te houden, en de vijfassige werktuigmachine voedt het gereedschap loodrecht op de rand van de wafel via C-asrotatie of A-askanteling.
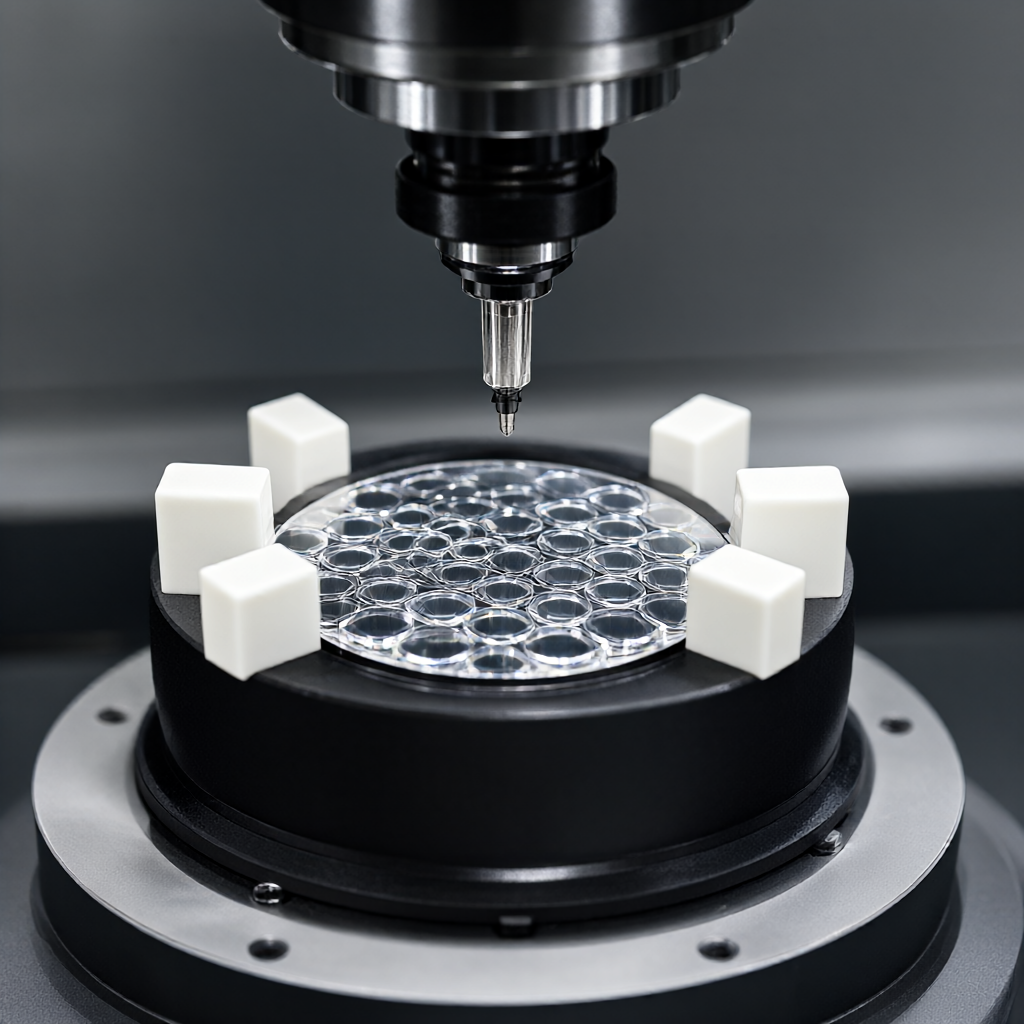
Belangrijke procesparameters
- Spilsnelheid: Aangepast aan de gereedschapsdiameter, vereisen gereedschappen met een microdiameter (zoals 0,5 mm - 2 mm) gewoonlijk hogesnelheidssnijden van 15.000 - 24.000 tpm.
- Voersnelheid: Z-asvoeding is 5-10 mm/min tijdens voorfrezen, en verlaagd tot 0,1-0,5 mm/omw tijdens het afschuinen van de randen tijdens fijnfrezen om een gladde afwerking te garanderen.
- Gereedschap selectie: Het wordt aanbevolen om gecoate hardmetalen vingerfrezen of microkogelfrezen te gebruiken met een diameter van 0,5-3 mm en een bladlengteverhouding van L/D ≤ 3 om trillingen uit de overhang te verminderen.
Bij het verwerken van siliciumwafels moet speciale aandacht worden besteed aan het gebruik van koelvloeistof (MQL minimale hoeveelheid smering) om overmatige gereedschapsslijtage veroorzaakt door droog zagen te voorkomen. Gebruik voor glas- of keramische materialen diamantmicroboren of speciaal gecoat gereedschap en pas de voedingssnelheid aan om aan de hoge hardheidseigenschappen te voldoen.
Kwaliteitscontrole van het afschuinen van randen en oppervlaktebehandeling
Het afschuinen van de randen van microfluïdische chips verwijdert niet alleen scherpe randen om snijdende handen te voorkomen, maar verbetert ook de proceshaalbaarheid van het daaropvolgende plakken of verpakken van wafers. De afschuiningshoek is gewoonlijk 45° of 60° en de diepte is 0,1-0,3 mm. Het voordeel van vijfassige bewerking is dat de gereedschapshouding dynamisch kan worden aangepast om een soepele overgang bij de afschuiningswortel te garanderen zonder restflits.
Oppervlakteruwheid en inspectie
- Ruwheidseisen: Kanaalbinnenwand Ra ≤ 0,4 μm, vlakheid van het oppervlak ≤ 2 μm (voor wafers van 100x100 mm).
- Detectie betekent: Gebruik een optische oppervlakteruwheidsmeter (zoals KLA-Tencor) voor scannen van het volledige oppervlak; gebruik een driedimensionale coördinatenmeetmachine (CMM) om de afmetingen van de belangrijkste kenmerken te controleren, en de tolerantie wordt gecontroleerd op ± 0,01 mm.
- Uiterlijk inspectie: Gebruik een krachtige microscoop om te controleren of er stukjes, krassen of plaksporen op de afgeschuinde randen zitten om er zeker van te zijn dat ze onberispelijk zijn.
Na oppervlaktebehandeling (zoals plasmareiniging, anodiseren of galvaniseren) moet de oppervlakte-integriteit opnieuw worden beoordeeld. Voor microfluïdische chips met substraten van aluminiumlegeringen kan anodiseren de corrosieweerstand verbeteren, maar er moet aandacht worden besteed aan het risico van verstopping van de microporiën. Het wordt aanbevolen om dunnelaagoxidatie toe te passen wanneer de poriediameter groter is dan 50 μm.
Materiaalkeuze en vergelijking van snijprestaties
Verschillende materialen hebben een enorme impact op de prestaties van microfluïdische chips. Silicium heeft een uitstekende thermische geleidbaarheid en chemische stabiliteit, maar heeft een hoge hardheid (Hv 1000+) en hoge verwerkingskosten; aluminiumlegeringen zijn licht en gemakkelijk te verwerken, maar vereisen een oppervlakte-isolatiebehandeling; polymeren zoals polyimide (PI) zijn geschikt voor flexibele microfluidica, maar hebben een beperkte temperatuurbestendigheid.
| Materiaalkwaliteit | Hardheid (Hv) | Aanbevolen messen | Belangrijkste voordelen | Verwerkingsproblemen en tegenmaatregelen |
|---|---|---|---|---|
| Monokristallijn silicium / polykristallijn silicium | 1000-1300 | Diamant / CBN | Hoge thermische geleidbaarheid en goede biocompatibiliteit | De snijkracht is groot en de randen zijn gevoelig voor chippen; snijden met lage snelheid en hoge stijfheid is vereist en voldoende koeling is vereist. |
| 6061 aluminiumlegering | 70-90 | Gecoat hardmetaal/snelstaal | Gemakkelijk te verwerken, licht van gewicht, geanodiseerd | Risico op blijven steken van het mes; gebruik MQL-smering en het gereedschap is gecoat met TiAlN-coating om vastplakken te voorkomen. |
| kwarts glas | 550-650 | Diamant microboor | Hoge doorlaatbaarheid, corrosieweerstand | Hoge broosheid, gemakkelijk te kraken; kleine snedediepte, meerdere passages om stootbelastingen te voorkomen. |
| PEEK (polyetheretherketon) | 200-300 | Hardmetalen/snelwisselgereedschap | Bestand tegen hoge temperaturen, zelfsmerend, van medische kwaliteit | De elastische vervorming is groot; de klem moet vooraf worden vastgedraaid om te voorkomen dat rebound de tolerantie beïnvloedt. |
Bij het selecteren van materialen moet rekening worden gehouden met het terminaltoepassingsscenario. Medische apparatuur voor in-vitrodiagnostiek (POCT) maakt bijvoorbeeld meestal gebruik van PEEK of kwarts vanwege de hoge bioveiligheid; terwijl halfgeleidertestsockets de voorkeur geven aan aluminiumlegering of staal om de kosten te verlagen en de elektrische prestaties te garanderen.
Veelvoorkomende faalmodi en vermijdingsoplossingen
Bij de daadwerkelijke verwerking lijden microfluïdische chips vaak aan de volgende faalmodi:
- Gereedschaptrilling (Chatter): Zorgt ervoor dat er rimpelingen op de kanaalwand verschijnen en dat de ruwheid de norm overschrijdt. Vermijden: Verklein de snedediepte, verhoog de stijfheid van het gereedschap en optimaliseer de klemlengte van de gereedschapshouder.
- Thermische vervorming: Snijden op hoge snelheid genereert hitte, waardoor dunwandige wafels kromtrekken. Vermijden: Gebruik minimale hoeveelheid smering (MQL) of mistkoeling om thermische schokken veroorzaakt door grote hoeveelheden snijvloeistof te voorkomen.
- Vervorming van klemspanning: Onjuiste klemkracht veroorzaakt vervorming van de wafel, en herstel na het losmaken veroorzaakt maatafwijkingen. Vermijden: Gebruik vacuümadsorptie of flexibele klemmen en voorbelastingstests om de beste klemkracht te bepalen.
- resterende flits: Metaalchips blijven achter bij de basis van de afschuining en beïnvloeden het daaropvolgende laswerk. Vermijden: Gebruik gereedschappen met hoge tolerantie voor fijn frezen, verhoog het aantal terugtrekkingen of gebruik nabewerking met chemisch etsen.
Zet een eerste artikelbevestigingsmechanisme (FAI) op om metingen op volledige grootte en oppervlakte-inspecties uit te voeren op de eerste drie monsters vóór de massaproductie om ervoor te zorgen dat de procesparameters stabiel zijn voordat de productie kan beginnen.
Acceptatiecriteria en DFM-aanbevelingen
Om de kwaliteit van microfluïdische chips te garanderen, wordt aanbevolen om duidelijke acceptatiecriteria vast te stellen:
- Dimensionale tolerantie: De breedte van het kritische stroomkanaal is ±0,01 mm. Wanneer de beeldverhouding ≥ 5:1 is, moeten de diepte en breedte afzonderlijk worden overeengekomen. Over het algemeen is ±0,02 mm toegestaan.
- oppervlakte kwaliteit: Geen zichtbare krassen (onder een microscoop van 10x), geen chippen en gladde afschuiningen zonder bramen.
- functionele testen: Luchtdichtheidstest uitvoeren (lekpercentage).< 10⁻⁶ mbar·l/s)及流体通过性测试,确保无堵塞。
Tijdens de DFM-fase moet de ontwerpingenieur rekening houden met de toegankelijkheid van het gereedschap. Vermijd bijvoorbeeld het ontwerpen van een binnenholte met een rechte hoek van 90°. Het wordt aanbevolen om een boogovergang te gebruiken met een straal R die niet kleiner is dan de gereedschapsradius. Voor wafels met dikke platen (>5 mm) wordt aanbevolen om eerst het vlakke oppervlak te frezen en vervolgens af te schuinen om de trillingen van de cantilever te verminderen.
FAQ: Veelgestelde vragen over microfluïdische chipverwerking
Wat is de minimale featuregrootte van een vijfassige CNC-gefreesde microfluïdische chip?
Afhankelijk van de gereedschapsdiameter en de stijfheid van het gereedschap kan de minimale kanaalbreedte meestal worden verwerkt tot 0,1 mm - 0,2 mm, en dieper moet worden gecombineerd met laserablatie of een DRIE-proces. Voor conventioneel vijfassig frezen wordt een minimale breedte van 0,3 mm of meer aanbevolen om tolerantiestabiliteit te garanderen.
Zal het afschuinen van de randen van siliciumwafels de hechting van wafers beïnvloeden?
Een juiste afschuining (0,1-0,3 mm) heeft doorgaans geen invloed op de hechting, maar helpt wel bij spanningsverlichting en uitlijning. De afgeschuinde rand moet echter vrij zijn van splinters. Het wordt aanbevolen om het vóór het verlijmen te polijsten om de vlakheid van het oppervlak Ra te garanderen< 0.2μm。
Hoe gereedschapslijtage controleren bij vijfassige bewerking?
Gebruik een online gereedschapsmonitoringsysteem (zoals een lasertaster) om veranderingen in gereedschapslengte en -diameter in realtime te compenseren. Voer elke 50-100 verwerkte stukken een gereedschapsinspectie uit en vervang versleten messen onmiddellijk om maatafwijking te voorkomen.
Welke soort oppervlaktebehandelingen kunnen worden uitgevoerd op microfluïdische chips van aluminiumlegeringen?
Kan worden geanodiseerd (dikte 1-25 μm), micro-boogoxidatie (MAO) of hard geanodiseerd. Als isolatie vereist is, wordt aanbevolen om nikkel of goud te galvaniseren na het zandstralen. Houd er rekening mee dat oppervlaktebehandeling microporiën kan blokkeren, dus blinde gaten moeten vooraf worden gereserveerd.
Hoe lang is de aanlooptijd voor massaproductie van 1.000 microfluïdische chips?
Afhankelijk van materiaalaankoop en procescomplexiteit. Onderdelen van aluminiumlegeringen of plastic hebben meestal 15-25 dagen nodig om de massaproductie te voltooien; omdat bij siliciumwafels speciaal gereedschap en testen nodig zijn, kan de levertijd worden verlengd tot 30 dagen. Het wordt aanbevolen om tijd te reserveren voor de DFM-beoordeling en de bevestiging van het eerste artikel.
Conclusie en onderzoekssuggesties
Vijfassige CNC-bewerking biedt een efficiënte en uiterst nauwkeurige oplossing voor het afschuinen van microfluïdische chips op waferniveau. Gecombineerd met een redelijke materiaalkeuze en DFM-optimalisatie kan het risico op falen aanzienlijk worden verminderd. Als u microfluïdische chip- of precisiewafelverwerkingsbehoeften heeft, geef dan tekeningen en specificaties op. We geven DFM-suggesties en snelle offertes op basis van uw materialen, toleranties en batchgroottes.



