





Op het gebied van precisie-elektronica en elektrische apparatuur,Aluminium CNC-gefreesde koellichaamonderdelenHet is de kerncomponent die de efficiëntie van het thermische beheer regelt. Geconfronteerd met de hoge temperatuuruitdagingen van 5G-basisstations, krachtige lasers en nieuwe elektronische besturingseenheden voor voertuigen, is het uitsluitend vertrouwen op materialen met een hoge thermische geleidbaarheid niet langer voldoende om lokale hotspot-problemen op te lossen. Hoe efficiënte warmtegeleiding en convectie van de warmtebron naar de koelvinnen kunnen worden bereikt door middel van dubbele optimalisatie van structurele ontwerp- en verwerkingsparameters is een technisch traject dat ingenieurs en kopers moeten verduidelijken. Dit artikel biedt een diepgaande analyse van de thermische geleidbaarheidseigenschappen van veelgebruikte aluminiumlegeringen zoals 6061 en 7075, gecombineerd met 5-assige freestechnologie en optimalisatie van de luchtkanaalstructuur, om een technisch uitvoerbare referentieoplossing te bieden voor de selectie van koellichamen en massaproductie.
Fysieke impact van aluminiumlegeringen op de warmteafvoerprestaties
De basismateriaalkeuze van het koellichaam bepaalt rechtstreeks de basisefficiëntie van warmtegeleiding. Bij industriële CNC-bewerking domineren aluminium en aluminiumlegeringen vanwege hun lichtgewicht en gemakkelijk te verwerken eigenschappen. De thermische geleidbaarheidscoëfficiënten van verschillende kwaliteiten variëren echter aanzienlijk, en ze moeten worden afgestemd op het warmtedissipatievermogen en de omgevingstemperatuur.
Vergelijking van thermische geleidbaarheid en mechanische eigenschappen van veelgebruikte merken
- 6061-T6 aluminiumlegering: De thermische geleidbaarheid is ongeveer 150-180 W/(m·K), en de vloeigrens is ongeveer 275 MPa. De voordelen zijn een goede verwerkbaarheid, uitstekende lasbaarheid en uitstekende hechtsterkte van de geanodiseerde filmlaag. Het is de eerste keuze voor structurele onderdelen voor algemene warmteafvoer. De meeste koellichamen voor consumentenelektronica en communicatieapparatuur gebruiken dit materiaal.
- 7075-T6 aluminiumlegering: De thermische geleidbaarheid bedraagt ongeveer 130-150 W/(m·K) en de vloeigrens kan oplopen tot 500 MPa of meer. Hoewel de thermische geleidbaarheid iets lager is dan 6061, is de specifieke sterkte (sterkte/dichtheidsverhouding) extreem hoog, waardoor het geschikt is voor zeer sterke warmtedissipatiebeugels waar de ruimte beperkt is en hoge mechanische belasting moet weerstaan.
- Zuiver aluminium 1050/1100: De thermische geleidbaarheid overschrijdt 200 W/(m·K), met uitstekende thermische geleidbaarheid, maar lage mechanische sterkte, waardoor een grotere wanddikte of hulpstructuren nodig zijn. Het wordt voornamelijk gebruikt in krachtige laser-waterkoelingkopconnectoren die niet gevoelig zijn voor gewicht, maar wel extreem strenge thermische weerstandseisen hebben.
technisch advies: Als u aan zowel structurele ondersteuning als warmteafvoer moet voldoen, heeft 6061-T6 de voorkeur; als u een uitstekende thermische geleidbaarheid nastreeft en de structuur al wordt gedragen door andere componenten, kunt u kiezen voor puur aluminium of een 6101-legering. Geef bij navraag duidelijk de status aan (zoals T6 of H112), omdat de status van de warmtebehandeling rechtstreeks van invloed is op de uiteindelijke thermische geleidbaarheid.
Thermodynamische principes voor het structurele ontwerp van warmtedissipatievinnen
Bij hoogwaardige warmteafvoer gaat het niet alleen om het stapelen van aluminiummaterialen. De kern van het vinontwerp is het balanceren van thermische weerstand en vloeistofweerstand. Structurele ontwerpfouten kunnen ervoor zorgen dat er "knelpunten in de warmteafvoer" optreden in de stromingskanalen in plaats van in de geleidingspaden.
Definitie van belangrijke geometrische parameters
- Vinafstand: Meestal ingesteld op 6-10 mm. Een te kleine afstand zal de turbulentie van de luchtstroom belemmeren en de wrijvingsweerstand vergroten, wat resulteert in een afname van het luchtvolume; een te grote afstand zal ervoor zorgen dat lucht een grenslaag vormt op het oppervlak van de vinnen, waardoor de warmteoverdrachtscoëfficiënt door convectie wordt verminderd.
- Dikte van de vin: CNC-frezen kan stabiel verwerken tot 0,5-1,0 mm. Door de dikte te vergroten, wordt de thermische weerstand gaandeweg verminderd, maar te veel dikte zal resulteren in een slecht koeleffect aan de bovenkant van de vin en de hoeveelheid materiaal en gewicht vergroten.
- substraat dikte: Aanbevolen ≥2 mm. De matrix is het belangrijkste warmtegeleidingspad en de dikte ervan moet voldoen aan de vereisten voor temperatuurstijging bij een stabiele warmteflux. Voor de schatting wordt de algemeen gebruikte formule $T_{max} - T_{amb} = qL/k$ gebruikt, waarbij $L$ de dikte van de matrix is en $k$ de thermische geleidbaarheid.
Gebruik voor complexe gebogen oppervlakken of speciaal gevormde warmteafvoermodulesMicrokanaalontwerpHet warmtewisselingsgebied kan aanzienlijk worden vergroot, maar het is noodzakelijk om de spaanverwijderingsruimte van het CNC-gereedschap te evalueren om kortsluiting of beïnvloeding van de convectie te voorkomen, veroorzaakt door resterende aluminiumspanen op de binnenwand van het microkanaal.
De beslissende rol van het precisie-CNC-freesproces in de kwaliteit van de warmteafvoer
Ontwerptekeningen kunnen de prestaties van het eindproduct niet rechtstreeks bepalen. De stabiliteit van het verwerkingsproces bepaalt rechtstreeks de thermische geleidbaarheidsefficiëntie en betrouwbaarheid van het koellichaam. Bij massaproductie is de consistentie van procesparameters cruciaal.
5-assige koppeling en optimalisatie van het gereedschapspad
Voor koellichamen met complexe gebogen oppervlakken of schuine vinnen kan 5-assige CNC-bewerking vervorming als gevolg van de laterale kracht van het gereedschap voorkomen en de consistentie van de vinhoek behouden. Tijdens de verwerking moeten de volgende principes worden gevolgd:
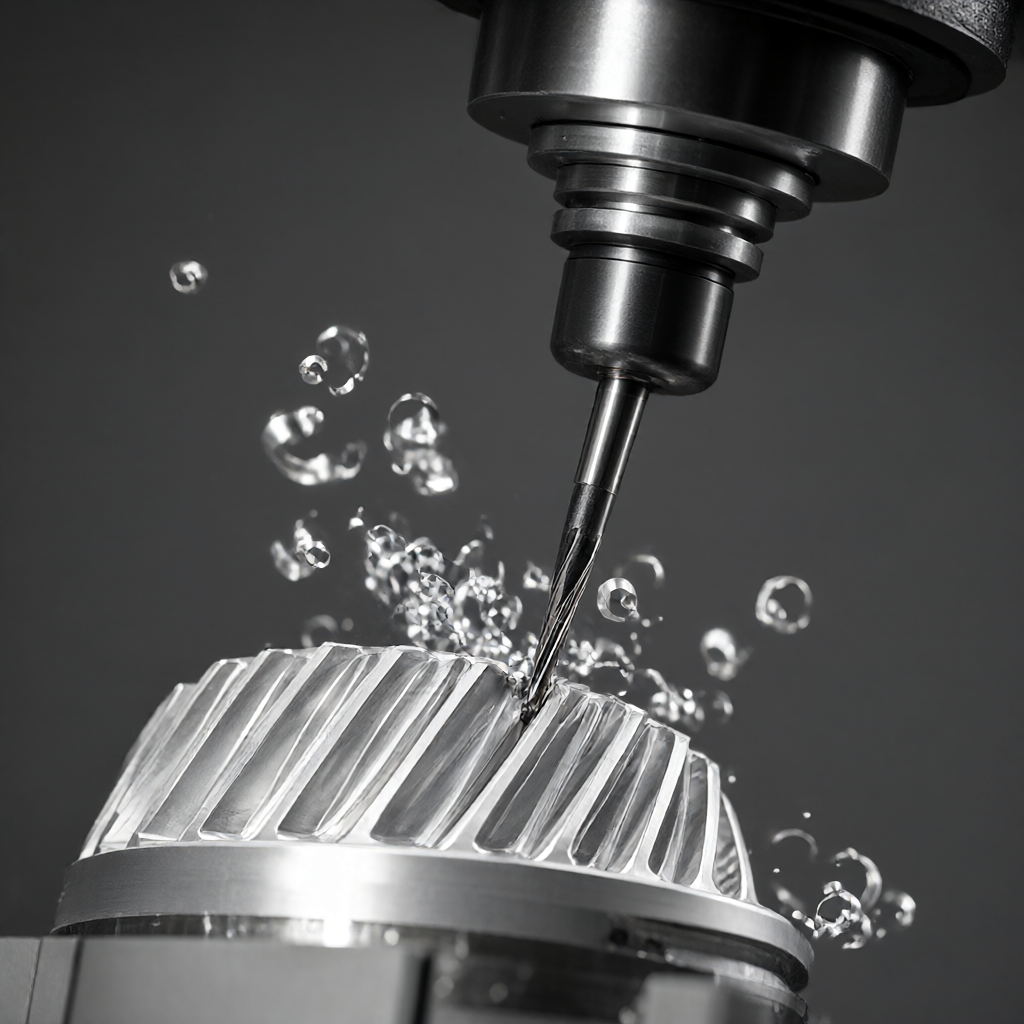
- Gereedschap selectie: Bij gebruik van hardmetalen vingerfrezen moet de snijkant worden gecoat (zoals TiAlN) om de wrijvingswarmte te verminderen, de lokale temperatuurstijging in het verwerkingsgebied te verminderen en te voorkomen dat de oppervlakteafwerking van aluminiumlegeringen wordt beïnvloed door oxidatie bij hoge temperaturen.
- Snijparameters: Voor aluminiumlegering 6061 wordt aanbevolen dat de snijsnelheid Vc onder droog snijden of luchtkoeling wordt ingesteld op 300-500 m/min. Een te hoge snijsnelheid zal de thermische geleidbaarheid van een aluminiumlegering verminderen (ongeveer 5% -10%) als gevolg van de ontwikkeling van wrijvingswarmte.
- Ruwheidscontrole: De oppervlakteruwheid Ra voor warmtedissipatie moet worden gecontroleerd op 3,2-6,3 μm. Het oppervlak is te glad (zoals Ra<0.8 μm)虽然降低了传导热阻,但会增加光线反射并可能降低流体湍流,反而不利于对流换热。粗糙度的微小起伏有助于打破层流边界层。
Verwerking van stressverlichting: De resterende interne spanning na CNC-frezen zal een lichte vervorming van de onderdelen veroorzaken tijdens daaropvolgend gebruik of temperatuurveranderingen, vooral dunwandige koellichaamonderdelen. Het wordt aanbevolen om na de ruwe bewerking een verouderingsbehandeling of trillingsveroudering uit te voeren en vervolgens de bewerking af te ronden om de dimensionele stabiliteit te garanderen. Het wordt aanbevolen de tolerantie binnen ±0,01 mm te houden.
Matchende analyse van materiaalkwaliteit en verwerkingstechnologie
De verschillen in gedrag van verschillende aluminiumlegeringen tijdens CNC-verwerking hebben rechtstreeks invloed op de batchconsistentie en de kosten van koellichamen. Het volgende is een technische vergelijking van de twee reguliere oplossingen:
| Contrasterende afmetingen | 6061-T6 gefreesd koellichaam | 7075-T6 gefreesd koellichaam |
|---|---|---|
| thermische geleidbaarheid | Ongeveer 170 W/(m·K), uitstekende thermische geleidbaarheid | Ongeveer 140 W/(m·K), de thermische weerstand is iets hoger dan 6061 |
| Mechanische sterkte | ||
| Lage snijweerstand, niet gemakkelijk te verspanen, lange standtijd, geschikt voor massaproductie | Hoge hardheid, hoge snijwarmte, gemakkelijk te produceren snijkantopbouw, voedingssnelheid moet worden verlaagd en de verwerkingsefficiëntie is laag | |
| oppervlakte behandeling | Uitstekend anodiseereffect, uniforme en dichte filmlaag | Geanodiseerde zwarte vlekken of kleurverschillen komen vaak voor en worden meestal behandeld met zandstralen + elektroforese of natuurlijke harde coating. |
| Toepasselijke scenario's | 5G-basisstation, communicatieapparatuur, algemene warmteafvoer van de printplaat | Omgeving met hoge temperaturen en hoge trillingen rond robotgewrichten en automotoren |
Vanuit het perspectief van productiekosten en cyclus is de snijsnelheid van 6061 ongeveer 1,5 maal die van 7075, en is de gereedschapsslijtage lager. Voor standaard koellichamen heeft 6061-T6 hogere kostenprestaties. Als het product moet werken in een OEM-omgeving in de automobielsector en bestand moet zijn tegen zware trillingen en hoge temperatuurcycli, is de hoge vermoeidheidsweerstand van 7075 een noodzakelijke investering. Het wordt aanbevolen om het materiaal in de DFM-fase (Design for Manufacturability) vast te zetten om sloop als gevolg van verwerkingsvervorming in de latere fase te voorkomen.
Veranderingen in de warmteafvoerprestaties na oppervlaktebehandeling en vermijdingsstrategieën
Oppervlaktebehandeling is een standaardproces voor op maat gemaakte koellichamen van aluminiumlegeringen, maar sommige processen kunnen de thermische geleidbaarheidseigenschappen aanzienlijk veranderen. Verkeerde keuzes bij de nabewerking kunnen de effecten van het ontwerp van de thermische structuur teniet doen.
Thermische weerstandseffecten van gebruikelijke oppervlaktebehandelingen
- anodiseren: De oxidefilm zelf is een isolator (de thermische weerstand bedraagt ongeveer $10^{-4}$ K·m²/W), en de dikte wordt gewoonlijk op 10-30 μm gehouden. Bij elektronische koeling is deze thermische weerstand verwaarloosbaar. MaarAfdichtingsprocesCruciaal is dat als de interne poreuze structuur blijft bestaan als gevolg van onjuiste afdichting, de oxidefilm vocht zal absorberen en zal loslaten in een omgeving met hoge temperatuur en hoge luchtvochtigheid, waardoor het warmtedissipatieoppervlak zal falen. Er moet een kokendwaterbestendig afdichtingsproces worden gespecificeerd.
- : De thermische geleidbaarheid van metaalcoating is hoog, maar de porositeit en hechtsterkte van de galvanische laag zijn van cruciaal belang. Dunne laag galvaniseren (<5 μm)对散热影响较小,但镀层若出现裂纹,在热循环下易剥落,造成散热面粗糙度急剧恶化。
- Spuitverf/poedercoating: De thermische weerstand is veel hoger dan die van oxidefilm en gegalvaniseerde film. Als het warmtedissipatiegebied beperkt is en er coating moet worden gebruikt, moet de lamellendichtheid worden verhoogd of moet de warmtefluxdichtheid worden verlaagd, anders zal de junctietemperatuur aanzienlijk stijgen.
Voor hoge gladheid en onberispelijke eisen,Zandstralen + anodiserenDe combinatie zorgt voor een oppervlak dat zowel mooi als weerbestendig is. Tijdens massaproductie is het noodzakelijk om een inspectienorm voor het volledige uiterlijk (AQL 2.5) vast te stellen, waarbij de nadruk ligt op het testen van de uniformiteit van de oxidefilm om ervoor te zorgen dat de kleur van het warmtedissipatieoppervlak en het montageoppervlak consistent zijn om te voldoen aan de strikte uiterlijkspecificaties van klanten op het gebied van consumentenelektronica.
Kwaliteitsinspectie en controle van batchconsistentie
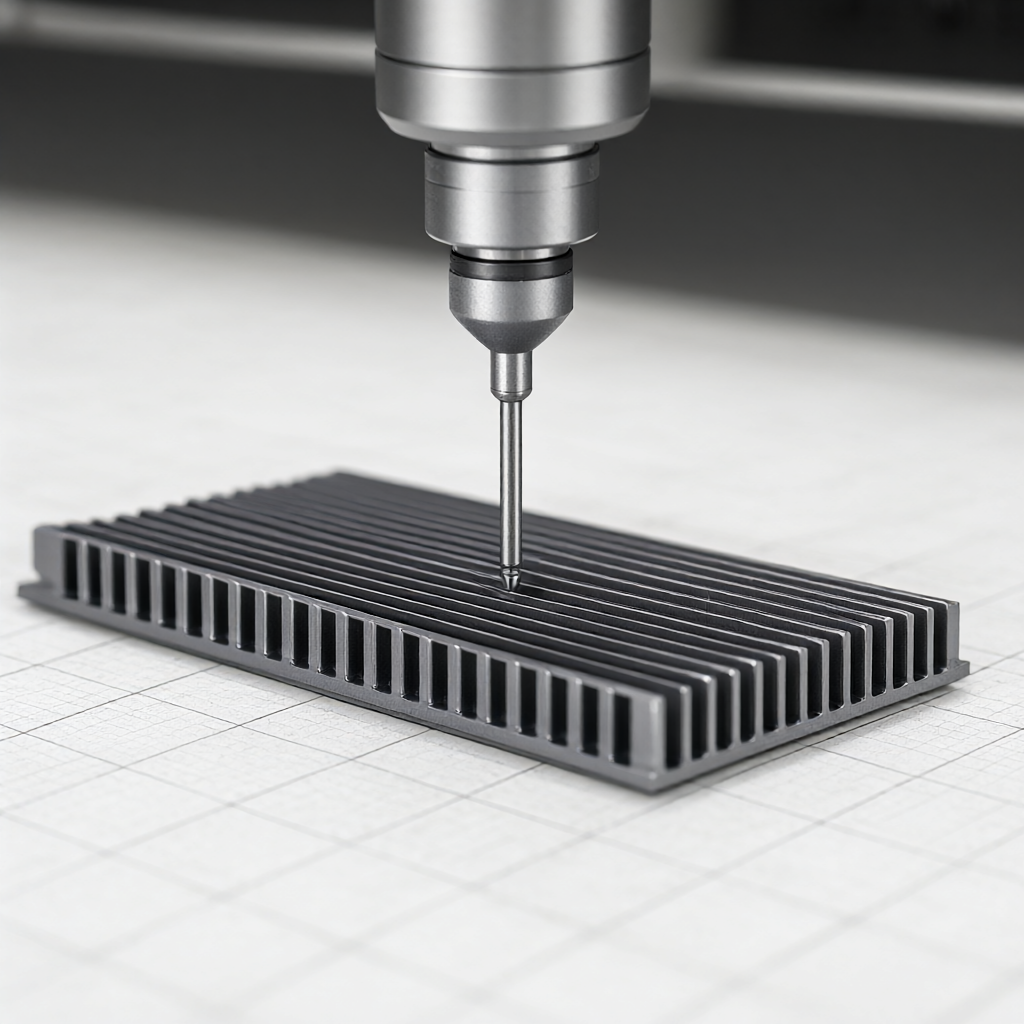
Hoewel het koellichaam geen dragend kernonderdeel is, heeft het risico op thermische storingen een grote invloed op de systeembetrouwbaarheid. Naast de conventionele dimensionale inspectie (driedimensionale CMM-coördinaten) moet een willekeurig inspectieplan voor de thermische geleidbaarheidsprestaties worden toegevoegd.
Belangrijke testitems en normen
Omdat slijtage door freesgereedschap ervoor zorgt dat de vingrootte iets groter wordt (zoals 0,02 mm), wordt het aanbevolen om bij massaproductie een gereedschapslijtagecompensatiemechanisme in het verwerkingsprogramma te introduceren en om de 100 stuks een zelfmetingsbereikbevestiging uit te voeren om ervoor te zorgen dat de vinafstandsfout binnen ± 0,05 mm wordt gecontroleerd en de consistentie tussen de batches behouden blijft.
Is 6061 het beste materiaal voor CNC-gefreesde koellichaamonderdelen van aluminiumlegeringen?
onzeker. 6061 bereikt een goed evenwicht tussen warmtegeleiding en kosten, en is de reguliere keuze voor communicatie-koellichamen. Als de warmteafvoer van robotgewrichten echter extreem zwaar is (bijvoorbeeld meerdere keren de versnelling van de zwaartekracht kan weerstaan) of een uitstekende specifieke sterkte vereist, is 7075 geschikter; als het warmteafvoerpad kort is en extreem gevoelig voor thermische weerstand (zoals bij halfgeleiderlasers), is puur aluminium (1050) of 6101-legering de eerste keuze. De materiaalkeuze moet uitgebreid worden berekend op basis van structurele belasting en warmtefluxdichtheid.
Kan 5-assige bewerking de thermische weerstand van koellichamen aanzienlijk verminderen?
De 5-assige bewerking zelf verandert de thermische geleidbaarheid van het materiaal niet, maar door het optimaliseren van de richting van de gereedschapsas en het voedingspad kunnen de aluminiumspanen en de wrijvingswarmte van het gereedschap aanzienlijk worden verminderd, terwijl de microstructurele integriteit van het bewerkte oppervlak behouden blijft. Voor warmtedissipatieblokken met microporiën of complexe stroomkanalen kan 5-assig micro-nanostructuren verwerken die niet kunnen worden bereikt met 3-assen, waardoor het warmtewisselingsoppervlak wordt vergroot, waardoor de algehele thermische weerstand van het systeem vanaf structureel niveau wordt verminderd, in plaats van de thermische weerstand van het materiaal.
Hoe kan de impact van de CNC-verwerkingsnauwkeurigheid van het koellichaam op het warmtedissipatie-effect worden geëvalueerd?
Er worden hoofdzakelijk twee toleranties onderzocht: fouten in de afstand tussen de vinnen en vlakheid. Als de afwijking van de lamellenafstand groter is dan ±0,1 mm, wordt het luchtkanaal gedeeltelijk geblokkeerd, neemt het luchtvolume af en kan de convectiewarmteoverdrachtscoëfficiënt met 5% -10% afnemen. Als de vlakheidsfout groter is dan 0,05 mm, zal de montageopening ongelijk zijn, kan TIM (siliconenvet) niet gelijkmatig worden gevuld en zal de thermische weerstand van het grensvlak scherp stijgen. Daarom wordt aanbevolen dat de vlakheid van de CNC-bewerking binnen 0,02 mm wordt geregeld.
Hoe het probleem van het anodiseren van kleurverschillen bij massaproductie van koellichamen oplossen?
Het kleurverschil is het gevolg van het onzuiverheidsgehalte van de aluminiumlegering en de controle van de oxidatiestroomdichtheid. Leveranciers moeten worden aangewezen om aluminiumstaven met een hoge zuiverheidsgraad (totale onzuiverheden) te gebruiken<0.1%),并在阳极氧化槽内使用温度控制精度±1℃的纯水系统。对于批量件,务必要求供应商提供同批次氧化对比样板,执行首件确认制,并在每批次中增加10%的色卡抽检比例,避免整批货物因外观不一致导致退货。
Zal de resterende spanning op het oppervlak, nadat het koellichaam is verwerkt, een dimensionele terugvering veroorzaken?
ontmoeting. CNC-frezen laat een resttrekspanning op het oppervlak achter, vooral bij dunwandige onderdelen, wat na een bepaalde tijd een kromtrekken van 0,01-0,02 mm kan veroorzaken. Om de dimensionele stabiliteit op lange termijn te garanderen, wordt aanbevolen om een koudebehandeling (-80°C cryogene koeling) of een trillingsverouderingsproces toe te voegen om stress voor precisiekoellichamen te elimineren (vooral die gebruikt in optische modules of halfgeleiderverpakkingen). Als de structuur van het onderdeel complex is en de eisen extreem streng zijn, moet een slijptoeslag van 0,02 mm worden gereserveerd, of moet er voldoende verouderingsstabilisatie worden voltooid voordat de CNC-afwerking plaatsvindt.
De kwaliteit van het ontwerp van het koellichaam hangt uiteindelijk af van de consistentie van thermische weerstandsgegevens, uiterlijkspecificaties en massaproductie. CNC-freestechnologie van aluminiumlegeringen biedt een betrouwbare productiebasis voor complexe thermische beheerstructuren. Voor specifieke toepassingsscenario's voor warmtedissipatie wordt aanbevolen om gedetailleerde tekeningen en technische specificaties in te dienen nadat de materiaalkwaliteit, het oppervlaktebehandelingsproces en de tolerantie-eisen zijn verduidelijkt op basis van de simulatieresultaten van de thermische vloeistof. Door kwantificeerbare DFM-suggesties en snelle offertereacties te geven, kan de cyclus van R&D-ontwerp tot verificatie van de massaproductie aanzienlijk worden verkort en kan het risico op thermische storingen van het koelsysteem worden verminderd.



