De kerndefinitie en beoordelingsbasis van CNC-normen voor de ruwheid van draaioppervlakken
- Snijparameters:De hoeveelheid terugsnijding bepaalt direct de diepte van de overgebleven rimpelsporen. In de afwerkingsfase kan het verlagen van ap tot binnen 0,05 mm, gecombineerd met een hogere voedingssnelheid, de Ra-waarde aanzienlijk verbeteren. Als de snijsnelheid vc echter te hoog is, zal de temperatuur van de gereedschapspunt stijgen en zal de slijtage van het gereedschap verergeren; als de snijsnelheid vc te laag is, zal er gemakkelijk snijkantsopbouw optreden, wat leidt tot scheuren van het oppervlak. Het is noodzakelijk om een evenwichtspunt te vinden binnen het aanbevolen snijsnelheidsbereik van het materiaal.
- Gereedschapsgeometrie en slijtage:De gereedschapspuntboogradius re is de sleutel tot het bepalen van de theoretische ruwheid. Hoe groter de re is, hoe verder het punt van het gereedschap dat daadwerkelijk bij het snijden betrokken is, verwijderd is van het theoretische snijpunt, hoe kleiner het theoretische restgebied en hoe gladder het oppervlak. Tegelijkertijd zal de mate van slijtage van de gereedschapspunt VB het snijtraject direct veranderen, en zal de oppervlakteruwheid scherp verslechteren wanneer de slijtage de limiet overschrijdt.
- Materiaaleigenschappen van het werkstuk:Staal met een hoge hardheid, roestvrij staal en titaniumlegeringen zijn gevoelig voor plakken of bramen tijdens het draaien vanwege hun goede taaiheid en sterke neiging tot verharding, en zijn gevoeliger voor de oppervlaktekwaliteit dan aluminiumlegeringen. Technische kunststoffen zijn gevoelig voor smelten en hechten als gevolg van een slechte thermische geleidbaarheid, dus er moet speciale aandacht worden besteed aan koelmethoden.
- Stijfheid van werktuigmachines:De trillingen van de werktuigmachine zelf laten hoogfrequente trillingspatronen achter op het oppervlak van het werkstuk. Onder dezelfde parameters is het voor werktuigmachines met een slechte stijfheid vaak moeilijk om lagere Ra-waarden te verkrijgen dan voor werktuigmachines met een hoge stijfheid, wat vooral duidelijk is bij draaien op hoge snelheid.
| Materiaalcategorie | Conventioneel draaien Ra (μm) | |||
|---|---|---|---|---|
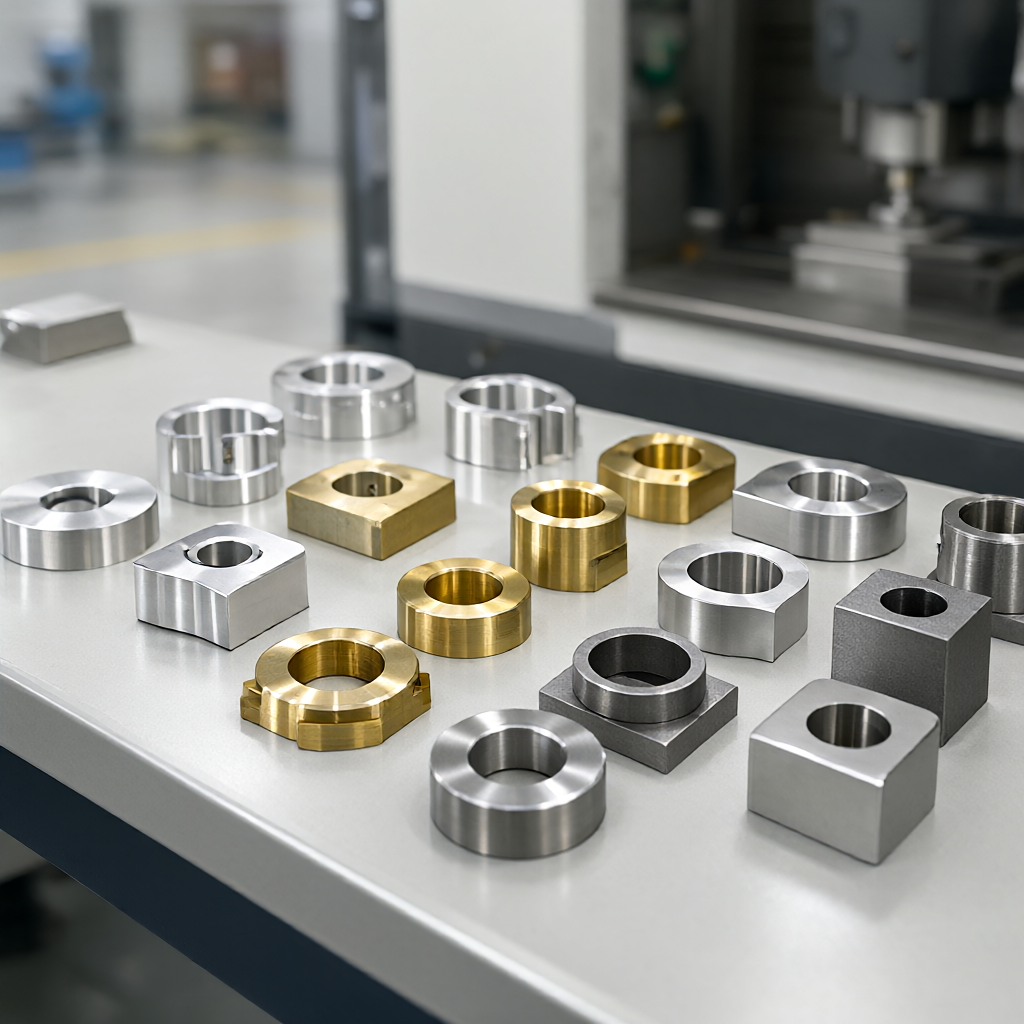
| Aluminiumlegering | 6061-T6, 7075-T6 | 0,8 - 1,2 | 0,2 - 0,4 | De snijsnelheidsgevoeligheid is laag en het is gemakkelijk om een glad oppervlak te verkrijgen; het is noodzakelijk om te voorkomen dat aluminiumspanen verstrikt raken en krassen veroorzaken. |
| Koolstofstaal/roestvrij staal | 45# staal, 304/316L | 1,2 - 1,6 | 0,4 - 0,8 | Het heeft een goede taaiheid en is gemakkelijk aan het gereedschap te plakken; 316L heeft een sterke werkverharding en vereist werktuigmachines met een hoge stijfheid en gereedschappen met een grote spaanhoek. |
| koperlegering | H62 messing, T2 koper | 0,8 - 1,0 | 0,2 - 0,4 | Het heeft een uitstekende ductiliteit en is gemakkelijk aan het gereedschap te plakken; het is noodzakelijk gereedschap met grote vrijloophoeken en grote spaanhoeken te gebruiken en de snijvloeistofstroom te vergroten. |
| Technische kunststoffen | PEEK, PTFE, PBT | 0,8 - 1,6 | 0,4 - 0,8 | Hoge thermische gevoeligheid, gemakkelijk te smelten en te hechten tijdens droog zagen; het wordt aanbevolen om nat te zagen of de voedingssnelheid te verlagen. |
Zoals uit de tabel blijkt, hebben aluminiumlegeringen en koperlegeringen over het algemeen voordelen ten opzichte van roestvrij staal bij het beheersen van de ruwheid van het draaioppervlak, omdat hun snijkrachten klein zijn en niet gemakkelijk te harden zijn. Hoewel bij technische kunststoffen de theoretische ruwheid een lager niveau kan bereiken, is de processtabiliteit uiterst afhankelijk van het koelmedium.
Drie reguliere detectiemethoden voor de ruwheid van het CNC-draaioppervlak
stylus oppervlakteruwheidsmeter
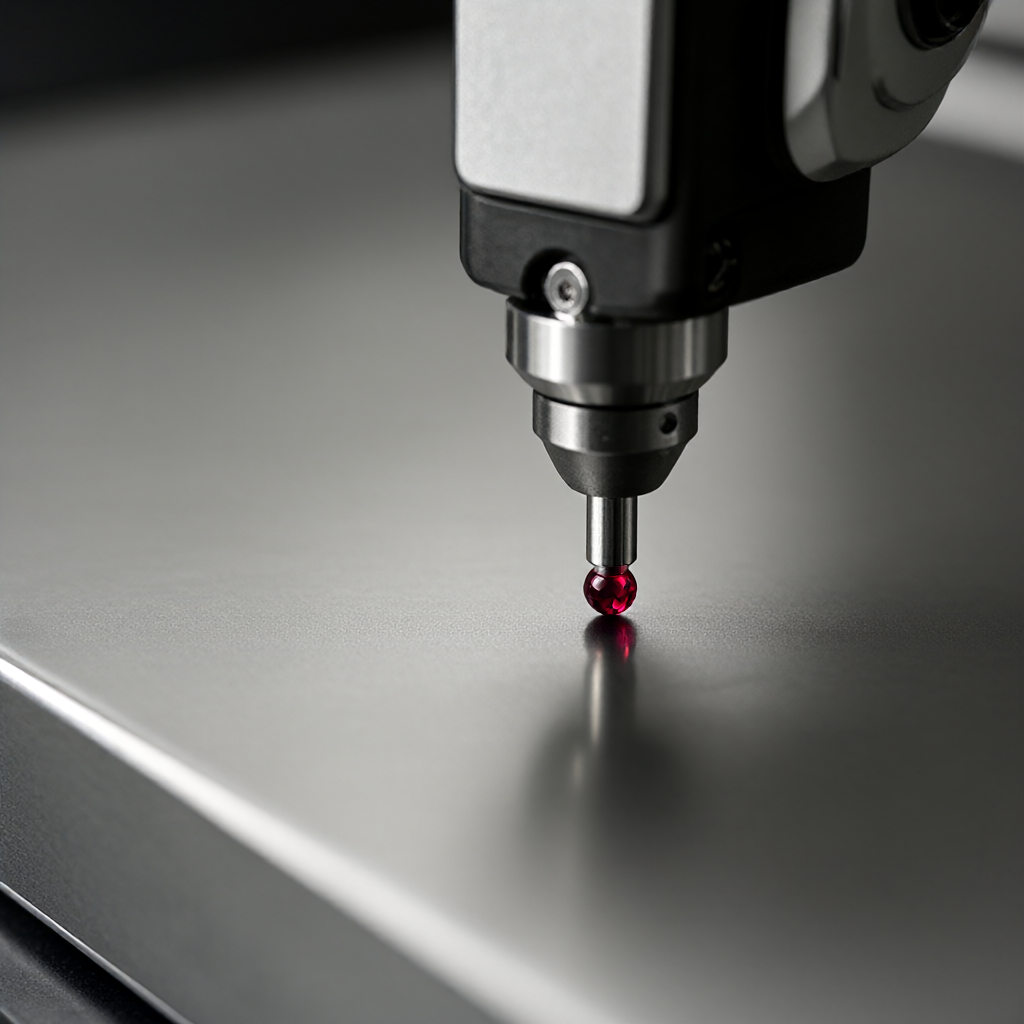
Dit is momenteel de meest gebruikte en relatief kostenbeheersbare detectiemethode. Door de robijnrode stylus over het oppervlak van het werkstuk te laten gaan, vangt de sensor het elektrische signaal op van de naaldpunt die op en neer beweegt, en verkrijgt parameters zoals Ra en Rz door middel van integrale berekening. De voordelen zijn onder meer een goed aanpassingsvermogen aan metalen oppervlakken, stabiele meetwaarden en naleving van de ISO 4287-normen. Het nadeel is dat contactmetingen kunnen plaatsvinden op zeer nauwkeurige oppervlakken zoals Ra