





Ontwerp van complexe CNC-draaionderdelen: belangrijke punten om interferentie en vervorming te voorkomen. Bij precisieproductie zijn veel restjes die worden veroorzaakt door vastlopen van de machine of thermische vervorming het gevolg van vroege ontwerpfouten. Dit artikel analyseert de impact van stijfheid, gereedschapspad en warmteafvoer op de draainauwkeurigheid en biedt vermijdingsstrategieën op technisch niveau.
Analyse van de kernoorzaken van interferentie en vervorming
Interferentie door gereedschapHet verwijst naar de fysieke botsing tussen het gereedschapspad en het bewerkte oppervlak van het werkstuk, de opspanning of de werktuigmachinestructuur tijdens het draaiproces. Vaak gezien in slanke schachtdelen of complexe contouren met diepe holtes. Interferentie zorgt er direct voor dat het gereedschap breekt of dat de machine in alarm gaat, waardoor de productie wordt onderbroken.
Thermische vervorming en gereedschapsmeegevend effect
Snijwarmte zorgt ervoor dat de plaatselijke temperatuur van het werkstuk stijgt, en verschillen in thermische uitzettingscoëfficiënten veroorzaken dimensionale afwijkingen. Tegelijkertijd zorgt de snijkracht ervoor dat het slanke werkstuk elastisch vervormt (het gereedschap geeft mee) en krimpt na afkoeling, wat resulteert in maatafwijkingen. De superpositie van deze twee fysieke verschijnselen is de belangrijkste reden waarom uiterst nauwkeurige gedraaide onderdelen moeilijk stabiel te controleren zijn.
Ontwerpbeperkingen voor aspectverhoudingen en optimalisatie van stijfheid
voorCNC-draaienTijdens de bewerking bepaalt de lengte-diameterverhouding (L/D) van het werkstuk direct de verwerkingsstabiliteit. Algemene principes: de L/D van een 3-assige draaibank is minder dan 5; het kan worden uitgebreid tot 8 door een middenframe toe te voegen; met een centreermachine of draai-freescombinatie kan dit verhoogd worden tot meer dan 10. Als L/D tijdens het ontwerp groter is dan 8, moeten er hulpsteunen (middenframe/hoog niveau) worden geïntroduceerd of moet de constructie worden aangepast.
Als er diepe gaten of blinde groeven in het werkstuk zitten en de wanddikte minder dan 10% van de beeldverhouding bedraagt, zullen de trillingen en thermische spanningen tijdens het snijproces aanzienlijk worden versterkt. Het wordt aanbevolen om de wanddikte van niet-kritieke onderdelen te vergroten tot meer dan 0,8-1,0 mm, of om de spanning te verminderen door middel van ruwe en nabewerkingen in fasen.
Gereedschapsbaanplanning en storingsvrij programmeren
schrijvenDraaiprocesOp dit moment moet het verbindingspad tussen de Z-as en de X-as het precisie-oppervlak vermijden dat is gedraaid. Speciale aandacht: Bij het draaien van het binnengat of het getrapte aseinde moet het terugtrekpad van het gereedschap voldoende marge hebben (meestal groter dan de gereedschapsradius + 0,2 mm).
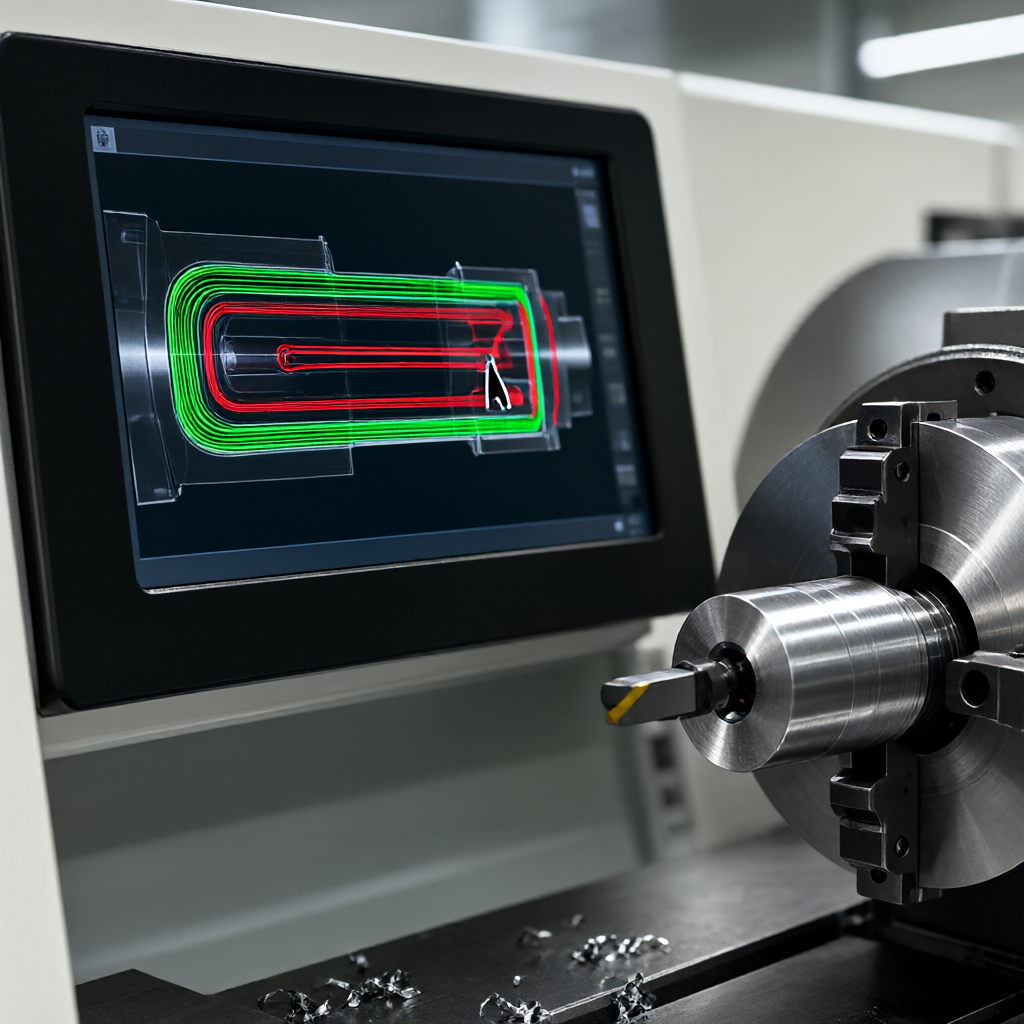
- Gereedschapsradiuscorrectie kopiëren:Vermijd scherpe hoekbotsingen en afschuining C0,5 of hoger; als er scherpe hoeken moeten worden genomen, moet het gereedschap in meerdere voedingen worden verdeeld.
- Instelling gereedschapswisselpunt:Blijf uit de buurt van het werkstukoppervlak en laat een veiligheidsafstand van 3-5 mm over om krassen op het bewerkte oppervlak te voorkomen bij het wisselen van gereedschap.
- Benchmark gereedschapinstelling:Breng een uniforme coördinatenoorsprong tot stand om interferentie te voorkomen die wordt veroorzaakt door cumulatieve fouten veroorzaakt door datumconversie.
Gereedschapsselectie, koeling en thermische controlestrategieën
Gereedschapsselectie is rechtstreeks van invloedVervorming. Hardmetalen wisselplaten (zoals YG8/YG6) hebben een hoge snijsnelheid maar een slechte thermische geleidbaarheid, terwijl snelstaal (HSS) een goede thermische geleidbaarheid maar een zwakke sterkte heeft. Wisselplaten met diamantcoating worden vaak gebruikt om onderdelen van aluminiumlegeringen te bewerken om de snijwarmte te verminderen.
Op het gebied van koeling is hogedruksmering met minimale hoeveelheid (MQL) superieur aan grote hoeveelheden snijvloeistof bij het bewerken van titaniumlegeringen of hittebestendig staal. Hoewel een grote hoeveelheid snijvloeistof snel afkoelt, zullen plotselinge veranderingen in de oppervlaktetemperatuur van het werkstuk resterende thermische spanningen veroorzaken en vervorming van het gedraaide onderdeel veroorzaken. Het goed regelen van de voedingssnelheid en de aangrijping van het achtergereedschap (ap) en het stabiel houden van de snijkracht zijn de sleutels tot het verminderen van de gereedschapsopbrengst.
Vergelijking tussen gecombineerde oplossingen voor draaien en draaien-frezen
Bij complexe onderdelen is het mogelijk dat eenvoudig 3-assig/4-assig draaien interferentie niet kan vermijden, en moet een 5-assige draai- en freescombinatie worden geïntroduceerd. De volgende tabel vergelijkt de verschillen tussen de twee op het gebied van interferentiebeheersing en vervormingsbeheer:
| Contrasterende afmetingen | 3/4-assige CNC-draaibank | 5-assige draai- en freesmachine |
|---|---|---|
| interventierisico | hoog. Het pad voor het vooruit/terugtrekken van het gereedschap is beperkt en het is gemakkelijk om tegen het werkstuk/opspanning te botsen | Laag. B-as/C-as-koppeling kan het bewerkte oppervlak onder een grote hoek vermijden |
| Controle van de vervorming van het werkstuk | Afhankelijk van het armatuurontwerp (middenframe), langzame vrijgave van restspanning | Veelzijdig draaien en frezen kan in één opspanning worden uitgevoerd, met een gelijkmatige spanningsverdeling en kleine vervorming. |
| Toepasselijke onderdelen | Trapschachten, moffen, eenvoudige speciaal gevormde onderdelen (L/D< 5) | Complexe schalen, luchtvaartverbindingen, veelvlakkige delen (L/D > 8) |
| Bovengrens van bewerkingsnauwkeurigheid | Ongeveer ±0,02 mm (zonder extra klemming) | ±0,01 mm (met thermische compensatie) |
tot slot:Als het onderdeel multidirectionele groeven, afschuiningen aan de kopse kanten of complexe gebogen oppervlakken bevat en de 3-assige draai-interferentieverificatie mislukt, moet deze direct worden geüpgraded naar een gecombineerde draai- en freesoplossing. Hoewel de kosten van een enkel stuk iets hoger zijn, kunnen de opeenhopingen van fouten veroorzaakt door meerdere klemmingen worden bespaard.
Praktische hoogtepunten: DFM-beoordeling en eerste artikelverificatie
In de engineering-docking-fase is DFM-beoordeling (Design for Manufacturability) de laatste verdedigingslinie om interferentie- en vervormingsrisico's te onderscheppen. De volgende parameters moeten worden gecontroleerd:
- Minimale hoekradius:De interne scherpe hoek voor draaien moet R0,5 of hoger zijn, anders kan het gereedschap zich niet vormen en gemakkelijk afbrokkelen.
- Gaten voor warmteafvoer/sleuven voor gewichtsreductie:Ontwerp symmetrische warmteafvoergroeven op dikwandige onderdelen (>20 mm) om kromtrekken na afkoeling te verminderen.
- Datumvlak gereserveerd:Er moet een slijp-/afwerkingstoeslag (0,3-0,5 mm) worden gereserveerd op het oppervlak met de kritische afmetingen om te voorkomen dat de spanningen tijdens het voordraaien rechtstreeks worden weerspiegeld in de uiteindelijke maat.
Bij het verwerken van het eerste stuk moet het worden uitgevoerdprocescontrole inspectie: Naast de drie-coördinaten inspectie op volledige grootte is het noodzakelijk om het vervormingsverschil tussen de natuurlijke staat en de ingeklemde toestand van het onderdeel te detecteren (de hoeveelheid terugvering na het losmaken). Als de terugveringshoeveelheid >0,01 mm bedraagt, is het noodzakelijk om de klemkracht aan te passen of de afwerkingsparameters aan te passen (zoals het verminderen van de terugsnijhoeveelheid tot 0,05-0,1 mm en de voedingshoeveelheid tot 0,05 mm/omw).
Veelgestelde vragen (FAQ)
Hoe bepaal je of een middensteun nodig is voor complexe CNC-gedraaide onderdelen?
De vuistregel is dat een stabiele rustplaats moet worden gebruikt wanneer de vrije lengte van het onderdeel (de afstand tussen de twee hoofdsteunpunten) groter is dan 5 keer de minimale diameter, of wanneer de trillingen van het gereedschap aanzienlijk zijn tijdens de bewerking. Bij gecombineerde draai- en freesbewerkingen kan dit meestal worden weggelaten, en wordt meerassige standcompensatie gebruikt om de stijfheid te compenseren.
Ernstige vervorming van hittebestendige aluminium draaidelen, hoe kan deze worden verminderd?
Materialen met een lage thermische geleidbaarheid zoals titaniumlegering en Inconel zijn gemakkelijk om warmte op te slaan. Het wordt aanbevolen om een grote voeding/kleine terugsnijhoeveelheid te gebruiken om een continue snijkracht te behouden, aangevuld met microkoeling onder hoge druk om direct op de gereedschapspunt te richten. De voedingssnelheid tijdens de afwerkingsfase moet worden verlaagd tot 0,02-0,03 mm/omw om de thermische spanning van het oppervlak onder controle te houden.
Hoe voorkom je dat er bij het wisselen van gereedschap krassen op het bewerkte precisieoppervlak komen?
Gebruik het gereedschapswisselpunt voor ijlpositionering (G00) in het programma. Dit punt moet worden ingesteld binnen de veiligheidsafstand van de rotatie-as van het gereedschap en op minimaal 5 mm van het werkstukoppervlak. Stel tegelijkertijd de veiligheidshoogte in voor het openen/sluiten van het gereedschapsmagazijn om interferentie met de gereedschapsarm te voorkomen.
De slanke as buigt na het draaien. Is er een probleem met de nauwkeurigheid van de werktuigmachine?
Niet noodzakelijkerwijs de nauwkeurigheid van werktuigmachines. In 90% van de gevallen wordt het veroorzaakt door elastische vervorming (doorlaten van het mes) of thermische vervorming. Dit kan worden geverifieerd door de opspanning te verbeteren (zoals hydraulische drieklauwen + staart op hoog niveau), de gereedschapspadafstand voor nabewerking te vergroten, of deze 24 uur te laten staan na verwerking en vervolgens te testen (na spanningsverlichting).
Kan de vastgelopen machine volledig worden vermeden door het ontwerp aan te passen?
Kan. Verander complexe diepe groeven in getrapte vormen, vergroot de afschuiningshoek van de gereedschapinvoer (zoals een afschuiningshoek van 15°) of verander de scherpe hoeken van niet-passende oppervlakken in afschuiningen/afrondingen. Voordat ontwerptekeningen worden uitgegeven, moet botsingsdetectie over het volledige pad (Clash Detection) worden uitgevoerd via CAM-software.
Conclusie en suggesties voor actie
Om draaiinterferentie en vervorming te voorkomen, is het noodzakelijk omOntwerp, programmering, verwerking, inspectieVier fasen van samenwerking. ShowyMetal beschikt over 72 3/4/5-assige CNC-apparatuur en centreermachines, die DFM-interferentiebeoordeling en verwerkingsplanvergelijking kunnen bieden voor ± 0,01 mm precisie en batchvereisten voor hoogglansoppervlakken. Als u CNC-draaitekeningen heeft met een grote aspectverhouding, gevoelig voor thermische vervorming of complexe ruimtelijke interferentie, kunt u de tekeningen en procesvereisten naar de engineeringafdeling sturen. Wij zullen u dan een gedetailleerde beoordeling van de maakbaarheid en een batchleveringsplan geven (reguliere batches worden binnen 15-25 dagen geleverd).



