





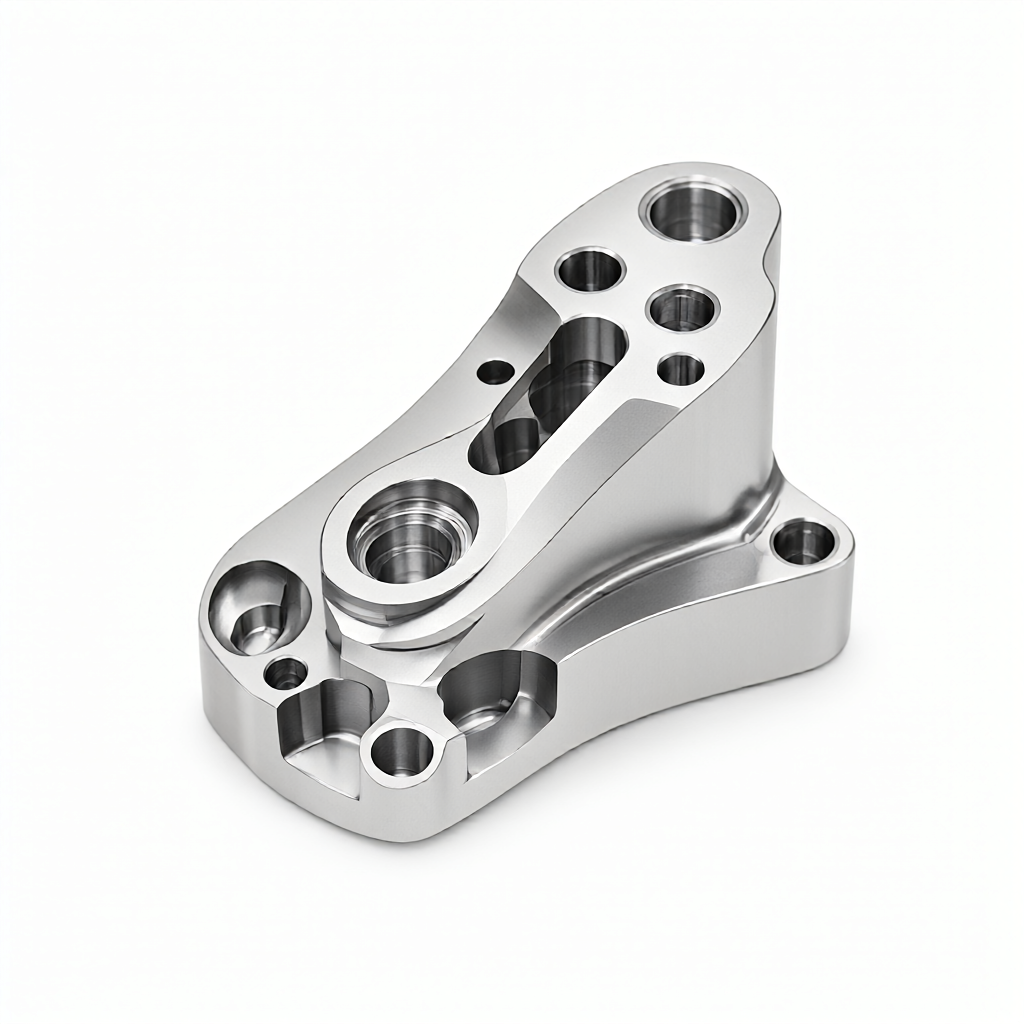
Logica van de materiaalkies bij CNC-precisiebewerking: kernverschillen tussen aluminium- en titaniumlegeringen
Diepe vergelijking van mechanische parameters: analyse van specifieke sterkte en stijfheid
| Prestatiemodel | Aluminiumlegering 7075-T6 | Titaniumlegering Ti-6Al-4V | Technische betekenis |
|---|---|---|---|
| Dichtheid (g/cm³) | 2.8 | 4.43 | Aluminium is ongeveer 37% lichter dan titanium, geschikt voor gewichtsreducti Vereistingen |
| Treksterkte (MPa) | 570 | 950 | Titanium heeft een hogere sterkte en een grotere draagcapaciteit |
| Specifiche sterkte (MPa·cm³/g) | ~204 | ~214 | De specifieke sterkte van beide is vergelijkbaar, titanium is slechts marginaal beter |
| Elastische modulus (GPa) | 71.7 | 110 | Titanium is stifer en heeft een grotere weerstand tegen vervorming |
| Warmegeleiding (W/m·K) | 120 | 6.7 | Aluminium koelt goed, titanium overheist gemakkelijk, wat de levensduur van de frezen beïnvloedt |
Verschillen in CNC-snedeigenschappen: machineringsefficiëntie en verslijtage van snijmateriaal
Snedeigenschappen van aluminium
- Aanbevolen parameters: Hooge asomwenteling (tot wel 10,000 omw.min above), snelle voeding, uitzonderlijke efficientie bij één- as frezen.
- Kies van snijmateriaal: Voor hardmetaal-inserts moet men kiezen voor PVD-coating of oncoated TiAlN, met een grotere achterhoek om het contactgebied te verminderen en aanlopgroei te voorkomen.
- Risico's bij machinering: Materiaal dat aan het snijmateriaal kleeft leidt tot ruwe oppervlaktestructuren, de concentratie en stroom van koelvloeistof moeten geoptimaliseerd worden om "aluminiumvlokken" die het oppervlak krassen te voorkomen.
Snedeigenschappen van titanium
- Aanbevolen parameters: Strategie van lage snelsnelheid en grote voeding (de asomwenteling is meestal meer dan 50% lager dan bij aluminium), gebruik van inserts met minimale spansnedte.
- Kies van snijmateriaal: Gesmeerd hardmetaal (bijv. TiCN, AlTiN) is verplicht, snijkogelstaal is strikt verboden.
- Risico's bij machinering: Hooge kans op afbroken snijpunten, continue monitoring van de aslast is noodzakelijk; indien de voeding niet adequaat is, kan er "fremmel" ontstaan, wat de maataccuratesse beïnvloedt.
Uitstraling van het oppervlak en compatibele oppervlaktebehandelingen
Oppervlaktebehandeling van aluminium
- Voordelen: Na haargravure of zandstralen heeft het een hoge glans, een spiegelglans is goed te realiseren.
- Nadelen: Bij een onvoldoende voorbehandeling kan het voorkomen van witte vlekken, zwarte stippen en andere batchverschillen ontstaan.
Oppervlaktebehandeling van titanium
- Voordelen: Chemische coating of oxideerkleur (bijv. blauwe of gouden hete oxidatie) is gelijkmatig en vast, zeer bestand tegen krassen.
- Nadelen: Er ontstaan makkelijk een "werkverharding laag", wat het achterliggende polijsten bemoeilijkt; de herstel van de glans na zandstralen is traag.
Costestruktuur en levertijd voor serielevering
- Prijs van het bruto: De prijs van Ti-6Al-4V-steren is meestal 8-12 keer die van 7075-aluminium (afhankelijk van de marktprijs).
- Verliezen bij machinering: Aluminium snijdt snel, de per-unit tijd is kort, de afschrijving van de apparatuur en gereedschap is verdeeld over minder kosten; titanium snijdt traag, de per-unit tijd is mogelijk 2-4 keer die van aluminium.
- Costes van inspectie: Voor titanium onderdelen wordt meestal een hogere matolerantie vereist (bijv. ±0.005mm), en wegens de grote thermische vervorming moet een langere koelingsduur worden ingeplant, wat de lijnsnelheid beïnvloedt.
Gids voor de keuze van het materiaal: aanbeveling op basis van het toepassingsscenario
Scenario 1: Sterke en lichtgewicht constructies
Scenario 2: High-turnover verbruikersgoederen
Scenario 3: Medische implantaten
Acceptatiestandaarden en inspectie-eisten
- Maataccuratesse: Het is aanbevolen de tolerantie van de kritieke aaneindoppervlakken binnen ±0.01mm te houden.
- Oppervlaktegroftheid: Voor het uiterlijke oppervlak is een Ra van 0.4μm of lager vereist, doorgaans is er een extra aanpassing van de draai- of freesfase nodig.
- Binneninspectie: Voor titanium onderdelen is de kans op microscheuren groot, een penetratie-inspectie (PT) van de belastingsonderdelen wordt aanbevolen; voor aluminium is de aandacht uit op porieën en inclusions, de Röntgeninspectie is hier efficiënter.
- Materiaalcertificaten: Leveranciers moeten een volledig materiaalcertificaat (Mill Test Certificate) leveren, met de specificatie van de legering en de thermische staat.



