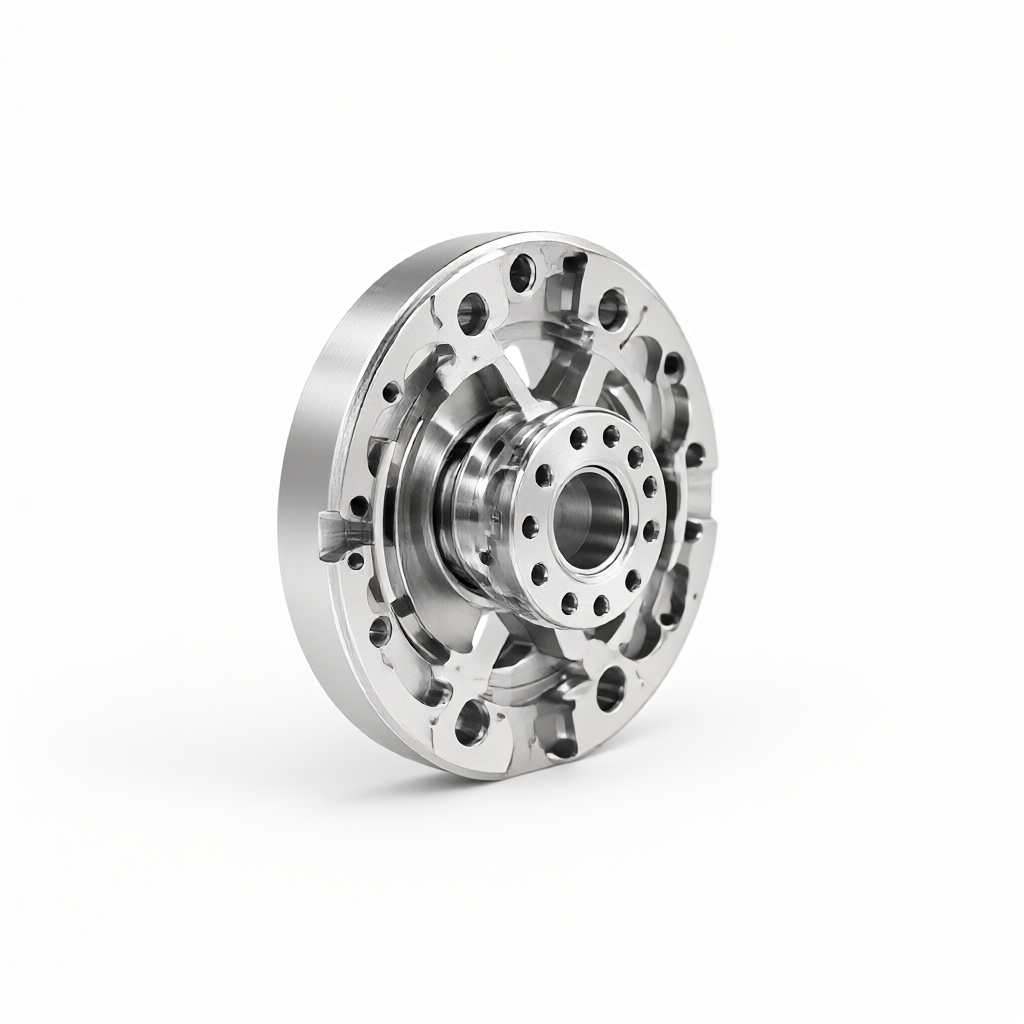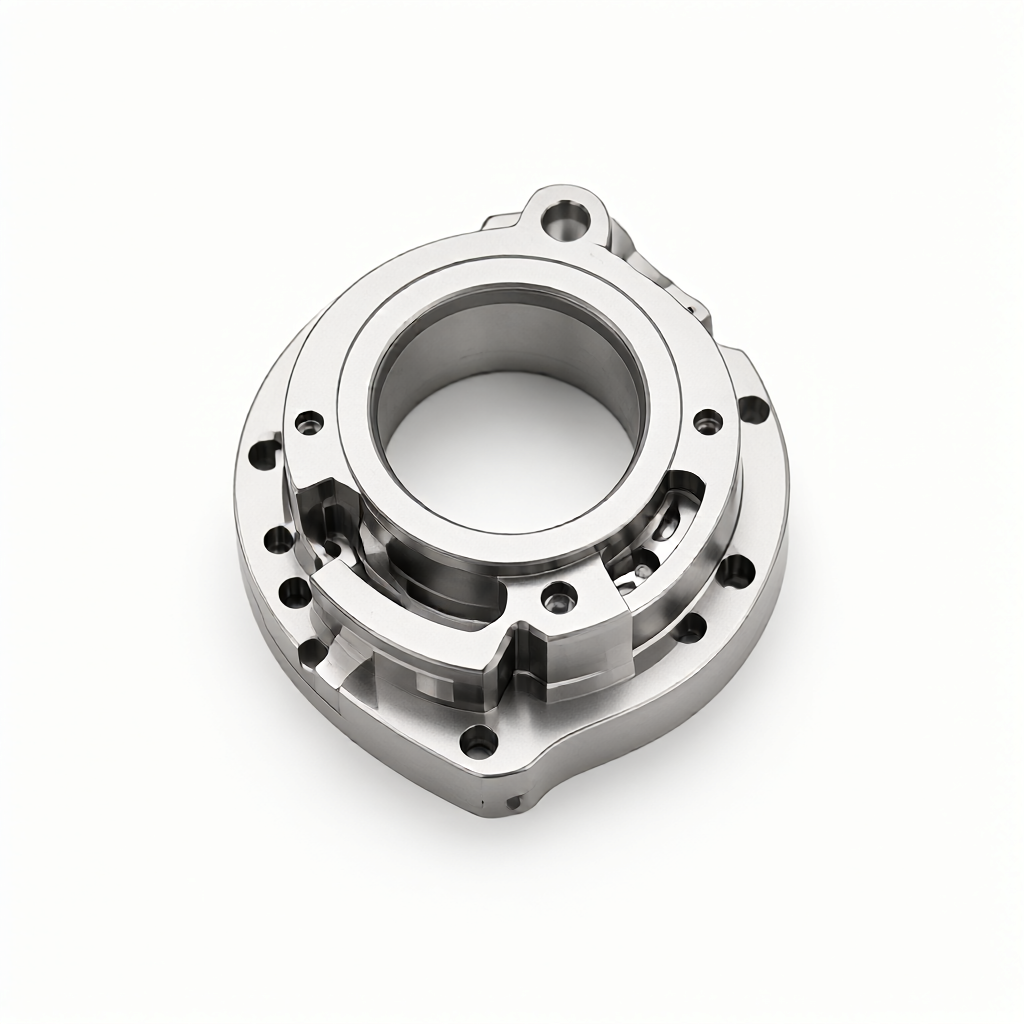
PrecisiebewerkingTolerantiestapelingHet is de belangrijkste oorzaak van het falen van de assemblage van meerdere onderdelen. Voor ontwerpingenieurs en inkopers kan het negeren van het cumulatieve effect van toleranties leiden tot vastlopen van de montage, overmatige openingen of functionele storingen. Het technische team van ShowyMetal combineert de massaproductie-ervaring van 72 CNC-apparatuur om u te voorzien van een reeks richtlijnen voor het vermijden van putten, gebaseerd op ISO 2768 en ASME Y14.5 om u te helpen de toleranties in de ontwerpfase te garanderen en een nauwkeurigheid van ±0,01 mm in de productiefase te garanderen om batchherbewerking en vertragingen bij de levering te voorkomen.
| storingsmodus | Typisch scenario | oorzaak | Ontwerptegenmaatregelen (aanbevolen oplossing) |
|---|---|---|---|
| Montage zit vast/interferentie | Asgatpassing en schroefdraadverbinding | Elk onderdeel wordt verwerkt volgens de maximale fysieke grootte (MMC) en de cumulatieve fout overschrijdt de passingsafstand | Hanteer een minimale fysieke grootte (LMC) of een onafhankelijk tolerantieprincipe; reserveer 10%-15% montagevergoeding |
| De functionele kloof is te groot | Geleiderails, glijlagers | Geaccumuleerde fouten zorgen ervoor dat de opening de bovengrens van het ontwerp overschrijdt, wat de nauwkeurigheid beïnvloedt of ruis veroorzaakt. | Bereken met behulp van de Statistical Tolerance Method (RSS) in plaats van de Worst Case Method (WCS); markeer nauwere geometrische toleranties op kritische oppervlakken | Afdichting mislukt | O-ringgroef, vlakke afdichting | Fouten in parallelliteit/vlakheid leiden tot ongelijkmatige openingen aan één zijde en inconsistente hoeveelheden afdichtingsextrusie | Controleer de vlakheid en parallelliteit onafhankelijk (bijv. 0,02 mm/100 mm), vertrouw niet uitsluitend op positionele toleranties |
Tolerantiestapeling begrijpen: waarom eenvoudige optelling het ontwerp misleidt?
Tolerantiestapeling is het totale effect van maatfouten van meerdere onderdelen die zich ophopen in de assemblageketen. Traditionele ontwerpen gebruiken vaakSlechtste geval (WCS), dat wil zeggen, eenvoudigweg de tolerantielimieten van alle onderdelen optellen. Als bijvoorbeeld drie platen van 20 mm ± 0,1 mm worden gestapeld, is de theoretische totale dikte 60,3 mm. Deze methode is eenvoudig en conservatief, maar resulteert vaak in te strenge tolerantie-eisen voor afzonderlijke onderdelen, waardoor de CNC-bewerkingskosten stijgen. In feite zijn de fouten in de meeste gevallen willekeurig verdeeld en volgen ze een normale verdeling. Meer aanbevolen door de technische gemeenschapStatistische tolerantiemethode (RSS, Root Sum Square). Onder het uitgangspunt van dezelfde standaardafwijking bedraagt de totale tolerantie berekend door de RSS-methode slechts 1/√n van de WCS (n is het aantal onderdelen). Voor een assemblageketen van 10 onderdelen kan de RSS-methode de totale toegestane opening met ongeveer 68% verkleinen, waardoor de productietolerantie van een enkel onderdeel wordt opgeheven en de moeilijkheidsgraad van precisie-CNC-bewerkingen wordt verminderd.Kernconcept: Toepassing van het Solid Size Principle (MMC/LMC)
Begrijp het bij CNC draaien en frezenMaximale entiteitsstatus (MMC)EnMinste vaste toestand (LMC)Cruciaal.- MMC (maximale entiteit): De staat met het meeste materiaal in het onderdeel (de schacht is het dikst en het gat is het kleinste). Wordt gebruikt om de sterkte van de montage te garanderen.
- LMC (minimale entiteit): De staat waarin het materiaal van het onderdeel het minst is (de schacht is het dunste en het gat het grootste). Wordt gebruikt om montagespeling te garanderen.
Risico's vermijden vanaf de ontwerpkant: tolerantietoewijzing vanuit DFM-perspectief
Tijdens de ontwerpfase adviseert het engineeringteam van ShowyMetal om de volgende DFM-controles (Design for Manufacturability) uit te voeren:- Verminder het aantal onderdelen: Elke keer dat een onderdeel wordt toegevoegd, neemt de lengte van het stapelpad toe en neemt de cumulatieve foutkans lineair toe.
- Verkort de tolerantieketen: Optimaliseer de vorm van het onderdeel om de afstand tussen de belangrijkste functionele oppervlakken korter te maken en het stapelen van items direct te verminderen.
- Symmetrische toleranties zijn beter dan unilaterale toleranties: Het markeren van ±0,05 mm is gemakkelijker om de bewerkingstoeslag te controleren dan +0,05/-0,00 mm, wat automatische compensatie door het CNC-programma mogelijk maakt.
- Identificeer de belangrijkste kenmerken: Markeer alleen nauwe toleranties (zoals ±0,01 mm) op onderdelen die de functie en montage beïnvloeden, en gebruik ISO 2768-m of co-normen voor de rest van de onderdelen om kostenverspilling veroorzaakt door "hoge precisie in het hele veld" te voorkomen.
Controle aan de productiekant: hoe zorgt CNC-bewerking voor consistentie?
Hoe perfect de ontwerptoleranties ook zijn, als het productieproces instabiel is, zal de stapelanalyse ineffectief zijn. ShowyMetal vertrouwt op 72 3/4/5-assige bewerkingscentra en centreermachines om batchconsistentie te garanderen via de volgende processen:Massaproductie kan snel binnen 15-25 dagen worden geleverd. Door middel van bevestiging van het eerste stuk en procesinspectie worden fluctuaties in de grootte van één stuk gecontroleerd op het Cpk ≥ 1,33-niveau, wat gegevensondersteuning biedt voor de statistische methode voor tolerantiestapeling.
- Gereedschapscompensatie en thermische vervormingscontrole: Bij het frezen van complexe gebogen oppervlakken in 5-assen kan het automatische thermische compensatiemodel de verplaatsing op micronniveau compenseren die wordt veroorzaakt door de verwarming van de spil om cumulatieve fouten te voorkomen.
- Materiaal interne spanningsverlichting: Voor aluminiumlegeringen en roestvrij staal worden voorrek- of verouderingsprocessen gebruikt om dimensionale drift (Drift) veroorzaakt door spanningsvrijgave na verwerking te voorkomen.
- Inspectie op volledige grootte: Uitgerust met een driedimensionale coördinatenmeetmachine (CMM) en optische scanner, wordt vóór verzending 100% kritische dimensie-inspectie uitgevoerd om ervoor te zorgen dat elk onderdeel zich binnen de tolerantiezone bevindt.
Verificatie en testen: hoe accepteer ik tolerantiestapelingsresultaten?
Kijk bij aankoop en acceptatie niet alleen naar het unit size report (CofC), maar let ook op de assemblagetestresultaten.- Go/No-Go-hoeveelheid: Pas fysieke maatmeters aan voor kritische asgaten om montage in het slechtste geval te simuleren.
- Laserbereik/optisch scannen: Gebruik voor veelzijdige, niet-parallelle structuren optische metingen om de cumulatieve vlakheid te verifiëren, die de stapeleffecten beter weerspiegelt dan metingen op één punt.
- Ruwheid en oppervlaktedefecten: Het gestapelde gevoelige oppervlak vereist Ra ≤ 0,8 μm. ShowyMetal biedt anodisatie en zandstralen om ervoor te zorgen dat de oppervlakteafwerking en maatnauwkeurigheid tegelijkertijd aan de normen voldoen.
FAQ: Veelgestelde vragen over precisiebewerking met tolerantiestapeling
Vraag 1: Is de statistische tolerantiemethode (RSS) toepasbaar op alle massaproductiescenario's?
Antwoord: Niet noodzakelijkerwijs. RSS is gebaseerd op de aanname van een normale foutverdeling en is geschikt voor scenario's waarbij de batchgrootte > 30 stuks is en het proces stabiel is. Voor kleine batches of maatwerkonderdelen met grote processchommelingen wordt nog steeds aanbevolen om de WCS-methode conservatief toe te passen, of een veiligheidsfactor van 20% te behouden.Vraag 2: De CNC-bewerkingstolerantie is gemarkeerd als ± 0,01 mm. Kan deze daadwerkelijk worden bereikt?
A: Onder de omstandigheden van een werkplaats met constante temperatuur, gebruik van uiterst nauwkeurige armaturen en online inspectie, is ± 0,01 mm het standaard capaciteitsbereik van het 5-assige centrum. Als de aspectverhouding van het onderdeel echter te groot is of als het materiaal zacht aluminium is, moet er rekening worden gehouden met vervorming. Het wordt aanbevolen om het onderdeel te versoepelen tot ±0,02 mm of het in secties te verwerken.Vraag 3: Hoe om te gaan met afmetingen zonder toleranties aangegeven op tekeningen?
A: Standaard volgt ISO 2768-m (gemiddelde tolerantie). Indien in een B2B-contract striktheid is overeengekomen, prevaleert het contract. Niet-afmetingen creëren geen assemblagebeperkingen en mogen niet worden opgenomen in de stapelketen met kritische toleranties.Vraag 4: De montagespeling is onvoldoende. Is het een ontwerpfout of een verwerkingsfout?
A: De testgegevens moeten worden beoordeeld. Als alle onderdelen binnen de tolerantiezone van één stuk vallen, maar de montage mislukt, betekent dit dat de stapelberekening verkeerd is (ontwerpfout); als een enkel stuk buiten de tolerantie valt, is dit een bewerkingsafwijking. ShowyMetal biedt foutanalyserapporten om de hoofdoorzaak te helpen achterhalen.Vraag 5: Zal oppervlaktebehandeling (zoals plateren) de tolerantiestapeling veranderen?
EEN: Ja. Door beplating wordt de wanddikte vergroot (0,02-0,05 mm aan één zijde), die van de montagespeling moet worden afgetrokken. Het is noodzakelijk om tijdens het ontwerp een beplatingstoeslag te reserveren, of van de leverancier te eisen dat hij na het ontplating een maatrapport verstrekt.Conclusie: Breng tolerantiemanagement vooraf in de ontwerpfase
Het stapelen van toleranties is geen a posteriori probleem in het productieproces, maar een kwestie van voorafgaande controle in het ontwerpproces. Door toleranties voor afzonderlijke onderdelen rationeel toe te wijzen, de principes van fysieke afmetingen te verduidelijken en statistische methoden te gebruiken om productiemarges vrij te maken, kunnen de kosten voor precisie-CNC-bewerkingen aanzienlijk worden verlaagd en de succespercentages van de assemblage worden verbeterd. ShowyMetal biedt one-stop-service, van DFM-suggesties tot inspectie op volledige grootte, en ondersteunt maatwerk op basis van tekeningen en monsters. U bent van harte welkom om tekeningen en tolerantievereisten op te sturen om gedetailleerde stapelanalyses en batchoffertes te verkrijgen.