





Slijptoeslag en fluctuatiecontrole bij vijfassige CNC-bewerking van precisielagerbussen
Bij de vervaardiging van precisielagerbussen,Vijfassige CNC-bewerkingHet is een cruciale voorloper voor het balanceren van complexe geometrieën met daaropvolgende slijpbewerkingen. De kerntegenspraak waarmee ingenieurs vaak worden geconfronteerd, is: hoe kunnen we voldoende ruimte reserveren tijdens de voorbewerkingsfase.slijpvergoedingDit is bedoeld om gereedschapsafwijkingen en thermische vervorming te elimineren, terwijl buitensporige marges worden vermeden die kunnen leiden tot een verminderde eindslijpefficiëntie of buitensporige maatschommelingen. Dit artikel analyseert hoe dimensionale fluctuaties binnen een regelbaar bereik kunnen worden gestabiliseerd door middel van vijfassige koppelingsregeling vanuit drie dimensies: procespad, materiaalkarakteristieken en parameterinstelling.
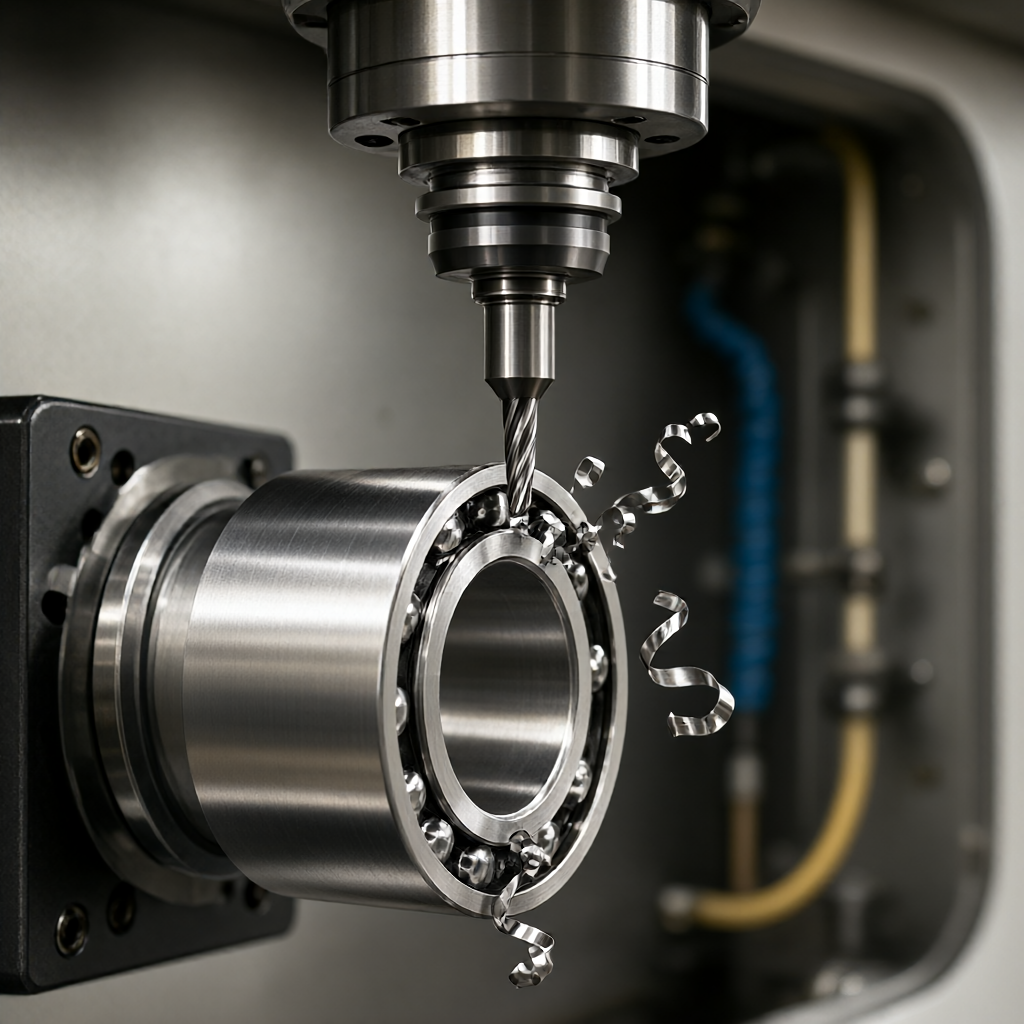
Technische principes voor het reserveren van slijptoeslagen
De maaltoeslag is niet "hoe dikker, hoe beter". Voor onderdelen zoals lagerbussen die gevoelig zijn voor coaxialiteit en rondheid moet de instelling van de tolerantie het balansprincipe volgen van het minimaliseren van het risico op vervorming en het maximaliseren van de slijpefficiëntie.
- minimale uniforme marge: Het wordt over het algemeen aanbevolen om een uniforme marge van 0,2–0,3 mm op het buitenste omtreksoppervlak te laten. Als de marge kleiner is dan 0,15 mm, is het mogelijk dat de slijpschijf de freesgroeven niet volledig bedekt, waardoor het moeilijk wordt voor de oppervlakteruwheid Ra om het G10-niveau te bereiken.
- maximaal toegestane marge: Voor materialen van gecementeerd carbide of gehard staal zal een marge groter dan 0,5 mm de slijpwarmte aanzienlijk verhogen, thermische vervorming veroorzaken en in plaats daarvan de dimensionale fluctuaties versterken.
- Niet-uniform margerisico: Als het lokale margeverschil groter is dan 0,1 mm als gevolg van een onjuiste planning van het gereedschapspad, zal na het slijpen gemakkelijk "oversnijden" of "onderslijpen" optreden, wat de aanpassingsnauwkeurigheid van de lagerbus direct teniet doet.
Bij vijfassige bewerking moet de strategie voor het gebruik van de snijkant of de snijpunt duidelijk zijn om veranderingen in de werkelijke snijdiepte als gevolg van veranderingen in de standhoek te voorkomen, wat resulteert in een ongelijkmatige verdeling van de marges.
Vijfassige padstrategie geassocieerd met dimensionale fluctuaties
Het voordeel van vijfassige bewerking is dat er altijd een optimale snijhoek kan worden behouden en de spanning en doorbuiging van de spil kan worden verminderd. De padstrategie bepaalt echter direct de restspanningsverdeling, wat op zijn beurt de maatstabiliteit na het slijpen beïnvloedt.
Spiraalvormige interpolatie versus lineaire interpolatie
Voor het boogsegment van de lagerbus geldt:spiraalvormige interpolatiePaden zijn over het algemeen beter dan lineaire interpolatie. Lineaire interpolatie is gevoelig voor plotselinge veranderingen in de hoeveelheid micro-snijwerk bij hoeken, wat resulteert in inconsistent lokaal elastisch herstel. Het spiraalvormige pad handhaaft een constante voedingssnelheid, wat de resterende trekspanning van het oppervlak helpt verminderen en resulteert in kleinere maatschommelingen na het slijpen.
Continue optimalisatie van de standhoek
Bij het gebruik van een B-as- of C-as-continuverbinding is het noodzakelijk om de verandering van het contactpunt tussen het gereedschap en het werkstuk te controleren. Als de standhoek te snel verandert, wordt de stijfheid van het gereedschap evenredig verminderd, waardoor de werkelijke snedediepte 0,02–0,05 mm kan afwijken van de theoretische waarde. Het wordt aanbevolen om het te gebruiken op belangrijke lageroppervlakkenPendel met vaste as, vijfassig (4+1)De strategie is om het frezen onder een vaste hoek op elke gevel te voltooien om uniforme marges binnen één vlak te garanderen.
Thermische vervorming van materialen en compensatiestrategieën
De thermische geleidbaarheid van verschillende materialen heeft rechtstreeks invloed op de verdeling van de snijwarmte, waardoor de basistoestand vóór het slijpen wordt beïnvloed.
| Materiaalkwaliteit | Thermische geleidbaarheid (W/m·K) | Belangrijkste risico op vervorming | Aanbevolen slijptoeslag na vijfassig frezen |
|---|---|---|---|
| 45# staal (na afschrikken) | ~50 | Trimrand kromtrekken | 0,25 – 0,35 mm |
| SKF52100 lagerstaal | ~25 | Oppervlakteoxidelaag/thermische spanning | 0,30 – 0,40 mm |
| 7075 aluminiumlegering | ~150 | Microscopische plastische vervorming veroorzaakt door afbrokkeling van het gereedschap | 0,15 – 0,20 mm |
Voor lagerstaal met een hoog koolstofgehalte (zoals 52100) wordt vanwege de lage thermische geleidbaarheid en de hoge temperatuur in de snijzone gemakkelijk een geharde laag geproduceerd. Tijdens vijfassig frezen moet een kleinere terugsnijhoeveelheid (ap) worden gebruikt in combinatie met een hogere snelheid om de temperatuurstijging van de oppervlaktelaag te beheersen. De slijptoeslag moet met nog eens 0,05 mm worden verhoogd om de verharde laag te verwijderen.
Gereedschapsslijtage en online compensatiepraktijk
Bij massaproductie is gereedschapslijtage de belangrijkste oorzaak van maatschommelingen. Bij vijfassige bewerking treedt, wanneer de standhoek van het gereedschap onveranderd blijft, slijtage voornamelijk op langs de radiale richting van de gereedschapspunt, waardoor de margeverdeling wordt beïnvloed.
- Frequentie van het slijpen van schijven: Tijdens de slijpfase moet de slijpschijf elke 10-15 stuks worden aangescherpt om de scherpte en vormnauwkeurigheid van de slijpschijf te behouden.
- Bewaking van de standtijd van het gereedschap: Het wordt aanbevolen om slijtage te beoordelen door middel van spilstroommonitoring. Wanneer de stroom met 5–8% stijgt, moet het gereedschap actief worden vervangen of moet de compensatiewaarde worden aangepast om te voorkomen dat het gereedschap instort bij het naderen van de ondergrens van de theoretische marge (0,2 mm).
- Eerste artikel volledige inspectie: Het eerste stuk van elke batch moet na het frezen de kritische afmetingen meten en de werkelijke margeafwijking registreren. Als de afwijking groter is dan ±0,05 mm, moet de maalcompensatiewaarde van volgende batches worden aangepast.
Procesparameterafstemming van het maalproces
De eindkwaliteit van vijfassig frezen bepaalt rechtstreeks het procesvenster van het slijpen. Als de maaltoeslag te klein is of sterk fluctueert, is de slijpmachine gedwongen kleine voedingen en hoge snelheden te gebruiken, wat de efficiëntie vermindert en gevoelig is voor brandwonden.
Logica voor het instellen van slijpparameters
Voor 52100 stalen lagerbussen met een marge van 0,25 mm na vijfassig frezen zijn de aanbevolen rondslijpparameters als volgt:
- Slijpschijf lineaire snelheid: 35–40 m/s om te voorkomen dat de hoge temperatuur die door hoge snelheid wordt gegenereerd, het weefsel aantast.
- Snelheid van het werkstuk: 500–800 tpm, aangepast aan de diameter.
- Radiale voeding: 0,01–0,02 mm/tijd, verdeeld in 3–4 passages, en 1 à 2 rotaties stationair draaien na elke passage om thermo-elastische vervorming te elimineren.
- koelmiddel: Emulsie moet worden gebruikt voor sterke koeling met een stroomsnelheid ≥ 20 L/min om schuurbrandwonden te voorkomen.
Door de diepte van elke voeding te regelen en de warmtedichtheid van een enkele maling binnen een veilig bereik te beperken, kan de hoeveelheid dimensionale rebound na het malen aanzienlijk worden verminderd en de batchconsistentie worden verbeterd.
Acceptatiecriteria en kwaliteitsanalyse
Bij de acceptatie van precisielagerbussen wordt niet alleen gekeken naar maattoleranties, maar wordt ook gelet op geometrische toleranties (coaxialiteit, cilindriciteit).
- Dimensionale tolerantie: Kritieke pasoppervlakken vereisen doorgaans ±0,005 mm tot ±0,01 mm.
- Geometrische tolerantie: Coaxialiteit ≤ 0,01 mm, cilindriciteit ≤ 0,005 mm.
- oppervlakteruwheid: Ra 0,4–0,8 μm (afhankelijk van het type pasvorm).
- Veelvoorkomende faalmodi: Maatafwijkingen na het slijpen worden meestal veroorzaakt door onvoldoende freestoeslag; Oppervlaktestrepen (Lobing) worden meestal veroorzaakt door een ongelijkmatige verandering van de standhoek tijdens het vijfassig frezen of de transmissiespeling van werktuigmachines.
Het wordt aanbevolen om een driedimensionale coördinatenmeetmachine (CMM) te gebruiken om de gefreesde onderdelen willekeurig te inspecteren, waarbij de nadruk ligt op het bewaken van de uniformiteit van de marge. Als er systematische afwijkingen worden gevonden, moeten de vijfassige gereedschapspadparameters en de thermische compensatiegegevens van de machine worden getraceerd.
Veelgestelde vragen (FAQ)
Wat is de minimale slijptoeslag die overblijft na vijfassige CNC-bewerking?
Voor de meeste metalen lagerbussen wordt een minimale speling van 0,15 mm aanbevolen. Als de marge lager is dan deze waarde, is het mogelijk dat de slijpschijf de markeringen van het freesgereedschap niet effectief kan verwijderen, wat de oppervlaktekwaliteit en maatvastheid beïnvloedt.
Hoe kan de thermische vervorming van lagerbussen, veroorzaakt door vijfassig frezen, worden verminderd?
Gebruik een strategie met een kleine snedediepte (ap), hoge snelheid (n) en zorg voor voldoende koeling. Voor materialen met een lage thermische geleidbaarheid moet de voedingssnelheid (f) worden verlaagd, moet de enkele snijtijd worden verlengd en moet de totale warmte-inbreng worden gecontroleerd.
Kan vijfassige bewerking een deel van het slijpproces vervangen?
In situaties waarin de nauwkeurigheidseisen niet hoog zijn (tolerantie ±0,02 mm of meer) en de eisen aan de oppervlakteruwheid laag zijn, kan vijfassig fijnfrezen direct als eindproces worden gebruikt, waardoor slijpen overbodig wordt. Voor uiterst nauwkeurige pasonderdelen zoals lagerbussen is slijpen echter nog steeds een noodzakelijke stap om de maatvastheid te garanderen.
Wat is de belangrijkste factor bij het oplossen van problemen bij grotere schommelingen in de omvang van de massaproductie?
Controleer eerst de slijtagestatus van het gereedschap en de thermische drift van de machine. Controleer ten tweede de soepelheid van de standhoekwisseling in het vijfassige koppelingspad en of de afwerkfrequentie van de slijpschijf aan de norm voldoet.
Wat zijn de verschillen in de instellingen van de maaltoeslag tussen aluminiumlegering en stalen lagerbussen?
Aluminiumlegering heeft een snelle thermische geleidbaarheid en kleine thermische vervorming tijdens het frezen. De marge kan worden ingesteld op 0,15–0,20 mm; staalmateriaal heeft een langzame thermische geleidbaarheid en is gevoelig voor warmteaccumulatie. De marge vereist gewoonlijk 0,25–0,40 mm om thermische spanning en verharde laag te elimineren.
Conclusies en aanbevelingen voor actie
De kernwaarde van vijfassige CNC-bewerking bij de productie van precisielagerbussen is het creëren van een stabiel procesvenster voor het daaropvolgende slijpen door middel van geoptimaliseerde padstrategieën en redelijke reserveringen voor slijptoeslagen. Ingenieurs moeten de freesparameters dynamisch aanpassen op basis van materiaaleigenschappen, apparatuurstatus en standtijd om ‘one size fits all’-marge-instellingen te vermijden. Als u het productieproces van lagerbussen plant, of geconfronteerd wordt met het probleem van maatschommelingen na het slijpen, bent u van harte welkom om tekeningen en technische vereisten te verstrekken. We kunnen de capaciteiten van de apparatuur combineren om een specifiek plan voor vijfassige frees- en slijptoeslagen voor u op te stellen, waardoor de proefcyclus wordt verkort en de batchconsistentie wordt verbeterd.



