CNC-verwerking van blinde gaten: bodemreinigingsbehandeling
Wanneer CNC blinde gaten verwerkt, is het reinigen van de bodem van het gat een belangrijk proces dat de assemblagefunctie en het uiterlijk van het oppervlak van het onderdeel bepaalt. Voor ingenieurs en inkoop heeft het boogresidu op de bodem van het blinde gat niet alleen invloed op de consistentie van de gatdiepte, maar kan het ook een bron van spanningsconcentratie worden of een fout in de afdichting veroorzaken. Gebaseerd op de daadwerkelijke verwerkingservaring van 72 CNC-apparatuur, biedt dit artikel een diepgaande analyse van wortelreinigingsstrategieën onder verschillende gereedschapscombinaties, en worden praktische procesparameters en acceptatiecriteria gegeven.
Belangrijkste faalwijzen van mislukte wortelreiniging in blinde gaten
Bij massaproductie manifesteert onjuiste behandeling van de bodem van blinde gaten zich gewoonlijk in drie typische defecten: ten eerste, "onzuiver", dat wil zeggen dat het boogoppervlak gevormd door het uiteinde van de boor of de vingerfrees op de bodemwand blijft zitten, waardoor de werkelijke diepte van het doorgaande gat kleiner is dan de tekenmarkering; ten tweede, "overcutting", waarbij de snijhoeveelheid van het wortelruimgereedschap te groot is, waardoor de vlakheid van de bodem van het gat wordt vernietigd en zelfs aangrenzende structuren worden beschadigd; ten derde, "stappen", als gevolg van gereedschapsinstelfouten of afwijkingen in de Z-ascompensatie, is er een klein hoogteverschil aan de onderkant van het gat, wat de pasvorm van het oppervlak beïnvloedt.
Waarom moeten blinde gaten aan de onderkant een vlak oppervlak hebben?
Bij hydraulische, pneumatische of optische componenten wordt de bodem van het blinde gat vaak gebruikt als afdichtingsoppervlak of positioneringsreferentieoppervlak. Als de standaard onderste cirkel van 0,8 keer de diameter van de boor behouden blijft, kan ongelijkmatige druk op de afdichtingspakking gemakkelijk tot lekkage leiden; op uiterlijke onderdelen zoals 5G-basisstationradiatoren, als de bodem die niet is gereinigd de achterkant van het doorlopende gat is, zal dit de uniformiteit van de dikte van de geanodiseerde film vernietigen. Daarom is het verduidelijken van de vereisten voor wortelreiniging de eerste stap in het procesontwerp.
Wortelreiniging van vingerfrezen met rechte schacht: de balans tussen precisie en efficiëntie
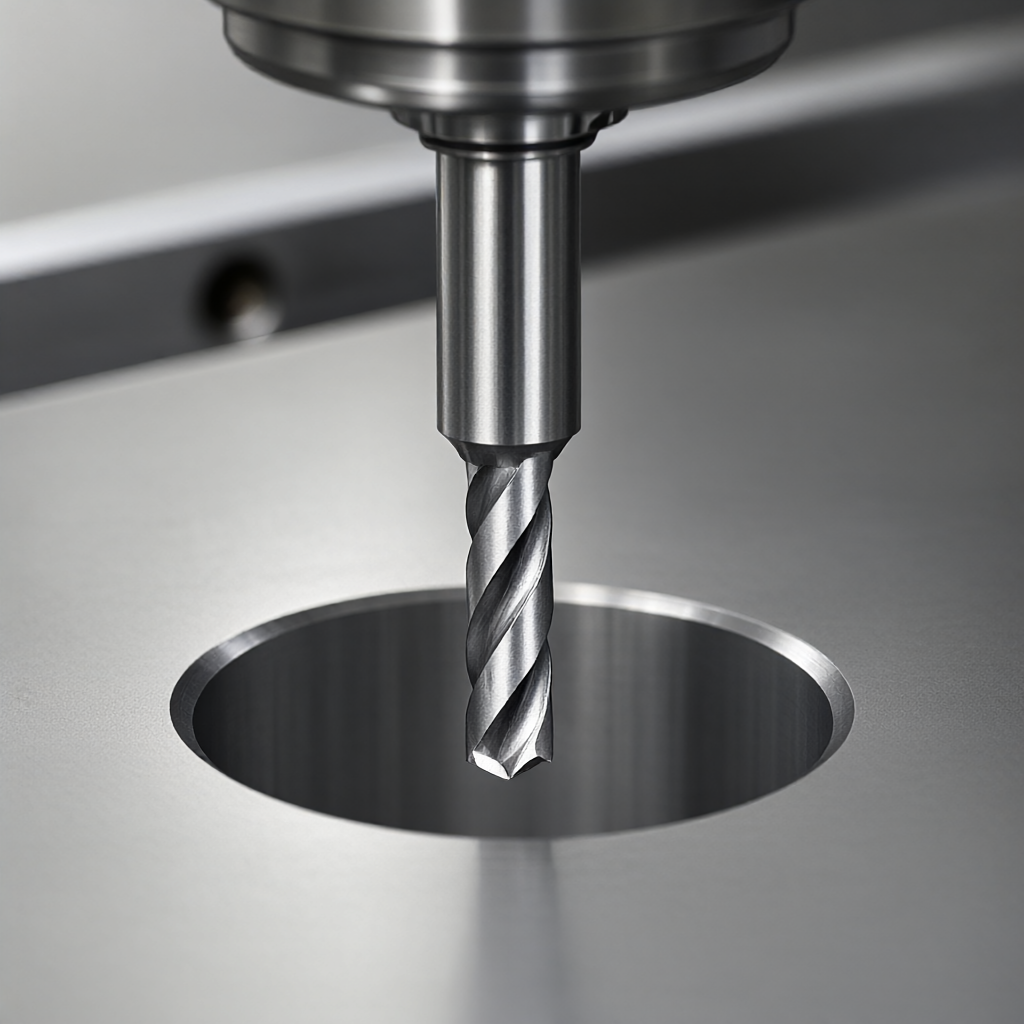
Voor blinde gaten met een diameter groter dan 6 mm is onderfrezen (Bottom Milled) met behulp van een vingerfrees met rechte schacht de reguliere oplossing. De kern is dat de gereedschapsdiameter kleiner moet zijn dan de gatdiameter om zijdelingse vermijdingsruimte over te laten. Meestal wordt een frees met een gatdiameter van 50%-70% gebruikt, zoals een φ10mm blind gat met een φ5-6mm frees. Belangrijke parameteraanbevelingen:Close-up van het nabewerkingsproces op de bodem van een blind gat met een schachtfrees met rechte schacht
Spilsnelheid: berekend volgens de Dmin-formule, beveelt Al6061-materiaal 3000-5000 tpm aan, en stalen onderdelen moeten worden teruggebracht tot 2000-3000 tpm.
Voedingssnelheid: f/z = 0,05-0,1 mm/tand, de voeding kan in de wortelreinigingsfase tot 50% worden verminderd om de gereedschapspunt te beschermen.
Snijdiepte: Laat een snijtoeslag van 0,1-0,2 mm over om directe harde reiniging te voorkomen en thermische vervorming te verminderen.
De voordelen van deze oplossing zijn lage kosten en sterke compatibiliteit, maar worden beperkt door de aspectverhouding van het gereedschap. Wanneer de gatdiameter klein is of de diepte groot is, is het mes met rechte schacht gevoelig voor trillingen, waardoor de oppervlakteruwheid Ra-waarde toeneemt.
Kogelneusfrees versus kogelfrees: scenario met klein gat versus grote diepte
Voor ondiepe gaten met een diameter van 3-6 mm, of diepe gaten met een diepte van meer dan 5 keer de gereedschapslengte, is een kogelfrees een betere keuze. Dankzij de boogkarakteristieken van de kogelfrees kan deze langs de contouren van het bodemoppervlak snijden om een "kogelfrees"-wortelreiniging te bereiken.
Belangrijke punten bij de padplanning voor een kogelvormige neussnijder
Wanneer u een kogelkopfrees gebruikt om de wortel schoon te maken, moet het onderoppervlak van de kogelneus (de R-waardepositie boven het midden van de kogel) worden gebruikt als nulpunt in de Z-richting. De modus "Kogelkop bodemoppervlakverwerking" moet worden ingesteld in de CAM-software om te voorkomen dat de coördinaten van het balcentrum rechtstreeks worden opgeroepen. Als de Z-as-offset verkeerd wordt berekend, zal de bovenkant van de kogelkop krassen maken op de gatwand, wat de meest voorkomende oorzaak is van ongelukken bij het reinigen van de wortels van kleine gaten.
Boor- en tapcentrum gecombineerd met draaien en frezen: wortelreinigingsstrategieën voor verschillende apparatuur
Er zijn aanzienlijke verschillen in de implementatie van wortelreiniging voor verschillende procesroutes:
Vergelijking van oplossingen voor wortelreiniging in blinde gaten
Procestype
Toepasselijk diafragmabereik
Aanbevolen messen
Belangrijkste voordelen
Belangrijkste beperkingen
3/4/5 assig frezen
φ3 - φ100mm
Frees met rechte schacht/kogelneusfrees
Kan veelzijdige wortelreiniging voltooien met één klemming, met hoge precisie
Diepe gaten moeten worden vervangen door korter gereedschap, wat iets minder efficiënt is.
CNC-draaien
φ10 - φ300mm
Meshouder met diamantpunt / kogelneusmeshouder
Geschikt voor blinde gaten in roterende lichamen, goede stijfheid, geen overhang
Alleen bij asdelen kunnen speciaal gevormde gaten niet worden verwerkt
plannen maken
φ1 - φ12mm
Kogelneusmes/diamantenmes met microdiameter
Geschikt voor nauwkeurige kleine blinde gaten met kleine slingering
Beperkt door de slag van de geleidebus, is de aspectverhouding beperkt
Voor rotatiesymmetrische onderdelen is de wortelreinigingsefficiëntie van draaibanken veel hoger dan die van freesmachines, omdat de stijfheid van de gereedschapshouderklemming een groter snijvolume mogelijk maakt. Niet-roterende onderdelen moeten afhankelijk zijn van frezen. Op dit moment kan een 5-assige koppeling het wortelverwijderingsprobleem van parallelle gaten of hellende oppervlakken oplossen door de kantelhoek zijwaarts te frezen.
Effect van materiaaleigenschappen op het wortelreinigingsproces
De ductiliteit en hardheid van verschillende materialen bepalen direct de keuze voor wortelreinigingsgereedschappen.
Aluminiumlegering en titaniumlegering
Hoge sterkte aluminium materialen zoals Al7075 zijn gemakkelijk op het mes te plakken. Bij het reinigen van de wortels moet u gereedschap met een grote achterhoek gebruiken en lucht onder hoge druk gebruiken om spanen te blazen. Vanwege de slechte thermische geleidbaarheid van de titaniumlegering is de temperatuur in de snijzone hoog. Het wordt aanbevolen om gecoat gereedschap te gebruiken en de voedingssnelheid te verlagen om te voorkomen dat de gereedschapspunt afbrokkelt.Vergelijking van materiaaleigenschappen van wortelreinigingsmaterialen van aluminiumlegeringen en titaniumlegeringen
Roestvrij staal en technische kunststoffen
304/316L roestvrijstalen spanen zijn ernstig verstrikt en er moet worden bevestigd dat de spanen vrij zijn voordat ze worden schoongemaakt. Voor technische kunststoffen zoals PEEK en POM is thermische vervorming het grootste risico. De strategie "ondiepe zaagdiepte + hoge rotatiesnelheid" moet worden toegepast tijdens de fase van het reinigen van de wortels om te voorkomen dat warmteaccumulatie leidt tot instorting van de bodem van het gat.
Acceptatienormen en testpraktijken
Het effect van wortelreiniging is niet alleen afhankelijk van de diepte, maar ook van de oppervlaktekwaliteit. Het wordt aanbevolen dat acceptatie de volgende indicatoren bevat:
Gatdieptegrootte: De tolerantie wordt meestal binnen ± 0,05 mm geregeld en precisieonderdelen kunnen ± 0,02 mm bereiken.
Vlakheid van de bodem van het gat: Voor het afdichtingsoppervlak moet de vlakheid beter zijn dan 0,02 mm om lokale hoge plekken te voorkomen.
Oppervlakteruwheid: De Ra-waarde in het wortelreinigingsgebied moet beter zijn dan Ra0,8μm, en de uiterlijke delen moeten Ra0,4μm bereiken.
Wat de detectiemethoden betreft, moet bij het gebruik van een tweedimensionale of CMM-sonde voor het meten van de gatdiepte aandacht worden besteed aan de compensatie van de sondekogeldiameter. Voor de binnenkant van het blinde gat wordt aanbevolen om een micrometer met binnendiameter en een diepteschuifmaat te gebruiken, of een beeldmicroscoop te gebruiken om te kijken of er sprake is van chippen aan de rand.
Veelgestelde vragen
Hoeveel fouten zijn normaal bij het reinigen van CNC-blinde gaten?
Meestal wordt er een marge van 0,1-0,2 mm gereserveerd voor het proces, die wordt verwijderd met een wortelreinigingsmes. De uiteindelijke maatfout wordt gecontroleerd op ±0,02-0,05 mm, wat binnen het normale batchtolerantiebereik ligt, afhankelijk van de nauwkeurigheid van de apparatuur en de klemstijfheid.
Waarom zijn blinde gaten met een kleine diameter gemakkelijk te breken?
De kleine gatdiameter beperkt de gereedschapsdiameter en de buitensporige aspectverhouding resulteert in onvoldoende stijfheid. Oplossingen zijn onder meer het gebruik van een kortere wortelreiniger, het verlagen van de aanvoersnelheid of het gebruik van een centreermachine voor het nabewerken om de overhang te verminderen.
Moet ik eerst ruw boren voordat ik de wortels verwijder?
Moet ruw bewerkt zijn. Gebruik eerst een middenboor om te lokaliseren, gebruik dan een boor of vingerfrees met iets grotere diameter om het grootste deel van de overtollige hoeveelheid te verwijderen, en gebruik ten slotte een wortelreiniger om de bodem te verwijderen. Directe wortelreiniging zal ervoor zorgen dat het gereedschap overbelast raakt of vervormt als gevolg van een overmatig snijvolume.
Hoe voorkom je het zwart worden van aluminium onderdelen na het rooten?
Dit is een klassieke "chipopbouw" of oxidatievlek. Het is noodzakelijk om het ontvettingsproces onmiddellijk na het reinigen van de wortels uit te voeren en absolute ethanol of een speciaal ontvettingsmiddel te gebruiken om te reinigen, en vervolgens snel een anodiseer- of afdichtingsbehandeling uit te voeren.
Wat is het essentiële verschil tussen wortelreiniging en het frezen van blinde gaten in gedraaide onderdelen?
Draaien is radiaal snijden, dat afhankelijk is van de stijfheid van de gereedschapshouder, en geschikt is voor roterende blinde gaten met een grote diameter, en de oppervlaktetextuur is in één richting; frezen is snijden met meerdere snijkanten, geschikt voor niet-roterende lichamen, maar de gereedschapssporen moeten worden gecontroleerd. De twee kunnen niet met messen worden gemengd.
Conclusies en aanbevelingen voor actie
Het reinigen van blinde gaten is niet eenvoudigweg "tot op de bodem boren", maar een systematisch project waarbij gereedschapsselectie, CAM-pad, materiaaleigenschappen en detectiemethoden betrokken zijn. Voor onderdelen met eisen aan het uiterlijk of functionele afdichtingseisen kunnen duidelijke instructies voor het reinigen van de wortels (zoals "ondervlak, Ra0,8") de communicatiekosten aanzienlijk verlagen. Als uw project complexe blinde via-structuren omvat, of als u een balans wilt vinden tussen batchconsistentie en snelle levering, is het raadzaam om de tekeningen naar het engineeringteam te sturen. We kunnen suggesties voor wortelreinigingsprocessen geven op basis van DFM en ervoor zorgen dat het hele proces, van proefdrukken tot massaproductie, binnen 15-25 dagen wordt voltooid via een matrixproductieschema van 72 apparaten.
Stuur uw STEP / DWG / PDF-tekening en onze engineers reageren binnen 2 uur met een gedetailleerde offerte inclusief gratis DFM-analyse en procesadvies — vrijblijvend.
Stuur uw STEP / DWG / PDF-tekening en ontvang binnen 2 uur een gedetailleerde offerte met gratis DFM-analyse en procesadvies. Geen minimumbestelling — vanaf 1 stuk.