





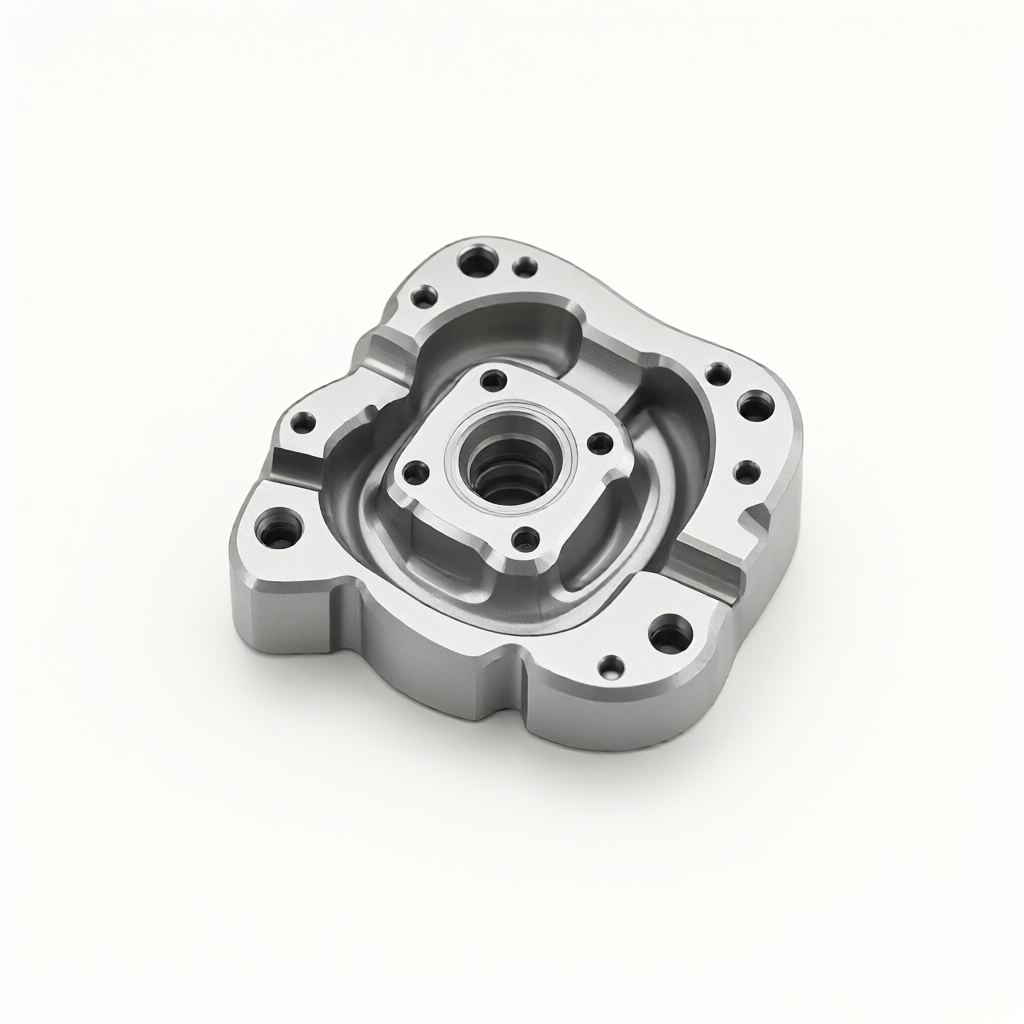
Kernprocesuitdagingen bij vijfassige CNC-bewerking van medische caviteiten
Bij de aangepaste verwerking van precisie-CNC-onderdelen is de vijfassige CNC-bewerking van complexe medische caviteiten een typische vereiste om om te gaan met speciaal gevormde gebogen oppervlakken en diepe caviteitsstructuren. Holle onderdelen van medische kwaliteit vereisen meestal steriel verpakkingsmateriaal, geen bramen of krassen op het oppervlak, en de maattolerantie wordt binnen ± 0,01 mm gecontroleerd en de oppervlakteruwheid moet Ra0,4 μm of beter bereiken. Vanwege de hoge eisen aan biocompatibiliteit en zuiverheid van medische apparaten, hebben traditionele drie- of vierassige processen vaak problemen zoals interferentie tussen de assen, onvoldoende optimalisatie van het gereedschapspad en een lage ontbraamefficiëntie bij het verwerken van complexe caviteiten. Bewerking met vijf assen kan de invalshoek van het gereedschap aanzienlijk verbeteren door de gecoördineerde beweging van de gekantelde spil en de zwenkas, de oppervlakteafwerking verbeteren en de ondersteuningsstructuur verminderen, waardoor er een procesmarge overblijft voor daaropvolgende aseptische verwerking en reiniging.
Materiaalkeuze en optimalisatie van snijparameters
Veelgebruikte materialen voor medische caviteiten zijn onder meer 316L roestvrij staal, titaniumlegeringen (zoals Ti-6Al-4V) en PEEK-technische kunststoffen. De verschillen in snijprestaties van verschillende materialen hebben rechtstreeks invloed op de standtijd, oppervlaktekwaliteit en ontbraamproblemen.
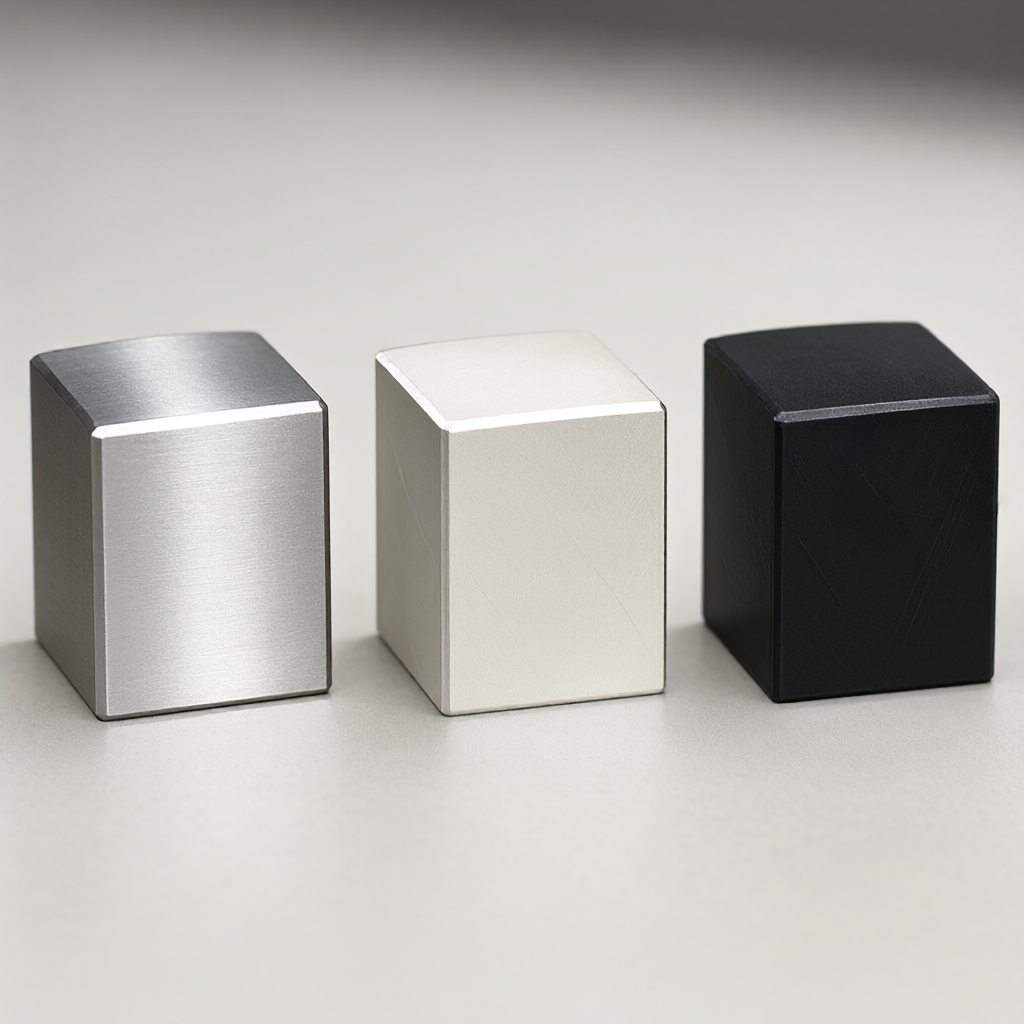
- 316L roestvrij staal: Hoge taaiheid, slechte thermische geleidbaarheid, gemakkelijk te produceren snijkantopbouw. Het wordt aanbevolen om de strategie van grote voeding en kleine snedediepte toe te passen, waarbij het spiltoerental wordt geregeld op 8000-12000 tpm en de voedingssnelheid 300-500 mm/min. Messen met hardmetalen coating (zoals TiAlN-coating) worden aanbevolen voor snijgereedschappen om de slijtvastheid en spaanafvoer te verbeteren.
- Titaniumlegering: Lage elasticiteitsmodulus en gemakkelijk te vervormen. Het is noodzakelijk om de snijsnelheid (500-800 m/min) te verlagen en de koelmiddelstroom te verhogen om thermische vervorming veroorzaakt door warmteaccumulatie te voorkomen. Het wordt aanbevolen om microbewerkingsparameters te gebruiken met een stapafstand van 0,05-0,1 mm om de nauwkeurigheid van het oppervlak te garanderen.
- PEEK technische kunststoffen: Het smeltpunt ligt rond de 343℃ en het is gemakkelijk aan het mes te plakken. Het is noodzakelijk om scherp gereedschap te gebruiken (zoals monokristallijn diamant of CBN), een hoge snelheid en een lage voeding te handhaven (10.000-15.000 tpm, voeding 200-300 mm/min) en luchtkoeling te gebruiken om thermische vervorming te voorkomen.
Parameteroptimalisatie moet worden gecombineerd met vijfassige koppelingssimulatiesoftware voor botsingsdetectie en aanpassing van de gereedschapsasstrategie om ervoor te zorgen dat het gereedschap altijd in de beste snijhoek in het diepe holtegebied wordt gehouden en trillingen en doorbuiging van het gereedschap wordt vermeden.
Gereedschapspad met vijf assen en strategie tussen de assen
Wanneer vijfassige CNC complexe medische caviteiten verwerkt, is gereedschapspadplanning de sleutel tot het bepalen van de oppervlaktekwaliteit en efficiëntie. Gemeenschappelijke strategieën zijn onder meer:
- spiraalvormig snijden: Geschikt voor caviteitsfrezen, kan een constante snijbelasting handhaven, de spanning op de gereedschapspunt verminderen, de restspanning op het oppervlak verminderen en de daaropvolgende aseptische reiniging vergemakkelijken.
- Z-richting offsetfrezen: Geschikt voor afwerking, waarbij een oppervlakteruwheid van Ra0,4 μm wordt bereikt door de stapafstand te regelen (meestal 0,02-0,05 mm). Het is noodzakelijk om het gereedschapspad aan te passen met een vloeiende overgang om gereedschapssporen te voorkomen.
- Vereffeningsverwerking met vijf assen: Gebruik een continue vijfassige beweging in het gebogen oppervlak om de hellingshoek van de spil constant te houden (zoals 45°-60°), de stijfheid van het gereedschap te verbeteren, de trillingen van de uitsteeklengte te verminderen en een meer uniforme profielkwaliteit te verkrijgen.
Bij de optimalisatie van het gereedschapspad moet ook rekening worden gehouden met reserveringen voor het ontbraamproces. Voor scherpe randen of diepe holtehoeken kunnen voorontbraamgroeven of afschuiningen worden ontworpen om oppervlakteschade veroorzaakt door daaropvolgend handmatig ontbramen te voorkomen. De vijfassige werktuigmachine hoeft het werkstuk niet te draaien tijdens het positioneren, waardoor de klemspanning wordt verminderd en de maatstabiliteit behouden blijft.
Vergelijking van ontbraamprocessen en steriliteitsgeschiktheid
Ontbramen is een gekwalificeerd voorproces voor medische onderdelen. Verschillende methoden hebben een aanzienlijke impact op de integriteit van het oppervlak, de biocompatibiliteit en de geschiktheid van steriele verpakkingsmaterialen. De volgende tabel vergelijkt drie gangbare ontbraamopties:
| methode | Toepasselijke scenario's | Oppervlakte restrisico | Geschiktheid van steriel verpakkingsmateriaal | kosten en efficiëntie |
|---|---|---|---|---|
| Trillingsontbramen | Poreuze, diepe holte, complex binnengat | Laag, maar de deeltjesgrootte van het schuurmiddel moet worden gecontroleerd (≤325 mesh) om krassen te voorkomen | Hoog, gemakkelijk te reinigen restschuurmiddel | Gemiddelde, goede batchconsistentie |
| Laserontbramen | Scherpe randen, dunne wanden, hittebestendige legeringen | Extreem laag, geen contact, geen door hitte beïnvloede zone | Extreem hoog, geen verbruiksresten | Hoog, geschikt voor zeer nauwkeurige medische onderdelen |
| Elektrochemisch ontbramen (ECM) | Diepe gaten, spleten, geleidende materialen | Laag, maar de elektrolytverhouding en stroomdichtheid moeten worden gecontroleerd | , moeten de elektrolytresten grondig worden gereinigd | Medium, geschikt voor titanium/staallegeringen |
Bij de keuze voor een ontbraamproces is het noodzakelijk om de materiaaleigenschappen te combineren met de daaropvolgende sterilisatiemethode (zoals ethyleenoxide of stralingssterilisatie). Omdat laserontbramen contactloos is en geen verbruiksartikelen vereist, heeft het het laagste risico op besmetting van steriele verpakkingsmaterialen en is het geschikt voor hoge eisen op het gebied van reinheid. Trillingsontbramen is geschikt voor complexe binnenholten, maar de deeltjesgrootte van het schuurmiddel moet strikt worden gecontroleerd om te voorkomen dat resten van microdeeltjes de biocompatibiliteitstest beïnvloeden. Elektrochemisch ontbramen is effectief voor geleidende materialen, maar de elektrolytresten moeten worden verwijderd door meervoudig ultrasoon reinigen en spoelen met zuiver water, en het is noodzakelijk om te detecteren of de ionenresten lager zijn dan de medische standaardlimiet.
Verificatie van de compatibiliteit van oppervlaktebehandeling en steriele verpakkingsmaterialen
Na het ontbramen hebben medische caviteiten vaak een oppervlaktebehandeling nodig om de corrosieweerstand en biocompatibiliteit verder te verbeteren. Veel voorkomende processen zijn onder meer:
- zandstralen: Met behulp van aluminiumoxide of glaskralen van 150-325 mesh wordt de druk geregeld op 0,3-0,5 MPa en is het doel voor de oppervlakteruwheid Ra0,8-1,6 μm. Na het zandstralen zijn beitsen en passiveren nodig om de oppervlakteverontreinigingslaag te verwijderen.
- Geanodiseerd (aluminiumlegering): Geschikt voor medische onderdelen op aluminiumbasis, filmdikte 5-10 μm, kan worden geverfd of verzegeld. Het is noodzakelijk om ervoor te zorgen dat het afdichtingsproces voltooid is om te voorkomen dat reinigingsvloeistof in de poriën achterblijft.
- beplating: Zoals een coating van nikkel-fosforlegering (2-5 μm), die de slijtvastheid en corrosieweerstand verbetert. Na het galvaniseren zijn waterstofverbrossing (zoals 200℃/4h) en verificatie van de zoutsproeitest vereist.
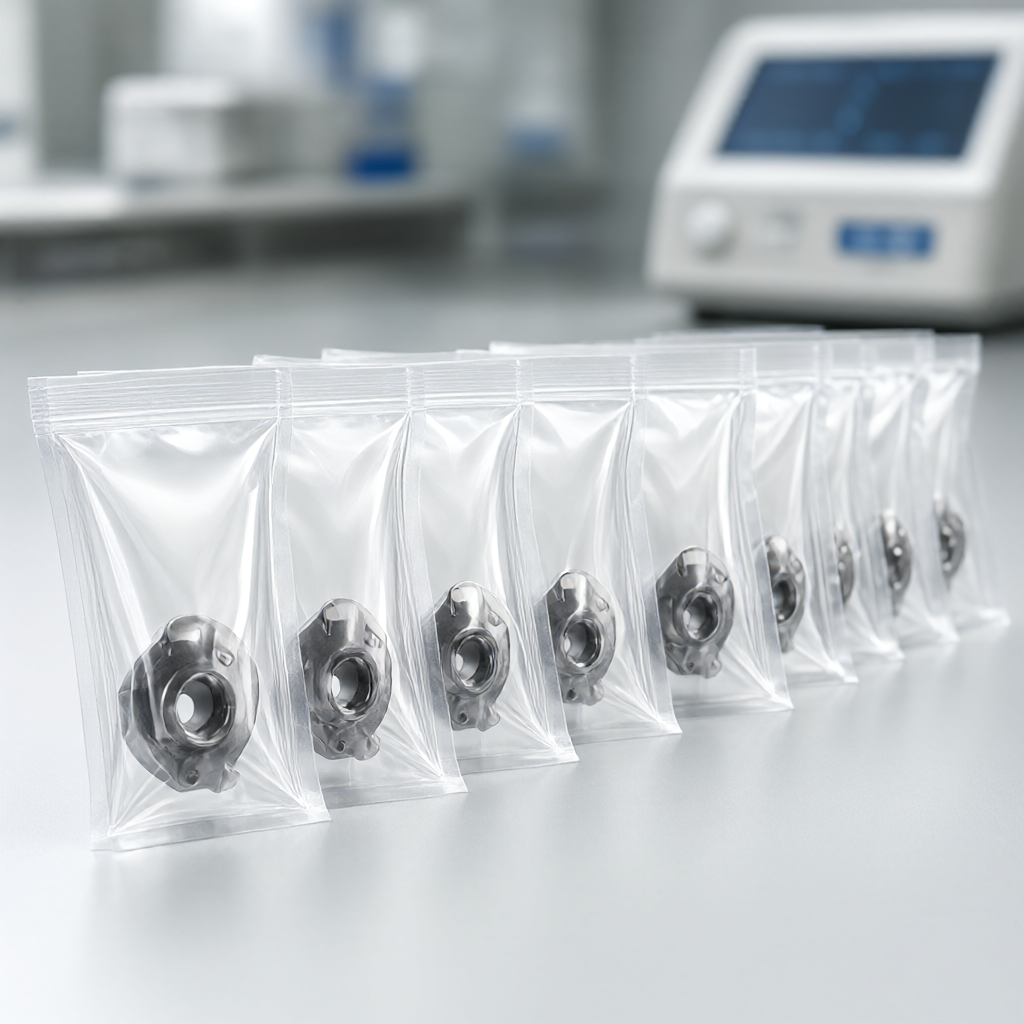
Nadat alle oppervlaktebehandelingsprocessen zijn voltooid, moet de geschiktheid van het steriele verpakkingsmateriaal worden geverifieerd. Verpakkingsmaterialen (zoals PE-zakken van medische kwaliteit of composietzakken van papier en plastic) moeten ervoor zorgen dat ze niet worden beschadigd of verontreinigd door microstoten, statische elektriciteit of resten op het oppervlak van de onderdelen. Het wordt aanbevolen om transportsimulatietests en afdichtingstests uit te voeren om te verifiëren dat de oppervlakte-integriteit van de onderdelen na de sterilisatiecyclus onveranderd blijft en dat er geen neerslag ontstaat.
Testnormen en het vermijden van fouten
De definitieve acceptatie van medische caviteitsonderdelen is onderworpen aan strenge kwaliteitsinspectienormen. De belangrijkste testitems zijn onder meer:
- Dimensionale inspectie: Gebruik een driedimensionale coördinatenmeetmachine (CMM) of optische projector om belangrijke punttoleranties te detecteren, met een richtpunt van ±0,01 mm. De CMM-sonde moet een robijnrode bolvormige diameter (R0,5 mm) gebruiken om de nauwkeurigheid van metingen in diepe holtes te verbeteren.
- oppervlakteruwheid: Gebruik een witlichtinterferometer of contactruwheidsmeter, richt u op Ra0,4μm (afwerking) of Ra0,8μm (na zandstralen). Het is noodzakelijk om op meerdere punten in verschillende profielgebieden te meten om lokale afwijkingen te voorkomen.
- Testen van netheid: Voer deeltjestelling uit volgens de norm ISO 16232-1, of detectie van chemische resten volgens VDA 19. Ontbraamde en oppervlaktebehandelde onderdelen moeten ultrasoon worden gereinigd om er zeker van te zijn dat er geen metaalspaanders, schuurmiddelen of elektrolytresten achterblijven.
- biocompatibiliteit: Het eindproduct moet de ISO 10993-testreeks (cytotoxiciteit, sensibilisatie, irritatie, enz.) doorstaan om te garanderen dat er geen giftige stoffen vrijkomen uit de materialen en verwerkingstechnieken.
Veelvoorkomende faalwijzen zijn onder meer: resterende bramen in de hoeken van diepe holtes, belletjes op de oppervlaktebehandelingslaag, oppervlaktekrassen na het ontbramen en kleine maatveranderingen na sterilisatiecycli. Vermijdingsplannen omvatten: het laten van een marge voor ontbramen tijdens vijfassige bewerking; het uitvoeren van beitsactivatie voorafgaand aan de oppervlaktebehandeling; het gebruik van laser- of trillingsontbramen ter vervanging van handmatige handelingen; en het uitvoeren van dimensionele stabiliteitstests bij hoge temperaturen vóór sterilisatie (gesimuleerde sterilisatietemperatuur ±10°C).
FAQ: Belangrijke vragen over vijfassige CNC-bewerking van medische caviteiten
Kan vijfassige CNC-bewerking voldoen aan de vereisten voor aanpassing van steriel verpakkingsmateriaal voor medische caviteiten?
Kan. Vijfassige bewerking vermindert klemspanning en oppervlaktedefecten door de gereedschapspaden te optimaliseren. Gecombineerd met laser- of trillingsontbramen en strikte reinigingsprocessen kan het ervoor zorgen dat er geen resterende verontreinigingen op het oppervlak van het onderdeel achterblijven en voldoen aan de eisen op het gebied van afdichting en reinheid van steriele verpakkingsmaterialen.
Welke ontbraammethode is het beste voor medische caviteiten van 316L roestvrij staal?
Laserontbramen is de voorkeursoplossing voor medische caviteiten van 316L roestvrij staal, omdat het geen contact maakt, geen verbruiksresten bevat en een kleine, door hitte beïnvloede zone heeft. Als de binnenholte een complexe structuur heeft, kan trillingen worden gecombineerd met ontbramen, maar moet de deeltjesgrootte van het schuurmiddel worden gecontroleerd en grondig worden gereinigd.
Hoe bereik ik een oppervlakteruwheid van Ra0,4μm bij vijfassige bewerking?
Het is noodzakelijk om afwerkingsparameters aan te nemen (stapafstand 0,02-0,05 mm, gematigde snijsnelheid), gecombineerd met een vijfassige bewerkingsstrategie voor het gladmaken, en om de scherpte van het gereedschap en de thermische stabiliteit van de werktuigmachine te behouden. Vermijd secundair klemmen na het afwerken om het risico op krassen op het oppervlak te verminderen.
Hoe controleer ik of de elektrolytresten na het ontbramen de norm bereiken?
Ionenchromatografie of ICP-OES kan worden gebruikt om ionenresiduen op het oppervlak te detecteren, en de doelwaarde moet voldoen aan medische reinheidsnormen (zoals het totale residugehalte).



