





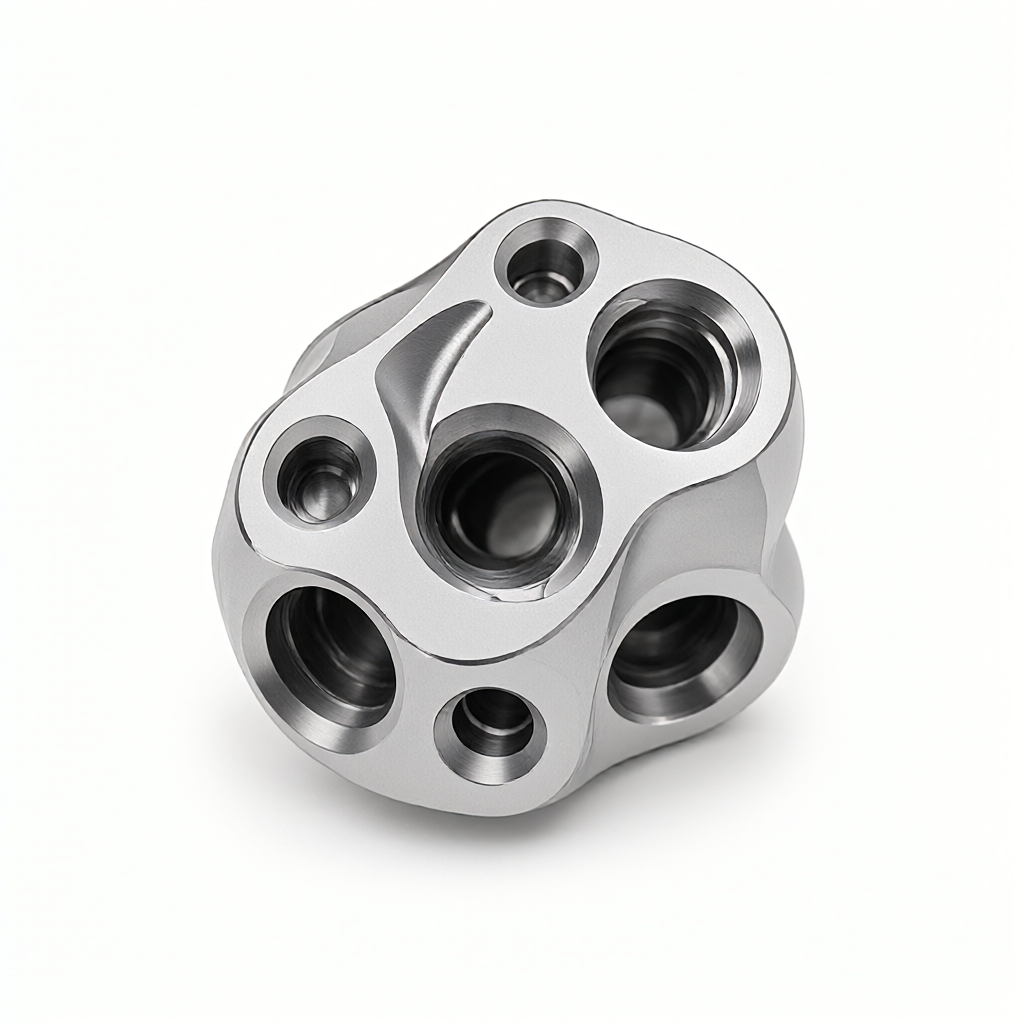
Uitdagingen van de verhouding tussen de diepte en de diameter van het binnengat en de verhouding van de gereedschapsslankheid bij vijfassige CNC-bewerking van precisieklepkernen
In pneumatische, hydraulische en halfgeleidergascircuitsystemen,PrecisieventielkernHet is de kerncomponent voor het regelen van de vloeistofaan-uit- en debietregeling. De verwerkingsproblemen zijn geconcentreerd in deVijfassige CNC-bewerkingVooral als het gaat om diepe holtes en speciaal gevormde schuine gaten.Verhouding binnengatdiepte tot diameter (L/D)EnVerhouding gereedschapsslankheidDe resulterende problemen omvatten onvoldoende stijfheid, snijtrilling en problemen bij het verwijderen van spanen. Voor inkoop- en R&D-ingenieurs is het begrijpen van deze twee parameters belangrijkTolerantie stabiliteitEnoppervlakteafwerkingDe impact is een belangrijke indicator om de werkelijke procesmogelijkheden van de leverancier te evalueren. Als u alleen op tekeningen vertrouwt voor de toewijzing en de gereedschapspadcompensatiestrategie in het procespad negeert, zal dit vaak leiden tot het mislukken van de batchconsistentie of vertraging in de levering.
Fysieke beperkingen van de verhouding tussen de diepte en de diameter van het binnengat voor de nauwkeurigheid van de klepkern
Ventielkernen vereisen doorgaans een verhouding tussen gatdiepte en diameter (L/D) van 3:1 of zelfs 5:1 of meer. Wanneer L/D groter is dan 3,Vijfassige CNC-bewerkingDe boor- en ruimprocessen in CNC worden geconfronteerd met aanzienlijke uitdagingen:
- Gereedschapsdoorbuiging en gereedschapsopbrengst:Naarmate de slankheidsverhouding toeneemt, neemt de elastische vervorming van het gereedschap onder druk exponentieel toe. Bij L/D=4 kunnen, bij gebruik van conventionele starre steunen, maatafwijkingen in de diameterrichting het tolerantievenster van ±0,01 mm overschrijden.
- Warmteaccumulatie en thermische vervorming:Bij het bewerken van diepe gaten is het moeilijk om de snijwarmte door de schacht te geleiden, wat resulteert in een lokale temperatuurstijging, wat op zijn beurt restspanningen in het werkstuk en krimpvervorming na afkoeling veroorzaakt.
- Risico op verstopping van de spanen:Vooral bij het verwerken van materialen van roestvrij staal of titaniumlegeringen kunnen spanenkrullen zich gemakkelijk ophopen op de bodem van het gat, waardoor het gereedschap kan afbrokkelen of zelfs breken.
Daarom moeten ingenieurs tijdens de DFM-fase (Design for Manufacturability) de bovengrens van L/D verduidelijken. Als de diepte van een klepkerngat van Ø6 mm bijvoorbeeld groter is dan 24 mm (L/D=4), wordt het aanbevolen om dit in secties te verwerken of om een kotterproces te gebruiken in plaats van een enkelvoudig ruimen om de cumulatieve fout te beheersen.
Gereedschapsslankheidsverhouding en strategie voor het matchen van snijparameters
De gereedschapslenderheidsverhouding (S/L) heeft rechtstreeks invloed op de prestaties bij het frezen en boren.oppervlakteruwheidEnDimensionale stabiliteit. bestaanVijfassige CNC-bewerkingBij het bewerken wordt gewoonlijk een frees met kogelvormige of ronde neus gebruikt voor het afschuinen van gebogen oppervlakken en openingen, en de S/L bedraagt gewoonlijk 5:1 tot 8:1.
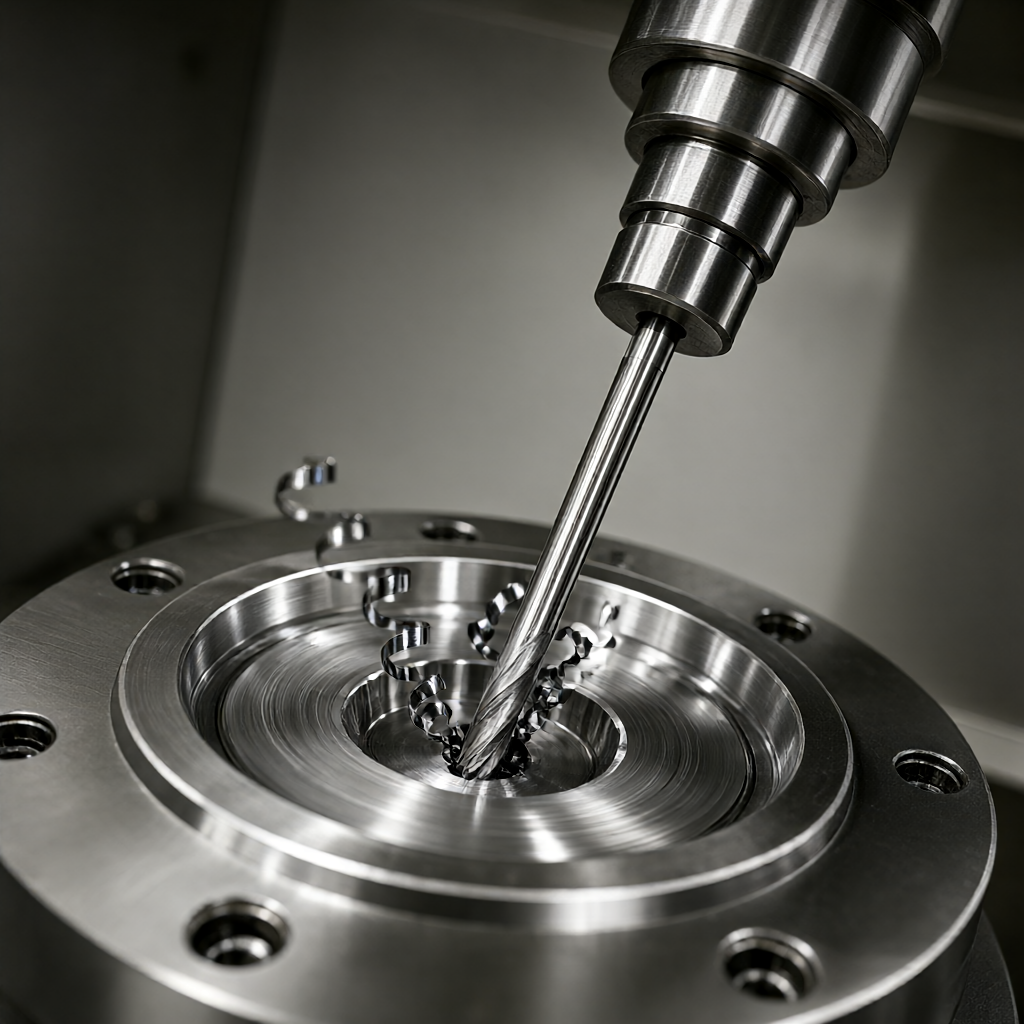
- Snelheid en voeroptimalisatie:Gereedschappen met een hoge S/L moeten de snijsnelheid (Vc) en voeding (Fz) verlagen om klapperen te onderdrukken. Bij het bewerken van aluminiumlegering 6061 met een Ø4 mm kogelkopfrees (S/L=6) wordt bijvoorbeeld aanbevolen om de Vc te regelen op 60–80 m/min in plaats van de conventionele 200 m/min.
- Gereedschapscoatings en geometrie:Het kiezen van met PCD (polykristallijne diamant) of CBN (kubisch boornitride) gecoate gereedschappen kan de levensduur van de stijfheid verbeteren, maar moet overeenkomen met de strategie voor thermische foutcompensatie van de spil.
- Spilconus selectie:Voor verwerking van diepe gaten wordt de voorkeur gegeven aan een HSK- of BT50-conische spindel met hoge stijfheid om de impact van thermische drift op het grensvlak op de nauwkeurigheid van de gatpositie te verminderen.
Vijfassige koppelingspadplanning en gereedschapsasbesturing
Ventielkernen bevatten vaak schuine gaten, blinde gaten en veelzijdige positioneringskenmerken.Vijfassige CNC-bewerkingHet voordeel is dat het de beste werkhoek van het gereedschap kan behouden door gekoppelde rotatie en dat er geen hangende zaagsneden op het bodemoppervlak ontstaan. De sleutel ligt in de strategie voor gereedschapsasbesturing (Tilt & Lead):
- Vaste vloermethode (Vloer Normaal):Het gereedschap staat altijd loodrecht op het bewerkingsoppervlak en is geschikt voor vlakke en rechte wandoppervlakken, maar het gat is gevoelig voor snijsporen.
- Methode met vaste zijde (Zij Normaal):Het gereedschap is 5°–10° gekanteld, wat de ronding van het gat en de oppervlakteafwerking kan verbeteren, maar de S/L-vereisten van het gereedschap zijn strenger.
- Dynamische kanteling:Pas de hellingshoek automatisch aan volgens de kromming van de gereedschapspositie, wat geschikt is voor klepkernen met complexe gebogen oppervlakken. CAM-software vereist continue interpolatiemogelijkheden op de G5-as.
Voor diepe gaten met L/D > 3 wordt aanbevolen om dit in het vijfassige programma in te stellenIn laagjes snijdenEnBoren en spaanafvoerElke keer dat hij 2-3 mm snijdt, gaat hij 1 mm omhoog om te voorkomen dat spanen verstrikt raken. Tegelijkertijd wordt snijvloeistof met een constante temperatuur (druk 40-60 bar) gebruikt om de bodem van het gat direct door te spoelen om het risico op thermische vervorming te verminderen.
Effecten van materiaalkeuze en oppervlaktebehandeling op de stabiliteit van diepe gaten
Veelgebruikte materialen voor klepkernen zijn SUS316L roestvrij staal, Inconel 718 en lagerstaal GCr15. van verschillende materialenthermische geleidbaarheidEnkrachtdirecte impactVijfassige CNC-bewerkingGereedschapsslijtage en werkstukvervorming bij:
| Materiaalkwaliteit | Typische L/D-limiet | Belangrijkste moeilijkheden | Aanbevolen nabewerking |
|---|---|---|---|
| SUS316L | 3,5–4,0 | Hoge taaiheid, gemakkelijk aan het mes te plakken | Zandstralen + passiveren |
| Inconel 718 | 2,5–3,0 | Hoge hardheid en lage thermische geleidbaarheid | Vacuüm warmtebehandeling + elektrolytisch polijsten |
| GCr15 | 3,0–3,5 | Grote warmtebehandelingsvervorming | slijpen + slijpen |
Speciale opmerking: Na diepgatbewerking van de roestvrijstalen klepkern kan de restspanning er gemakkelijk voor zorgen dat de gatvorm gaat afwijken. Het wordt aanbevolen om na het ruwfrezen toe te voegenTijdeffectieve stressverlichtingProces (480℃/2h), daarna afwerking en eindinspectie. Qua oppervlaktebehandeling is anodiseren geschikt voor aluminium ventielkernen, maar niet effectief voor roestvrij staal; als een hoge afwerking vereist is, kan elektrolytisch polijsten Ra terugbrengen tot minder dan 0,2 μm, maar zal de grootte met 0,02–0,05 mm inspringen, en moet er een compensatiebedrag worden gereserveerd in het CAM-programma.
Testmethoden en acceptatiecriteria
De nauwkeurigheidsverificatie van diepe gaten en schuine gaten kan niet uitsluitend berusten op drie-coördinaten (CMM) puntdetectie, maar moet worden gecombineerd metPneumatisch meetinstrumentEnOptische vergelijking:
- Gatdiepte en positie:Gebruik pneumatische sondes van Ray of Keyence om de L/D-verhouding en coaxialiteit in realtime te meten, met een aanbevolen tolerantie van ±0,005 mm.
- Oppervlakteruwheid:Bij gebruik van de ruwheidsmeter uit de SJ-2100-serie bedraagt de bemonsteringslengte 1,25 mm, moet het afdichtingsoppervlak Ra van de klepkern ≤0,4 μm zijn en het niet-afdichtende oppervlak ≤0,8 μm.
- Geometrische tolerantie:De rondheid en cilindriciteit van het schuine gat worden gescand met een laserprofiler om een puntenwolk te genereren, en de afwijking wordt vergeleken met het CAD-model.<0.01 mm 判定合格。
Vóór verzending wordt een 100% volledige inspectie uitgevoerd, met CMM-rapport en ruwheidskaart bijgevoegd. Voor batchbestellingen wordt aanbevolen dat, nadat het eerste stuk door de klant is bevestigd, de locaties van de sleutelgaten willekeurig om de 50 stuks worden geïnspecteerd en dat er een SPC-controlediagram wordt opgesteld om trends in gereedschapslijtage te monitoren.
Veelgestelde vragen en suggesties voor procesvermijding
Vraag 1: Hoe kan ik de consistentie van het diepe gat van de klepkern L/D=4 bij massaproductie garanderen?
gebruikVijfassige CNC-bewerkingDe gelaagde boor- en ruimstrategie, spaanverwijdering om de 2 mm en beperkingen op het gebied van de coaxialiteit. De boor wordt elke 200 stuks in de batch vervangen om puntslijtage en geleidelijke uitbreiding van de gatdiameter te voorkomen.
Vraag 2: Wat moet ik doen als het slanke gereedschap met S/L=8 trilt tijdens frezen op hoge snelheid?
Verlaag het spiltoerental tot een stabiel lobbengebied (opvragen via de gereedschapsdynamiekdatabase) of schakel over op een korte snijkantgereedschap voor tweestapsbewerking. Als een lang gereedschap moet worden gebruikt, is het noodzakelijk om een tussensteun toe te voegen of de snijdikte (ap) te verminderen tot minder dan 0,5 mm.
Vraag 3: Na verwerking van de roestvrijstalen klepkern verschijnen er bramen en spanningsconcentraties in de opening. Hoe verwijder je ze?
Uitgevoerd met 0,5 mm kogelkopfreesOntbramen en afschuinen, hoek 15°–30°, voeding Fz=0,02 mm/omw. Vermijd het gebruik van vijlen en ander handmatig bijsnijden om beschadiging van de oppervlakteafwerking en maatnauwkeurigheid te voorkomen.
Vraag 4: Wat zijn de belangrijkste oorzaken van de positioneringsfout van schuine gaten in een vijfassige koppeling?
Voornamelijk als gevolg van de thermische drift van de C-as van de werktuigmachine, de vervorming van de klemming van het werkstuk en de afwijking van de compensatie van de gereedschapsas. Het wordt aanbevolen om de spil vóór de bewerking 30 minuten voor te verwarmen, een hydraulische expansieklem te gebruiken in plaats van een veerklem, en de dynamische updatefunctie voor de gereedschapsneusradiuscompensatie in CAM in te schakelen.
Vraag 5: Hoe kan ik beoordelen of een leverancier over echte vijfassige diepgatverwerkingsmogelijkheden beschikt?
Het is vereist om dezelfde materiaal- en L/D-parameters op te geven.Eerste artikel inspectierapport, inclusief CMM-puntenwolkgegevens en ruwheidskaart. Kijk of er een werkplaats met constante temperatuur, een pneumatisch meetinstrument en een proces voor het beheersen van gereedschapslijtage is. U kunt onze procesinstructies voor oppervlaktebehandeling raadplegen om te bevestigen of de spanningsverlichtings- en polijstprocessen zijn voltooid.
Conclusies en aanbevelingen voor actie
PrecisieventielkernVijfassige CNC-bewerkingSucces hangt ervan afVerhouding tussen gatdiepte en diameterEnVerhouding gereedschapsslankheidFijne controle in plaats van uitsluitend te vertrouwen op het aantal apparaten. Het verduidelijken van L/D-limieten, gereedschapsselectie en compensatiestrategieën in de DFM-fase kan batchrisico's aanzienlijk verminderen. Als uw klepkern diepe gaten en slanke kenmerken bevat met L/D > 3 of S/L > 6, wordt aanbevolen om 3D-tekeningen en materiaalkwaliteiten mee te sturen. Gebaseerd op een cluster van 72 CNC-apparatuur en een nauwkeurigheid van ±0,01 mm, kunnen we procespadevaluatie en snelle offertes bieden om een stabiele levering en kwaliteit te garanderen.



