





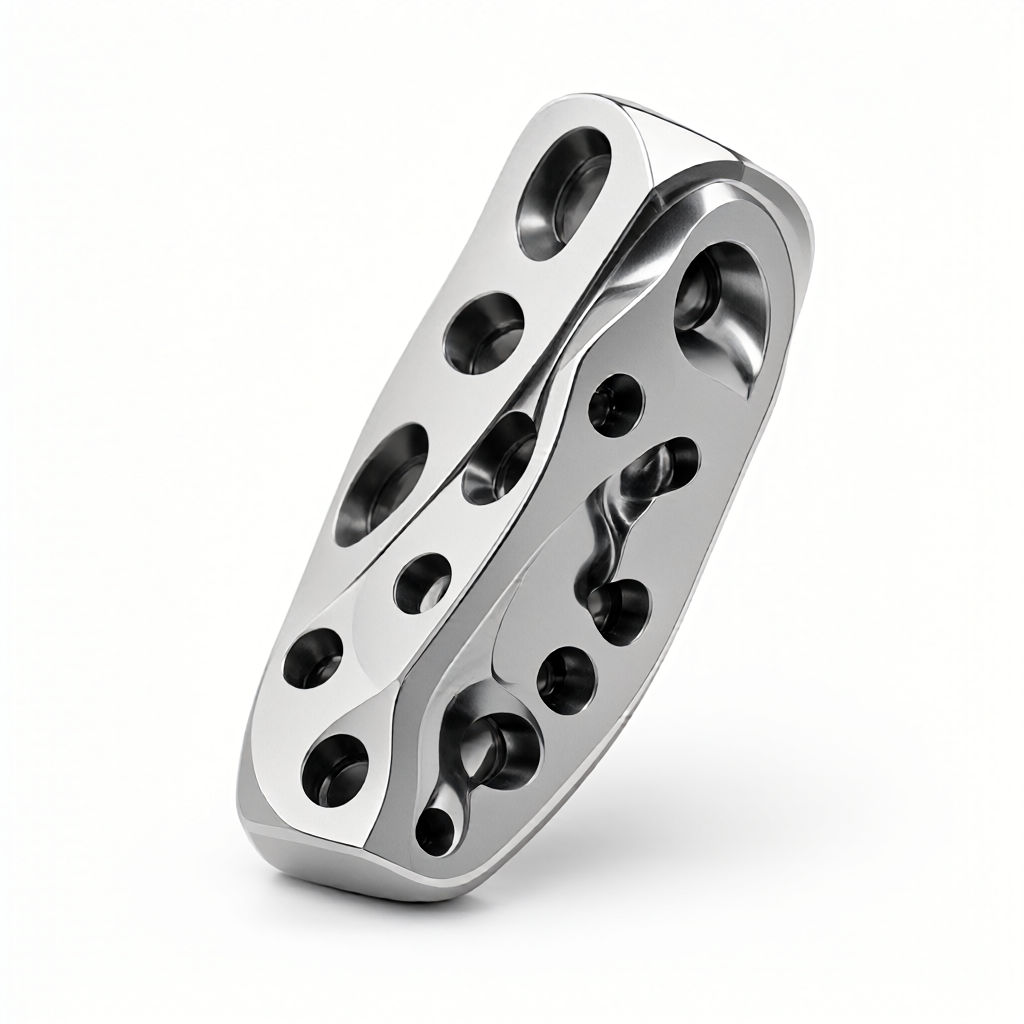
Meerassige koppelingsverwerking van speciaal gevormde onderdelen is een kernproces dat de beperkingen van traditionele 3-assige beweging doorbreekt en complexe gebogen oppervlakken en meerhoekkenmerken in één klemvormstuk realiseert. Voor R&D-ingenieurs en technische inkoop bepaalt het begrijpen van de capaciteitsgrenzen van 3-assige, 4-assige en 5-assige bewerking bij de productie van speciaal gevormde onderdelen direct de reservering van de ontwerpmarge, de selectie van procesroutes en de uiteindelijke kostenberekening in de DFM-fase (Design for Manufacturability). Verkeerde meerassige strategieën kunnen leiden tot een verhoogd risico op gereedschapsinterferentie, laag gereedschapsgebruik of maatafwijkingen als gevolg van klemvervorming tijdens massaproductie. Dit artikel biedt een diepgaande analyse van de technische logica van meerassige gelijktijdige bewerking van speciaal gevormde onderdelen, vergelijkt de voor- en nadelen van verschillende asnummeroplossingen en biedt technische uitvoeringspunten om u te helpen productierisico's te vermijden tijdens de tekenbeoordelingsfase.
Capaciteitsgrens en kinematische basis van meerassige gekoppelde bewerking van speciaal gevormde onderdelen
Vrije-vormonderdelen verwijzen meestal naar onderdelen met complexe gebogen oppervlakken, diepe holtes, schuine gaten of onderdelen met extreem hoge stijfheidseisen. Traditionele 3-assige CNC-bewerking is afhankelijk van drie lineaire assen, XYZ, en het gereedschap kan alleen in de normale of radiale richting worden doorgevoerd. Voor onderdelen met kantelhoeken groter dan 90 graden vereist 3-assige bewerking vaak meerdere klemmingen, waardoor positioneringsfouten zich ophopen en het risico bestaat dat er sprake is van “ondersnijding” (dat wil zeggen dat het gereedschap de onderkant van het oppervlak niet kan bereiken).
4-assige bewerking introduceert rotatie rond de A-as van de X- of Y-as en wordt voornamelijk gebruikt voor het continu frezen van cilindrische speciaal gevormde onderdelen (zoals luchtvaartwaaiers en stuurkolommen van auto's). Door het werkstuk te roteren in plaats van het gereedschap te verplaatsen, maakt 4-assig een continue zijwandbewerking mogelijk, waardoor het aantal klemtijden wordt verminderd en de continuïteit van het oppervlak wordt verbeterd. Bij 5-assige bewerking wordt een B-as of C-as toegevoegd, waardoor het gereedschap in elke richting kan worden doorgevoerd, waardoor een echte "één klemming wordt bereikt om alle bewerkingen te voltooien" en het interferentieprobleem dat wordt veroorzaakt door onvoldoende stijfheid volledig wordt opgelost.
- 3-assige koppeling: Geschikt voor vlakke platen en eenvoudige getrapte delen. De gereedschapsas staat altijd loodrecht op het referentievlak.
- 4-assige koppeling: Geschikt voor roterende lichamen en assen met schuine gaten, waardoor zijdelingse voedingsbeperkingen door rotatie van de A-as worden geëlimineerd.
- 5-assige koppeling: Geschikt voor complexe beeldhouwwerkoppervlakken, structurele onderdelen in de lucht- en ruimtevaart en medische implantaten. De gereedschapshouding kan willekeurig worden aangepast om interferentie te voorkomen.
Materiaalkeuze van vormonderdelen en DFM-aanbevelingen: waarom de strategieën voor 7075 aluminium versus 304 roestvrij staal anders zijn
De thermische geleidbaarheid en hardingseigenschappen van het materiaal hebben rechtstreeks invloed op de snijparameters van meerassige koppelingen. Bij het verwerken van een 7075-T6 aluminiumlegering van ruimtevaartkwaliteit maakt de hoge thermische geleidbaarheid het gebruik van hogere snijsnelheden mogelijk (Vc tot 300-500 m/min), maar er moet voor worden gezorgd dat de warmte van het gereedschap wordt afgevoerd. Als 5-assige bewerking wordt gebruikt om de complexe dunwandige structuur ervan te bewerken, moet rekening worden gehouden met de invloed van de uitsteeklengte van het gereedschap (Overhang) op de stijfheid. Het wordt aanbevolen om de uitsteeklengte van het gereedschap binnen 1,5-2 maal de staafdiameter te controleren om trillingsrimpels tijdens het snijproces te voorkomen.
Voor 304 roestvrij staal heeft het een ernstige neiging om uit te harden en de thermische geleidbaarheid is slechts 1/3 van die van een aluminiumlegering. Bij gelijktijdig meerassig frezen van diepe holtes kan de beperkte spaanverwijderingsruimte gemakkelijk leiden tot de vorming van "snijkantsopbouw", die het gereedschap kan beschadigen en de oppervlakteafwerking kan verminderen. Op dit punt zou de DFM-fase moeten aanbevelen om spaangroeven toe te voegen of gereedschapspaden te optimaliseren om het sluiten van holtes te voorkomen. Als het onderdeel zowel hoge uiterlijke eisen als een complexe structuur heeft, kunt u overwegen een 4-assig draai- en freescomposietcentrum te gebruiken. Het draaiuiteinde wordt gebruikt om de hoofdcontour te voltooien, en het freesuiteinde wordt gebruikt om de lay-out met meerdere gaten te voltooien, wat niet alleen coaxialiteit garandeert, maar ook de standtijd optimaliseert.
3-assig versus 4-assig versus 5-assig: vergelijkende analyse van oplossingen voor de verwerking van speciaal gevormde onderdelen
Voordat een procesroute wordt bepaald, moeten afwegingen worden gemaakt op basis van de geometrische complexiteit van het onderdeel, de batchgrootte en het budget. De volgende tabel vergelijkt de prestaties van de drie oplossingen in typische scenario's met speciaal gevormde onderdelen. De gegevens zijn gebaseerd op de bedrijfsparameters van conventionele industriële CNC-apparatuur.
| Contrasterende afmetingen | 3-assig frezen | 4-assig draaien/frezen | 5-assig gelijktijdig frezen |
|---|---|---|---|
| Toepasselijke geometrische kenmerken | Vlak, eenvoudig hellend gat, ondiepe holte | Roterend lichaam, doorlopende cilinder, zijwandkenmerken | Elk complex gebogen oppervlak, diepe holte, stijve gevoelige delen |
| Aantal klemmen | 2-4 keer (moet worden omgedraaid) | 1-2 keer (roteren in plaats van omdraaien) | 1 keer (één vastklemmen en vormen) |
| Cumulatieve positioneringsfout | |||
| Gebruik en kosten van apparatuur | Laag (lange verwerkingstijd, meer stations vereist) | medium | Hoog (enkelvoudige programmering is complex en de investeringen in apparatuur zijn groot) |
| batchconsistentie | Afhankelijk van de nauwkeurigheid van het armatuur, grote fluctuaties | Beter, vooral geschikt voor assen | Extreem hoog, vooral geschikt voor precisie- en complexe onderdelen |
Uit de tabel blijkt dat als het hoofdkenmerk van de speciaal gevormde onderdelen een roterend lichaam is (zoals een pomplichaam, een turbine), 4-assig draaien en frezen een kosteneffectieve oplossing is. Voor oppervlakken met een vrije vorm (zoals robotgewrichten en medische geleiders) kan een 5-assige koppeling het risico op interferentie aanzienlijk verminderen en de oppervlaktekwaliteit verbeteren. Voor massaproductie zijn, zelfs als de initiële investering in apparatuur hoog is, de totale kosten van 5-assige multitooling-oplossingen vaak lager dan die van 3-assige multi-toolingoplossingen, doordat de processamenvoeging en de kwaliteitscontroletijd worden verminderd.
Snijparameters en gereedschapspadoptimalisatie: vermijd interferentie en trillingen
De kernmoeilijkheid van meerassige koppeling ligt in "botsingsdetectie" en "dynamische beperkingen". Tijdens de CAM-programmeerfase moet de gereedschapsasbesturingsstrategie (Tool Axis Control) zijn ingeschakeld. Veelgebruikte strategieën zijn onder meer "Down Projection" en "Ray Project".
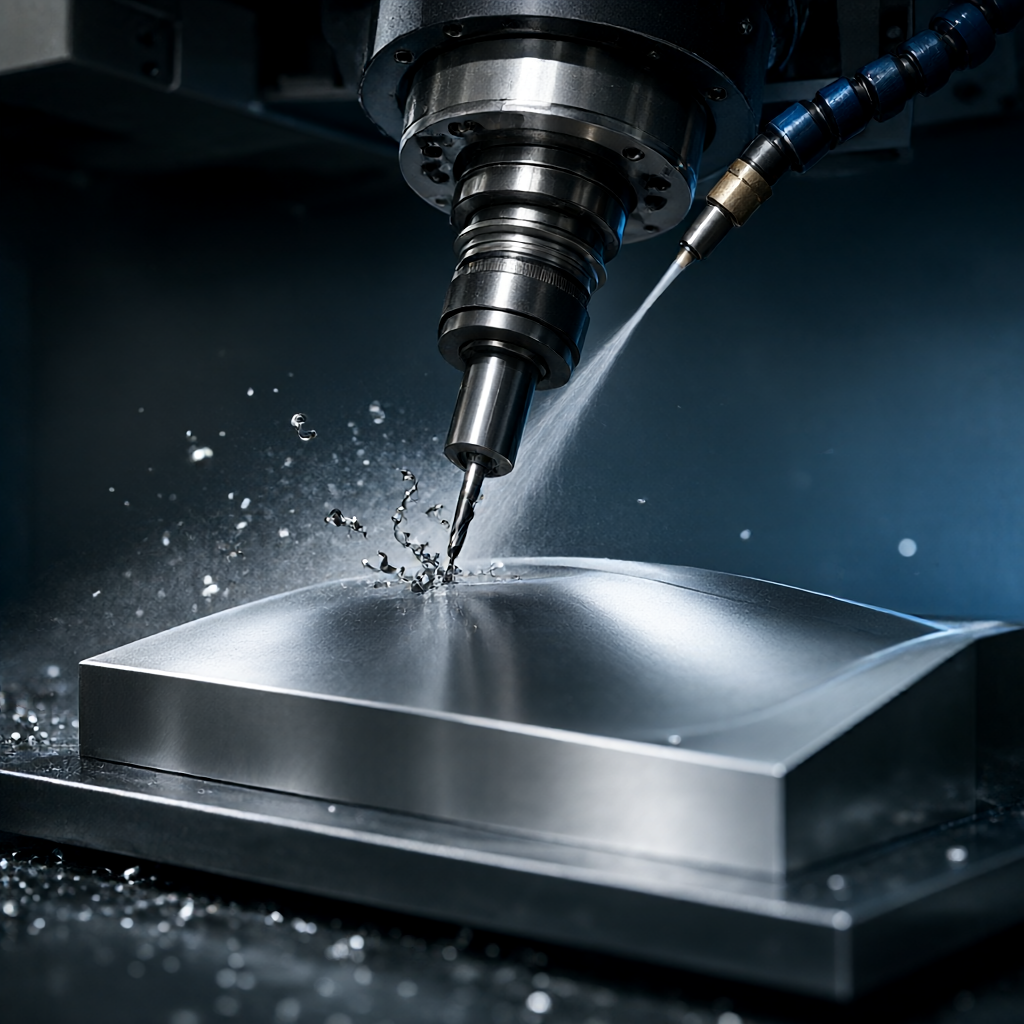
- Projecteer naar beneden: Geschikt voor de meeste freesscenario's. Het gereedschap is gericht in de normale richting van het werkstukoppervlak, maar het is noodzakelijk om te controleren of de onderste gereedschapshouder de opspanning hindert.
- Raycasten: Hiermee kunt u een vaste richting opgeven (zoals loodrecht op een bepaald vlak), geschikt voor het verwerken van objecten parallel aan een specifiek referentiepunt, om de richting van de oppervlaktetextuur consistent te houden.
Voor speciaal gevormde onderdelen van een aluminiumlegering 7075 wordt aanbevolen om de strategie voor 'adaptief frezen' (Adaptive Machining) toe te passen om een constante onbewerkte tolerantie te behouden (meestal 0,5-1,0 mm), die de snijbelasting kan stabiliseren op 70-80% van de gereedschapsdeelname en trillingen aanzienlijk kan verminderen. De voedingssnelheid (F) wordt doorgaans ingesteld op 3000-6000 mm/min, afhankelijk van de gereedschapsdiameter (D): f = 10-20 D × Z (aantal tanden) × RPM. Voor 5-assig nafrezen wordt aanbevolen om de voeding te verminderen tot 15-20 D en het uiteinde van de kogelfrees te gebruiken voor het gladmaken van het oppervlak om een oppervlakteafwerking onder Ra0,8μm te bereiken.
Oppervlaktebehandeling en precisie-inspectie: zorg ervoor dat zowel het uiterlijk als de afmetingen aan de norm voldoen
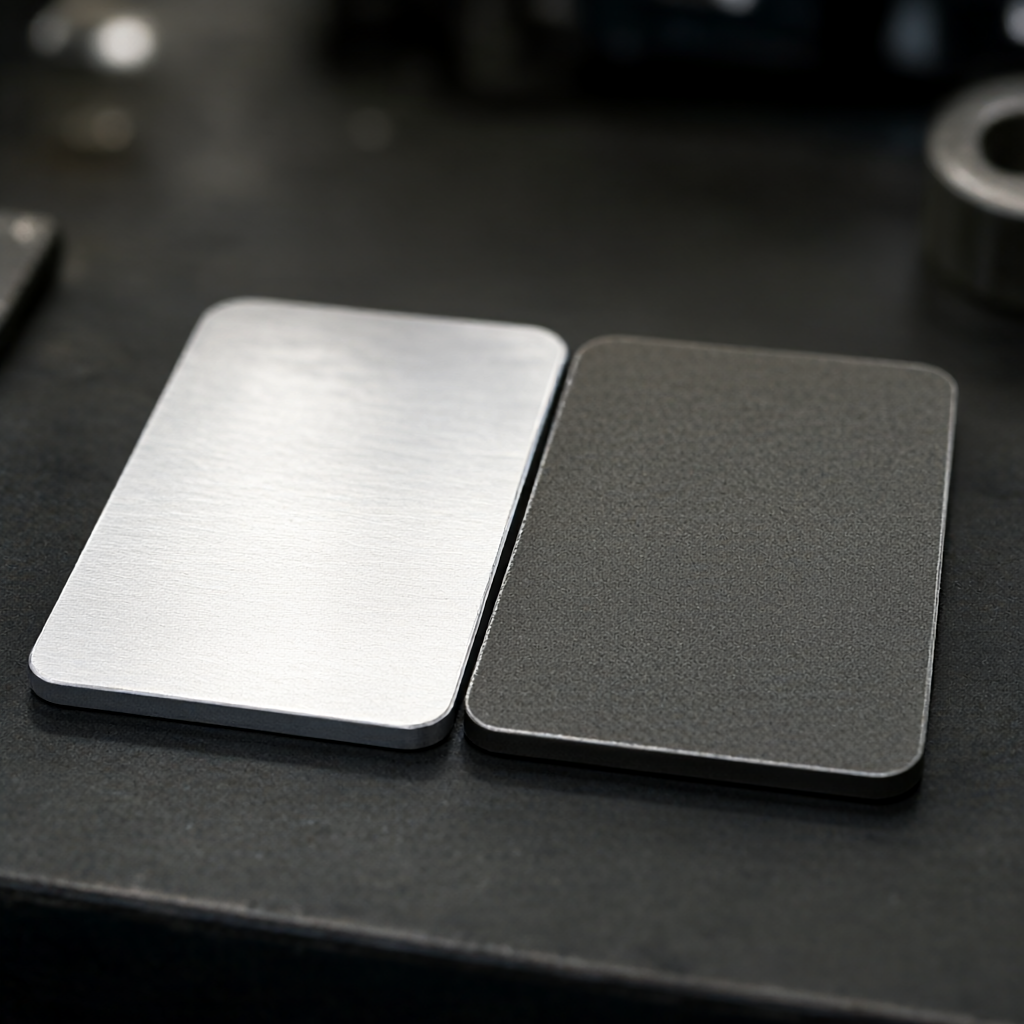
Speciaal gevormde onderdelen stellen vaak eisen aan functionaliteit en uitstraling. Als we bijvoorbeeld consumentenelektronica of audiobehuizingen nemen, hebben kale onderdelen na CNC-bewerking meestal freeslijnen. Als een hoogglanzend oppervlak of spiegeleffect vereist is, moet het oppervlaktebehandelingsproces worden bevestigd in de DFM-fase: anodiseren kan de corrosieweerstand en kleur verbeteren; zandstralen kan frezen elimineren en een matte textuur verkrijgen; plateren kan de geleidbaarheid verbeteren en metaalglans geven.
De inspectiestrategie moet vooraf worden geïnstalleerd. Voor 5-assige bewerkte onderdelen bevinden de kritische afmetingen zich vaak in diepe holtes of hellende oppervlakken, waardoor het moeilijk wordt om traditionele driedimensionale coördinatenbewerking (CMM) te gebruiken. Op dit moment is het noodzakelijk om de optische scanner (Laser Scanning) te combineren voor vergelijking op volledige grootte, waarbij de nadruk ligt op het monitoren van de vormafwijking (Form Deviation). Als de tolerantie-eis ±0,01 mm bereikt, moet een thermische compensatiemodule aan het CNC-programma worden toegevoegd, omdat lange snijslagen thermische drift van de spil veroorzaken. Vóór verzending moet een 100% kritische dimensie-inspectie worden uitgevoerd en moeten CMM-inspectierapporten worden bewaard om batchconsistentie te garanderen.
Veelvoorkomende faalmodi en oplossingen voor technische vermijding
In de praktijk van de meerassige koppelingsverwerking van speciaal gevormde onderdelen komen de volgende drie soorten fouten het meest voor, en inkoop en ingenieurs moeten deze van tevoren vermijden:
- Gereedschapsinterferentiefractuur: De gereedschapshouder of boorkop komt in botsing met het werkstuk bij het nabewerken van krappe ruimtes in 5-assen. Tijdelijke oplossing: Stel de "Tool Lateral Allowance" en "Bed Knife Lateral Allowance" in CAM in en voer een stationair-simulatie uit zonder gereedschap voordat u het eerste stuk proefzaagt.
- Klemvervorming: Zachte materialen (zoals aluminiumlegeringen) of dunwandige onderdelen verliezen hun rondheid bij krachtig klemmen. Tijdelijke oplossing: Gebruik vacuümadsorptie of flexibele armaturen (Sof-klemmen), of gebruik een 4-assig draaiuiteinde voor ondersteunend draaien (Live Turning), waarbij de gereedschapshouder aan de spilzijde ondersteuning biedt tijdens het bewerkingsproces.
- Oppervlaktegebabbel (Chatter): Veranderingen in de stand van het gereedschap tijdens meerassige koppeling leiden tot schommelingen in de snijdiepte. Vermijdingsplan: Gebruik hardmetalen wisselplaten, optimaliseer de voedingssnelheid om de resonantiezone te vermijden en gebruik indien nodig dempende en trillingsreducerende snijvloeistof.
Hoe kan ik de levertijd en de minimale bestelhoeveelheid balanceren voor batchverwerking van speciaal gevormde onderdelen?
Normaal gesproken duurt de bemonsteringscyclus voor 1 stuk ongeveer 3-5 werkdagen (exclusief programmering en DFM-analyse). Voor massaproductie (500-5000 stuks), als er gebruik wordt gemaakt van geautomatiseerd laden en lossen met 5 assen, kan de levertijd worden gecomprimeerd tot 15-25 dagen. Wat de minimale bestelhoeveelheid betreft, heeft CNC geen harde minimumlimiet. Er kan één stuk worden geproduceerd, maar de prijs van een enkel stuk is hoger. Als u kosteneffectiviteit nastreeft, is het raadzaam om een batch van minimaal 100 stuks te bestellen om de ontwikkelingskosten van de matrijzen te verminderen.
Is 5-assig bewerken nauwkeuriger dan 3-assig?
Niet relatief. De nauwkeurigheid hangt af van de nauwkeurigheid van de apparatuur, de thermische controlemogelijkheden en de klemstabiliteit. Het voordeel van 5 assen is "één klemming", waardoor de geaccumuleerde fouten van meerdere positioneringen worden geëlimineerd. Voor onderdelen met een sterke stijfheid en complexe kenmerken kan 5-assig een hogere geometrische consistentie behouden; voor eenvoudige vlakke onderdelen kan een uiterst nauwkeurige 3-assige met precisiebevestigingen ook een tolerantie van ±0,01 mm bereiken.
Hoe evalueer ik de multi-assige gelijktijdige verwerkingsmogelijkheden van de leverancier?
Kijk niet alleen naar het aantal materieelassen, maar naar de ‘effectieve bezettingsgraad’. Vraag de leverancier of hij over synchrone interpolatiemogelijkheden over 5 assen beschikt (niet alleen interpolatie tussen de assen), hoeveel apparatuur hij heeft (bijvoorbeeld of hij meer dan 72 CNC-clusters heeft) en of hij over volledige inspectiemethoden beschikt, zoals driedimensionale coördinaten en ruwheidsmeters. Controleer bovendien of het DFM-aanbevelingen en een eerste artikelbevestigingsproces (FAI) biedt, wat een belangrijke garantie is voor batchconsistentie.
Hoeveel ontwerpmarge moet worden gereserveerd voordat speciaal gevormde onderdelen worden verwerkt?
Houd bij geanodiseerde of geplateerde onderdelen rekening met een plaatdikte van 0,05-0,1 mm; houd bij gezandstraalde onderdelen rekening met een materiaalverwijdering van 0,02-0,03 mm. Als bij het ontwerpen van de wanddikte een 5-assige bewerking van diepe caviteiten vereist is, wordt aanbevolen dat de minimale wanddikte niet minder dan 1,0 mm bedraagt. Anders is het gemakkelijk om verwerkingsvervormingen te veroorzaken als gevolg van onvoldoende stijfheid, of schade aan het oppervlak na daaropvolgende oppervlaktebehandeling.
Kunnen speciaal gevormde kunststofonderdelen worden verwerkt met behulp van meerassige bewerking?
Kan. Het is echter noodzakelijk om het gereedschapsmateriaal te vervangen (het wordt aanbevolen om zeer scherp hardmetaal of snelstaal te gebruiken) en de rotatiesnelheid aanzienlijk te verhogen (tot 10.000-15.000 RPM) om de snijkracht te verminderen en te voorkomen dat het plastic smelt en aan het gereedschap blijft plakken. Bij het verwerken van hoge temperatuur kunststoffen zoals PEEK of PEI in 5-assig moet je letten op de koelmethode. Droog zagen of minimale hoeveelheid smering (MQL) wordt meestal gebruikt om verontreiniging van het oppervlak door in water oplosbare snijvloeistof te voorkomen.
Conclusie en actiegids
Meerassige koppelingsverwerking van speciaal gevormde onderdelen is geen eenvoudige stapel apparatuur, maar een reeks systematische engineering die materialen, geometrie, gereedschappen, paden en inspecties omvat. Voor ingenieurs wordt aanbevolen om de taakverdeling over 3/4/5 assen in de DFM-fase te verduidelijken; bij inkoop moet aandacht worden besteed aan de procesdetails van de leverancier en de mogelijkheden voor batchconsistentiecontrole, in plaats van simpelweg het aantal apparatuur te vergelijken. Als u tekeningen of 3D-modellen (STEP/IGS-formaat) heeft van complexe speciaal gevormde onderdelen, is het raadzaam om onmiddellijk een aanvraag te starten om snijparametersimulaties en DFM-optimalisatiesuggesties te verkrijgen voor uw specifieke materiaal om ervoor te zorgen dat zowel projectknooppunten als kwaliteitsdoelen worden bereikt.



