Bij CNC-bewerking van plaatonderdelen is vlakheid de kernkwaliteitsindicator, die rechtstreeks van invloed is op de montageopening, de afdichtingsprestaties en het visuele uiterlijk. Voor ingenieurs en technische inkoop analyseert dit artikel systematisch de bronnen van vlakheidsfouten, de procesverschillen tussen 5-assig frezen en 3-assig frezen, en de impact van materiaalkeuze op vervorming. Het biedt ook praktische kernpunten, van procesontwerp tot transportinspectie, om u te helpen het risico van buitentolerantie te vermijden en batchconsistentie met hoge precisie te bereiken.
Vereisten voor vlakheidstolerantie en veelvoorkomende faalwijzen
Bij precisieplaatonderdelen wordt de vlakheidstolerantie doorgaans binnen het bereik van 0,01–0,05 mm gehouden, afhankelijk van het toepassingsscenario. De basisvereiste in halfgeleiderapparatuur is bijvoorbeeld ≤0,02 mm, terwijl de decoratieve plaat van de 3C-behuizing kan worden versoepeld tot 0,05 mm. Veelvoorkomende fouten zijn onder meer: plaatselijk kromtrekken (veroorzaakt door het vrijkomen van interne spanning), optillen van de rand (resterende klemspanning) en golving (onjuist gereedschapspad of slingering van de spil). Deze defecten worden vaak voorafschaduwd na de ruwe bewerking en vóór de afwerking. Als er in de procesfase niet wordt ingegrepen, zullen daaropvolgende polijst- of oppervlaktebehandelingen de visuele gebreken versterken.
De invloed van materiaaleigenschappen op het vlak van CNC-panelen
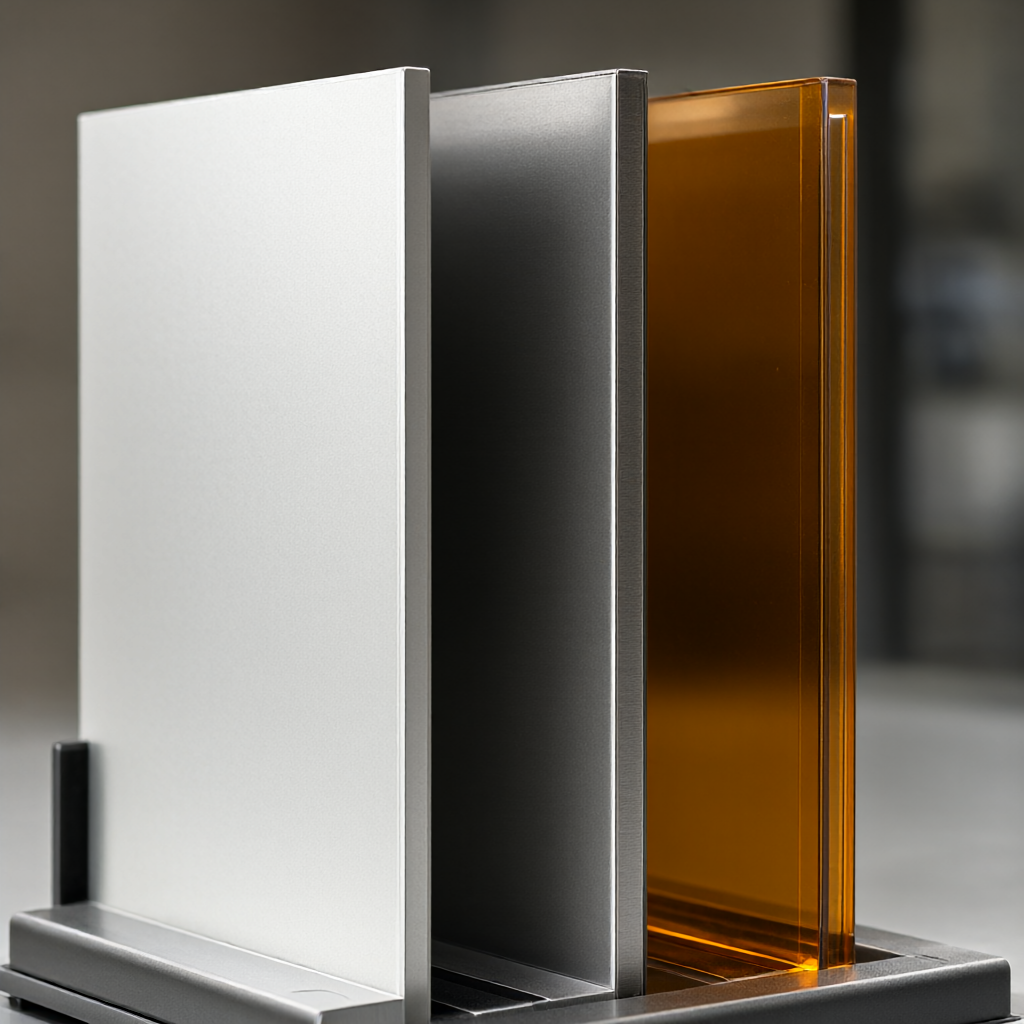
De lineaire uitzettingscoëfficiënten, elastische modulus en snijwarmtegevoeligheid van verschillende metalen en technische kunststoffen hebben een aanzienlijke invloed op de vlakheidsstabiliteit. Aluminium (zoals 6061-T6) heeft een goede thermische geleidbaarheid en is licht bij het snijden, maar is gevoelig voor elastisch herstel en kan na het lossen terugveren; roestvrij staal (zoals 303) heeft een hoge hardheid en taaiheid, en de snijwarmte kan gemakkelijk thermische vervorming veroorzaken; messing (zoals C360) plakt gemakkelijk aan het mes, dus de koeling moet geoptimaliseerd worden; technische kunststoffen (zoals POM, PEEK) hebben een grote thermische krimp en moeten vooraf worden gecompenseerd. Bij het selecteren moeten de dikte, vormcomplexiteit en warmtebehandelingsstatus worden gecombineerd om de dimensionale afwijking na verwerking te evalueren.Vergelijking van gangbare CNC-plaatmaterialen
Procesvergelijking tussen 3-assig en 5-assig frezen bij vlakheidscontrole
Gelijktijdige bewerking met 5 assen kan de houding van de gereedschapsas optimaliseren, zodat het gereedschap altijd loodrecht op het werkstukoppervlak staat, waardoor de laterale krachtcomponenten worden verminderd en de vlakheid van dunwandige of schuine platen aanzienlijk wordt verbeterd (≤15°). 3-assig frezen is efficiënt voor grote vlakken, maar in diepe holtes of randgebieden is het gemakkelijk om "snijden" te veroorzaken als gevolg van het buigen van het gereedschap, wat resulteert in convexiteit of concaafheid. In de volgende tabel worden de prestaties van de twee oplossingen in typische scenario's vergeleken:
Belangrijkste verschillen in paneelvlakheidscontrole bij 3-assig versus 5-assig frezen
Afmetingen
3-assig verticaal frezen
5-assig gelijktijdig frezen
Toepasselijke plaatdikte
≥5 mm (betere stijfheid)
≥3 mm (steun dunne wand)
Maximale vlakheid kan worden bereikt
±0,03 mm (grote plaat) / ±0,02 mm (kleine plaat)
±0,01 mm (consistent over het gehele domein)
Gereedschap houding
Vaste Z-as verticaal
Dynamische kanteling, behoud van normale inschakeling
Rand-/afschuiningscontrole
Makkelijk om stappen of overcuts te hebben
Vlotte overgang, geen gevoel voor stappen
Complexiteit van het klemmen
Laag, geschikt voor batches
Hoog, armatuur nodig om de positionering te coördineren
Typisch faalrisico
Bol/hol, gegolfd patroon
Werkbalkinterferentie en padbotsing (CAM-verificatie vereist)
Praktische punten voor klemmen en verlichting van restspanning
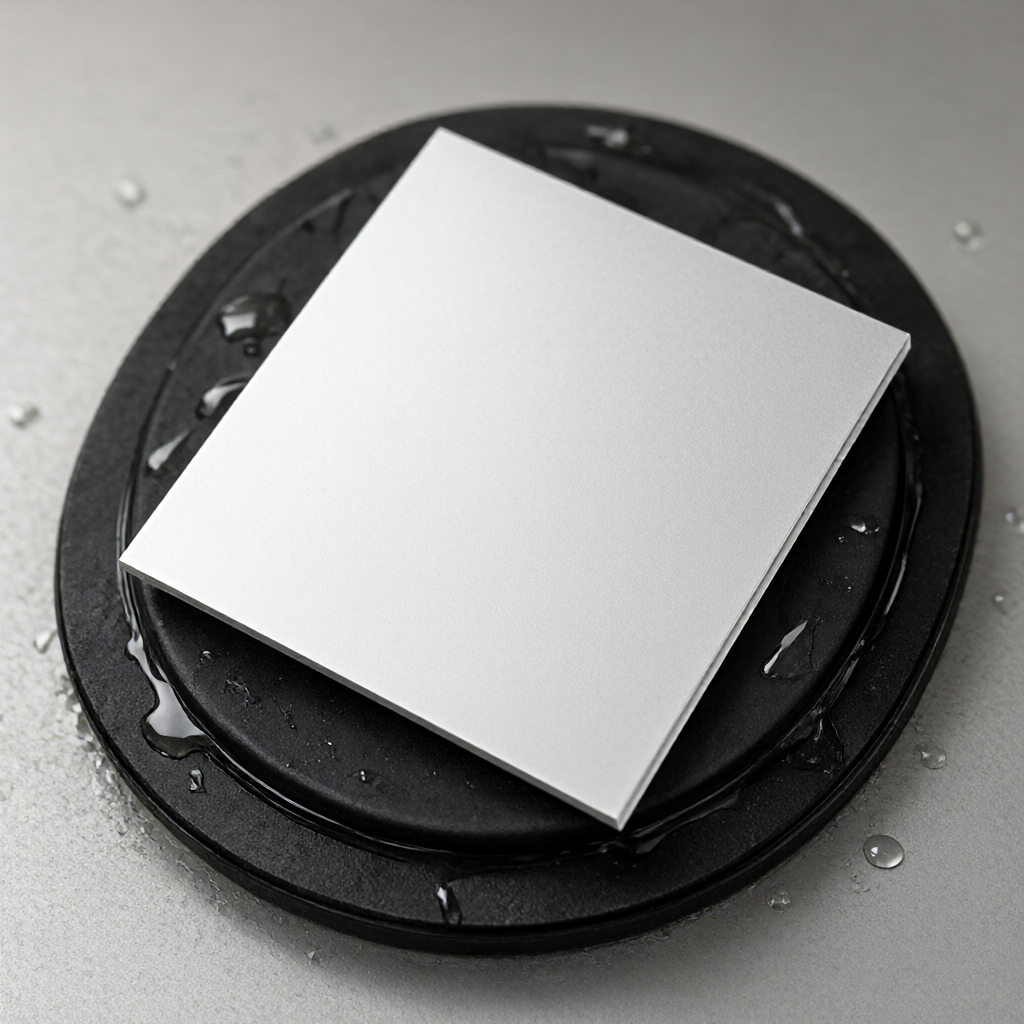
De klemmethode bepaalt direct de vervorming van het werkstuk tijdens het snijproces. Het wordt aanbevolen om vacuümadsorptie of flexibele klemkussens te gebruiken om elastische vervorming veroorzaakt door lokale compressie te voorkomen. Voor aluminium platen wordt aanbevolen om de klemkracht na de ruwe bewerking los te laten en meer dan 30 minuten te wachten totdat de spanning is gestabiliseerd voordat u verdergaat met het afwerken. Thermische uitzettingscompensatie kan worden gebruikt voor roestvrijstalen onderdelen: de gereedschapsradiuscompensatiewaarde wordt vooraf ingesteld op basis van de lineaire uitzettingscoëfficiënt van het materiaal (304 is bijvoorbeeld 17,3×10⁻⁶/°C). Bij het bewerken van machines en het draaien en frezen van composietapparatuur, procespanelen met asachtige structuren, moet er prioriteit aan worden gegeven om ervoor te zorgen dat het hoofdreferentiecontactoppervlak ≥80% bedraagt om kromtrekken te onderdrukken.Schematisch diagram van vacuümadsorptieklemmethode
Gecoördineerde controle van oppervlakteafwerking en vlakheid
Hoge vlakheid gaat vaak gepaard met hoge afwerkingseisen (zoals Ra≤0,4 μm). Voor voorbewerken moet een marge van 0,1–0,2 mm worden gereserveerd, en voor het nabewerken wordt een strategie van kleine snedediepte (ap≤0,2 mm), hoge snelheid (8000–12000 tpm voor aluminium) en grote voedingsverhouding (f/z 0,1–0,15 mm) toegepast om warmteaccumulatie te voorkomen. Wat de gereedschapskeuze betreft, zijn gecoate hardmetalen vingerfrezen (zoals AlTiN) geschikt voor stalen onderdelen, en frezen van zuiver aluminium met witte randen zijn geschikt voor aluminium onderdelen om vastplakken te voorkomen. Na elke afwerkingsgang moet een volledige inspectie worden uitgevoerd, waarbij speciale aandacht moet worden besteed aan het hoogteverschil tussen de vier hoeken en het midden, en niet alleen aan de vlakheid van een enkel punt.
Scheepvaartinspectienormen en gemeenschappelijke acceptatievallen
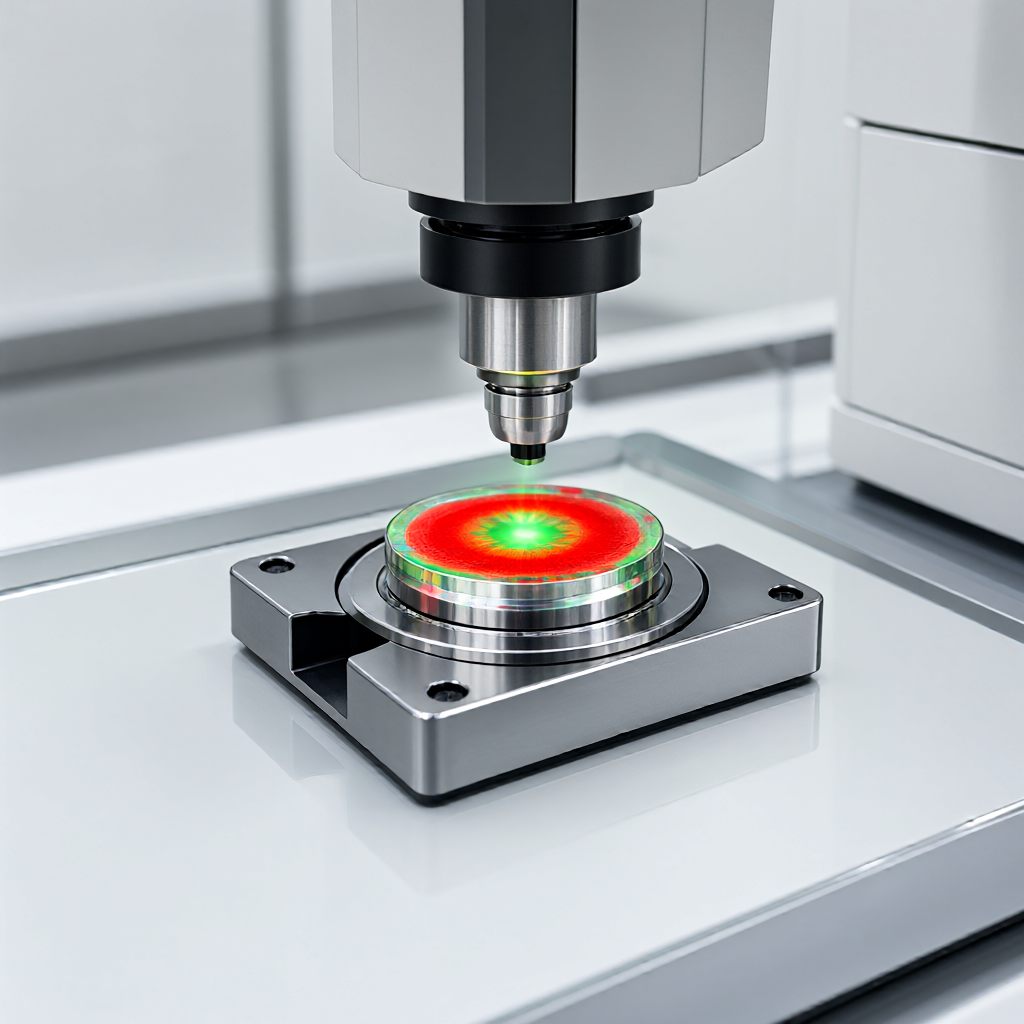
Acceptatie moet gebaseerd zijn op de vlakheidssymbolen (zoals ∧0,02) en testmethoden die zijn gespecificeerd in de tekeningen van de klant. Het wordt aanbevolen om een coördinatenmeetmachine (CMM) of optische vlakinterferometer te gebruiken in plaats van alleen een vlakke plaat + voelermaat. De voelermaatmethode is gevoelig voor verkeerde inschattingen als gevolg van kunstmatige druk, vooral voor RaZeer nauwkeurige optische vlakheidsdetectiescène
Stuur uw STEP / DWG / PDF-tekening en onze engineers reageren binnen 2 uur met een gedetailleerde offerte inclusief gratis DFM-analyse en procesadvies — vrijblijvend.
Stuur uw STEP / DWG / PDF-tekening en ontvang binnen 2 uur een gedetailleerde offerte met gratis DFM-analyse en procesadvies. Geen minimumbestelling — vanaf 1 stuk.