





Kernprincipes van gereedschapsontwerp bij de CNC-verwerking van grote onderdelen
Bij het nauwkeurig aanpassen van CNC-onderdelen,Grote CNC-verwerkingDe grootste uitdaging is niet het snijden zelf, maar hoe ervoor te zorgen dat het grote werkstuk consistent blijft tijdens het opspannen, draaien en daaropvolgende processen. Voor structurele onderdelen van aluminiumlegering of staal waarvan de lengte groter is dan 500 mm of het gewicht groter is dan 50 kg, veroorzaken traditionele drieklauwplaten of eenvoudige drukplaten vaak spanningsvervorming, waardoor de uiteindelijke maattolerantie wordt beïnvloed (meestal is een bereik van ±0,01 mm tot ±0,05 mm vereist).
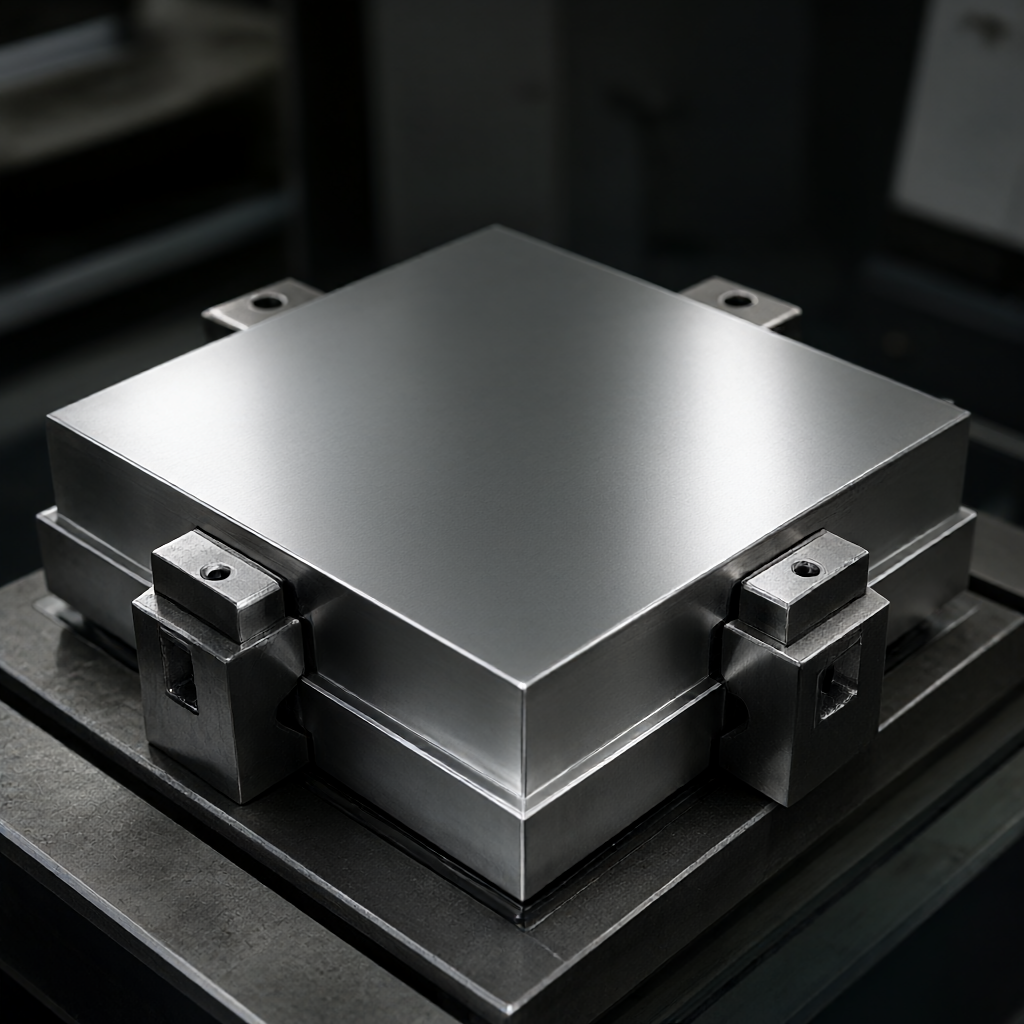
De kern van het ontwerp van werkkleding ligt in de balans tussen ‘steun en meegeven’. Voor dunwandige grote onderdelen wordt aanbevolen om puntcontactsteunen te gebruiken in plaats van oppervlaktecontacten om kromtrekken veroorzaakt door adsorptiekrachten te verminderen. De thermische uitzettingscoëfficiënt moet tijdens het ontwerp worden gesimuleerd (aluminium is ongeveer 23 μm/m·K, staal is ongeveer 12 μm/m·K), en er is een montageopening van 0,1 mm-0,2 mm gereserveerd om te voorkomen dat de onderdelen niet kunnen worden verwijderd of dat de afmetingen buiten de tolerantie vallen vanwege de accumulatie van snijwarmte. Bovendien moet het gereedschap zelf voldoende stijfheid hebben en moet de eigenfrequentie ervan de snijfrequentie van de spil vermijden. Het wordt doorgaans aanbevolen dat de eigenfrequentie van het gereedschap meer dan 30% hoger is dan de snij-excitatiefrequentie om oppervlaktegeratel veroorzaakt door resonantie te voorkomen.
Referentieconversie en secundaire klemstrategie
De verwerking van grote onderdelen vereist vaak meerdere processen, zoals eerst het onderoppervlak frezen, en vervolgens het omdraaien en bewerken van de zijwanden en het bovenoppervlak. op dit moment,Herhaalbaarheid van benchmarkseen sleutelindicator worden. In plaats van een enkele cilindrische pin worden op maat gemaakte spiebanen of vierzijdige positioneringsblokken aanbevolen om de kritische vijf van de zes vrijheidsgraden te beperken. Voor grote schalen met interne holtes wordt aanbevolen om eerst de belangrijkste buitenafmetingen te bewerken, waarbij een marge van 0,2 mm overblijft, vervolgens om te draaien en de binnenkant af te werken, en ten slotte ze gelijkmatig te polijsten of ontbramen.
Als gelijktijdige bewerking met vier of vijf assen wordt gebruikt om complexe gebogen oppervlakken te bewerken, moet bij het ontwerp van het gereedschap rekening worden gehouden met het vermijden van gereedschap. Voor het door ShowyMetal geleverde vijfassige bewerkingscentrum raden we aan om tijdens de tekeningbeoordelingsfase (DFM) met de ingenieur te communiceren om het interferentiegebied van het gereedschap te markeren. Voor dunne ribben (



