





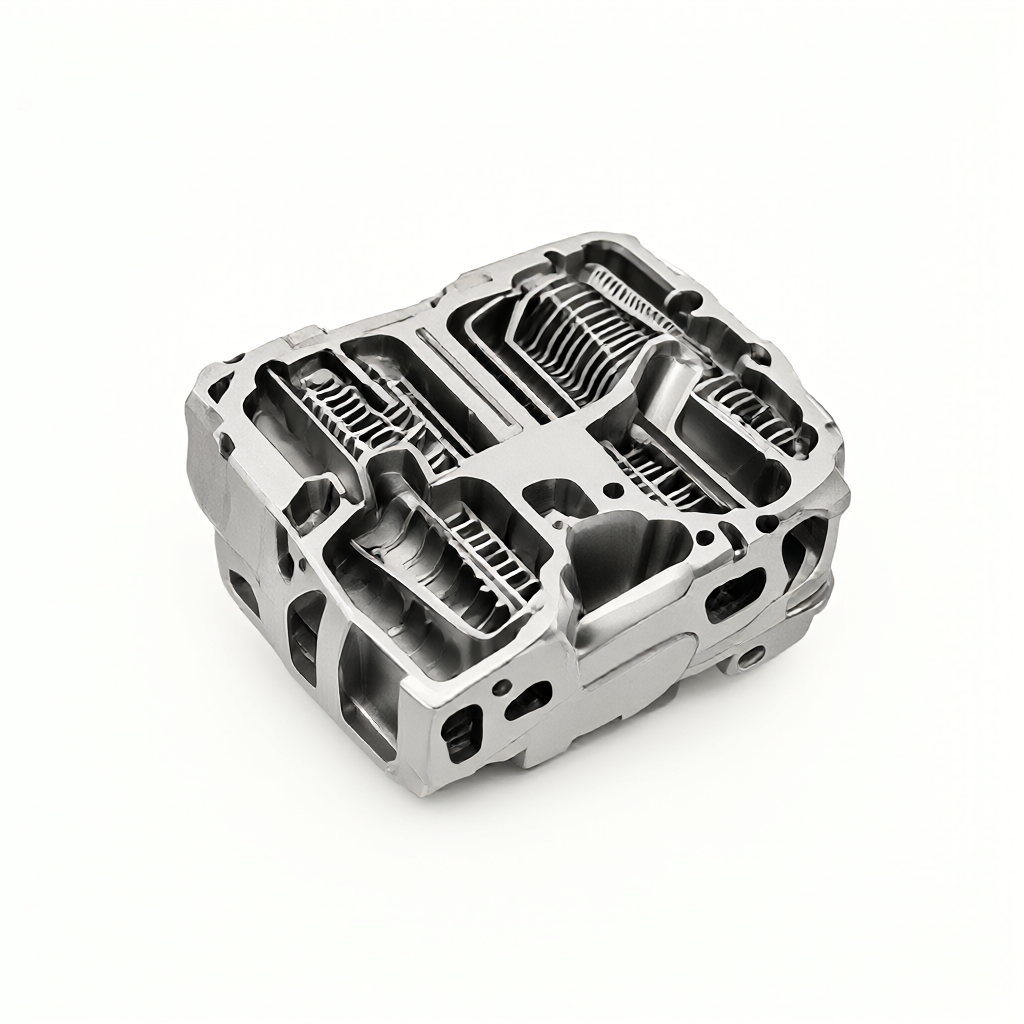
Thermische op hol geslagen en grondoorzaken van onderdeelvervorming bij het snijden van Ti6Al4V-titaanlegeringen
In structurele onderdelen van de lucht- en ruimtevaart wordt Ti6Al4V (titaniumlegering TC4) veel gebruikt vanwege de hoge specifieke sterkte en lage dichtheid. De thermische geleidbaarheid bedraagt echter slechts 26,9 W/(m·K), wat ongeveer 1/4 van aluminium en 1/5 van staal is. Dit betekent dat tijdens frezen of draaien op hoge snelheid meer dan 90% van de snij-energie wordt omgezet in warmte-energie, en het grootste deel ervan wordt geconcentreerd in het contactgebied tussen de gereedschapsrand en de spaan, waardoor de lokale temperatuur gemakkelijk boven de 800°C kan komen. Op dit moment neemt de hardheid van het gereedschap scherp af, waardoor de slijtage wordt versneld; Tegelijkertijd genereert het oppervlak van het werkstuk resttrekspanning als gevolg van onmiddellijke thermische schokken, en zijn dunwandige onderdelen gevoelig voor kromtrekkende vervorming veroorzaakt door inconsistente thermische uitzetting en koude krimp. Als bij het aanpassen van batchonderdelen voor de lucht- en ruimtevaart de snijwarmte niet effectief kan worden beheerd, zal dit er direct voor zorgen dat de tolerantie verder gaat dan ±0,05 mm en dat de oppervlakteruwheid verslechtert tot meer dan Ra1,6μm, waardoor het risico ontstaat dat de hele batch wordt gesloopt.
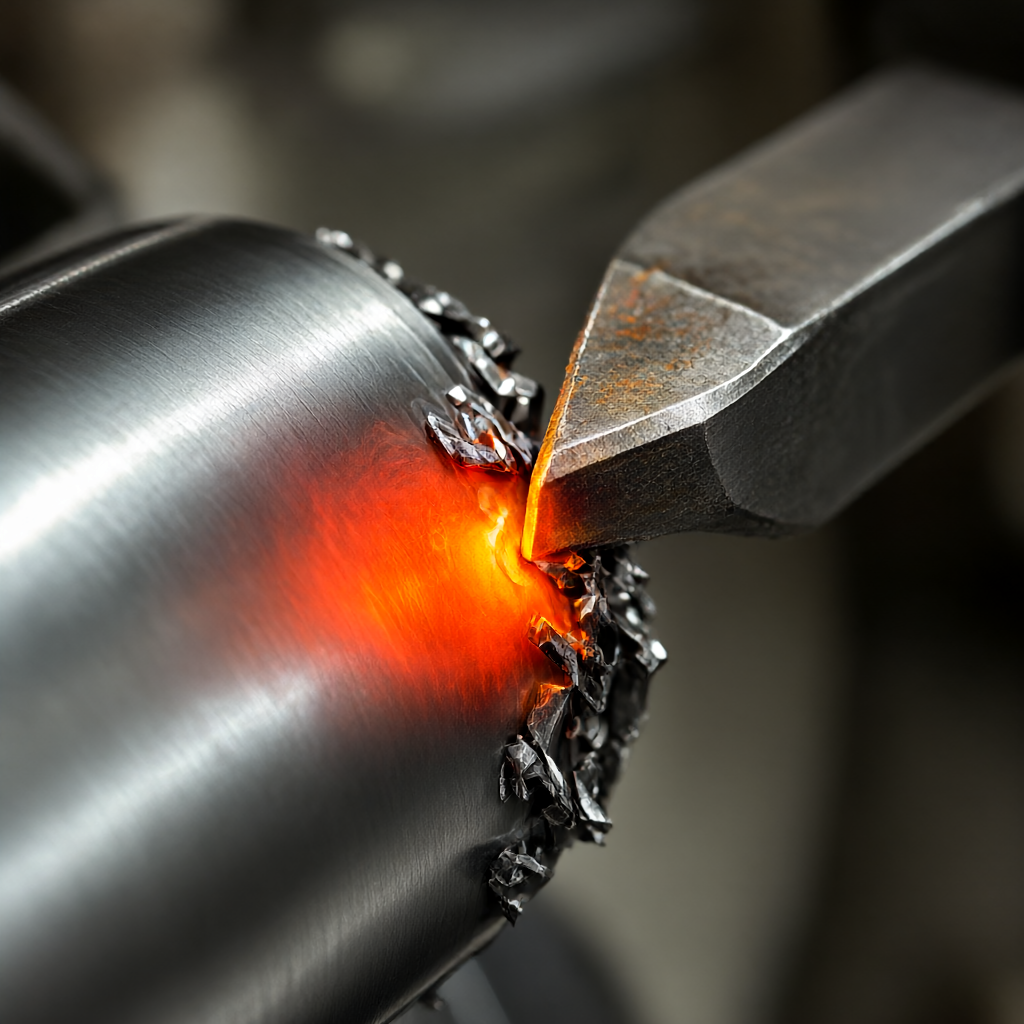
Het correlatiemechanisme tussen het snijwarmteoverdrachtspad en de standtijd van het gereedschap
Om thermisch beheer te begrijpen, is het nodig om de warmtestroom te verduidelijken. Bij het snijden van titaniumlegeringen wordt de warmte voornamelijk in drie richtingen overgedragen: spanen, gereedschappen en werkstukken. Vanwege de lage plasticiteit en de hoge hardingssnelheid van de titaniumlegering hebben de spanen de vorm van korte stroken, waardoor ongeveer 70% van de warmte wordt afgevoerd; het gereedschap absorbeert ongeveer 20%, wat de belangrijkste oorzaak is van gereedschapsfalen; het werkstuk absorbeert slechts 10%, maar vanwege de kleine warmtecapaciteit en dunne wand is het gemakkelijk om temperatuurstijging te accumuleren. Wanneer de temperatuur van het gereedschapsharkvlak de 600°C overschrijdt, treedt diffusieslijtage op in de TiC-coating; wanneer de temperatuur de 800°C overschrijdt, slaat kobalt neer op de kristallografische grens van het gecementeerde carbide-basismetaal, waardoor afbrokkeling ontstaat. Daarom is het kerndoel van thermisch beheer het verlagen van de temperatuur van het gereedschapsoppervlak, in plaats van simpelweg de algehele temperatuurstijging van het werkstuk te verminderen. Dit vereist dat het koelmedium nauwkeurig op het snijgebied moet worden aangebracht in plaats van dat het onder water komt te staan. Anders zullen er thermische schokscheuren optreden wanneer het medium met lage temperatuur in contact komt met het oppervlak van het werkstuk met hoge temperatuur, wat vooral schadelijk is voor structurele onderdelen in de lucht- en ruimtevaart die een daaropvolgende behandeling met een oplossing bij lage temperatuur vereisen.
Vergelijking en selectielogica van drie reguliere koel- en smeeroplossingen
Voor Ti6Al4V-onderdelen voor de lucht- en ruimtevaart hanteert de industrie hoofdzakelijk drie strategieën: droogsnijden, minimale hoeveelheid smering (MQL) en hogedrukkoeling (HPC). Elk van de drie heeft zijn toepasselijke grenzen, en er moeten uitgebreide beslissingen worden genomen op basis van de kenmerken van de onderdelen, de configuratie van de apparatuur en de kostenbeperkingen.
| Plantype | Middelgrote vorm | Typische parameters/druk | Toepasselijke scenario's | Kernvoordelen | Belangrijkste beperkingen |
|---|---|---|---|---|---|
| droog gesneden | Geen media | Normale temperatuuromgeving | Ruwe bewerking, grote toeslag, dikke wanddelen | Lage kosten, geen reinigingsproces, geschikt voor frezen op hoge snelheid | Korte standtijd, hoog risico op oppervlakteverbranding, niet geschikt voor nabewerken |
| Minimale hoeveelheid smering MQL | Perslucht + olienevel | 3-6 bar, 10-50 g/u | Afwerking, dunwandige onderdelen, complexe profielen | Nauwkeurige targeting, goed koeleffect, uitstekende oppervlaktekwaliteit, milieubescherming | Hangt af van de nauwkeurigheid van de positionering van het mondstuk en moet de olienevel later opruimen. |
| Hogedrukkoeling HPC | Emulsie/synthetische vloeistof | 30-60 bar | Gesloten groeven, diepe gaten en moeilijke snijprocessen | Sterk schuurvermogen, soepele spaanafvoer en aanzienlijk langere standtijd | Hoge kosten voor het aanpassen van apparatuur, een hoog uitvalpercentage van het hydraulische systeem en risico's op vervuiling |
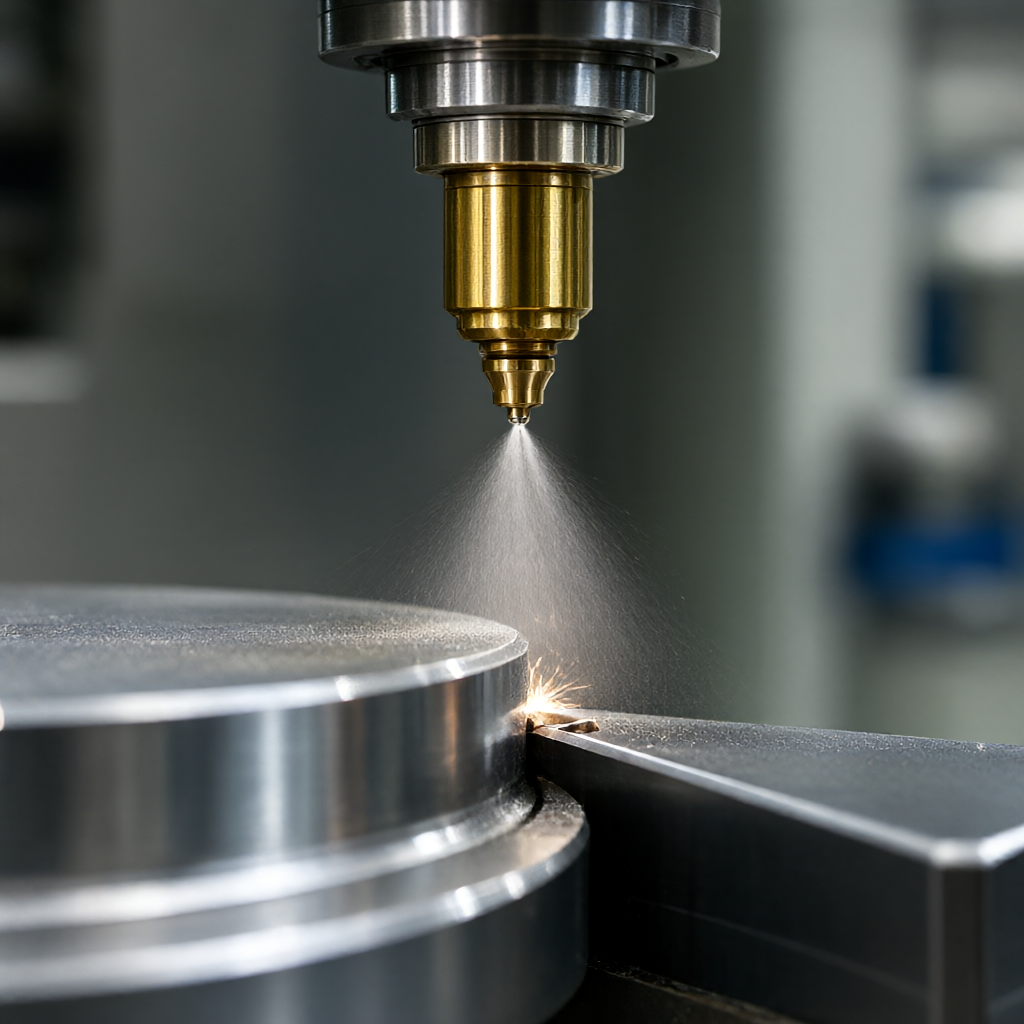
Voor complexe gebogen oppervlakken en dunwandige stutten die veel voorkomen in lucht- en ruimtevaartonderdelen, is MQL meestal de eerste keuze om nauwkeurigheid, levensduur en netheid in evenwicht te brengen. Het vernevelt snijolie door middel van perslucht en spuit de olienevel nauwkeurig op de snijkant, wat niet alleen de hoge temperatuur van het gereedschap onderdrukt, maar ook voorkomt dat een grote hoeveelheid vloeistof in de holte van het werkstuk stroomt en een thermische schok veroorzaakt. Als het onderdeel een diepe spiebaan of een gesloten holte heeft en de snijwarmte niet kan worden afgevoerd door luchtconvectie, moet HPC worden gebruikt om de spanen te forceren om te worden afgevoerd met behulp van vloeistofstroom onder hoge druk en de opgehoopte warmte weg te nemen om te voorkomen dat de spanen verstrikt raken en het bewerkte oppervlak krassen.
MQL-implementatie van hogedrukkoeling, belangrijke punten en apparatuurconfiguratie
De sleutel tot het implementeren van MQL-thermisch beheer ligt in de positie van het mondstuk en de stroomregeling. Het mondstuk moet 3-5 mm verwijderd zijn van het snijpunt en de ingesloten hoek moet ongeveer 45 graden zijn om ervoor te zorgen dat de olienevel het gehele harkoppervlak bedekt. Het debiet wordt aangepast aan de snijsnelheid: wanneer Vc=200 m/min, wordt een waarde van 15-20 g/u aanbevolen; wanneer Vc>400 m/min, wordt dit verhoogd tot 30-40 g/u. Wat de oliekeuze betreft, moet deze een hoog vlampunt (>200°C), een lage viscositeit en extreme druk-additieven hebben om een beschermende film te vormen op het hoge temperatuurgrensvlak van titaniumlegeringen. Voor gewrichtsonderdelen in de lucht- en ruimtevaart die worden verwerkt door een 5-assig bewerkingscentrum, moet het mondstuk dynamisch worden gecompenseerd samen met het gereedschapspad tijdens meerassige koppeling, anders zal er een dode zone voor afkoelen zijn. Het HPC-systeem vereist dat de spindel van de werktuigmachine een ingebouwde oliekamer of een aan de zijkant gemonteerd hogedrukmondstuk heeft, de druk stabiel is boven 40 bar en de stroomsnelheid groter is dan 5 l/min, om effectief door de spaanlaag te kunnen dringen. Beide oplossingen vereisen online temperatuurmonitoring. Wanneer de temperatuur in de snijzone hoger blijft dan 650°C, wordt het debiet automatisch verhoogd of wordt er een alarm geactiveerd om de accumulatie van thermische overstroming te voorkomen.
Effecten van snijparameters en gereedschapsstrategieën op warmteaccumulatie
Thermisch beheer is niet uitsluitend afhankelijk van koelmedia. Snijparameters en gereedschapsgeometrie zijn broncontrolemethoden. Ti6Al4V raadt het gebruik van volhardmetalen vingerfrezen met grote instelhoeken (60°-75°) aan om de axiale snijdiepte en snijkracht per lengte-eenheid te verminderen, waardoor de warmteontwikkeling wordt verminderd. De voedingssnelheid moet redelijk laag zijn, Vf=0,1-0,2 mm/omw, om te voorkomen dat een overmatige snijdikte een schokverhitting van het gereedschap veroorzaakt. Het spiltoerental mag niet te hoog zijn. Het wordt aanbevolen om het binnen het bereik van 2000-4000 tpm te houden om de spilstijfheid en snijefficiëntie in evenwicht te brengen. De gereedschapscoating is gemaakt van AlCrN of TiAlN, dat een anti-oxidatietemperatuur van meer dan 800°C heeft en een langere rode hardheid kan behouden in de MQL-omgeving. Bovendien kan het aanpassen van de gereedschapsrand (D-vorm) de snijwarmte verspreiden en de spanningsconcentratie verminderen. Bij massaproductie moet een standtijdmodel worden opgesteld om elke 50 stuks te vervangen of te herslijpen om lokale oververhitting als gevolg van chippen te voorkomen.
Preventie van thermische vervorming en inspectienormen voor precisieacceptatie
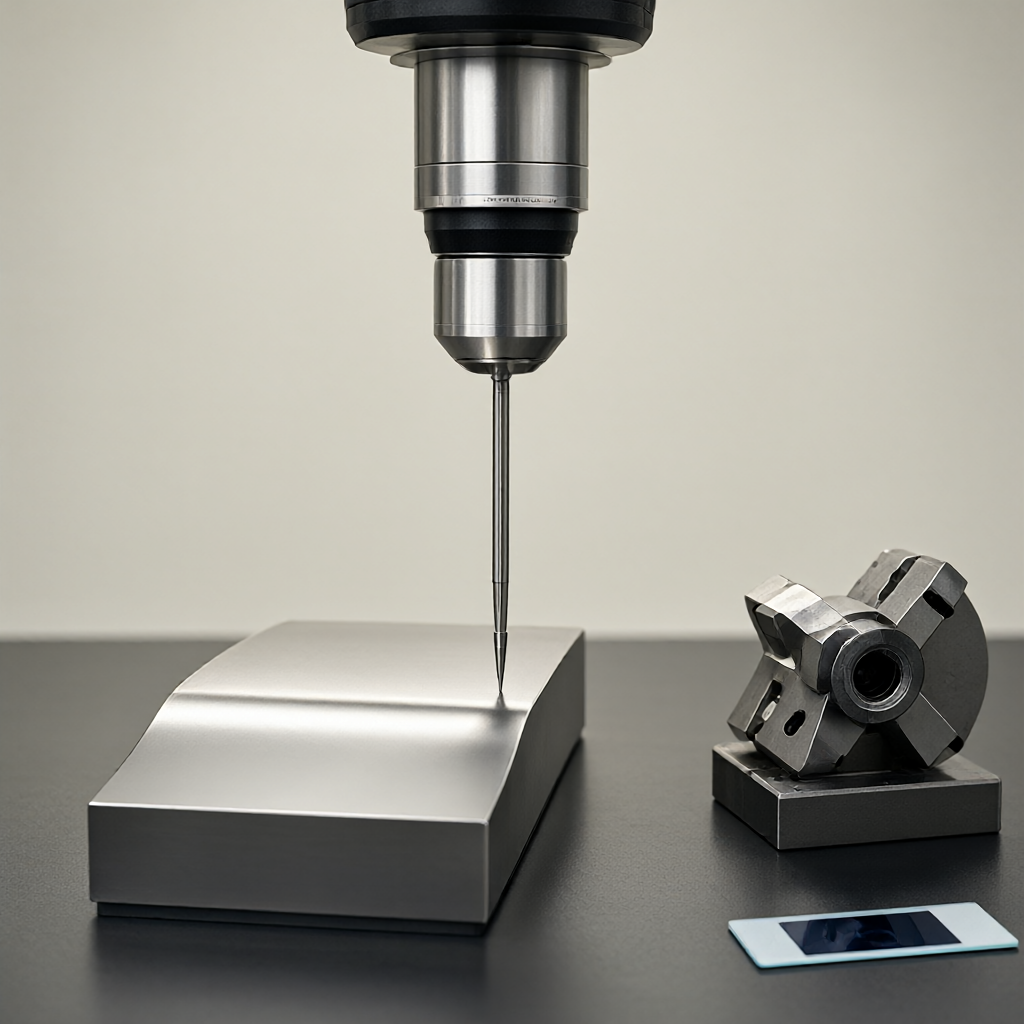
Het voorkomen van thermische vervorming moet tijdens het gehele proces van opspannen en verwerken worden uitgevoerd. Bij het vastklemmen moeten de klempunten worden geminimaliseerd en moeten vacuümzuignappen of zachte klauwen worden gebruikt om lokale inkepingen en restspanning te voorkomen. De planning van het bewerkingspad volgt het principe van "eerst voorbewerken, dan fijn, eerst de buitenkant, dan de binnenkant, en het symmetrisch verwijderen van de overmaat." Elke laag laat een afwerkingstoeslag van 0,1-0,2 mm over. De laatste snede wordt voltooid in een omgeving met constante temperatuur om vervorming veroorzaakt door het vrijkomen van interne spanning te elimineren. In het acceptatieproces moeten, naast de conventionele drie-coördinaten CMM-detectie-dimensionale tolerantie (±0,01 mm), oppervlakterestmagnetisme en microstructuuranalyse van door hitte beïnvloede zones worden toegevoegd. Gebruik een ruwheidsmeter om de Ra-waarde te detecteren en het afgewerkte oppervlak moet lager zijn dan Ra0,4 μm; Controleer via optische scans of er geen sporen van brand- of blauwverkleuring zijn. Voor belangrijke luchtvaartonderdelen zijn ook fluorescerende penetranttesten vereist om verborgen defecten zoals thermische scheuren te elimineren. Als de batchgrootte buiten de tolerantie valt, controleer dan eerst de uitlijning van de koeling en de status van het gereedschap, in plaats van de schuld simpelweg aan de nauwkeurigheid van de werktuigmachine te wijten.
Waarom moeten we aandacht besteden aan het verbeteren van het thermisch beheer bij de verwerking van Ti6Al4V-titaniumlegeringen?
Omdat de thermische geleidbaarheid van Ti6Al4V laag is (26,9 W/(m·K)), kan de snijzone gemakkelijk boven de 800°C komen, wat resulteert in snelle slijtage van het gereedschap, overmatige thermische vervorming van het werkstuk en brandwonden aan het oppervlak. Het negeren van het thermisch beheer zal het moeilijk maken om de tolerantie van ±0,01 mm stabiel te bereiken.
Wat zijn de voordelen van minimale hoeveelheidsmering (MQL) vergeleken met traditioneel natsnijden bij de verwerking van titaniumlegeringen?
MQL verbruikt slechts 10-50 g/uur snijolie, heeft gerichte koeling en geen vloeistofresten, waardoor vervorming door thermische schokken van dunwandige onderdelen wordt vermeden; het voldoet ook aan de hoge reinheidseisen van lucht- en ruimtevaartonderdelen zonder dat achteraf reinigen nodig is, waardoor het ritme van de productielijn en de naleving van de milieuwetgeving worden verbeterd.
Welke soorten lucht- en ruimtevaartonderdelen zijn geschikt voor hogedrukkoeling HPC?
Het is geschikt voor complexe constructies zoals diepe spiebanen, gesloten holtes en koellichamen die moeilijk warmte kunnen afvoeren of spanen kunnen verwijderen. Een druk boven de 40 bar kan de spaanverwijdering forceren en de spaanlaag binnendringen om te voorkomen dat secundair snijwerk het oppervlak bekrast en de nauwkeurigheid van de interne kenmerken garandeert.
Hoe kunnen de snijparameters worden aangepast om de warmteaccumulatie in Ti6Al4V te verminderen?
Het wordt aanbevolen om gereedschappen met een grote instelhoek, lage voeding (0,1-0,2 mm/omw), gemiddelde snelheid (2000-4000 tpm) te gebruiken en gereedschappen met AlCrN-coating te gebruiken. Het is verdeeld in ruwe en fijne bewerking met een gereserveerde nabewerkingstoeslag, en de uiteindelijke afwerking wordt voltooid in een omgeving met constante temperatuur om stress te verlichten.
Hoe de thermische verwerkingskwaliteit van onderdelen van titaniumlegering accepteren?
Naast de driedimensionale coördinateninspectie van dimensionale tolerantie (±0,01 mm) en ruwheid (Ra0,4μm), is visuele inspectie of optisch scannen vereist om te bevestigen dat er geen blauwverkleuring is, en is fluorescerende penetrante inspectie vereist om thermische scheuren uit te sluiten. Batchonderdelen moeten worden gecombineerd met bevestiging van het eerste stuk en procesinspectie om de standtijd van het gereedschap en de uitlijningsstatus van de koeling te bewaken.
Conclusie en onderzoekssuggesties
Thermisch beheer van de verwerking van Ti6Al4V-onderdelen in de lucht- en ruimtevaart is in wezen een systematische engineering van snijparameters, gereedschapsselectie en koelstrategie. Droogsnijden, MQL en HPC zijn niet goed of slecht, maar een kwestie van scènematching. MQL heeft de voorkeur voor dunwandige afwerking, HPC wordt gebruikt voor gesloten onderdelen en droog zagen kan worden geprobeerd voor ruwe bewerking om de kosten te verlagen. Het opnemen van thermische controle in de DFM-fase kan de batchconsistentie en de gereedschapseconomie aanzienlijk helpen verbeteren. Als uw project complexe structurele onderdelen van titaniumlegering betreft, kunt u de tekeningen naar het technische team van ShowyMetal sturen. Wij zullen dan binnen 24 uur een procesevaluatie en offerte verstrekken, inclusief koelschema, gereedschapsconfiguratie en tolerantiecontrole, om ervoor te zorgen dat de onderdelen bij de eerste keer worden geaccepteerd.



