





Bij de productie van lucht- en ruimtevaartonderdelen wordt het CNC-frezen van complexe holtes geconfronteerd met de dubbele uitdaging van gereedschapspadoptimalisatie en materiaalverwijderingssnelheid. De wetenschappelijke toewijzing van voorbewerkings- en afwerkingstoeslagen is een belangrijke technische beslissing om de productie-efficiëntie, maatnauwkeurigheid en oppervlakte-integriteit in evenwicht te brengen. Gebaseerd op de daadwerkelijke verwerkingservaring van 5-assig gelijktijdig frezen en 3-assig hogesnelheidsfrezen, analyseert dit artikel de margetoewijzingsstrategie voor luchtvaartaluminium (zoals 7075-T6) en titaniumlegeringen (zoals Ti-6Al-4V) onderdelen, waarbij de nadruk ligt op resterende hoeveelheidscontrole, gereedschapsselectielogica, thermische vervormingscompensatie en acceptatiecriteria, en ingenieurs voorzien van herbruikbare oplossingen voor procesplanning.
Technische logica van de toewijzing van toeslagen voor het voorbewerken en afwerken van complexe caviteiten
Margetoewijzing is geen eenvoudige vaststelling van vaste waarden, maar een systeemtechniek gebaseerd op het principe van "het zware verwijderen en het lichte behouden". De fase van ruwe bewerking heeft tot doel het grootste deel van het materiaal te verwijderen, de belasting op de spindel van de werktuigmachine te verminderen en interferentie met de gereedschapshouder te voorkomen; de afwerkingsfase richt zich op de uiteindelijke maat en oppervlaktekwaliteit, waarbij extreem lage snijkrachten nodig zijn om het fenomeen van gereedschapsmeegeven te onderdrukken.
- Toeslag voor ruwe bewerking:Meestal ingesteld op 0,5 mm tot 1,5 mm. Voor constructies met diepe holtes is het noodzakelijk om rekening te houden met de verhouding tussen gereedschapslengte en diameter en een grotere laterale marge te reserveren om klapperen veroorzaakt door onvoldoende stijfheid te voorkomen.
- Toeslag voor semi-afwerking:Als de verhouding tussen de diepte en de diameter van de holte groter is dan 5:1, wordt aanbevolen om dit proces toe te voegen en de marge in te stellen op 0,2 mm tot 0,4 mm om spanningsvervorming na ruwe bewerking te elimineren.
- Afwerkingstoeslag:Meestal geregeld op 0,05 mm tot 0,2 mm, afhankelijk van de gereedschapsdiameter. Voor vingerfrezen met een kleine diameter (zoals minder dan 3 mm) wordt aanbevolen dat de marge niet groter is dan 0,1 mm om te voorkomen dat het gereedschap buigt.
In lucht- en ruimtevaartonderdelen worden dunwandige onderdelen gemakkelijk vervormd als gevolg van klemspanningsverlichting. Daarom moet de margestrategie worden gecombineerd met de vervorming voorspeld door eindige elementenanalyse (FEA) voor omgekeerde compensatie om ervoor te zorgen dat de spanning na het afwerken wordt opgeheven en dat de afmetingen nog steeds binnen de tolerantiezone vallen.
Vergelijking van aanbevolen waarden voor reguliere materiaalmarges en procesparameters
De snijeigenschappen van verschillende materialen variëren sterk. Aluminiumlegering heeft een lage snijkracht en is geschikt voor voorbewerken met grote voeding; De titaniumlegering heeft een slechte thermische geleidbaarheid en is gemakkelijk aan het gereedschap te kleven, dus de snijsnelheid moet aanzienlijk worden verlaagd en de marge moet worden vergroot. De volgende tabel vergelijkt de parameterbenchmarks van de 7075-T6 aluminiumlegering en de Ti-6Al-4V titaniumlegering bij typische complexe caviteitsbewerking.
| proces fase | Materiaalkwaliteit | Aanbevolen hoeveelheid (mm) | Spilsnelheid (rpm) | Voeding per tand (mm/z) | Opmerking |
|---|---|---|---|---|---|
| voorbewerken | 7075-T6 Al | 0,5 - 1,0 | 8000 - 12000 | 0,2 - 0,4 | Gebruik gereedschappen met grove tanden om de nadruk te leggen op een hoge efficiëntie |
| afwerking | 7075-T6 Al | 0,05 - 0,15 | 12000 - 15000 | 0,02 - 0,05 | Hoogglanzend oppervlak, Ra kan 0,4 μm bereiken |
| voorbewerken | Ti-6Al-4V | 0,5 - 1,5 | 250 - 400 | 0,02 - 0,04 | Lage snelheid en grote snijdiepte, waardoor sterke koeling vereist is |
| afwerking | Ti-6Al-4V | 0,1 - 0,3 | 300 - 500 | 0,01 - 0,02 | Voorkom oververhitting en controleer Ra strikt |
Het is vermeldenswaard dat de nabewerkingstoeslag van titaniumlegeringen op passende wijze moet worden vergroot, omdat een zeer kleine toeslag gemakkelijk wrijving tussen het gereedschap en het werkstuk kan veroorzaken in plaats van snijden, wat de oppervlaktekwaliteit zal schaden. Het wordt aanbevolen om een driedimensionale coördinatenmeetmachine (CMM) te gebruiken om de dimensionale trend onmiddellijk na de afwerking te verifiëren en de daaropvolgende batchmarge dynamisch aan te passen.
Dynamische aanpassingsstrategie voor overmaat bij 5-assige gelijktijdige bewerking
Voor lucht- en ruimtevaartonderdelen met vrije-vormoppervlakken of blinde gaten met diepe holtes zullen veranderingen in de gereedschapsasvector van de 5-assige werktuigmachine leiden tot verschillen in de werkelijke snijomstandigheden in verschillende gebieden. Instellingen voor vaste marges mislukken vaak bij 5-assige bewerking, en er moet een strategie voor "equidistance margin" of "marge gebaseerd op gereedschapsradiuscompensatie" worden toegepast.
- Gereedschapsas vectorinvloed:Als de hellingshoek van de gereedschapsas op de zijwand van de diepe holte te groot is, zal de snijdikte scherp afnemen en zelfs nul naderen. Op dit moment zal de nominale tolerantie worden omgezet in onvoldoende werkelijke snijdikte, wat resulteert in oppervlakte-klappersporen. Het wordt aanbevolen om de beperking "minimale snijdikte" in de CAM-software in te schakelen en de tolerantie automatisch aan te passen.
- Koude versus warme compensatie:Tijdens het bewerkingsproces genereert de wrijving tussen het gereedschap en het werkstuk warmte, wat resulteert in lokale thermische uitzetting. Voor precisieonderdelen wordt aanbevolen om te wachten tot het werkstuk na het voorbewerken is teruggekeerd naar de omgevingstemperatuur (binnen ±2°C) alvorens te eindigen, of om de thermische vervormingscompensatiewaarde in CAM in te stellen (meestal 0,02-0,05 mm langs de voorwaartse compensatie van de Z-as).
Bovendien wordt voor dunwandige beugelonderdelen aanbevolen om een "gesplitste verwerkings"-strategie toe te passen: behandel eerst het hoofdgedeelte en laat een marge van 0,1 mm over; maak de klemming los, herpositioneer het referentiepunt en bewerk de andere kant; en verwijder ten slotte de middelste verbindende dunne wand in één keer. Deze methode kan de vervorming veroorzaakt door de klemkracht effectief compenseren en de verdeling van de toeslagen doelgerichter maken.
Gereedschapsselectie en marge-afwegingen met risico op gereedschapsbreuk
De grootte van de tolerantie houdt rechtstreeks verband met de standtijd van het gereedschap en het risico op gereedschapsbreuk. Een grote marge betekent een grote snedediepte, en het gereedschap zal een groter koppel verdragen, wat een fatale bedreiging vormt voor vingerfrezen met een kleine diameter. Bij het verwerken van titaniumlegeringen met gereedschappen met een kleine diameter (D≤6 mm), wordt aanbevolen om de nabewerkingstoeslag te beperken tot 5%-8% van de gereedschapsdiameter om doorbuiging van het gereedschap als gevolg van onvoldoende stijfheid te voorkomen.
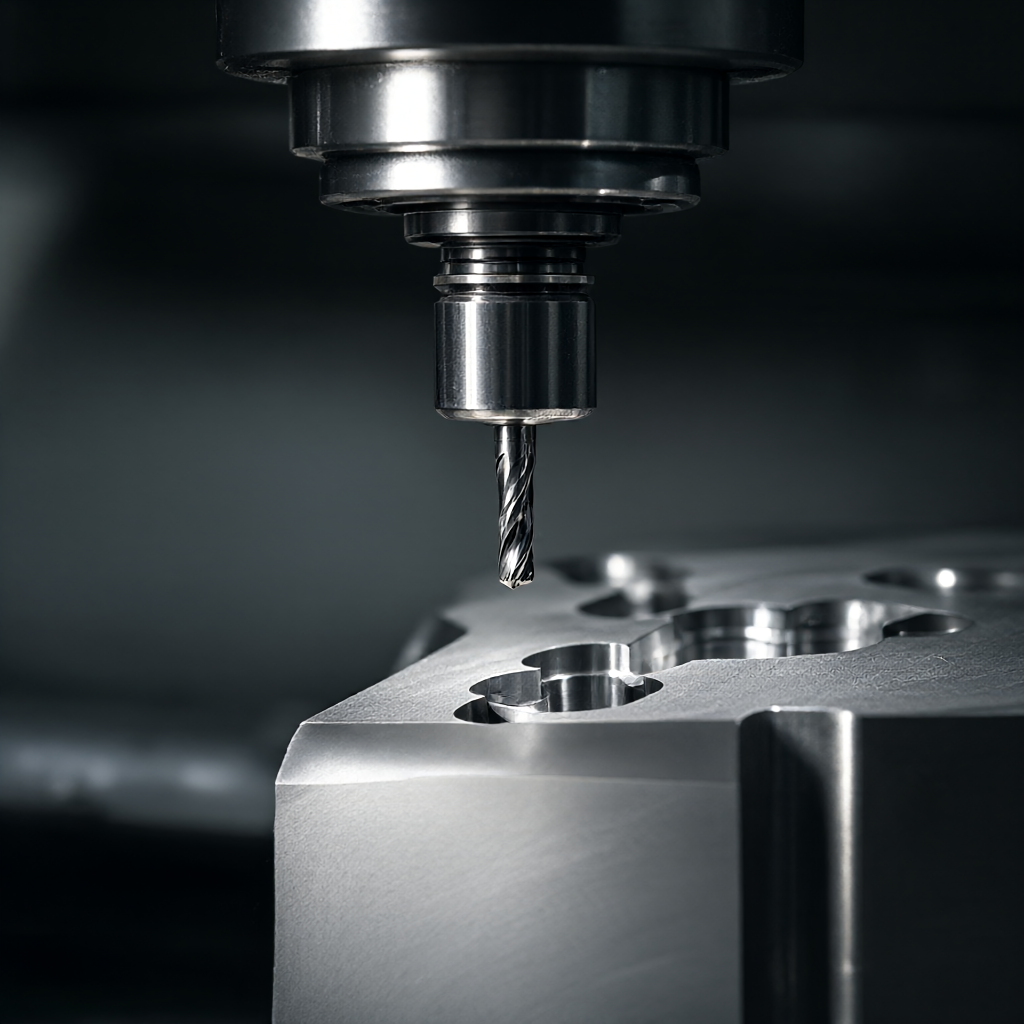
Een andere strategie is de combinatie "kogelmes + plat mes":Optie A:Gebruik overal een kogelsnijder. Het voordeel is dat de overgang soepel en traploos verloopt. Het nadeel is dat de geavanceerde snijsnelheid van de kogelsnijder laag is, dat het gemakkelijk is om snijkanten te verzamelen, dat de marge tot een zeer klein niveau (0,02-0,05 mm) moet worden geregeld en dat de efficiëntie laag is.Optie B:Kogelmes voorbewerken/semi-nabewerken, vlakmes nabewerken. Het voordeel is dat het mes met platte bodem zeer efficiënt is en de bolvormige sporen kan verwijderen die het kogelmes achterlaat; het nadeel is dat er twee keer klemmen of ingewikkelde gereedschapswisselingen nodig zijn, en dat de margeverdeling ervoor moet zorgen dat het mes met de platte bodem er volledig in kan komen zonder interferentie.
Voor inlaatkanalen of verbrandingskamerwanden met hoge gladheidseisen is optie B meestal beter, maar de axiale speling van het mes met platte bodem moet nauwkeurig worden berekend om ervoor te zorgen dat deze de ongeveer 0,05 mm grote uitstulping die het kogelmes achterlaat volledig kan afsnijden zonder de onderste laag te krassen.
Inspectie van de oppervlakte-integriteit en het vermijden van faalwijzen
Het directe gevolg van een onjuiste verdeling van de toeslag is gebrek aan oppervlakte-integriteit. Veelvoorkomende faalwijzen zijn onder meer: Chatter, Scalloping, microscheuren en te diepe, door het werk geharde lagen. Acceptatie is niet alleen afhankelijk van de grootte, maar ook van de oppervlaktekwaliteit.
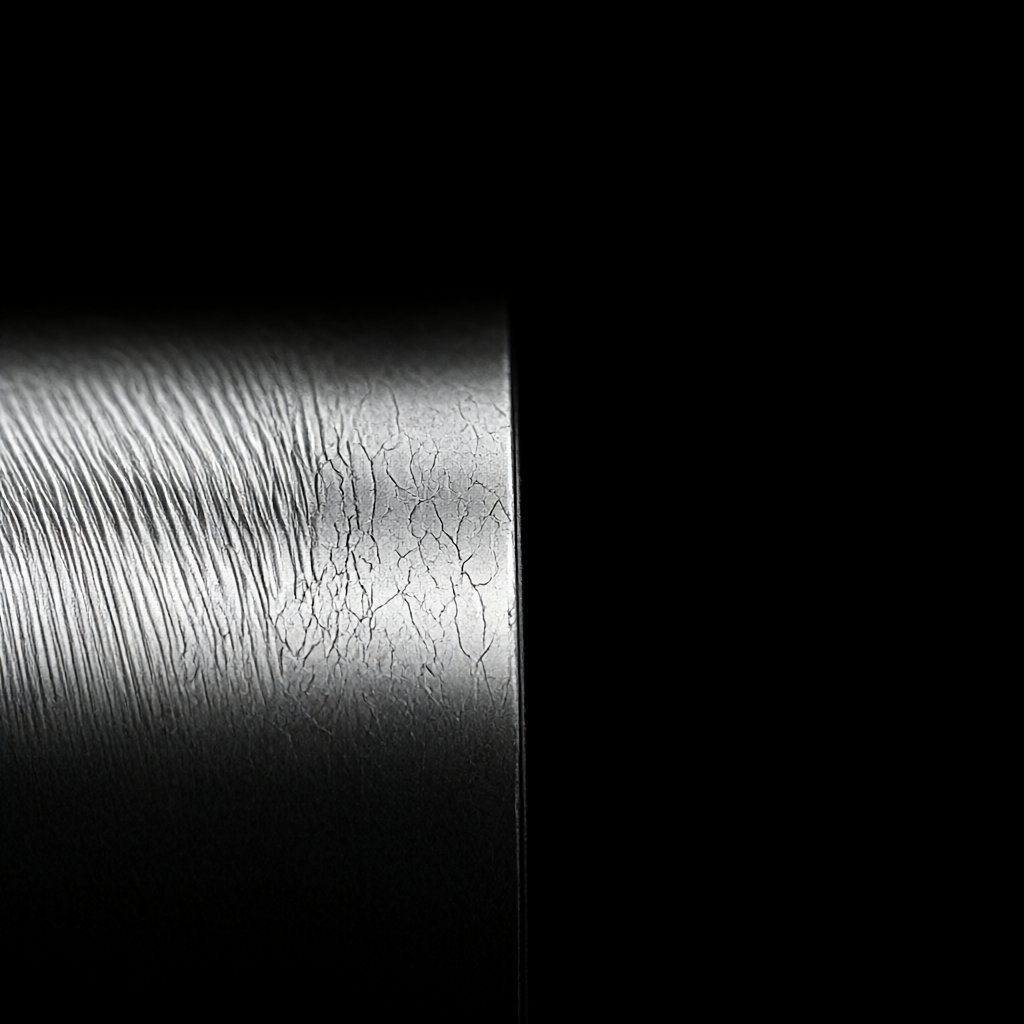
- Detectie van trillingsmarkeringen:Gebruik een ruwheidsmeter om de Ra-waarde te meten. Voor aluminium luchtvaartonderdelen moet Ra ≤0,8 μm zijn; hoogglanzend oppervlak vereist Ra≤0,4μm. Als er periodieke trillingssporen worden gedetecteerd, controleer dan of de marge te groot is, waardoor onstabiel snijden ontstaat, of of het spillager versleten is.
- Controle van messporen:Door de nabewerkingstoeslag aan te passen tot minder dan 0,05 mm en de rotatiesnelheid te verhogen, kunnen de sporen van de kogelsnijder die door de kogelsnijder worden achtergelaten tot een minimum worden beperkt. Voor belangrijke contactoppervlakken wordt aanbevolen om een "gladmakend" proces toe te voegen en een precisieslijpmes of een diamantpenmes te gebruiken om een kleine hoeveelheid (0,01-0,02 mm) te verwijderen.
- Verificatie van de hardheid:Arbeidsharding zal de oppervlaktehardheid van het materiaal veranderen en de levensduur tegen vermoeiing beïnvloeden. Er zijn microhardheidstests op het afgewerkte oppervlak vereist om ervoor te zorgen dat de diepte van de geharde laag binnen 0,1 mm wordt gecontroleerd en dat de hardheidstoename niet groter is dan 10% van het materiaallichaam.
Bij massaproductie wordt aanbevolen om CMM-inspectie op volledige grootte uit te voeren en een scan van de oppervlakteruwheid uit te voeren op het eerste stuk om een model voor marge-dimensionale afwijkingen vast te stellen. Als bijvoorbeeld blijkt dat wanneer een batch een marge van 0,1 mm heeft, de werkelijke grootte 0,02 mm lager is, moet de marge voor volgende batches worden aangepast naar 0,12 mm om een gesloten kringloop te bereiken.
Veelvoorkomende problemen met de toewijzing van marges en veelgestelde vragen over technische praktijken
Waarom moet de nabewerkingstoeslag soms veel kleiner zijn dan de voorbewerkingstoeslag?
Het doel van nabewerken is het garanderen van maatnauwkeurigheid en oppervlaktekwaliteit, en de snijkracht moet minimaal zijn om doorbuiging van het gereedschap en thermische effecten te verminderen. Als de tolerantie te groot is (bijvoorbeeld meer dan 0,2 mm), zal het gereedschap met een kleine diameter buigen als gevolg van overmatige snijbelasting, wat resulteert in maatafwijkingen en trillingen op het oppervlak. Daarom bedraagt de nabewerkingstoeslag doorgaans slechts 1/10 tot 1/20 van de voorbewerkingstoeslag.
Hoe kan ik beoordelen of er een extra semi-nabewerkingsproces nodig is bij 5-assige bewerking?
Wanneer de verhouding tussen diepte en diameter van de holte groter is dan 4:1, of de verhouding tussen gereedschapslengte en diameter (L/D) groter is dan 4:1, neemt de stijfheid aanzienlijk af. Op dit moment kan de spanningsvervorming niet worden geëlimineerd door slechts twee processen van ruw naar fijn. Er moet semi-nabewerking worden toegevoegd en de marge wordt ingesteld op 0,2-0,3 mm om het grootste deel van de interne spanning op te heffen en de maatvastheid tijdens het afwerken te garanderen.
Is bij het bewerken van titaniumlegeringen de impact van de verdeling van de toeslag op de standtijd gevoeliger dan die van aluminiumlegeringen?
Ja. De thermische geleidbaarheid van een titaniumlegering is laag en de snijwarmte is geconcentreerd op de gereedschapspunt, wat gemakkelijk diffusieslijtage kan veroorzaken. Als de tolerantie te groot is, wordt de voeding beperkt, neemt de gereedschapswrijving toe en neemt de standtijd scherp af. Het wordt aanbevolen om de nabewerkingstoeslag van titaniumlegeringen strikt te controleren binnen 0,15 mm, en om micro-quantity smering (MQL)-technologie te gebruiken om de standtijd van het gereedschap en de oppervlaktekwaliteit in evenwicht te brengen.
Terugvering treedt op nadat dunwandige onderdelen zijn verwerkt. Hoe dit te corrigeren via een margestrategie?
Het bedrag voor de vervormingscompensatie moet worden gereserveerd voordat u klaar bent. Als bijvoorbeeld wordt voorspeld dat het onderdeel met 0,03 mm zal krimpen nadat de spanning is opgeheven, moet tijdens het afwerken een marge van +0,03 mm worden gereserveerd voor het formaat (dat wil zeggen dat het doelformaat met 0,03 mm moet worden vergroot). Deze waarde moet worden bepaald door middel van eerste tests en moet worden ingesteld als "compensatiemarge" in CAM in plaats van als een eenvoudige "procesmarge".
Hoe kan de consistentie van de margeverdeling bij massaproductie worden gewaarborgd?
Stel gestandaardiseerde procesdocumenten op om het gereedschapsnummer, de toegestane waarde en de compensatieparameters van elk proces te verduidelijken. Gebruik de “vaste marge”-sjablonen van CAM-software om handmatige wijzigingen te voorkomen. Tegelijkertijd wordt het eerste artikelbevestigingssysteem (FAI) geïmplementeerd en worden de eerste drie stuks van elk product volledig geïnspecteerd om de effectiviteit van de margestrategie te verifiëren. Indien er afwijkingen worden geconstateerd, wordt de machine direct stilgelegd en afgesteld.
Conclusies en aanbevelingen voor actie
De toewijzing van CNC-bewerkingstoeslagen voor complexe caviteiten is in wezen een dynamisch evenwicht tussen efficiëntie, nauwkeurigheid en oppervlaktekwaliteit. Er zijn geen vaste waarden die universeel toepasbaar zijn, alleen individuele strategieën gebaseerd op materiaaleigenschappen, gereedschapsstijfheid en conditie van de machine. Ingenieurs moeten tijdens de ontwerpfase ingrijpen in DFM (Design for Manufacturability) om de haalbaarheid van de marge te evalueren; Gebruik tijdens de verwerkingsfase CMM-gegevens om de marge in een gesloten lus te corrigeren om batchconsistentie te garanderen.
Als uw project betrekking heeft op complexe onderdelen van aluminiumlegeringen of titaniumlegeringen in de lucht- en ruimtevaart en er strenge eisen gelden op het gebied van oppervlakte-integriteit en maatvastheid, bent u van harte welkom om tekeningen en technische specificaties op te sturen. We zullen de middelen van 72 CNC-apparatuur en de verwerkingsdatabase van 7075/Ti-6Al-4V-materialen combineren om u een snel offerteplan te bieden, inclusief margesimulatie en DFM-suggesties.



