





Technische gids voor droogsnijden en minimale hoeveelheid smering voor CNC-bewerking van stalen onderdelen met een hoge hardheid voor lucht- en ruimtevaartonderdelen
In de lucht- en ruimtevaart worden titaniumlegeringen en ultrasterke stalen onderdelen op grote schaal gebruikt in belangrijke structurele onderdelen zoals landingsgestellen en motorbeugels vanwege hun uitstekende specifieke sterkte- en vermoeidheidseigenschappen. Dit type materiaal heeft echter een hoge hardheid en een slechte thermische geleidbaarheid. Traditioneel nat zagen is geleidelijk vervangen door droge bewerking en minimale hoeveelheidsmering (MQL) vanwege de slechte spaanafvoer en de restrisico's bij hoge temperaturen. Als op maat gemaakte fabrikant van precisie-CNC-onderdelen formuleren we snijparameters die strikt zijn gebaseerd op materiaalkwaliteiten en tolerantievereisten bij massaproductie om een hoge afwerking en batchconsistentie te garanderen en tegelijkertijd een maatnauwkeurigheid van ± 0,01 mm te garanderen.
Snij-uitdagingen en faalwijzen van zeer harde stalen onderdelen
De hardheid van ultrasterk staal van ruimtevaartkwaliteit (zoals 4340, 1540, enz.) ligt gewoonlijk in het HRC40-HRC60-bereik, en de neiging tot spaanharding is duidelijk. Als de snijparameters onjuist zijn, kunnen de volgende faalmodi optreden:
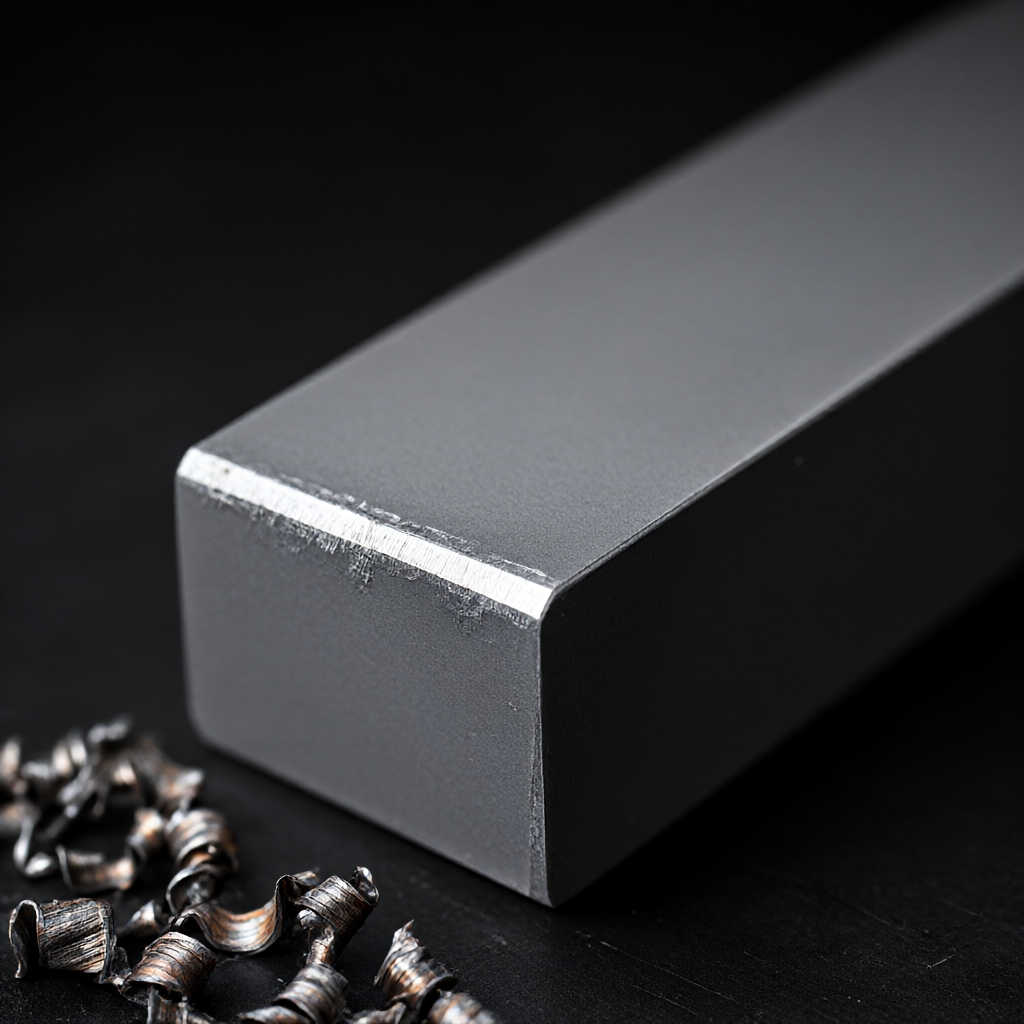
- Meschips en halvemaansporen:Bij droog zagen is het warmteafvoerpad enkelvoudig en de temperatuur in de snijzone stijgt scherp, waardoor de slijtvaste legeringscoating van het gereedschap loslaat of de matrix zachter wordt.
- Thermische vervorming van werkstuk:De restspanning is ongelijk verdeeld en er treedt dimensionale afwijking op nadat deze na de verwerking een tijdje is blijven liggen, waarbij de tolerantiezone van ± 0,01 mm wordt overschreden.
- Oppervlakte microscheuren:Spaanwrijving krast herhaaldelijk op het bewerkte oppervlak en beïnvloedt de levensduur van vermoeiing, wat een ernstig defect is, vooral in de luchtvaartacceptatie.
Vergelijking van de principes van droogzagen en minimale hoeveelheid smering (MQL)
Droogzagen: een balans tussen efficiëntie en milieubescherming
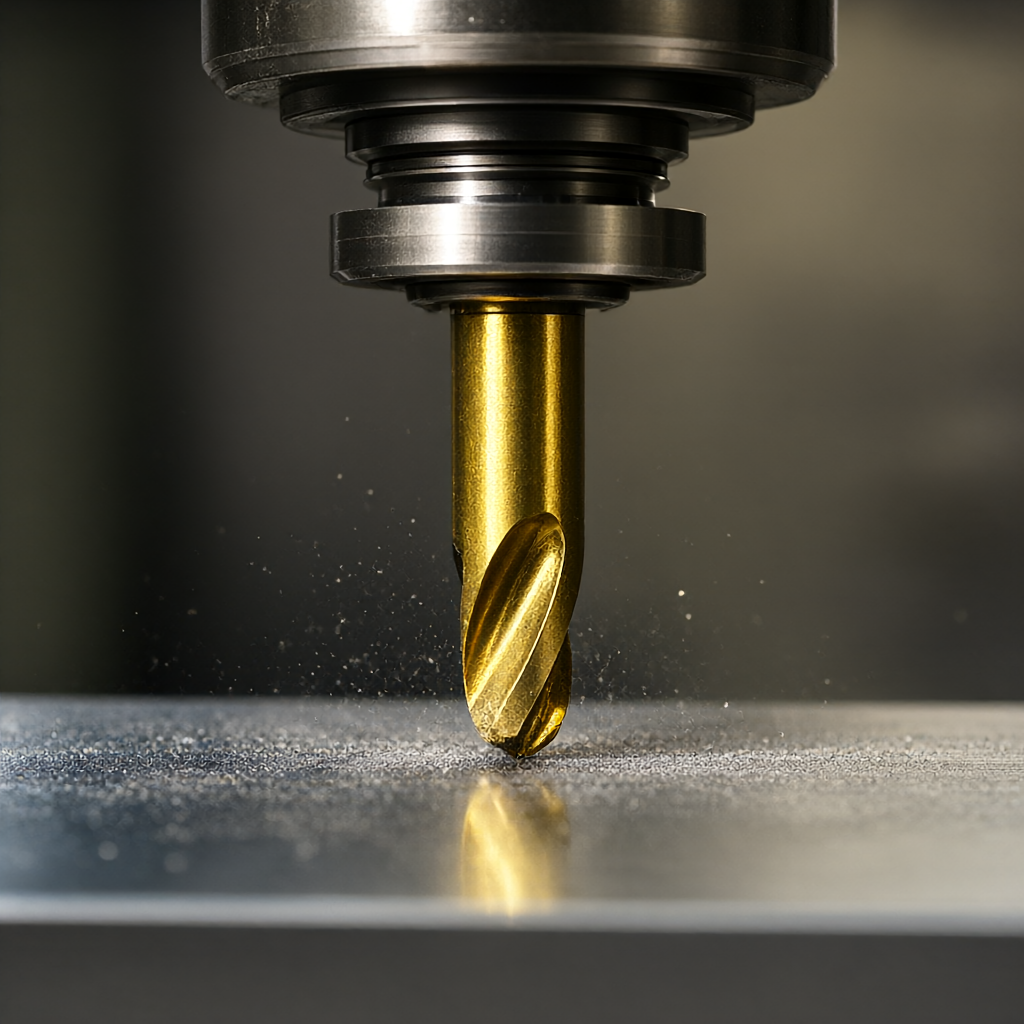
Bij droog snijden wordt geen koelmedium geïntroduceerd en is het voornamelijk afhankelijk van de warmte-isolerende eigenschappen van gereedschapscoatings (zoals PVD titanium-aluminium-stikstof) en het "thermische verhardings"-effect dat wordt veroorzaakt door snijden op hoge snelheid, zodat spanen snel kunnen ontsnappen uit de door hitte beïnvloede zone. Deze methode is geschikt voor de hoogefficiënte voorbewerking van aluminiumlegeringen en stalen onderdelen met gemiddelde en lage hardheid. Bij de nabewerking van staal met een hoge hardheid is de standtijd echter beperkt omdat de wrijvingscoëfficiënt niet kan worden verlaagd.
Minimale hoeveelheid smering (MQL): nauwkeurige temperatuurregeling en smering
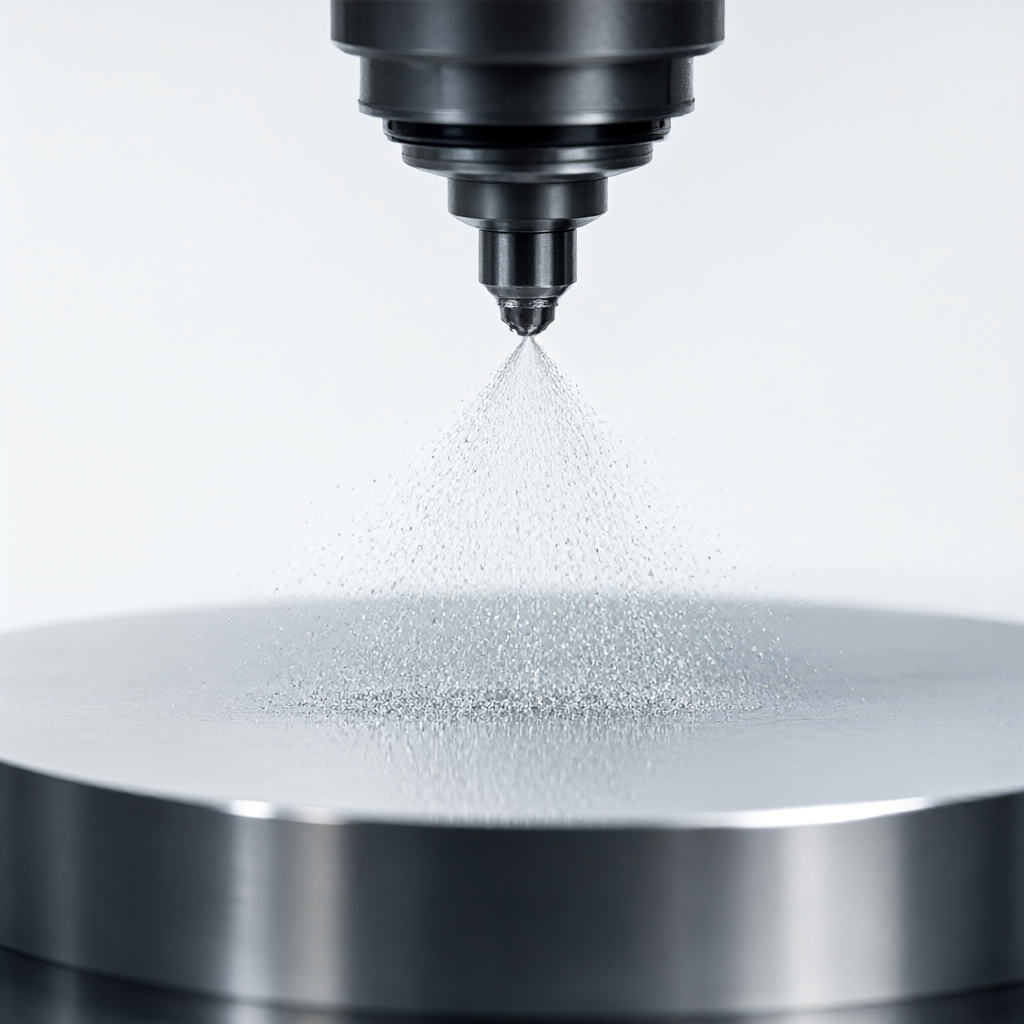
De technologie voor minimale hoeveelheid smering maakt gebruik van ultrasone verneveling om smeermiddel (meestal plantaardige olie of synthetische ester) in de snijzone te injecteren in een dosis van enkele kubieke centimeters per seconde. Het behoudt niet alleen de milieubescherming en hogesnelheidsvoordelen van droog zagen, maar vermindert ook de wrijving tussen gereedschap en werkstuk door de oliefilm, waardoor de snijkracht en snijtemperatuur aanzienlijk worden verminderd. Voor precisiefrezen en interne gatbewerking van lucht- en ruimtevaartonderdelen is MQL het belangrijkste middel om de oppervlakteruwheid (Ra 0,4 μm-0,8 μm) te beheersen.
Vergelijking van snijparameters en procesplannen
Voor asonderdelen gemaakt van 4340 staal (HRC50), waarbij een 4-assig freescentrum wordt gebruikt, zijn de volgende aanbevolen parameterbereiken voor de twee processen:
| Procesparameters | Volledig droog zagen (Droog) | Minimale hoeveelheid smering (MQL) | Toepasselijke fase |
|---|---|---|---|
| Spilsnelheid | 1500-1800 tpm | 2000-2500 tpm | afwerking |
| Voersnelheid | 80-120 mm/min | 150-200 mm/min | afwerking | snedediepte (ap) | ≤0,5 mm | ≤1,0 mm | Semi-afwerking/afwerking | Soort gereedschap | PVD TiAlN-gecoat hardmetaal | CBN (kubisch boornitride) of PVD TiAlN | afwerking | oppervlakteruwheid | Ra ongeveer 1,6 μm | Ra 0,4 μm-0,8 μm | Acceptatiecriteria |
| Levensduur van het gereedschap | Korter (ongeveer 20-30 stuks) | Langer (ongeveer 40-60 stuks) | batch-economie |
Belangrijke punten voor het koppelen van DFA-aanbevelingen aan engineering
Wanneer tekeningen worden ontvangen, voeren we een DFM-beoordeling (Design for Manufacturability) uit, waarbij de nadruk ligt op:
- Minimale wanddikte:Staal met een hoge hardheid is gevoelig voor klapperen tijdens het nabewerken. Het wordt aanbevolen dat de wanddikte van belangrijke positioneringsoppervlakken niet minder dan 0,8 mm bedraagt, of dat verstevigingsribben worden toegevoegd.
- Ontbraamvereisten:Luchtvaartonderdelen vereisen doorgaans geen bramen en scherpe spanen tijdens het droogzagen. Het is noodzakelijk om in de programmering een hoekreinigingsproces toe te voegen of een ontbraamtoeslag te reserveren.
- Geometrische tolerantie:Voor de vereiste coaxialiteit van 0,02 mm wordt aanbevolen om het draai- en freescomposietproces van "volledige oppervlaktebewerking in één klemming" te gebruiken om secundaire positioneringsfouten te voorkomen.
Kwaliteitsinspectie en controle van batchconsistentie
Om de betrouwbaarheid van luchtvaartonderdelen te garanderen, voeren we strenge kwaliteitscontroles uit:
- Inkomende materiaalinspectie:Controleer de materiaallijst van de stalen spiraal/staaf, voer een hardheidstest uit (Rockwell HRC) en spectrumanalyse op monsters om te bevestigen dat de materiaalkwaliteit voldoet aan de navigatiemarkering.
- Eerste artikelbevestiging (FAI):De eerste drie stukken werden op volledige grootte gemeten met behulp van een driedimensionale coördinatenmeetmachine (CMM) om belangrijke posities en contouren te controleren en basislijngegevens vast te leggen.
- Procesinspectie:Inspecteer willekeurig de sleutelafmetingen om de 50 stuks om trends in gereedschapslijtage te monitoren; zodra de maatafwijking de ondergrens van de tolerantie nadert, moet u het gereedschap onmiddellijk vervangen of de compensatiewaarde aanpassen.
- Volledige verzendingsinspectie:Gebruik voor de oppervlaktekwaliteit een ruwheidsmeter om de Ra-waarde te detecteren en bevestig door middel van visuele inspectie dat er geen krassen en geen olieresten zijn (droge snijdelen vereisen ultrasone reiniging).
Conclusies en aanbevelingen voor actie
Bij de verwerking van luchtvaartstalen onderdelen met een hoge hardheid kan de keuze voor MQL met CBN-gereedschappen de efficiëntie, oppervlaktekwaliteit en kosten beter in evenwicht brengen. Ons cluster van 72 CNC-machines ondersteunt gelijktijdige bewerking met 3/4/5 assen, heeft een batchleveringstermijn van 15-25 dagen en is goed in het voldoen aan vereisten voor hoogglansuiterlijk.
Als u onderdelen voor de lucht- en ruimtevaart nodig heeft waarbij gebruik wordt gemaakt van ultrasterk staal, titaniumlegeringen of legeringen voor hoge temperaturen, stuur dan 2D-tekeningen of 3D-modellen naar ons engineeringteam. We bieden een gratis DFM-analyse en offerte aan om u te helpen het ontwerp te optimaliseren en het leveringsknooppunt vast te leggen.
Veelgestelde vragen (FAQ) over CNC-bewerking van lucht- en ruimtevaartonderdelen
Hoe voorkom je oververhitting en vervorming van het werkstuk bij het droogzagen van stalen onderdelen met een hoge hardheid?
Het wordt aanbevolen om een intermitterende snijstrategie toe te passen van "kleine snedediepte, hoge snelheid en grote snedebreedte" om spanen te gebruiken om warmte af te voeren; of voeg een "temperstabilisatie"-wachttijd toe tussen processen met kritische afmetingen, en wacht tot het werkstuk volledig is afgekoeld tot kamertemperatuur voordat u het afwerkt.
Zal het smeermiddel dat wordt gebruikt bij smering met minimale hoeveelheid (MQL) op het oppervlak van het onderdeel achterblijven?
Gekwalificeerde MQL-oliën zijn doorgaans biologisch afbreekbare plantaardige oliën of synthetische esters en worden in zeer kleine hoeveelheden (0,1-0,5 ml per minuut) gebruikt. Na verwerking is ultrasoon reinigen of reinigen met vluchtige oplosmiddelen vereist om de oliefilm te verwijderen en te voldoen aan de reinheidseisen van de luchtvaartassemblage.
Is MQL of traditionele snijvloeistof voordeliger voor asonderdelen met een hoge hardheid in batches van 500 stuks?
Meestal is MQL zuiniger. Hoewel de standtijd van de snijvloeistof iets langer is, elimineert MQL de kosten van het vervangen van koelvloeistof, filtratie en omgevingsbehandeling, en kan het hogere voedingssnelheden en kortere totale werkuren ondersteunen. Het is vooral geschikt voor batchbestellingen met een snelle levering van 15-25 dagen.
Kunt u stalen onderdelen voor de lucht- en ruimtevaart bewerken met een hardheid groter dan HRC55?
Kan. We zijn uitgerust met CBN-gereedschappen en een 4/5-assig bewerkingscentrum met minimale hoeveelheid smering, dat onderdelen tot ongeveer HRC60 kan verwerken. De details moeten worden geëvalueerd op basis van de onderdeelgeometrie en het tolerantieniveau. Het wordt aanbevolen om tekeningen aan te leveren voor DFM-analyse.
Hoe kan ik ervoor zorgen dat de coaxialiteitstolerantie tijdens de verwerking binnen 0,02 mm ligt?
Gebruik een frees-draaimachine om het draaien en frezen in één opstelling te voltooien, of gebruik uiterst nauwkeurige hydraulische positionering van de spaninrichting in een 5-assig bewerkingscentrum. Vóór de verwerking wordt het referentiepunt van de klemkaak gemeten via CMM, en de opspanningsfout wordt gecompenseerd in CAM-nabewerking om ervoor te zorgen dat de geometrische tolerantie aan de norm voldoet.



