





De onderliggende logica van CNC-bewerking van lucht- en ruimtevaartonderdelen met afmetingen die buiten de tolerantie vallen
In de lucht- en ruimtevaartsector houdt de dimensionale stabiliteit van precisie-CNC-bewerkingen rechtstreeks verband met de vliegveiligheid en de betrouwbaarheid van de assemblage. Veel ingenieurs merken dat zelfs als de tekentoleranties duidelijk zijn aangegeven, er bij daadwerkelijke massaproductie nog steeds vaak maatafwijkingen voorkomen. Meestal is dit geen enkele schakelfout, maar het resultaat van een combinatie van materiaaleigenschappen, processtrategieën en detectiemethoden. Aluminiumlegeringen van luchtvaartkwaliteit (zoals 7075-T6) en titaniumlegeringen (zoals Ti-6Al-4V) zijn zeer stijf maar gemakkelijk te vervormen. Als de terugvering na het vrijkomen van snijwarmte en klemspanning niet correct wordt ingeschat, kunnen de uiteindelijke afmetingen gemakkelijk afwijken van de theoretische waarde. Daarom is het begrijpen van de systematische oorzaken van maatafwijkingen van groter belang dan simpelweg het aanpassen van de parameters van werktuigmachines. Voor fabrikanten die verantwoordelijk zijn voor belangrijke structurele onderdelen is het opzetten van een gesloten systeem, van materiaalbatchbeheer tot volledige inspectie, de hoeksteen om ervoor te zorgen dat elk lucht- en ruimtevaartonderdeel aan strikte acceptatienormen voldoet.
Mechanisme voor materiaalvervorming en snijspanning
Niet-lineaire vervorming veroorzaakt door restspanningsvrijgave
Structurele onderdelen in de lucht- en ruimtevaart maken vaak gebruik van dikwandige smeed- of gietstukken, en er zijn complexe restspanningsverdelingen binnenin. Wanneer CNC-frezen oppervlaktemateriaal verwijdert, vernietigt dit de oorspronkelijke spanningsbalans. Wanneer het onderdeel uit de bevestiging wordt verwijderd, worden de restspanningen opnieuw verdeeld, waardoor het onderdeel gaat buigen of draaien. Deze vervorming is doorgaans niet-lineair en stapelt zich op naarmate de bewerkingsdiepte toeneemt. Als er bijvoorbeeld bij het verwerken van grote vleugelribben van een aluminiumlegering te veel overtollig materiaal in één keer wordt verwijderd, kan het vrijkomen van spanning aan de onderkant ervoor zorgen dat de vleugelwortel gaat uitpuilen, waardoor de grootte van de vleugeltip de bovengrens overschrijdt. Om dit risico te vermijden, moet een gelaagde maalstrategie worden toegepast, waarbij de totale hoeveelheid in drie fasen wordt verdeeld: ruw, halfafgewerkt en fijn. Tussen elke laag is een "spanningsbufferlaag" van 2-5 mm gereserveerd, zodat het werkstuk volledig kan stabiliseren voordat wordt doorgegaan naar de volgende snijlaag.
Volgorde-effecten van warmtebehandeling en bewerking
De materiaalsoort bepaalt de vervormingsgevoeligheid. De 7075-T651-toestand is anisotroop. Als na het bewerken spanningsvrij gloeien nodig is, zullen de maatveranderingen aanzienlijk toenemen. Het wordt doorgaans aanbevolen om een nabewerking uit te voeren na een spanningsontlastingsbehandeling om maatafwijking veroorzaakt door warmtebehandeling te elimineren. Bij onderdelen van titaniumlegeringen kan de warmte die wordt gegenereerd door snijwrijving, vanwege hun lage thermische geleidbaarheid, gemakkelijk worden opgehoopt, wat resulteert in lokale thermische uitzetting. Als de voedingssnelheid te hoog is of de snedediepte te groot is, kan de omvang van de thermische vervorming tientallen microns bereiken, wat het controlebereik op micronniveau dat vereist is voor precisiemallen ver overschrijdt. Daarom zijn de toepassing van snijgereedschappen voor hoge temperaturen en het ontwerp van grote spaanbrekers voor titaniumlegeringen de belangrijkste procesmiddelen voor het beheersen van thermische fouten.
Analyse van armatuurinterferentie en klemvervorming
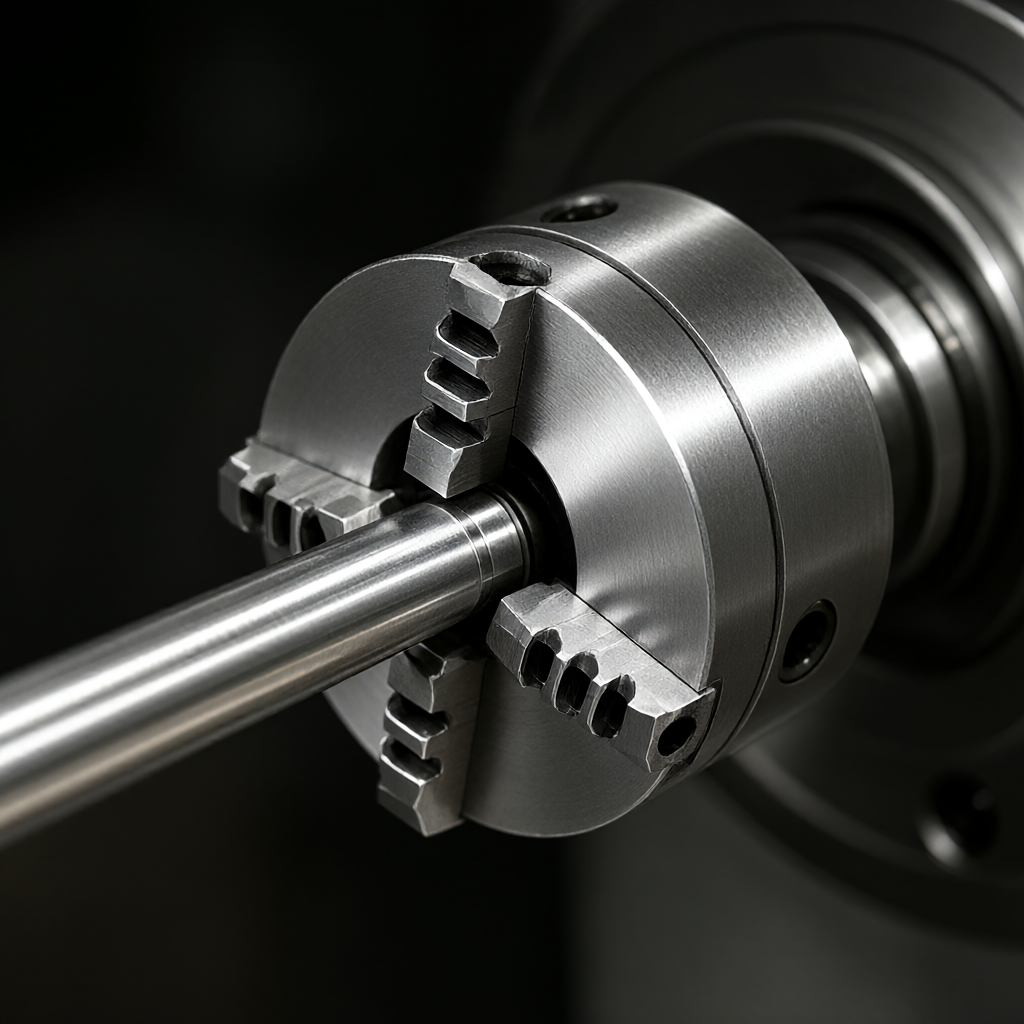
Lucht- en ruimtevaartonderdelen hebben complexe vormen en vereisen vaak een meerzijdige draaibewerking. Een onjuist armatuurontwerp is een veelvoorkomende oorzaak van maatafwijkingen. Klemmen met onvoldoende stijfheid of ongelijke contactoppervlakken zullen elastische vervorming veroorzaken onder invloed van snijkrachten. Deze vervorming heeft niet alleen invloed op het huidige proces, maar wordt ook een bron van een nulpuntsvlakfout na het omdraaien, dat wil zeggen een "nulpuntconversiefout". Voor het spannen van slanke asdelen wordt bijvoorbeeld een drieklauwplaat gebruikt. Vanwege de coaxialiteitsbeperking van het drieklauwmechanisme zelf en de weinige klauwcontactpunten, wordt de rechtheid van de asdelen gemakkelijk beïnvloed door ongelijkmatige klemkracht. Het wordt aanbevolen om hydraulische klemmen of speciale op maat gemaakte klemmen te gebruiken om de klemvervorming binnen 0,005 mm te controleren door middel van meerpunts uniforme druk of vacuümbehoud. Tegelijkertijd moet het contactoppervlak tussen de armatuur en het werkstuk schoon worden gehouden om offset van de Z-as te voorkomen die wordt veroorzaakt door een inconsistente pakkingdikte. Voor dunwandige doosonderdelen wordt een luchtexpanderdoorn gebruikt om de interne gatwand te ondersteunen, die krimpvervorming veroorzaakt door externe snijkrachten effectief kan compenseren en een uniforme wanddikte kan garanderen.
Strategie voor compensatie van gereedschapslijtage en snijparameters
Optimalisatie van het gereedschapspad en dynamische slijtagecompensatie
Gereedschappen zullen blijven slijten tijdens het snijden op hoge snelheid, vooral het microscopisch afbrokkelen van de snijkant en het afbladderen van de coating. Bij aluminiumlegeringen uit de luchtvaart zal een slechte dynamische balans van de gereedschapshouder hoogfrequente trillingen veroorzaken, de slijtage van het gereedschap versnellen en trillingen op het oppervlak achterlaten. In de programmeerfase moet een neerwaartse freesstrategie worden toegepast om plotselinge veranderingen in de snijdikte te verminderen en overmatige kracht op het gereedschap te voorkomen. Moderne CNC-systemen ondersteunen functies voor gereedschapsradiuscompensatie en gereedschapsslijtagecompensatie, maar de operator moet de compensatiewaarde in realtime aanpassen op basis van de daadwerkelijke testsnijresultaten. Als de standtijd van het gereedschap onstabiel is bij massaproductie, zal dit leiden tot gradiëntafwijkingen in de grootte van onderdelen in dezelfde batch. Het wordt aanbevolen om een model voor het bewaken van de standtijd van het gereedschap op te zetten, de resterende levensduur te voorspellen op basis van de spilstroom of akoestische emissiesignalen, en vervanging te forceren voordat de gereedschapsslijtage een kritische waarde bereikt, in plaats van alleen op vaste tellingen te vertrouwen. Voor het afwerkingsproces wordt doorgaans een marge van 0,01-0,02 mm gereserveerd, en de ondergrens van de grootte wordt gewaarborgd door de afwerking van het laatste nieuwe gereedschap. Deze 'verzekeringsmarge'-strategie kan zich effectief indekken tegen maatschommelingen veroorzaakt door gereedschapsslijtage.
CNC-systeemfout en thermische compensatietechnologie
De geometrische fouten en thermische fouten van CNC-bewerkingsmachines zijn de onzichtbare moordenaars van buitensporige maattoleranties. Thermische fouten zijn voornamelijk het gevolg van de axiale verplaatsing veroorzaakt door de spilmotor, wrijving van de geleiderail en veranderingen in de temperatuur van de smeerolie. Tijdens langdurige bewerking kan de temperatuur van de spil oplopen tot 10-20°C, wat een systematische verschuiving in de positioneringsfout van de Z-as veroorzaakt. Het geavanceerde thermische compensatiesysteem maakt gebruik van laserinterferometers of temperatuursensoren om de temperatuur van elke asgeleiderail in realtime te bewaken en corrigeert dynamisch de coördinaatwaarden via software-algoritmen. Voor oude apparatuur kan de werktuigmachine een thermische evenwichtstoestand bereiken door een stabiel opstartvoorverwarmingsprogramma in te stellen (zoals continu gebruik gedurende 30 minuten). Bovendien zal de volgende fout (Servo Lag) van het CNC-systeem contourfouten veroorzaken tijdens het versnellen en vertragen. Door de versnellingsinstelwaarde te verlagen of de snelheidsvoorwaartse parameters te optimaliseren, kan de impact van volgfouten op de nauwkeurigheid van complexe gebogen oppervlakken worden verminderd. Bij de verwerking van lucht- en ruimtevaartonderdelen, vooral als het om complexe vijfvlakkige configuraties gaat, wordt aanbevolen om regelmatig Rayleigh-tests uit te voeren om de loodrechtheid tussen de assen te evalueren en ervoor te zorgen dat geometrische fouten binnen het toegestane bereik vallen.
Vergelijking van veelvoorkomende redenen voor buitentolerantie en correctieplannen
Verschillende faalmodi komen overeen met verschillende correctielogica. De volgende tabel vat de analyse van de hoofdoorzaken en gerichte oplossingen samen voor vier typische verschijnselen van dimensionale buitentolerantie bij CNC-bewerkingen in de lucht- en ruimtevaart, ter referentie door procesingenieurs:
| Faal fenomeen | belangrijkste oorzaak | Typische kenmerken | Correctieplan en verificatiemethode |
|---|---|---|---|
| Boegvervorming in vrije staat | Ongelijkmatige restspanningsafgifte | Na het omkeren is de vlakheid extreem slecht en is het midden convex. | Stapsgewijs malen + natuurlijke veroudering toepassen; gebruik van V-vormige blokken om de verwerking te ondersteunen; drie-coördinaat full-size inspectie |
| Batchgroottes worden geleidelijk groter | Ophoping van gereedschapslijtage | Het eerste deel van dezelfde batch is gekwalificeerd, maar het laatste deel valt buiten de tolerantie. | Implementeer een standtijdwaarschuwing; reservemarge voor afwerking; Controleer willekeurig de sleutelafmetingen om de 10 stuks |
| De afmetingen zijn normaal na het vastklemmen, maar buiten de tolerantie na het losklemmen. | Klemkracht is te groot of elastische vervorming | Coaxialiteitsverschil tussen armatuur en werkstuk | Optimaliseer de klemstijfheid; gebruik hydraulische/vacuümklemmen; bereken klemvervorming en omgekeerde compensatie |
| Positiespecifieke periodieke fout | Radiale slingering van de spindel of lagervoorspanning | Er verschijnen periodieke rimpelingen op het oppervlak | Laserinterferometer detecteert axiale/radiale fouten in de spindel; slijpt of vervangt lagers; controleert de reinheid van het conische oppervlak van de gereedschapshouder |
Precisiedetectie en gesloten kwaliteitscontrolesysteem
Driedimensionale coördinatenmeting en eerste artikelbevestiging
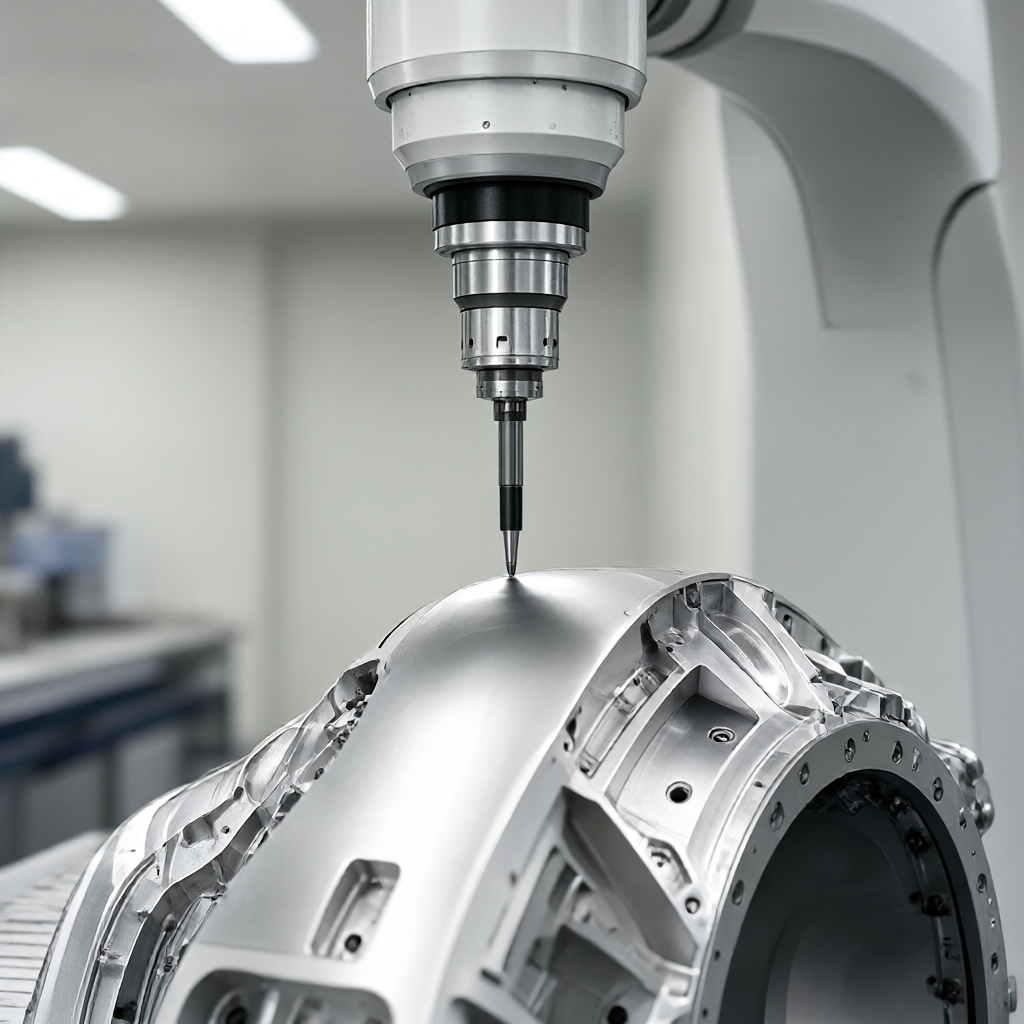
De acceptatie van luchtvaartonderdelen is doorgaans gebaseerd op de eisen van het AS9100-systeem, met 100% inspectie van de belangrijkste kenmerken (KC). Het gebruik van een vijfassige CMM (coördinatenmeetmachine) is een betrouwbaarder middel om de afmetingen van complexe ruimtes te verifiëren. Vóór de meting is een constante temperatuurcontrole vereist, en het verschil in de omgevingstemperatuur moet binnen ±0,5°C worden gecontroleerd om extra fouten veroorzaakt door thermische uitzetting en contractie te voorkomen. De eerste artikelinspectie is niet alleen een dimensionale controle, maar omvat ook een uitgebreide beoordeling van de juistheid van het gereedschapspad, het risico op interferentie van de opspaninrichting en de oppervlaktekwaliteit. Het wordt aanbevolen om de meetpunten van de belangrijkste dimensies vast te leggen in het programmeercoördinatensysteem om automatische detectie te bereiken en menselijke leesfouten te verminderen. Voor interne verborgen kenmerken kan optische scantechnologie worden gebruikt om puntenwolkgegevens te verkrijgen, en het deviatiewolkdiagram kan worden vergeleken met het CAD-model om lokale gebieden die buiten de tolerantie vallen visueel weer te geven en gegevensondersteuning te bieden voor procesverbetering.
Batchconsistentie en procescapaciteitsindex
Het is niet voldoende om alleen op de eindinspectie te vertrouwen; u moet ook letten op de procescapaciteitsindex (Cpk). Voor luchtvaartkritische onderdelen is doorgaans Cpk≥1,33 vereist. Door SPC-grafieken (Statistical Process Control) te analyseren, is het mogelijk om te identificeren of procesfluctuaties worden veroorzaakt door speciale oorzaken (zoals verschillen in gereedschapsbatches, fluctuaties in de materiaalhardheid). Bij massaproductie vergrendelt ShowyMetal de snijparameters via gestandaardiseerde bedieningsinstructies (SOP) en zet een database op met betrekking tot materiaalhardheid en standtijd. Wanneer een afwijking in de procestrend wordt gedetecteerd, activeert het systeem automatisch een afsluitbeoordelingsmechanisme. Deze datagestuurde preventieve kwaliteitscontrole kan het risico van maatafwijkingen vóór verzending effectief onderscheppen, waardoor wordt gegarandeerd dat elke partij lucht- en ruimtevaartonderdelen die aan klanten wordt geleverd een hoge mate van consistentie en traceerbaarheid heeft.
Veel voorkomende problemen met CNC-formaat in de luchtvaart Veelgestelde vragen
Wat is het normale bereik voor het terugveren van luchtvaartaluminiumonderdelen na het frezen?
De mate van terugvering is afhankelijk van de blanco marge, wanddikte en afkoeltijd. Meestal zal de maat stabieler zijn nadat deze 24 uur na het fijnmalen is geplaatst. Als er geen spanningsontlastend gloeien wordt uitgevoerd, kan de hoeveelheid terugvering van dunwandige onderdelen 0,02-0,05 mm bereiken. Het wordt aanbevolen om de terugveringscoëfficiënt van deze specifieke vorm vast te stellen door proefsnijden van het eerste stuk en omgekeerde compensatie uit te voeren in daaropvolgende processen.
Hoe kan men oversnijding van vijfassige bewerkingscentra bij complexe oppervlaktebewerking in de lucht- en ruimtevaart voorkomen?
Oversnijden wordt vaak veroorzaakt door een onjuiste definitie van de gereedschapsbasislengte of door interferentie van de vrijloophoek. Er moet CAM-software worden gebruikt om strikte botsingssimulaties uit te voeren en de hoek tussen de gereedschapsbol en de normale lijn van het werkstuk te controleren. Zorg ervoor dat de parameter voor de basislengte groter is dan de uitsteeklengte van het gereedschap onder de meest ongunstige werkomstandigheden, en voer proefdraaien uit vóór de daadwerkelijke bewerking, vooral het invoerpad nabij de hoek van de holte.
Wat zijn de belangrijkste factoren die maatafwijkingen veroorzaken bij de verwerking van titaniumlegeringen?
De belangrijkste problemen met titaniumlegeringen zijn thermische vervorming en gereedschapsslijtage. Een lage thermische geleidbaarheid resulteert in hoge temperaturen in de snijzone en aanzienlijke lokale thermische uitzetting van het werkstuk. Tegelijkertijd slijt het gereedschap snel en is de maatvastheid slecht. Het is noodzakelijk om sterke koelvloeistof te gebruiken (enigszins in water oplosbaar of sporenwatersmering), de snijsnelheid te verlagen en het aantal nabewerkingen te verhogen om thermische fouten en slijtage-accumulatie te beheersen.
Kunnen CNC-bewerkingsafmetingen worden gerepareerd door middel van reparatie als de afmetingen buiten de tolerantie vallen?
Het is ten strengste verboden om naar eigen inzicht belangrijke luchtvaartonderdelen te repareren. Dimensionale buitentolerantie betekent meestal procesfalen. Kleine oversnijdingen (oppervlaktelaag) kunnen worden afgedekt door polijsten of zandstralen, maar functionele afmetingen die de sterkte of pasvorm beïnvloeden, moeten worden geschrapt en opnieuw worden uitgevoerd. Blinde reparatie zal de oorspronkelijke spanningsverdeling en levensduur van de onderdelen vernietigen, waardoor de veiligheidsvoorschriften in de luchtvaart worden overtreden.
Hoe kan ik de dimensionale consistentie garanderen voor kleine batches ruimtevaartonderdelen?
Kleine batches worden geconfronteerd met uitdagingen op het gebied van het beheer van de standtijd. Het wordt aanbevolen om de strategie "één gereedschap, één inspectie" toe te passen, één stuk van elk nieuw gereedschap te verwerken en dit op volledige grootte te inspecteren om de slijtagetrend vast te leggen. Of laat een ruime marge over en gebruik het laatste hulpmiddel met hoge stabiliteit voor uniforme afwerking. Tegelijkertijd wordt de detectie van herhaalde positioneringsnauwkeurigheid van het armatuur versterkt om de consistentie van meerdere klemmen te garanderen.
Conclusie en professionele ondersteuning
Het oplossen van het probleem van dimensionale buitentolerantie bij CNC-bewerking van lucht- en ruimtevaartonderdelen vereist multidisciplinaire samenwerking van materiaalkunde, armatuurtechniek, CNC-systemen en precisie-inspectie. Er zijn geen universele procesparameters, alleen maatwerkoplossingen voor specifieke producteigenschappen. Als u te maken krijgt met uitdagingen op het gebied van dimensionale stabiliteit bij de massaproductie van structurele onderdelen voor de lucht- en ruimtevaart, stuur dan gerust tekeningen en technische specificaties. Ons engineeringteam zal 72 hoogwaardige CNC-apparatuurclusters en ervaring met volledige kwaliteitscontrole combineren om een precisiebewerkingsplan voor u te ontwikkelen, inclusief DFM-aanbevelingen, armatuurontwerp en risicovermijding, zodat het project op tijd en met hoge kwaliteit kan worden opgeleverd.



