





Technische logica om Ra0,2 oppervlakteruwheid te bereiken bij CNC-bewerking van lucht- en ruimtevaartonderdelen
Voor precisieonderdelen van ruimtevaartkwaliteit is de oppervlakteruwheid Ra0,2 van CNC-bewerking niet alleen een streven naar numerieke waarden, maar het resultaat van systematische controle van snijparameters, gereedschapsstatus, materiaaleigenschappen en stijfheid van machinegereedschappen. In de meeste gevallen verschijnt deze indicator op het afdichtingsoppervlak, het pasvlak van het lager en de luchtdichte structuur van een titaniumlegering, hoogwaardig staal of een speciale aluminiumlegering. De kern van het bereiken van Ra0,2 is het onderdrukken van messporen en microscopisch kleine trillingen, wat een duidelijk procespad vereist vanaf de DFA-ontwerpfase. Hieronder worden de belangrijkste variabelen opgesplitst die van invloed zijn op deze parameter en wordt een praktisch procesvergelijkingsplan geboden.
Vier kernvariabelen die van invloed zijn op de oppervlaktekwaliteit van CNC-precisiebewerkingen
Veel ingenieurs schrijven buitensporige Ra-waarden toe aan de nauwkeurigheid van werktuigmachines, maar in feite is het koppelingseffect tussen de gereedschapsstatus en de snijparameters groter. Hier zijn vier variabelen die samen moeten worden gecontroleerd:
- Gereedschapsharkhoek en gereedschapsneusradius:Een kleine gereedschapspuntradius is gevoelig voor instorten van het gereedschap, terwijl een grote gereedschapspuntradius grote theoretische restrimpelingen veroorzaakt. Ra0.2 beveelt gewoonlijk R0,5-R1,0 mm aan, en de hellingshoek moet plastisch worden aangepast aan het materiaal, met grote hellingshoeken voor aluminium onderdelen en gemiddelde hellingshoeken voor titaniumlegeringen.
- Feed- en snelheidsmatching:De oppervlakteruwheid is evenredig met de voedingssnelheid. Het verminderen van de voeding is de meest directe manier om de gladheid te verbeteren, maar de rotatiesnelheid moet tegelijkertijd worden verhoogd om de snijsnelheid binnen het optimale bereik te houden (de Vc van een TC4-titaniumlegering is bijvoorbeeld gewoonlijk 15-30 m/min).
- Minimale hoeveelheid smering (MQL) of snijvloeistofconcentratie:Droogsnijden of MQL wordt vaak gebruikt voor luchtvaartonderdelen om olienevelvervuiling te verminderen, maar het is noodzakelijk om ervoor te zorgen dat de gereedschapscoating bestand is tegen droge wrijving. TiAlN-coating is bijvoorbeeld stabiel bij droog zagen.
- Thermische vervorming en trillingen van werktuigmachines:Thermische verlenging van de spil bij machinale bewerking op hoge snelheid zal leiden tot fouten op micronniveau, die meer dan 1 uur voorkoeling vereisen voordat belangrijke oppervlakken worden bewerkt; Geratelsporen veroorzaakt door onvoldoende stijfheid van de armatuur zijn een veel voorkomende onzichtbare moordenaar van Ra die de norm overschrijdt.
Vergelijking van Ra0,2-procesroutes: de afweging tussen fijnfrezen en superafwerking
Er zijn twee gangbare manieren om Ra0,2 te bereiken: direct fijnfrezen om de mal in één stap te vormen, of fijnmalen gevolgd door een super-nabewerkingsproces (zoals slijpen of super-nabewerken draaien). Er is een enorm verschil in kosten en toepasbare scenario's tussen de twee, en dit moet worden beoordeeld op basis van de kenmerken van de onderdelen.
| Contrasterende afmetingen | Plan A: Precisiefrezen met hoge snelheid | Plan B: Frezen + Precisieslijpen |
|---|---|---|
| Toepasselijke geometrie | Bereikbare vlakken, treden en eenvoudige gebogen oppervlakken met 3 assen | Gesloten diepe holte, complex vijfassig gebogen oppervlak, hardmetalen onderdelen |
| Typische parameters | Voeding≤0,1 mm/omw, spindel≥8000 tpm | Schuurkorreldiameter minder dan 1 μm, koelslijpen |
| Kosten van gereedschap | Hoog (vereist hardmetalen vingerfrees met meerdere snijkanten) | Gemiddeld (verbruiksartikelen voor slijpschijven zijn relatief laag, maar de afschrijving van de apparatuur is hoog) |
| Materiële beperkingen | 7075 aluminiumlegering, Al7075, gewoon staal | Titaniumlegering TC4, hittebestendig staal Inconel718 |
| Aanbevolen scenario's | Uiterlijk oppervlak, pasoppervlak, batchgrootte van meer dan 1.000 stuks | Legeringen voor hoge temperaturen, afdichtingsringen, kleine batches of zeer hoge vlakheid |
Praktische punten over het instellen van snijparameters en gereedschapsselectie
Als we 7075-T6 luchtvaartaluminium als voorbeeld nemen, wordt een volhardmetalen vingerfrees met 4 snijkanten en D8mm- en R1mm-afschuiningen gebruikt, en de coating is TiAlN. De specifieke parameterset om Ra0,2 te bereiken is: spiltoerental 12.000 tpm, voedingssnelheid 400 mm/min (d.w.z. 0,033 mm/omw) en snedediepte niet groter dan 0,5 mm. Als het materiaal wordt vervangen door een TC4-titaniumlegering, moet de rotatiesnelheid worden verlaagd tot 2.000 tpm, de voedingssnelheid moet worden verlaagd tot 100 mm/min en het koeldebiet moet worden verhoogd om opbouw te voorkomen.
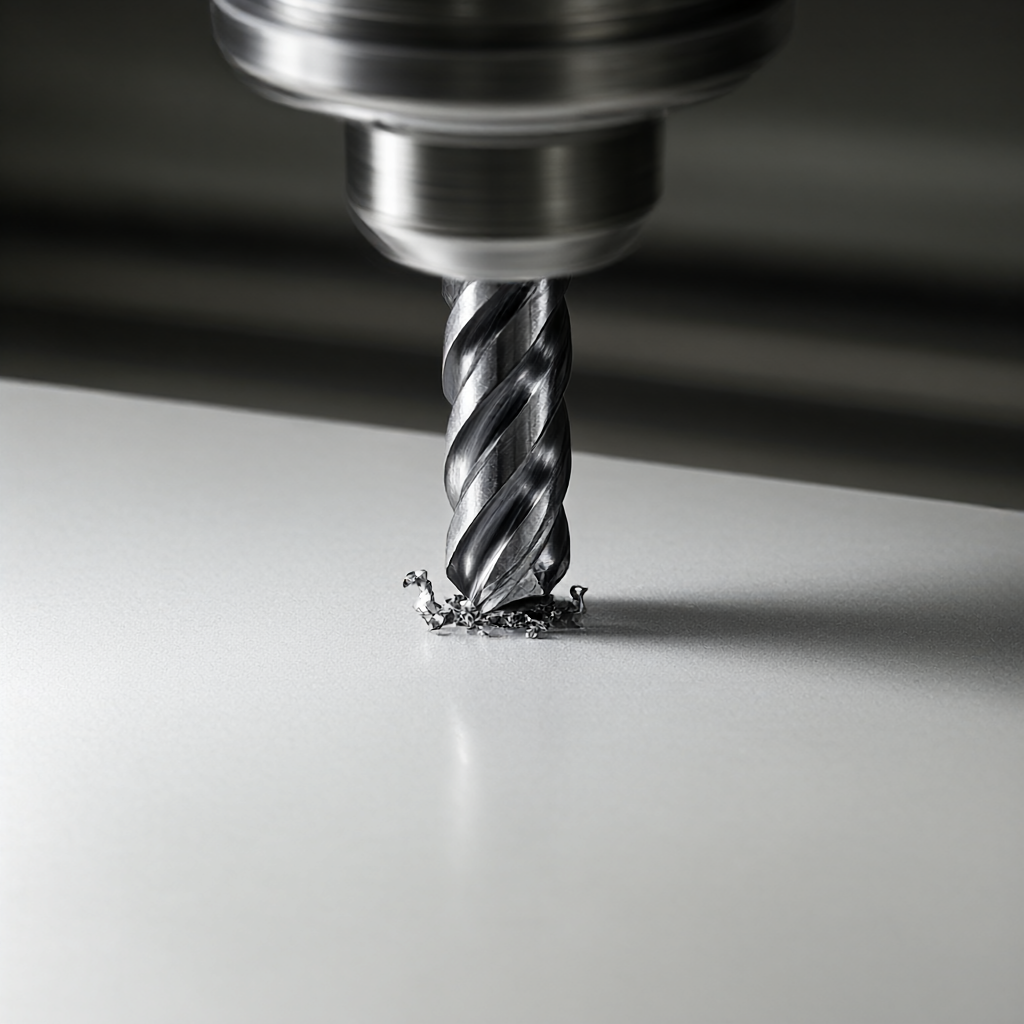
De sleutel isOptimalisatie van het gereedschapspad. Vermijd stoppen bij plotselinge veranderingen in het oppervlak en gebruik een spiraalinterpolatiestrategie om de verblijftijd van de gereedschapspunt te verkorten. Voor het frezen van diepe holtes wordt aanbevolen om gelaagd snijden te gebruiken, waarbij de snijdiepte van elke laag niet groter is dan 20% van de gereedschapsdiameter, om de radiale kracht en trillingen te beheersen. Als er periodieke rimpelingen op het oppervlak worden gedetecteerd, moet het gereedschap onmiddellijk worden gecontroleerd op microchips. Als de chip groter is dan 20 μm, moet deze opnieuw worden geslepen of vervangen.
Oppervlakte-inspectiemethoden en implementatie van acceptatiecriteria
Ra0,2 is een zeer nauwkeurige ruwheid en de optische contactmethode (zoals een ruwheidsmeter) is een standaard detectiemethode, maar er moet aandacht worden besteed aan de meetrichting. Voor lucht- en ruimtevaartonderdelen moeten metingen vaak over meerdere korrelrichtingen worden gemiddeld. Het wordt aanbevolen om de onderdelen te inspecteren voordat ze worden gecoat en vervolgens gepolijst om te voorkomen dat de echte bewerkingslijnen worden gemaskeerd.
Veelvoorkomende faalmodi zijn onder meer:
- Lokale depressie:Het wordt meestal veroorzaakt door erosie of botsing van snijvloeistof, dus de positie van het mondstuk moet worden gecontroleerd.
- Periodiek messenpatroon:Als dit wijst op een abnormale dynamische balans van de spil of een slingering van het gereedschap > 5 μm, is detectie van de slingering van de spil vereist.
- Braamresten:De laatste frees voor fijnfrezen is niet op zijn plaats, dus de hefhoogte van de frees aan het einde van het freespad moet worden geoptimaliseerd.
FAQ: Veelgestelde vragen over CNC-bewerking in de luchtvaart Ra0.2
Kan CNC-bewerking van titaniumlegering Ra0,2 bereiken?
Ja, maar het is moeilijker dan aluminiumlegering. TC4 titaniumlegering heeft een slechte thermische geleidbaarheid en is gevoelig voor tumoraccumulatie. Het vereist een lage snelheid en hoge koeling, en de slijtvastheid van het gereedschap is extreem hoog. Het wordt aanbevolen om CBN-gereedschappen of hardmetaal met hoge hardheid te gebruiken, gecombineerd met smeertechnologie met minimale hoeveelheden.
Wat is het verschil tussen Ra0.2 en Ra0.4 in luchtvaartonderdelen?
Ra0,2 wordt meestal gebruikt voor afdichtingsoppervlakken, lagerloopbanen of zeer nauwkeurige aerodynamische oppervlakken, met strengere eisen; Ra0,4 wordt meestal gebruikt voor algemene pasoppervlakken of uiterlijke oppervlakken. Als de tekening dit niet aangeeft, is de standaardwaarde Ra1.6, maar moeten de belangrijkste functionele oppervlakken duidelijk worden gemarkeerd met Ra0.2 en de detectiemethode.
Hoe trillingssporen op CNC-bewerkingsoppervlakken vermijden?
Chattersporen ontstaan door de natuurlijke frequentieresonantie van het gereedschap of werkstuk. Tegenmaatregelen zijn onder meer: het aanpassen van de voedingshoek om een enkele frequentie te vermijden, het verminderen van snijparameters, het vergroten van de stijfheid van de armatuur, het gebruik van voeringen van dempingsmateriaal, of het voorspellen van modale frequenties in simulatiesoftware en het vermijden van resonantiezones.
Welke van de 72 CNC-apparatuur is geschikt voor Ra0,2-verwerking?
Niet alle werktuigmachines kunnen Ra0,2 stabiel bereiken. Het is noodzakelijk om een 5-assig bewerkingscentrum te kiezen met een hoge stijfheid en hoge snelheid (≥10.000 tpm), en de slingering van de spil is beter dan 5 μm. De 72 door ShowyMetal uitgeruste apparaten omvatten hoogwaardige 5-assige modellen die kunnen voldoen aan de afwerkingseisen van luchtvaartkwaliteit. De specifieke uitrusting moet worden afgestemd op de grootte en complexiteit van het onderdeel.
Kan de levertijd van 15-25 dagen inclusief Ra0.2 afwerking zijn?
Kan. De doorlooptijd van 15-25 dagen voor massaproductie omvat afwerkings- en testtijd. Als de onderdeelgeometrie complex is, moet er extra tijd worden gereserveerd voor procesverificatie en bevestiging van het eerste stuk. Het wordt aanbevolen om de belangrijkste oppervlaktevereisten vooraf te communiceren.
Conclusies en aanbevelingen voor actie
Het bereiken van de oppervlakteruwheid Ra0,2 van CNC-bewerkingen is in wezen een systematische engineering van parameters, gereedschappen, materialen en inspecties, in plaats van de mogelijkheden van een enkele werktuigmachine. Gebaseerd op een cluster van 72 apparatuur, beschikt ShowyMetal over volledige procesbesturingsmogelijkheden van 3 assen tot 5 assen, van frezen tot draaien en frezen, met een tolerantie van ± 0,01 mm, en ondersteunt daaropvolgende oppervlaktebehandelingen zoals anodiseren en zandstralen. Als u onderdelen van titaniumlegeringen of aluminiumlegeringen van ruimtevaartkwaliteit heeft die een Ra0.2-afwerking moeten bereiken, wordt het aanbevolen om CAD-tekeningen en technische vereisten te verstrekken. We bieden gratis DFM-suggesties en procesplannen om u te helpen de afwerkingsindex bij massaproductie stabiel te bereiken. Stuur nu tekeningen om offertes op maat en procesevaluaties te ontvangen.



