





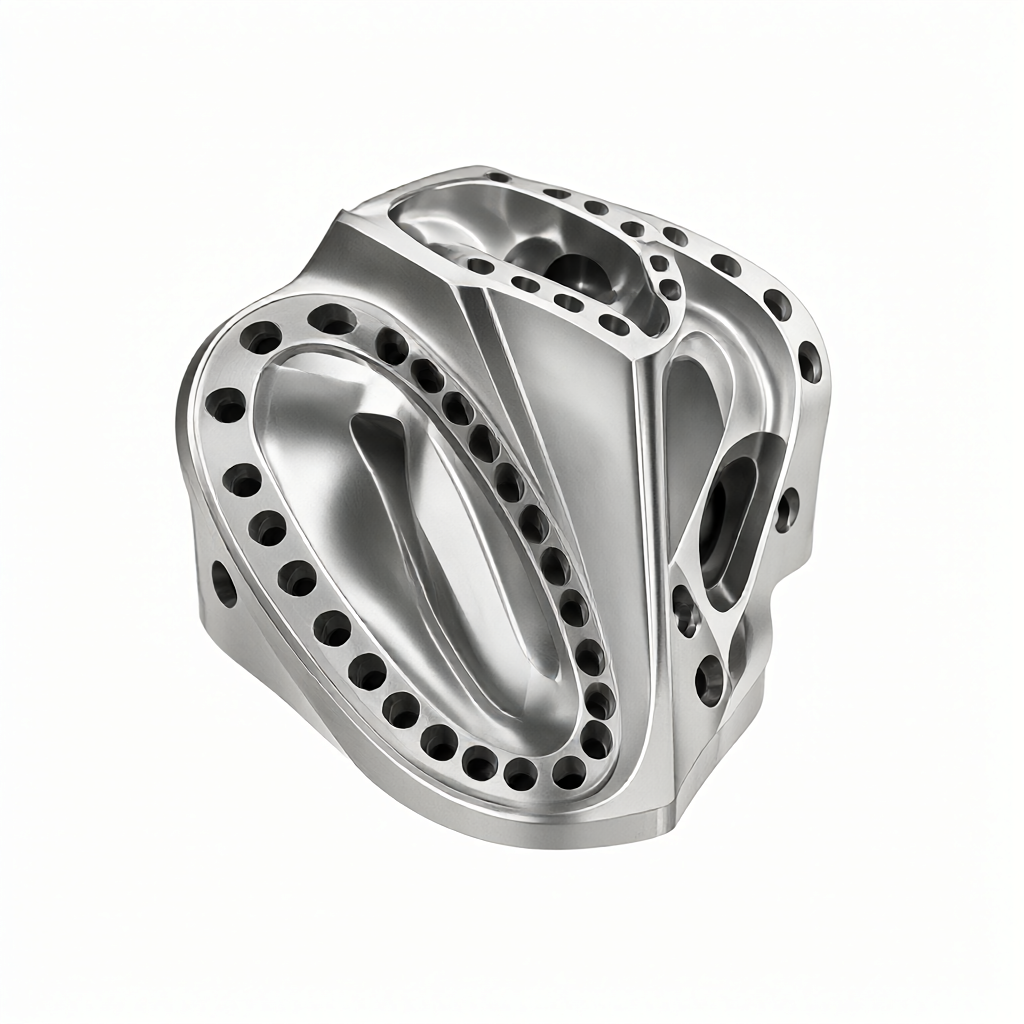
De vijfassige koppelings- en klemstrategie voor de CNC-bewerking van complexe structurele onderdelen in de lucht- en ruimtevaart is de kerntechnologie voor de efficiënte en nauwkeurige productie van dunwandige, speciaal gevormde onderdelen met diepe holtes. Voor moeilijk te bewerken materialen zoals titaniumlegeringen en hogetemperatuurlegeringen wordt de traditionele drieassige bewerking vaak geconfronteerd met problemen met maatafwijkingen die worden veroorzaakt door gereedschapsinterferentie, gereedschapsresten, klemvervorming en spanningsvrijgave. Bij gelijktijdige bewerking met vijf assen kan de beste snijhoek tussen het gereedschap en het werkstuk worden gehandhaafd door gecoördineerde beweging van het gereedschap langs vijf vrijheidsgraden, waardoor de snijomstandigheden aanzienlijk worden geoptimaliseerd, de oppervlakteafwerking wordt verbeterd en de gereedschapswisseltijd wordt verkort. Dit artikel biedt een diepgaande analyse van hoe hoge consistentie en betrouwbaarheid bij massaproductie kan worden bereikt op basis van de vier dimensies van procespadplanning, ontwerp van de kleminrichting, foutcompensatie en acceptatiecriteria, en helpt ingenieurs en inkopers de technische kracht van leveranciers te evalueren.
Bewerkingsprincipe met vijf assen en technologische voordelen van structurele onderdelen voor de lucht- en ruimtevaart
Structurele luchtvaartonderdelen, zoals rompframes, landingsgestelbeugels en behuizingen van motoraccessoires, hebben meestal complexe vrije vormoppervlakken en dichte gatensystemen. Bij het verwerken van deze kenmerken vereist drieassige bewerking vaak meerdere keren draaien en klemmen. De cumulatieve positioneringsfout is meestal groot, waardoor het moeilijk is om aan de strikte geometrische tolerantie-eisen in de tekeningen te voldoen.
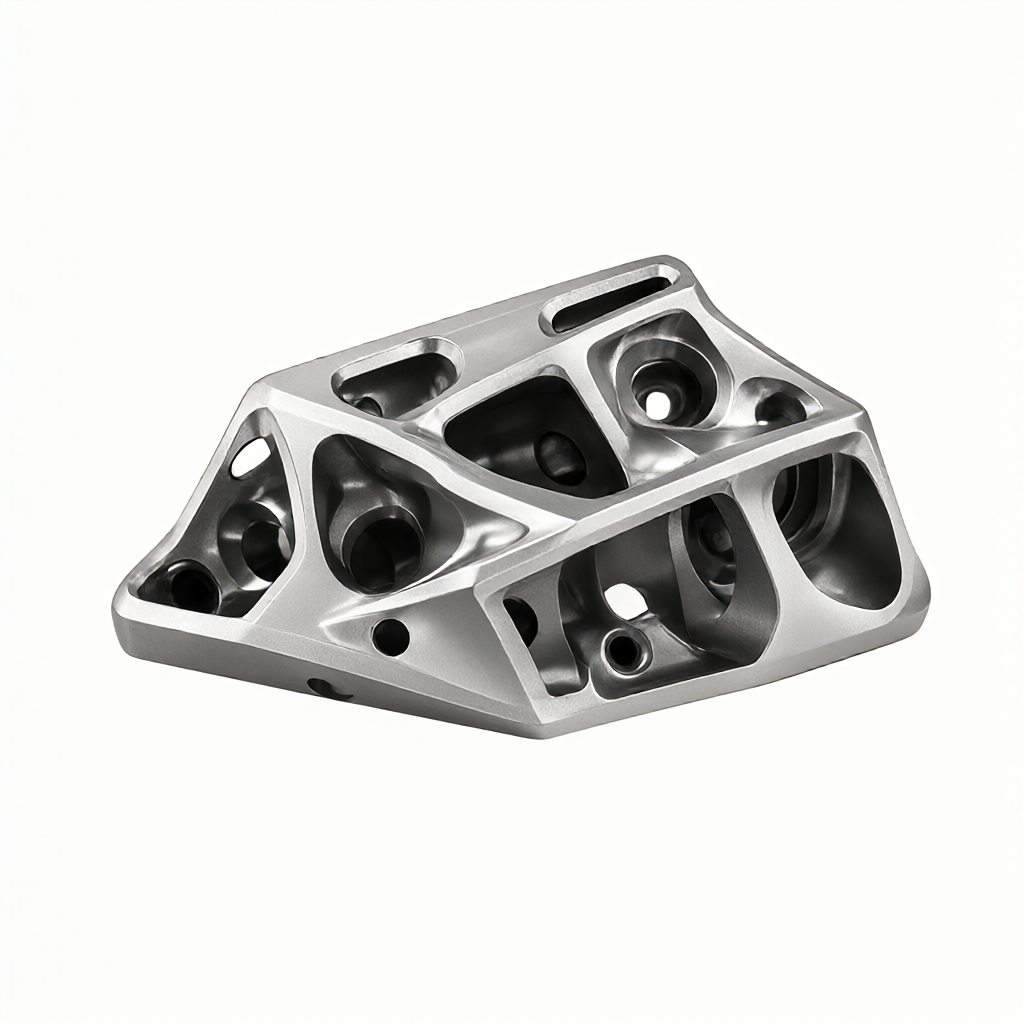
Een vijfassig bewerkingssysteem bevat drie lineaire assen (X, Y, Z) en twee roterende assen (meestal aangeduid als A/C- of B/C-assen). Het belangrijkste voordeel ligt in"Constant snijden"vaardigheid. De gereedschapsas kan altijd naar de normale richting van het werkstukoppervlak wijzen of een vaste hoek behouden om te voorkomen dat het mes of de gereedschapshandgreep het niet-bewerkte oppervlak van het werkstuk raakt. Dit bewegingspatroon biedt de volgende technische voordelen:
- Verbeter de oppervlaktekwaliteit:Door een constante snijhoek aan te houden, is de snijdikte uniform en worden trillingssporen veroorzaakt door veranderingen in de snijdiepte verminderd. De Ra-waarde van de oppervlakteruwheid kan gewoonlijk binnen 0,8 μm worden geregeld en kan bij nabewerking Ra0,4 μm bereiken.
- Optimaliseer de standtijd:Door interferentie met de gereedschaphandgreep te vermijden, kan het gereedschap korter uitschuiven en een betere stijfheid hebben. Tegelijkertijd is de slijtage van het gereedschap uniformer en wordt de algehele levensduur met 30%-50% verlengd.
- Reduceer het aantal spantijden:De veelzijdige verwerking wordt voltooid door middel van één klemming, waardoor geaccumuleerde fouten worden geëlimineerd die worden veroorzaakt door meerdere positioneringen, wat vooral van cruciaal belang is voor integrale structurele onderdelen.
Voor moeilijk te bewerken materialen zoals Inconel 718 of Ti-6Al-4V zorgt de vijfassige koppeling voor voldoende koeling en een soepele spaanafvoer, waardoor het risico op verharding verder wordt verminderd en de dimensionele stabiliteit wordt gegarandeerd.
Belangrijkste klemstrategieën: stijfheid, positionering en controle van spanningsverlichting
Vijfassige koppeling lost het probleem op van "of het kan worden verwerkt", terwijl de klemstrategie bepaalt "of de verwerkingsnauwkeurigheid kan worden gehandhaafd". De meeste materialen voor luchtvaartonderdelen bevinden zich in een spanningsverlichtende ontlatingstoestand. Als de klemming tijdens de verwerking niet goed is, zal het vrijkomen van restspanning ervoor zorgen dat de onderdelen vervormen nadat ze zijn losgemaakt. Dit is de belangrijkste reden voor het schrappen van batches.
Er moet een effectieve klemstrategie worden gevolgd"Zes uur positionering"principes, en aanpassingen maken op basis van materiaaleigenschappen:
- Combinatie van vacuümadsorptie en mechanische compressie:Bij dunwandige onderdelen kan eenvoudige mechanische compressie gemakkelijk oppervlaktedepressies veroorzaken. Het wordt aanbevolen om een vacuümadsorptieschijf te gebruiken als basisondersteuning om bodemspanning te elimineren, en slechts een kleine hoeveelheid mechanische persblokken te gebruiken in de richting loodrecht op de snijkracht. De perskracht moet worden berekend door middel van FEM-simulatie en wordt doorgaans geregeld tussen 0,5 en 1,5 MPa.
- Gebruik van zachte klemmen:Voor onderdelen die een hoge afwerking vereisen en geen klemsporen toestaan, kan de zachte klemreserve worden uitgefreesd voordat het eerste stuk wordt proefgesneden. In de afwerkingsfase worden gefreesde zachte klemmen gebruikt in plaats van harde drukplaten om de positioneringsnauwkeurigheid te garanderen en schade aan het bewerkte oppervlak te voorkomen.
- Beheer van door hitte beïnvloede zones:Gereedschapswrijving en materiaalvervorming tijdens het bewerken genereren warmte. Voor grote doosonderdelen wordt aanbevolen om koelvloeistof te gebruiken om direct op het snijpunt te spuiten en het spilvermogen te beperken tot minder dan 80% van de nominale waarde om de impact van thermische vervorming op de maatnauwkeurigheid te verminderen.
Bij het selecteren van een armatuur moet u ook rekening houden met het bereik van de rotatieassen van de vijfassige machine. Om interferentie tussen het gereedschap en de opspanning onder extreme hoeken te voorkomen, moet een volledige simulatie van botsingsdetectie van de opspanning worden uitgevoerd in CAM-software.
CAM-padplanning: gereedschapspadoptimalisatie en simulatieverificatie
Of de voordelen van een vijfassige koppeling kunnen worden benut, hangt voor een groot deel af van de strategieselectie en parameterinstellingen van de CAM-software. Voor structurele onderdelen in de lucht- en ruimtevaart worden de gebruikelijke routeringsstrategieën als volgt vergeleken:
| Beleidsnaam | Toepasselijke functies | Voor- en nadelenanalyse |
|---|---|---|
| Oppervlakteafwerking van revolutie (Swarf) | Vrije vormoppervlakken, complexe vormen | uitstekend:Het pad is glad, er zijn geen restgereedschappen en de oppervlaktekwaliteit is hoog;gebrek:De rekentijd is lang en de eisen aan de modeltopologie zijn hoog. |
| Polyhedrale afwerking | Voornamelijk vlakke structuur met kleine afgeronde hoeken | uitstekend:Hoge efficiëntie en eenvoudige planning;gebrek:Er kunnen snijsporen op de afgeronde hoeken aanwezig zijn, die vervolgens moeten worden gladgemaakt. |
| Boren/boren | Diep gat, schuin gat, positiegat | uitstekend:Automatische positionering met vijf assen, verticale voeding, vermijd booroffset, goede afwerking van de gatwand;gebrek:Er zijn eisen aan de openingsruimte van de klem. |
| Hoekreiniging verwerking | Interne rechte hoek, diepe groef | uitstekend:Zorg ervoor dat de hoeken volledig schoon zijn, zonder resten;gebrek:Gebruik een mes met een kleine diameter, dat een slechte stijfheid heeft en gemakkelijk te breken is. Het voer moet zorgvuldig worden gecontroleerd. |
Voordat u de verwerking uitvoert, moet u deze uitvoeren"Offline simulatieverificatie". Niet alleen de botsing tussen het gereedschap en het werkstuk moet worden gecontroleerd, maar ook de fysieke interferentie tussen het gereedschap, de gereedschapshouder, de opspanning en de werktuigmachine zelf (inclusief de spil, slede en rotatie-as). Voor belangrijke batches wordt aanbevolen om een tijdtrajectbestand met een voedingscurve te genereren en een droogloopverificatie op de bewerkingsmachine uit te voeren om er zeker van te zijn dat de G-codelogica correct is.
Testmethoden en tolerantie-acceptatienormen
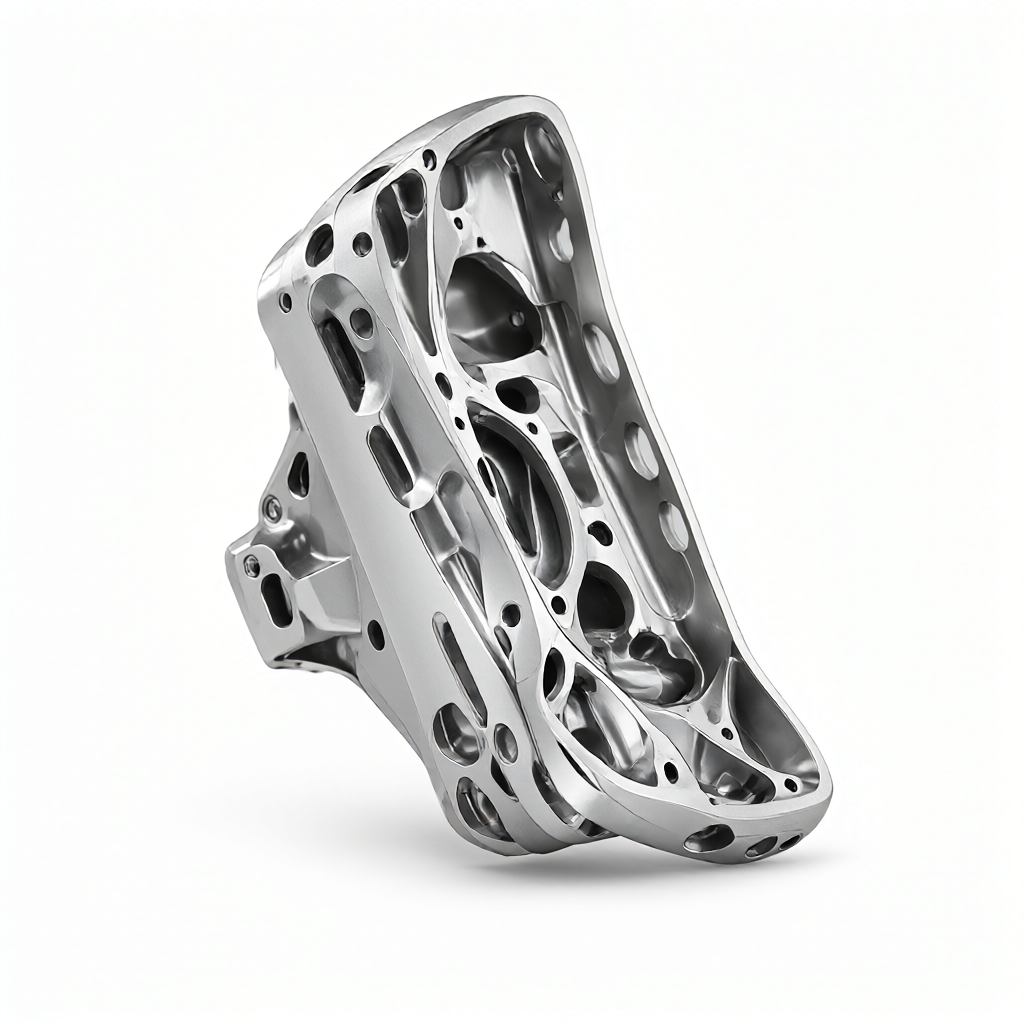
Acceptatie na voltooiing van de verwerking is de sleutel tot het bevestigen van de effectiviteit van het proces. Voor de hoge precisie-eis van ±0,01 mm kunnen conventionele schuifmaten niet langer aan de vraag voldoen en moeten ze vertrouwen op de volgende detectiemethoden:
- Coördinaatmeetmachine (CMM):Gebruikt voor inspectie op volledige grootte, waarbij de nadruk ligt op vlakheid, coaxialiteit van gaten en geometrische toleranties. Voor het vijfassige bewerkingsoppervlak moet een dicht tastpad met grenspunten en interne punten worden ontworpen om oppervlaktevervorming vast te leggen.
- Laserscanner:Geschikt voor algemene contourvergelijking van grote dunwandige onderdelen. Door de puntenwolkgegevens over het tekenmodel heen te leggen, wordt een chromatogram gegenereerd om snel lokale vervormingshotspots te identificeren.
- Oppervlakteruwheidsmeter:Meet direct de Ra-waarde van kritische pasvlakken. Het pneumatische afdichtingsoppervlak in luchtvaartonderdelen vereist meestal Ra≤0,8 μm. Met een vijfassig polijstmes zou het stabiel aan de norm moeten kunnen voldoen.
Tijdens de massaproductiefase wordt aanbevolen om te implementeren"Eerste artikel volledige inspectie + procesbemonsteringsinspectie"Strategie. Het eerste stuk moet stuk voor stuk worden gecontroleerd door de kwaliteitsingenieur volgens de GD&T-tekeningen, en het inspectierapport wordt bewaard; tijdens massaproductie wordt voor elke bepaalde hoeveelheid (zoals elke 50 stuks) een volledige CMM-inspectie uitgevoerd, en de rest wordt willekeurig geïnspecteerd op belangrijke afmetingen volgens de AQL-normen om efficiëntie- en kwaliteitsrisico's in evenwicht te brengen.
DFM-aanbevelingen en technische beoordelingspunten van leveranciers
Voor inkopers is het van cruciaal belang om met leveranciers te communiceren over DFM (Design for Manufacturability) voordat ze de verwerking toevertrouwen. Om te beoordelen of een CNC-verwerkingsfabriek in staat is om complexe luchtvaartonderdelen in massa te produceren, moet u op de volgende technische indicatoren letten:
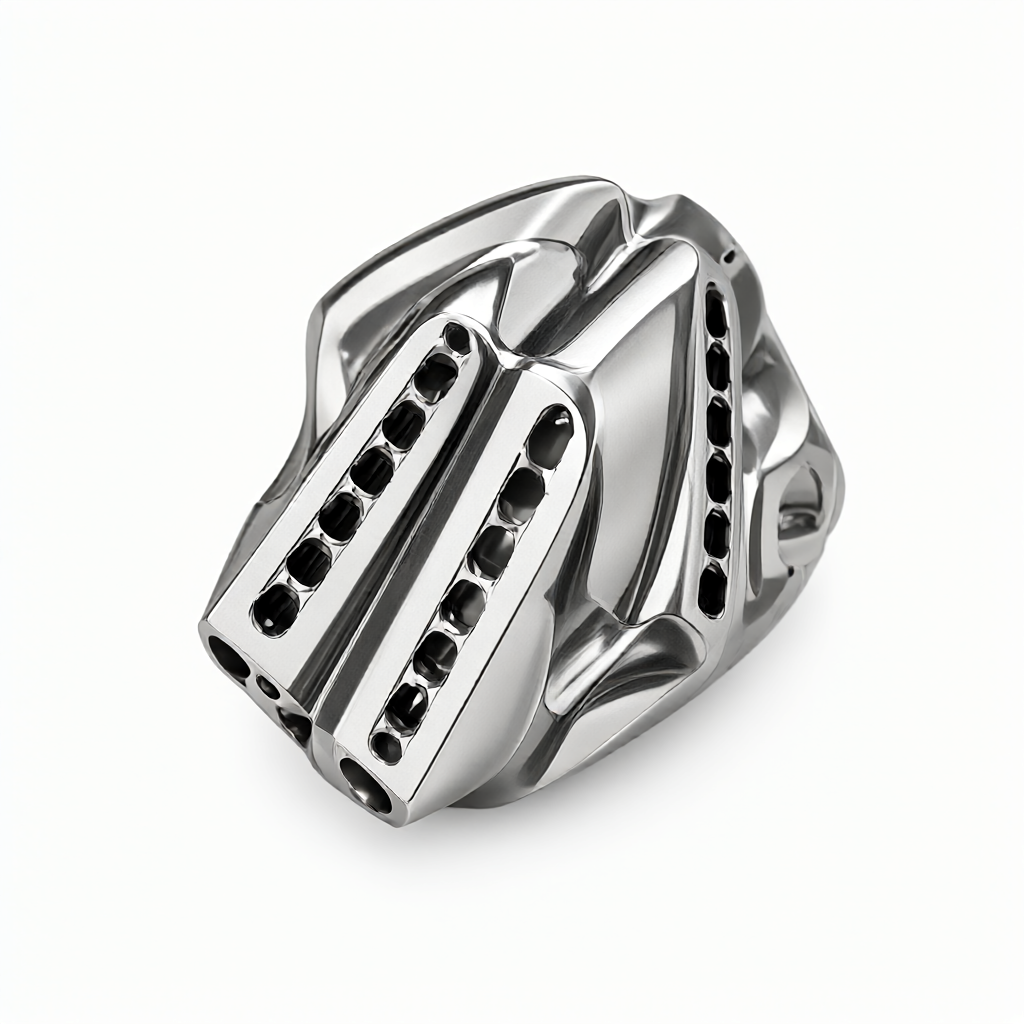
- Apparaatconfiguratie:Of u nu een vijfassig bewerkingscentrum wilt hebben in plaats van slechts een vierassig zijfreescentrum. Echte vijfassige koppeling vereist dat twee roterende assen gelijktijdig bewegen om een complexe oppervlakte-egalisatie te bereiken. ShowyMetal beschikt over 72 CNC-apparatuur, waaronder 3/4/5-assige bewerkingscentra en draai- en freesmachines, en beschikt over de hardwarebasis voor dergelijke complexe onderdelen.
- Nabewerkingsprogramma:Verschillende merken machinegereedschappen (DMG, Okuma, Haas, enz.) hebben verschillende G-codeformaten. Of de leverancier voor een specifiek machinemodel een complete post-processor heeft, bepaalt direct de programmeerefficiëntie en veiligheid.
- Materiële ervaring:De snijparameters (snelheid, voeding, snedediepte) van moeilijk te bewerken materialen vereisen een grote hoeveelheid gegevensaccumulatie. Volwassen leveranciers kunnen speciale snijhandleidingen voor TC4 en Inconel 718 leveren en hun batchconsistentie bewijzen.
Daarnaast zijn de mogelijkheden voor uiterlijkverwerking van de leverancier ook belangrijke differentiatie-indicatoren. Precisie-CNC-onderdelen vereisen vaak oppervlaktebehandelingen zoals anodiseren en zandstralen. Als er knelpunten of krassen op het oppervlak zitten, zullen daaropvolgende galvaniserings- of oxidatieprocessen de defecten versterken. Daarom is het onderzoeken van het vermogen om het uiterlijk tijdens de verwerking te beschermen de sleutel tot het garanderen van de opbrengst van het eindproduct.
Wat moet ik doen als de vijfassige bewerking van dunwandige luchtvaartonderdelen gemakkelijk vervormt?
Het probleem wordt voornamelijk opgelost door de klemmethode te optimaliseren (zoals vacuümadsorptie om lokale spanningen te verminderen) en door procesmarge te reserveren. Het wordt aanbevolen om vóór het afwerken een spanningsontlatende tempering uit te voeren en de strategie "symmetrische snedediepte" in CAM te gebruiken om de eenzijdige snijkracht te verminderen.
Is vijfassige bewerking geschikt voor kleine batches van complexe structurele onderdelen?
Zeer toepasbaar. Hoewel de kosten van programmeren met vijf assen relatief hoog zijn, kan het voor complexe onderdelen het aantal opspantijden en de verwerkingstijd van handmatige interventies aanzienlijk verminderen, en kan het feitelijk hogere efficiëntievoordelen weerspiegelen in scenario's met kleine batches.
Hoe kan ik verifiëren of de vijfassige bewerkingsmogelijkheden van de leverancier authentiek zijn?
Leveranciers zijn verplicht om simulatievideo's te leveren met gereedschapstrajecten (zoals Vericut-video's), of om echte objecten voor te bewerken/af te werken met roterende asbewegingen, en om te controleren of de sporen van gereedschapsverbinding bij de hoekverbindingen duidelijk zijn. Dit is een intuïtieve basis voor het beoordelen van vijfassige koppelingen.
Welk niveau kan de oppervlakteruwheid van vijfassige bewerking bereiken?
Bij goede gereedschapsconditie en correcte parameters kan de Ra-waarde voor het afwerken gewoonlijk stabiel zijn tussen 0,4 μm en 0,8 μm. Als een hogere kwaliteit vereist is, kan een afwerkingsproces worden toegevoegd. Op dit moment is het noodzakelijk om te voorkomen dat de hoek van de gereedschapsas aanzienlijk wordt gewijzigd om gereedschapssporen te voorkomen.
Hoe kan de consistentie van vijfassige bewerking in massaproductie worden gecontroleerd?
De kern ligt in de standaardisatie en automatisering van armaturen. Gebruik zelfcentrerende armaturen of luchtexpanderende assen en zorg voor een strikt beheer van de standtijd van het gereedschap (geforceerde vervanging van het gereedschap op basis van het aantal stuks of de tijd) om ervoor te zorgen dat de snijstatus van elk onderdeel zich in het optimale slijtagebereik van het gereedschap bevindt.
De verwerking van complexe structurele onderdelen uit de lucht- en ruimtevaart is niet alleen een competitie tussen snijgereedschappen en werktuigmachines, maar ook een competitie tussen de accumulatie van procesgegevens en kwaliteitscontrolesystemen. Als u massaproductie-eisen heeft voor zulke moeilijke onderdelen, is het raadzaam om de tekeningen en specifieke procesvereisten naar een professioneel team te sturen voor DFM-beoordeling. Door specifieke tolerantie-uitdagingen en materiaaleigenschappen aan te tonen, kunnen gerichte technische oplossingen en offerte-evaluaties snel worden verkregen, waardoor de kosten van vallen en opstaan worden verlaagd en de projectoplevering op tijd wordt gegarandeerd.



