





Koelmiddelselectie en anticorrosiestrategieën voor CNC-bewerking van luchtvaartonderdelen van titaniumlegering
In de lucht- en ruimtevaartindustrie worden titaniumlegeringen (zoals Ti-6Al-4V) veel gebruikt vanwege hun hoge sterkte-gewichtsverhouding en weerstand tegen vermoeiing, maar hun lage thermische geleidbaarheid (ongeveer 6-7 W/m·K) en sterke chemische activiteit makenKeuze van koelvloeistof voor CNC-bewerkingWord een belangrijke procesvariabele die de integriteit van het oppervlak en de interne metallografische structuur van het onderdeel beïnvloedt. Het verkeerde koelmiddel kan snelle slijtage van het gereedschap, overmatige thermische vervorming van het werkstuk en ernstiger verborgen storingen zoals waterstofverbrossing of intergranulaire corrosie veroorzaken. Dit artikel bespreekt het koelschema dat geschikt is voor precisie CNC-bewerking van titaniumlegeringen op basis van snijkracht, warmtefluxdichtheid en materiaalcorrosiemechanisme, en analyseert het ondersteunende anticorrosiebehandelingsproces om ingenieurs te helpen de verwerkingsefficiëntie, nauwkeurigheidsonderhoud en kosten bij massaproductie in evenwicht te brengen.
De onderliggende logica van koelvereisten voor snijeigenschappen van titaniumlegeringen
De moeilijkheid bij het snijden van titaniumlegeringen komt vooral voort uit de unieke materiaaleigenschappen. Ten eerste is titanium een sterk waterstofabsorberend element. Bij hoge temperaturen reageert het gemakkelijk met chemicaliën in de snijvloeistof of omgevingsvocht, waardoor het in de korrelgrenzen dringt en vervorming veroorzaaktWaterstofverbrossing, waardoor de ductiliteit van het materiaal wordt verminderd. Ten tweede is de thermische geleidbaarheid van een titaniumlegering slechts 1/8 van die van staal. De snijwarmte concentreert zich voornamelijk in het voorste gedeelte van het gereedschap en in de dunne laag op het oppervlak van het werkstuk. Als de koeling onvoldoende is, kan de lokale temperatuur snel boven het fasetransformatiepunt stijgen, waardoor de metallografische structuur van het oppervlak verandert en resterende trekspanning wordt geïntroduceerd.
- Prioriteit voor thermisch beheer:Het koelmiddel moet een hoge specifieke warmtecapaciteit hebben om de warmte snel uit de snijzone te verwijderen en roodgloeiend falen van het gereedschap te voorkomen.
- Chemisch inert:De formule moet neutraal of zwak alkalisch zijn om te voorkomen dat sterke zuren of zwavel- en chloorhoudende verbindingen de titaniummatrix aantasten en spanningscorrosiescheuren voorkomen.
- Smering en koeling balans:Hoewel titaniumlegeringen voornamelijk afhankelijk zijn van koeling in plaats van olieoplosbare smering, kunnen extreme-drukadditieven de slijtage van de lijm helpen verminderen.
Vergelijkende analyse van veelgebruikte koelmiddeltypen bij de verwerking van titaniumlegeringen
Voor de CNC-bewerking van titaniumlegeringen omvatten gebruikelijke koelmedia wateroplosbare snijvloeistoffen, minimale hoeveelheid smering (MQL) en volledig synthetische snijvloeistoffen. Bij het kiezen moet u niet alleen kijken naar de roestwerende prestaties, maar ook letten op de corrosieve gegevens op titaniummetaal. De volgende tabel vergelijkt de prestaties van drie reguliere oplossingen bij Ti-6Al-4V-verwerking:
| mediatype | Typische ingrediënten/concentraties | Thermisch rendement (W/m²K) | Corrosierisico voor titanium | Toepasbare scenario's, voor- en nadelen |
|---|---|---|---|---|
| Wateroplosbare semi-synthetische/volledig synthetische snijvloeistof | Chloorhoudende roestremmer, concentratie 5-10% | Hoog (500-1000) | hoog risico(indien met vrij chloor) | De snelste warmteafvoer, geschikt voor snel 5-assig frezen. Er moet echter een chloorvrije of chloorarme formule worden gebruikt, omdat deze anders gemakkelijk putcorrosie veroorzaakt. |
| Minimale hoeveelheid smering (MQL) | Plantaardige oliebasis + fijne neveldeeltjes, stroomsnelheid 10-50 ml/u | Medium (afhankelijk van de luchtstroom voor warmteafvoer) | laag risico | Milieuvriendelijk, geen kosten voor afvalverwerking. Het koelvermogen is echter beperkt en alleen geschikt voor boren of contourfrezen op lagere snelheden. |
| Volledig synthetische niet-wateroplosbare snijolie | Additief voor extreme druk, pure olie | Laag (50-100) | laag risico | Uitstekende gladheid, remt mestumor. Het heeft echter een slechte warmteafvoer en is niet geschikt voor groefsteken met hoge belasting of diepe caviteitsbewerking. Het moet worden uitgerust met luchtkoeling. |
Voor belangrijke structurele onderdelen van de luchtvaart wordt het gebruik aanbevolenSpeciale verwerkingsvloeistof van titaniumlegering. Dit type vloeistof is meestal gebaseerd op chloorvrije organische roestremmers en de pH-waarde wordt geregeld tussen 8,5-9,5, wat niet alleen de passivatiebescherming van titanium garandeert, maar ook voldoende extreme drukprestaties heeft. Het is ten strengste verboden om algemene roestwerende olie te gebruiken die nitriet bevat, omdat nitriet onder hoge temperatuur en druk met titanium zal reageren en onstabiele verbindingen zal vormen.
Anti-corrosiebehandeling en reinigingsspecificaties tijdens verwerking
Als na de verwerking de resterende snijvloeistof op het oppervlak van titaniumonderdelen niet op tijd wordt verwijderd, zullen zich in de openingen elektrochemische corrosiecellen vormen, vooral in vochtige omgevingen. Een anti-corrosiebehandeling is niet zomaar een doekje, maar een gestandaardiseerd reinigingsproces:
- Ultrasone olieverwijdering:Gebruik een neutrale of zwak alkalische ontvetter en voer een ultrasone reiniging uit bij 40-60°C om de resten van de snijvloeistof die aan de microporiën en schroefdraden zitten te verwijderen.
- Spoelen met zuiver water:Voor het spoelen moet gedeïoniseerd water met een soortelijke weerstand groter dan 1 MΩ·cm worden gebruikt om te voorkomen dat calcium- en magnesiumionen in leidingwater een kalklaag op het titaniumoppervlak vormen.
- Dampfasedroging/luchtdroging:Vermijd watervlekken achtergelaten door natuurlijke luchtdroging. Het wordt aanbevolen om persluchtdroging of heteluchtdroging op lage temperatuur te gebruiken om vochtretentie te voorkomen.
- Passiveringsbehandeling (optioneel):Voor onderdelen die lange tijd zijn opgeslagen of zijn blootgesteld aan corrosieve omgevingen, kan chroomzuur of chroomvrije passivatievloeistof worden aangebracht om een transparante passivatiefilm te vormen en de zoutsproeiweerstand te verbeteren.
Speciale aandacht:Gebruik geen staalborstels of schuurlinnenReinig titaniumonderdelen met de hand, omdat slijtageresten, indien ingebed in het oppervlak, een bron van spanningsconcentratie en een startpunt voor corrosie kunnen worden. Oppervlaktemodificatie moet worden uitgevoerd met behulp van chemisch polijsten of elektrolytisch slijpen.
Effect van koelmiddelkeuze op maatnauwkeurigheid en oppervlakteruwheid
De koelefficiëntie heeft rechtstreeks invloed op de thermische verlenging van het gereedschap. Bij de verwerking van titaniumlegeringen, hoewel de thermische uitzettingscoëfficiënt van het gereedschap klein is, zullen lokale hoge temperaturen ervoor zorgen dat de snijkant enigszins terugtrekt of de slijtage toeneemt, waardoor de maatstabiliteit wordt aangetast. Het gebruik van hoogefficiënt koelmiddel kan de standtijd van het gereedschap met 30%-50% verlengen en een stabieler oppervlakteruwheidsniveau van Ra 0,4-0,8 μm handhaven.
Bij daadwerkelijke bewerking wordt aanbevolen om de temperatuur van de snijvloeistof te controleren. Als de circulatietemperatuur van het koelmiddel hoger wordt dan 40°C, neemt de efficiëntie van de warmteafvoer af. Op dit moment moet de stroomsnelheid worden verhoogd of moet de lay-out van de koelpijpleiding worden verbeterd om ervoor te zorgen dat het mondstuk rechtstreeks op het snijpunt is gericht. Gebruik voor precisiebewerkingen met vijf assenDirecte koeling onder hoge druk(Druk >70 bar) kan spanen effectief verwijderen en de wrijvingscoëfficiënt verminderen, waardoor de oppervlaktegolving (Wt-waarde) aanzienlijk wordt verminderd.
Acceptatiecriteria en het vermijden van veel voorkomende faalwijzen
Vóór de levering van lucht- en ruimtevaartonderdelen moet naast de reguliere maatinspectie ook een niet-destructieve inspectie (NDI) worden uitgevoerd om te controleren op mogelijke defecten:
- Metallografische inspectie:Elektrolytisch polijsten en etsen van kritieke delen om te controleren op door waterstof veroorzaakte scheuren of overmatige, door arbeid geharde laagdiktes. De diepte van de door het werk geharde laag moet binnen een bereik van 20-50 μm worden gehouden. Te diep vergroot het risico op het ontstaan van vermoeiingsscheuren.
- Zoutsproeitest:Als de onderdelen corrosiebestendigheid vereisen, is een neutrale zoutsproeitest (NSS) vereist, waarbij doorgaans 48-96 uur continu wordt gespoten zonder rode roest. Niet-gepassiveerde titaniumonderdelen zouden in deze test beter moeten presteren dan koolstofstaal, maar als ze niet grondig worden gereinigd, kunnen de naden eerst corroderen.
- Fluorescerende penetrantinspectie (FPI):Wordt gebruikt om microscheuren aan het oppervlak te detecteren, vooral intergranulaire scheuren veroorzaakt door thermische spanning.
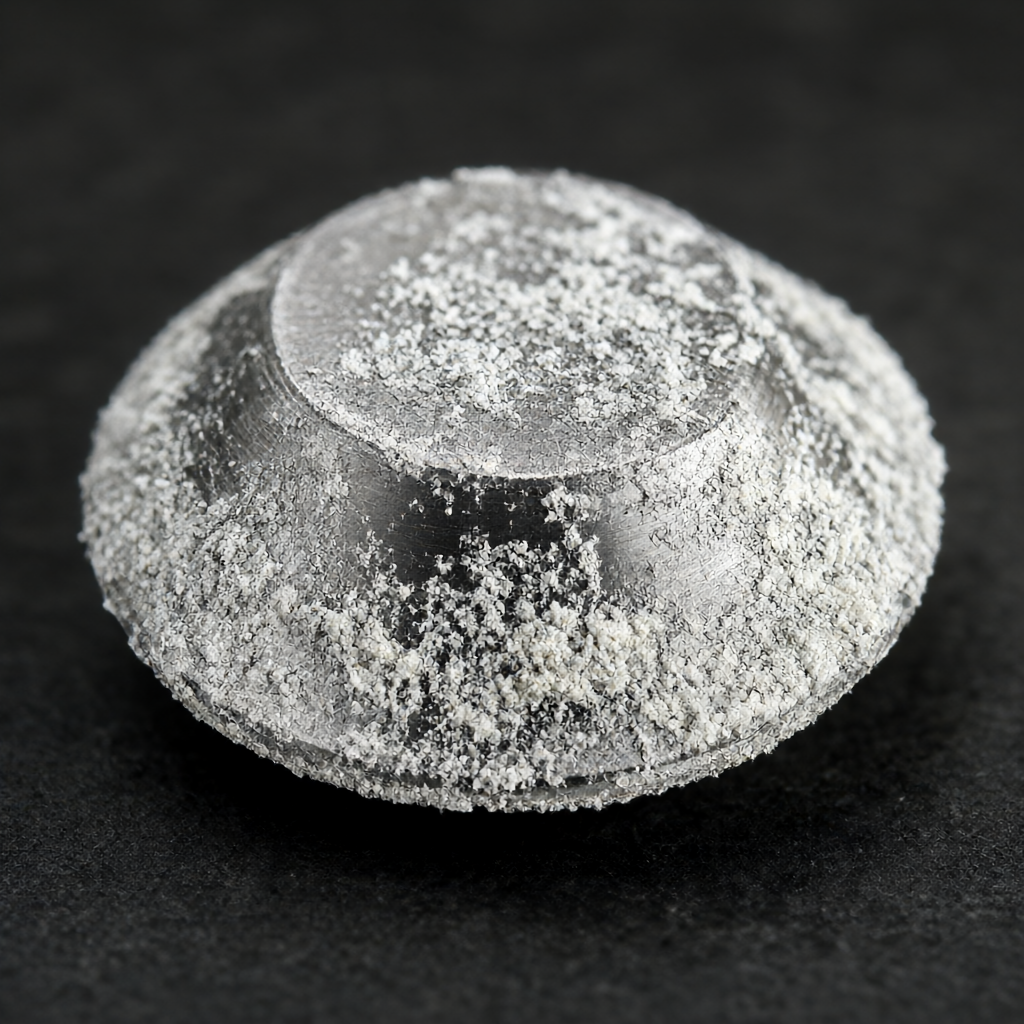
Als er witte poedervormige corrosieproducten (algemeen bekend als "titaniumvorst") op het oppervlak van onderdelen worden aangetroffen, wordt dit meestal veroorzaakt door verontreinigingen die in de koelvloeistof zijn gemengd of door onvolledige reiniging. Op dit moment moeten chemische reiniging en passivering opnieuw worden uitgevoerd. Slijp niet te diep om beschadiging van de ontworpen wanddikte te voorkomen.
Veelgestelde vragen (FAQ)
Kan chloorhoudende snijvloeistof worden gebruikt voor de verwerking van titaniumlegeringen?
Sterk aanbevolen om te vermijden. Hoewel chloorhoudende snijvloeistoffen effectief zijn op staal, zijn vrije chloride-ionen extreem corrosief voor titanium en kunnen ze gemakkelijk leiden tot putcorrosie en spanningscorrosie. Er moet speciale chloorvrije verwerkingsvloeistof van titaniumlegeringen worden gebruikt.
Is minimale hoeveelheid smering (MQL) geschikt voor het hogesnelheidsfrezen van titaniumlegeringen?
De warmteafvoercapaciteit van MQL is zwakker dan die van vloeistofkoeling en is niet geschikt voor freesbewerkingen met hoge belasting en hoge snelheid. Het is meer geschikt voor boren of draaien op lage snelheid, en de injectiestroom en het vernevelingseffect moeten strikt worden gecontroleerd, anders zal onvoldoende koeling een snelle botheid van het gereedschap veroorzaken.
Hoe kunnen bewerkte titaniumonderdelen lange tijd worden bewaard om corrosie te voorkomen?
Titaniumonderdelen moeten droog en schoon worden gehouden. Het wordt aanbevolen om het in dampfase antiroestpapier of antiroestfolie te wikkelen en het op te slaan in een omgeving met een relatieve vochtigheid van minder dan 40%. Vermijd direct contact met koper, aluminium en andere metalen om galvanische corrosie te voorkomen.
Hoe kan ik de koelvloeistofconcentratie het nauwkeurigst controleren?
Het wordt aanbevolen om een refractometer te gebruiken om de concentraatconcentratie te controleren, in plaats van uitsluitend op de geleidbaarheid te vertrouwen. Controleer tegelijkertijd dagelijks de pH-waarde. Als deze afwijkt van de basiswaarde ±0,5, moet de snijvloeistof worden aangepast of vervangen om te voorkomen dat een zure of alkalische onbalans de titaniummatrix aantast.
Onder welke omstandigheden is de kans het grootst dat waterstofverbrossing optreedt?
Waterstofverbrossing treedt voornamelijk op tijdens de warmtebehandeling na de verwerking of tijdens de reinigingsfasen. Als de onderdelen te lang blijven zitten tijdens het reinigen met hoge temperatuur en hogedrukwater, of als de spanning na het lassen/bewerken niet tijdig wordt verwijderd, kunnen waterstofatomen in de korrelgrenzen doordringen. De standaardpraktijk is om onmiddellijk na de verwerking een grondige reiniging en droging uit te voeren, en indien nodig vacuümgloeien om waterstof te verspreiden.
Conclusies en aanbevelingen voor actie
De bewerkingskwaliteit van luchtvaartonderdelen van titaniumlegeringen hangt voor drie derde af van de kwaliteit van de snijgereedschappen en voor zeventig procent van de verwerkingskwaliteit van het koel- en reinigingssysteem. Het selecteren van het juiste chloorvrije koelmiddel en het implementeren van een gestandaardiseerd corrosiewerend reinigingsproces vormen de kern van het elimineren van verborgen fouten en het garanderen van batchconsistentie. Voor batchorders die hoge nauwkeurigheid (±0,01 mm) en hoge afwerking (Ra 0,4μm) nastreven, is het van cruciaal belang om traceerbare koelvloeistofbeheerbestanden op te stellen.
Als u titaniumonderdelen ontwikkelt of te maken krijgt met uitdagingen op het gebied van de consistentie van de bewerking, stuur dan gerust tekeningen en technische vereisten naar ons engineeringteam. We adviseren bijpassende koeloplossingen en nabewerkingsprocessen op basis van de specifieke geometrische kenmerken van uw onderdeel (zoals diepe holtes, dunne wanden) en bieden volledige technische ondersteuning, van proefsnijverificatie tot massaproductie.



