





In de lucht- en ruimtevaartsector zijn onderdelen van aluminiumlegeringen vaak onderhevig aan complexe wisselende belastingen, en de restspanning die ontstaat tijdens de bewerking is de belangrijkste oorzaak van vervorming, dimensionale drift en zelfs vroegtijdige vermoeidheidsbreuken. Daarom, meesterCNC-bewerking van lucht- en ruimtevaartonderdelen van aluminiumlegeringen en spanningsarmgloeienVakmanschap is cruciaal. Dit artikel biedt een diepgaande analyse van het temperatuurvenster, de regeling van de koelsnelheid, de detectiemethode voor restspanning en de combinatiestrategie met het CNC-proces van gloeiwarmtebehandeling om ingenieurs en inkooppersoneel te helpen een robuust procestraject te ontwikkelen om ervoor te zorgen dat structurele onderdelen gedurende de hele levenscyclus een extreem hoge dimensionale stabiliteit en betrouwbaarheid behouden.
Het fysieke mechanisme en de kerndoelen van spanningsverlichting
Tijdens de snijprocessen van aluminiumlegeringen, zoals frezen en draaien, zal het hogesnelheidscontact tussen het gereedschap en het werkstuk lokale plastische vervorming en hoge temperatuurzones veroorzaken. Tijdens het afkoelen is de neiging van de oppervlaktestructuur om een martensitische of soortgelijke fasetransformatie te ondergaan beperkt, en wordt de krimp van de interne structuur geblokkeerd, waardoor de restspanning op trek of druk wordt opgesloten. Als bij aluminiumlegeringen van luchtvaartkwaliteit (zoals 7055, 2024, 6061, enz.) deze spanningen hoger zijn dan 20% -30% van de vloeigrens van het materiaal, is het gemakkelijk om scheuren te veroorzaken onder op elkaar geplaatste bedrijfsbelastingen.
- Verminder interne stresspieken: Door het materiaal in de dynamische herstelzone te verwarmen, wordt de roostervervorming geëlimineerd en wordt het spanningsniveau gewoonlijk met 80% -95% verminderd.
- Voorkom verwerkingsvervorming: Elimineer spanningsonevenwicht, zorg voor de maatnauwkeurigheid van precisieprofielen na afwerking en vermijd vervorming van meer dan 0,02 mm die in de daaropvolgende maanden kan optreden.
- Verbeter de levensduur van vermoeidheid: Elimineer trekspanningsbronnen en verbeter de weerstand tegen vermoeidheid, wat een van de kernindicatoren is voor de acceptatie van structurele onderdelen in de lucht- en ruimtevaart.
Opmerking: Stress Relief Annealing wordt doorgaans niet gebruikt om de macroscopische mechanische eigenschappen van aluminiumlegeringen (zoals treksterkte) te veranderen. De kern is om "de grootte te behouden" en "de veiligheid te behouden" in plaats van het materiaal te versterken.
Temperatuurvensters voor spanningsverlichting voor veelgebruikte aluminiumlegeringen in de luchtvaart
Verschillende soorten aluminiumlegeringen hebben enorme verschillen in hun warmtebehandelingsgevoeligheden. Een verkeerde temperatuur kan overmatige natuurlijke veroudering veroorzaken (bij door veroudering hardbare legeringen) of resulteren in grove korrels. Hieronder volgen de aanbevolen parameters voor spanningsverlichting voor verschillende reguliere aluminiumlegeringen in de luchtvaart:
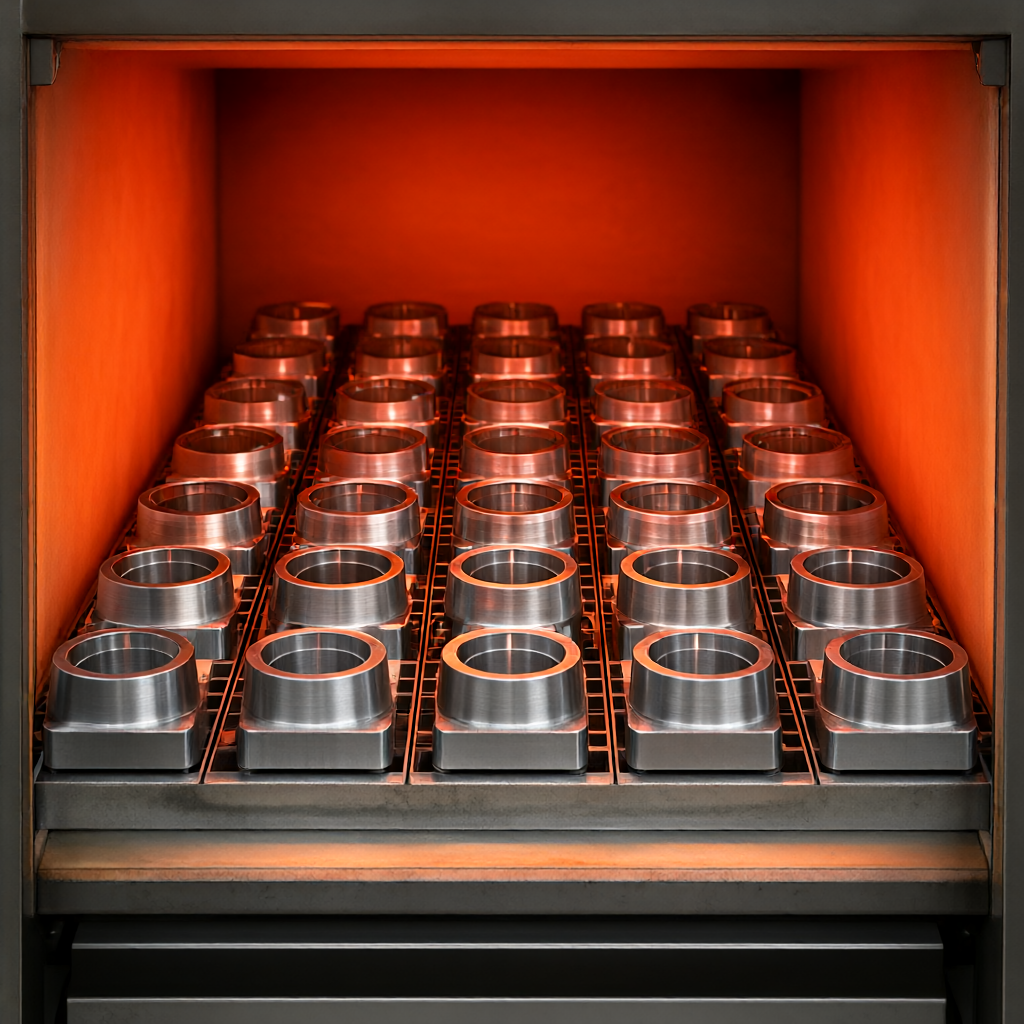
- 2xxx-serie (zoals 2024-T3): Aanbevolen temperatuur 250°C ± 10°C. Deze legering bevat koper en is temperatuurgevoelig. Het is ten strengste verboden om de 260°C te overschrijden, omdat dit anders korrelgrenscorrosie veroorzaakt en de weerstand tegen corrosievermoeidheid vermindert. De houdtijd is doorgaans 1 uur/inch dikte.
- 6xxx-serie (zoals 6061-T6, 400°C): Koelen met de oven of regel de ventilatorsnelheid zodat het verschil tussen de kerntemperatuur en de oppervlaktetemperatuur niet groter is dan 15°C.
- Snelle koelzone (temperatuur 100 stuks
Elimineert volledig snijstress; de afwerkingsafmetingen zijn stabieler; geschikt voor massaproductie Na het gloeien neemt de hardheid af en slijten de nabewerkingsgereedschappen snel; het moet mogelijk opnieuw worden vastgeklemd, wat het risico van opeenhopende fouten met zich meebrengt. Plan B: Ruwe semi-afwerking gevolgd door plaatselijk gloeien Blanking → ruw/halfafwerking → plaatselijke spanningsverlichting (lage temperatuur en korte tijd) → fijn Hoge hardheid 7xxx aluminiumlegering, kleine batch hoogwaardige onderdelen Behoudt het grootste deel van de T6/T7-sterkte; kleine verandering in snijprestaties; hoge precisie Onvolledige stressverlichting; als het onderdeel een dikteovergangszone heeft, kan het nog steeds vervormen; het procesvenster is smal en moeilijk te standaardiseren Plan C: Koudpersen in plaats van gloeien Blanken → Ruw bewerken → Diepwalsen/kogelstralen → Nabewerken Dragende boutgaten en onderdelen met hoge vermoeiingseisen Introduceer gunstige drukspanning; geen warmtebehandelingsapparatuur nodig; kort proces Kan de algehele thermische spanning niet elimineren; alleen geschikt voor gebieden die gevoelig zijn voor oppervlaktevermoeidheid; moeilijk om procesparameters aan te passen Voor de meeste bulkluchtvaartaccessoires (zoals sensorbeugels, pijpverbindingen) van ShowyMetal wordt dit aanbevolenPlan A. Hoewel de afwerkingsefficiëntie na het uitgloeien iets afneemt, kan de impact door het optimaliseren van gereedschapscoatings (zoals PVD TiAlN) en microvoedingsstrategieën worden gecompenseerd en ingewisseld voor een slagingspercentage van 100% en maatvastheid van het eindproduct.
Veelgestelde vragen (FAQ)
Heeft een aluminiumlegering een verouderingsbehandeling nodig na het ontlaten van spanning?
Dit is afhankelijk van de legeringsserie. Voor de 1xxx- of 5xxx-serie die niet verouderingshardbaar is, is na spanningsverlichting geen extra veroudering nodig. Voor de leeftijdshardbare 2xxx-, 6xxx- en 7xxx-series kan, als T6- of T73-geharde materialen worden gebruikt, spanningsontlastend gloeien het versterkende effect gedeeltelijk ongedaan maken. Meestal wordt het proces ingesteld op "isolatie-langzame koeling" in plaats van op een volledig neerslagproces. Als de kracht later hersteld moet worden, moet er opnieuw kunstmatige veroudering plaatsvinden, maar dit zal opnieuw stress introduceren. Daarom is de beste strategie het controleren van de gloeitemperatuur, zodat, hoewel interne spanning wordt geëlimineerd, de neerslagfase (GP-zone, enz.) niet grover wordt, waardoor het oorspronkelijke sterkteniveau behouden blijft.
Hoe kan ik beoordelen of het ontlaten van stress “voldoende” is?
Hoofdzakelijk gebaseerd op twee indicatoren: Ten eerste, of de resterende trekspanning van het oppervlak, gedetecteerd door röntgendiffractie, lager is dan de specificatiewaarde (meestal



