





Op lucht- en ruimtevaartgebied isVerwerking van onderdelen van titaniumlegeringTolerantiecontrole en de kwaliteit van de oppervlakteoxidelaag bepalen rechtstreeks de nauwkeurigheid van de assemblage en de levensduur tegen vermoeiing. Als we de veelgebruikte TC4 (Ti-6Al-4V) als voorbeeld nemen, zijn thermische vervormingsbeheersing tijdens het snijden, gereedschapsslijtage en uniformiteit van de filmdikte na oppervlaktebehandeling de kernindicatoren waar technologie-inkoop en R&D-personeel zich het meest zorgen over maken. Gebaseerd op daadwerkelijke productie-ervaring, biedt dit artikel een diepgaande analyse van de strategie voor tolerantiebeheer, van grondstoffen tot afgewerkte onderdelen, en hoe de consistentie en corrosieweerstand van de oxidelaag op dunwandige of complex gebogen oppervlakken kan worden gegarandeerd door middel van procesoptimalisatie, waardoor een verifieerbare technische basis wordt geboden voor projectselectie en offerte-evaluatie.
Effect van materiaaleigenschappen van titaniumlegeringen op toleranties voor precisiebewerking
Moeilijkheden bij het snijden en risico op tolerantieafwijking van TC4-legering
TC4 (Ti-6Al-4V) is de meest gebruikte titaniumlegering in de lucht- en ruimtevaart. De thermische geleidbaarheid bedraagt slechts ongeveer 1/7 van die van staal. De accumulatie van snijwarmte kan gemakkelijk leiden tot plaatselijke temperatuurstijging van het werkstuk, waardoor maatafwijkingen ontstaan. Bij hoge temperaturen hebben titaniumlegeringen een sterke affiniteit met snijgereedschappen en zijn ze gevoelig voor plakken, wat leidt tot versnelde gereedschapsslijtage en verminderde oppervlakte-integriteit. Bij structurele onderdelen uit de lucht- en ruimtevaartsector met strikte tolerantie-eisen geldt dat als de snijparameters onjuist zijn, zich met de batch dimensionale afwijkingen op micronniveau zullen ophopen, die de eindmontage beïnvloeden.
- Strenge eisen:Bij het verwerken van dunwandige onderdelen (wanddikte <2 mm) moeten armaturen en steunen met een hoge stijfheid worden gebruikt om afwijkingen in vlakheid of verticale ligging als gevolg van doorbuiging als gevolg van snijkrachten te voorkomen.
- Gereedschapsselectie:Het wordt aanbevolen om volhardmetalen snijgereedschappen te gebruiken en een TiN- of AlTiN-coating te gebruiken om de wrijvingscoëfficiënt te verminderen en de interferentie van de snijkracht met de maatnauwkeurigheid te verminderen.
- Tolerantie voorbehouden:Voor kritische afmetingen wordt aanbevolen om op basis van de tekening een slijp- of nabewerkingstoeslag van 0,02-0,05 mm te reserveren om de restspanning van thermische vervorming na het frezen te elimineren.
Strategieën voor stressverlichting en tolerantiestabilisatie
Er zijn grote restspanningen in smeedstukken of gietstukken van titaniumlegeringen. Als het na de verwerking niet op tijd wordt vrijgegeven, zal binnen enkele weken tot maanden een langzame spanningsrelaxatie optreden, met als gevolg vervorming van de onderdelen. Voor zeer nauwkeurige lucht- en ruimtevaartonderdelen wordt aanbevolen om het proces van "voorbewerken - verouderen - afwerken - opnieuw verouderen - eindafwerking" toe te passen. Meer dan 80% van de spanning wordt vrijgegeven door middel van een tussentijdse warmtebehandeling, en de uiteindelijke maatstabiliteit kan binnen ± 0,01 mm worden gecontroleerd, waardoor wordt voldaan aan de strenge eisen van assemblage in de lucht- en ruimtevaart.
Standaard voor oppervlakte-oxidelaagcontrole van ruimtevaartkwaliteit
Oxidelaagfunctie en selectiebasis voor filmdikte
Hoewel de natuurlijke oxidelaag (passiveringsfilm) van een titaniumlegering corrosiebestendig is, wordt deze gemakkelijk beschadigd bij hoge temperaturen, hoge luchtvochtigheid of impactomgevingen. Bij anodiseren wordt de oxidelaag elektrochemisch dikker, waardoor extra slijtvastheid en isolatie ontstaat. In lucht- en ruimtevaartonderdelen is de selectie van de filmdikte meestal gebaseerd op isolatie-eisen of eisen op het gebied van slijtvastheid:
- Standaardmembraan (Type II):De dikte bedraagt ongeveer 5-25 μm, wat voornamelijk de corrosieweerstand verbetert en geschikt is voor niet-geïsoleerde geleidende onderdelen.
- Harde oxidatie (Type III):De dikte kan 50-250 μm bereiken en de microhardheid is aanzienlijk verbeterd. Het is geschikt voor onderdelen met hoge wrijving en slijtage, maar er moet aandacht worden besteed aan de broosheid van de filmlaag.
Opgemerkt moet worden dat de dikte van de oxidelaag sterk wordt beïnvloed door de temperatuur van het substraat. Titaniumlegeringen geleiden warmte langzaam. Als de badvloeistofcirculatie slecht is of de stroomdichtheid te hoog is ingesteld, zal plaatselijke oververhitting ervoor zorgen dat de filmlaag los en poreus wordt en zelfs de matrix zachter wordt. Daarom moeten grote onderdelen gebruik maken van pulsstroom- of dynamische koeltechnologie om een uniforme filmdikte te garanderen.
Vermijden van oxidelaagdefecten en kwaliteitscontrole
Veelvoorkomende defecten aan de oxidelaag zijn onder meer schroeien, blaarvorming, afbladderen en ongelijkmatige kleuren, die meestal worden veroorzaakt door een onvolledige voorbehandeling, overmatige onzuiverheden in het oxidatiebad of stroomafscherming tussen onderdelen. Om dergelijke problemen te voorkomen:
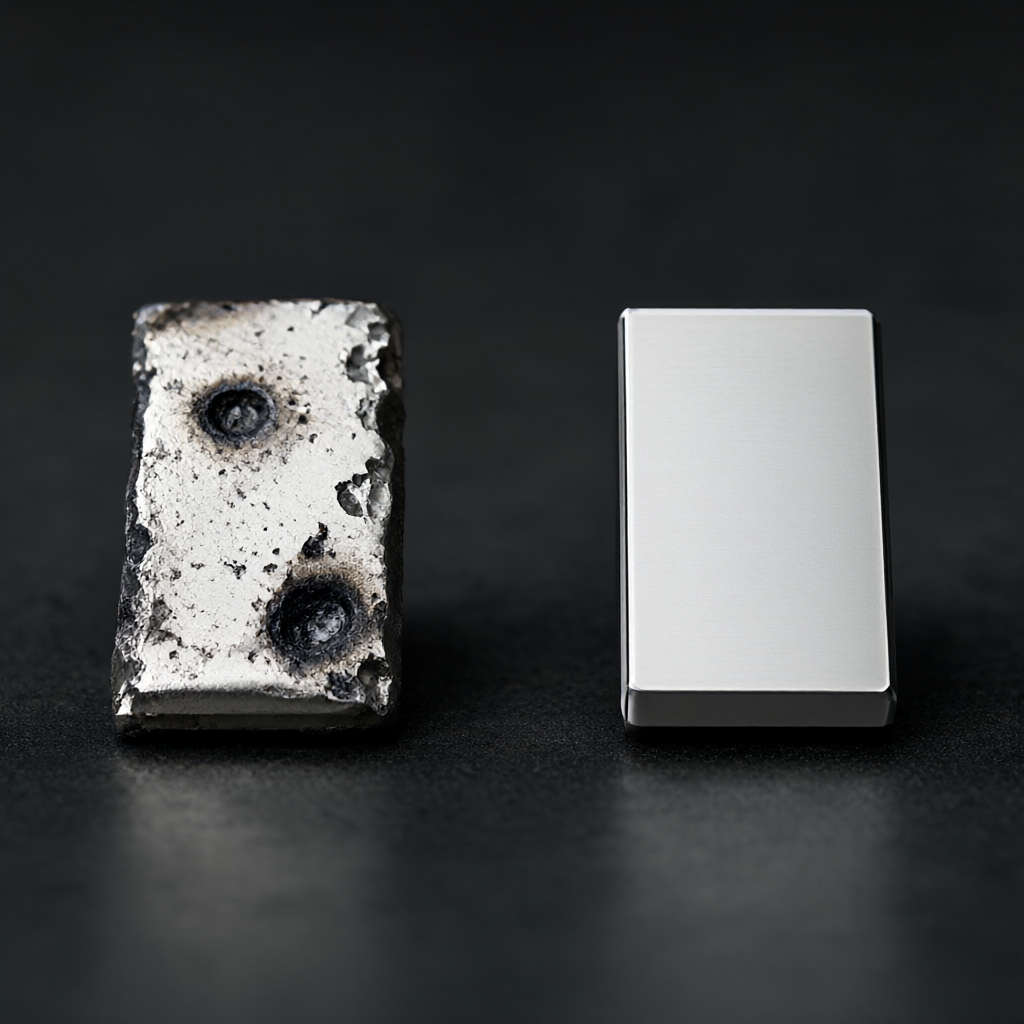
- Voorverwerkingssleutel:Olievervuiling en passivatiefilm moeten volledig worden verwijderd. Het wordt aanbevolen om alkalisch wassen + beitsen + passivatie te gebruiken om een consistente oppervlakteactiviteit te garanderen.
- Armatuurontwerp:De geleidende armatuur moet voldoende dwarsdoorsnedeoppervlak hebben om overmatige lokale stroomdichtheid te voorkomen; het niet-geleidende deel moet worden omwikkeld met isolatiemateriaal om kortsluiting te voorkomen.
- Procesbewaking:Elke productiebatch moet de geleidbaarheid, pH-waarde en temperatuur van de badvloeistof controleren en de spanning-tijdcurve tijdens het oxidatieproces registreren om ervoor te zorgen dat de filmdikte voldoet aan de trektolerantie.
Belangrijke procesparameters en afstemming van tolerantie/ruwheid
Verschillende bewerkingsfasen en oppervlaktebehandelingsprocessen hebben een directe impact op de uiteindelijke toleranties en oppervlakteruwheid. Hieronder volgt het aanbevolen parameterbereik van de TC4-titaniumlegering bij de typische verwerking van onderdelen in de lucht- en ruimtevaart, dat kan worden gebruikt als referentie voor DFM-evaluatie en procesplanning:
| proces fase | Belangrijkste parameters/bereik | Impact op tolerantie/kwaliteit | Toepasselijke scenario's |
|---|---|---|---|
| ruw frezen | Hoeveelheid terugsnijding ap 1,5-2,5 mm, voeding f 0,1-0,15 mm/tand | Nadat het grootste deel van de toeslag is verwijderd, zal de aanvankelijke spanningsvrijgave grote dimensionale fluctuaties veroorzaken. | Opruwen van staven/smeden |
| Semi-nabewerkingsfrezen/nabewerkingsfrezen | Hoeveelheid terugsnijding ap 0,1-0,2 mm, voeding f 0,05-0,1 mm/tand | De maat is meestal stabiel en de snedediepte moet worden gecontroleerd om trillingen te voorkomen, die Ra 1,6-0,8 μm kunnen bereiken. | Niet-passende oppervlakken en algemene structurele oppervlakken |
| Eindig met draaien/slijpen | Voeding f ≤0,05 mm/omw, grote hoeveelheid snijvloeistofkoeling | Elimineer freesvervorming, stabiliseer de grootte op ±0,01 mm, gladheid Ra 0,4-0,2 μm | Precisie-pasvlakken zoals lagerlocaties en afdichtingsoppervlakken |
| anodiseren | Spanning 10-20V, temperatuur 20-35°C, stroomdichtheid 3-5 A/dm² | De filmdikte wordt met 0,2-0,5 mm vergroot (reserveren vereist), de hardheid van de filmlaag wordt vergroot en de isolatie wordt verbeterd | Isolerende connectoren, slijtvaste structurele onderdelen |
Opmerking: De dikte van de oxidelaag komt overeen met de grootte van het onderdeel. De ontwerptekeningen moeten duidelijk de afmetingen "vóór oxidatie" of "na oxidatie" aangeven, en de overeenkomstige bewerkingstoeslag reserveren. Normaal gesproken is een eenzijdige marge van 0,5-1,0 mm vereist voor harde oxidatie en 0,2-0,5 mm voor standaardfilms.
Detectiemethoden en faalmodusanalyse
Kritische afmetingen en detectiemethoden voor filmdikte
Om de kwaliteit van luchtvaartonderdelen te garanderen, moet een inspectiesysteem op meerdere niveaus worden opgezet:
- Maatdetectie:Voor volledige inspectie wordt een driedimensionale coördinatenmeetmachine (CMM) gebruikt, en pneumatische meetinstrumenten of optische projectoren worden gebruikt op de belangrijkste pasvlakken om ervoor te zorgen dat de ±0,01 mm tolerantie traceerbaar is.
- Detectie van filmdikte:Er wordt een wervelstroomdiktemeter (niet-destructief) gebruikt om op meerdere locaties van het onderdeel (inclusief hoeken en groeven) te meten, en de minimumwaarde wordt gebruikt voor beoordeling, in overeenstemming met de AMS 2472-normen.
- Bindingstest:Voor harde oxidefilms is een buigtest of honderdroostertest vereist om ervoor te zorgen dat de filmlaag niet loslaat.
Veelvoorkomende faalmodi en vermijdingsoplossingen
- Filmscheuren:Het komt vaker voor na harde oxidatie, omdat de filmlaag bros is en krimpt bij afkoeling. Vermijden: Verlaag de oxidatiespanning, voer de film in fasen vooruit en verleng de langzame afkoeltijd; vermijd latere bewerking bij hoge temperaturen.
- Ablatie van de oxidelaag:Veroorzaakt door overmatige lokale stroomdichtheid of contact tussen onderdelen. Vermijding: Optimaliseer de isolatie van het armatuur en gebruik pulsstroom om voldoende circulatie van de badvloeistof te garanderen.
- Maat buiten tolerantie:Onvoldoende ruimte voor verwerking van thermische vervorming of oxidatie. Vermijden: Implementeer tussentijdse veroudering, bekijk de oxidatietoeslag in de DFM-fase en bevestig de volledige grootte van het eerste stuk.
Oplossingsvergelijking: CNC-frezen versus draai-freescombinatie
Voor onderdelen van titaniumlegeringen in de lucht- en ruimtevaart met asachtige eigenschappen heeft de keuze tussen 3-assig/5-assig frezen of draaien-frezen rechtstreeks invloed op de mogelijkheden voor tolerantiecontrole en de productie-efficiëntie. Hieronder volgt een vergelijkende analyse van de twee opties:
| Beoordelingsafmetingen | 3/5-assig CNC-frezen | Draai- en freespasta (centreer-/starre spindel) |
|---|---|---|
| Tolerantiecontrole mogelijk | Goed in complexe vormen, het pasoppervlak moet twee keer worden vastgeklemd en de cumulatieve fout is iets hoger | Draaien, frezen, boren en tappen kunnen in één opspanning worden uitgevoerd, met een betere coaxialiteit en positionering. |
| oppervlakteafwerking | Het pad van de kogelfrees/schachtfrees is beperkt, Ra is gewoonlijk 0,8-1,6 μm | Het draaipad is continu en Ra kan 0,4-0,8 μm bereiken, wat geschikter is voor het afdichten van oppervlakken. |
| Oxidatie voorbehandeling | Het is noodzakelijk om resten van gereedschapsporen te voorkomen en vereist hoge voorbewerkings- en reinigingseisen. | Het snijoppervlak is dicht, minder moeilijk schoon te maken en de filmlaag is uniformer |
| Toepasselijke onderdeeltypen | Vleugelribben, gewrichten, complexe schalen, speciaal gevormde structurele onderdelen | Turbineschijfas, hydraulisch kleplichaam, transmissie-as, precisieverbinding |
| batchconsistentie | Afhankelijk van het programma en de herhaalbaarheid van de opspanning, is de fluctuatie iets groter als de batchgrootte groot is. | Hoge stijfheid, betere batchconsistentie, geschikt voor grote hoeveelheden precisieonderdelen |
Conclusie: Voor lucht- en ruimtevaartonderdelen met extreem hoge coaxialiteits- en gladheidseisen verdient draaifrezen de voorkeur; voor complexe speciaal gevormde structurele onderdelen is 3/5-assig frezen flexibeler. Bij de daadwerkelijke productie kan een hybride proces van "draaibasis + freesafwerking" worden overwogen om de efficiëntie en nauwkeurigheid in evenwicht te brengen.
Inkoopevaluatie Belangrijke punten en veelgestelde vragen
Hoe kunnen de tolerantiecontrolemogelijkheden van leveranciers van titaniumlegeringen worden geëvalueerd?
Van leveranciers eisen dat zij een CPK-rapport (Process Capability Index) verstrekken, gericht op kritische dimensies CPK ≥ 1,33; controleren of ze over tussentijdse verouderingsverwerkingscapaciteiten en driedimensionale testapparatuur beschikken; bevestigen hun inspectiegegevens over het vloeistofbeheer van oxidatietanks en de bemonstering van de filmdikte.
Wordt er rekening gehouden met de oxidedikte in de totale onderdeelgrootte?
Ja. De oxidelaag wordt op het basismateriaal bevestigd en de afmetingen "voor oxidatie" moeten duidelijk in de tekeningen worden vermeld. Het is meestal nodig om een oxidatietoeslag op het pasoppervlak achter te laten, anders zal oxidatie interferentie of interferentie veroorzaken.
Zal de harde oxidefilm de geleidende prestaties beïnvloeden?
De harde oxidefilm (Type III) is extreem isolerend. Als de onderdelen geleidend moeten zijn, moet de standaardfilm (Type II) worden geselecteerd en moet de filmdikte binnen 10 μm worden gecontroleerd, of moet de oxidelaag gedeeltelijk van het contactoppervlak worden verwijderd.
Hoe lang duurt het voordat spanningsvervorming optreedt in dunwandige titaniumonderdelen na verwerking?
Niet-verouderde smeedstukken kunnen binnen 1-4 weken na verwerking aanzienlijke vervormingen ondergaan. Het wordt aanbevolen om onmiddellijk na de verwerking een vacuümveroudering uit te voeren en deze 72 uur stabiel te laten voordat u deze afwerkt en test.
Wat zijn de minimale wanddiktelimieten voor oppervlaktevoorbereiding?
Harde oxidatie is geschikt voor onderdelen met een wanddikte >2 mm; standaardfolie is geschikt voor wanddikte >1mm. Voor extreem dunwandige onderdelen (<1 mm) wordt aanbevolen om een PVD-coating te gebruiken of de koeling te versterken vóór het anodiseren om thermische schade te voorkomen.
tot slot
De verwerkingskwaliteit van onderdelen van titaniumlegeringen in de ruimtevaart hangt af van de systematische controle van materiaaleigenschappen, procesparameters en oppervlaktebehandeling. Van de margereservering in de DFM-fase tot de spanningsverlichting tijdens de verwerking en het beheer van het oxidatiebad: elke stap heeft invloed op de uiteindelijke tolerantie en filmintegriteit. Door leveranciers te kiezen met meerassige verwerkingsmogelijkheden, tussentijdse verouderingsprocessen en strikte detectiesystemen voor de laagdikte kunnen batchrisico's effectief worden verminderd en kan de betrouwbaarheid van onderdelen in zware serviceomgevingen worden gegarandeerd.
Als uw project precisieonderdelen van titaniumlegeringen of controle van de oppervlakteoxidelaag omvat, bent u van harte welkom om tekeningen en technische vereisten op te sturen. We zullen gerichte DFM-suggesties en offertes geven op basis van proceshaalbaarheid en tolerantiemogelijkheden.



