





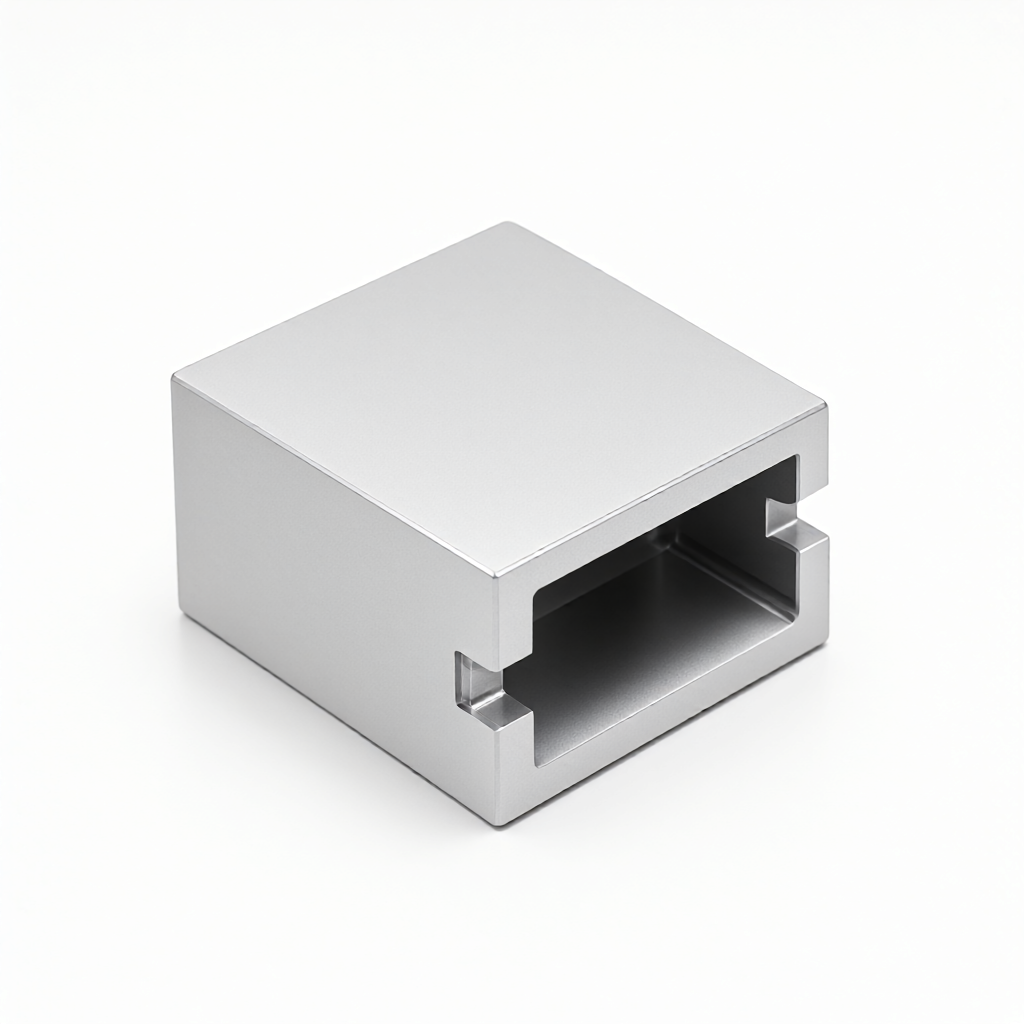
Op maat gemaakte CNC-verwerking van behuizingen van aluminiumlegeringen voor monitoren van medische apparatuur, gericht op de productie van precisie-structurele onderdelen voor monitoren van vitale functies. Onze fabriek biedt CNC-precisiesnijden van aluminium, anodiserende oppervlaktebehandeling en inspectiediensten op volledige grootte om ervoor te zorgen dat de schaal een hoge precisie, hoge afwerking en batchconsistentie heeft en voldoet aan de strenge uiterlijk- en montagevereisten van de medische industrie.
Specificaties en verwerkingsmogelijkheden
Om de structurele sterkte en warmteafvoervereisten van monitoren in evenwicht te brengen, bieden we een verscheidenheid aan aluminiumlegeringen om uit te kiezen, en ondersteunen we de aanpassing van complexe interne bedradingsgoten en warmteafvoervinconstructies volgens tekeningen.
- Materiaalkwaliteit: 6061-T6 (universele structurele onderdelen), 6063 (geëxtrudeerde profielen met CNC-afwerking), 7075 (scenario's met hoge sterktevereisten).
- Maatbereik: Typische afmetingen van de monitorbehuizing liggen gewoonlijk binnen 300 mm x 200 mm x 100 mm, met een minimaal verwerkbaar kenmerk van 0,2 mm.
Gemeenschappelijke materialen en prestatievergelijking
| Materiaalkwaliteit | Kenmerken en voordelen | Toepasselijke monitorscenario's | Aanbevolen oppervlaktebehandeling |
|---|---|---|---|
| Aluminium 6061-T6 | Evenwichtige uitgebreide prestaties, goede snijverwerkbaarheid, matige sterkte | De meeste monitorbehuizingen voor algemene doeleinden | Anodiseren + Zandstralen |
| Aluminium 7075 | Extreem hoge sterkte, relatief licht van gewicht, hoge hardheid | Draagbare mobiele monitoren, apparatuur met hoge vereisten voor aardbevingsbestendigheid | Geanodiseerd + geborsteld |
| Aluminium 6063 | Extrusiegieten heeft lage kosten en een natuurlijk goede oppervlakteafwerking. | Vaste desktopmonitor voor kostenbesparingen bij grote volumes |
Toepasselijke industrieën en typische toepassingen
- desktopmonitor
- : De schaal moet de IP-beschermingsniveautest doorstaan en is CNC-gefreesd met een afdichtingsribontwerp om te voorkomen dat vloeistof in de interne elektronische componenten binnendringt.
Uiterlijkkwaliteit en batchconsistentie
Medische producten hebben een zeer lage tolerantie voor uiterlijk en eventuele kleine gebreken kunnen leiden tot retourzendingen door klanten. Ons belangrijkste voordeel ligt in de stabiele controle van de consistentie van de batches:
- Hoogtepunten en spiegeleffecten: Door nauwkeurig polijsten en anodiseren van de laagdiktecontrole wordt ervoor gezorgd dat er geen kleurverschil of uitzakking ontstaat in het hoogglansgebied van oppervlak A, en wordt de glansafwijking tussen batches binnen ± 5% gecontroleerd.
- Defectcontrole: Volledig antikrasproces, waarbij gebruik wordt gemaakt van speciale armaturen en beschermende films om ervoor te zorgen dat de verzonden producten geen zichtbare krassen, geen oxidatievlekken en geen blaren vertonen.
- Dimensionale consistentie: Gebruik een driedimensionale coördinatenmeetmachine (CMM) om volledige inspectie van het eerste stuk uit te voeren en inspectie-inspecties om consistente pasopeningen bij massaproductie te garanderen en interferentie bij de montage te voorkomen.
Procesapparatuur en kwaliteitscontroleproces
Omdat we vertrouwen op een cluster van 72 CNC-apparatuur, beschikken we over volledige leveringsmogelijkheden, van prototype tot massaproductie, en implementeren we strikt de kwaliteitsnormen van de medische industrie.
- Verwerkingsapparatuur: 3-assige/4-assige/5-assige bewerkingscentra (bewerking van complexe gebogen oppervlakken en diepe holten), CNC-draaibanken (asfittingen) en centreermachines (kleine precisiecomponenten).
- Verwerkingsritme
- :
- Inkomende materiaalinspectie: Controleer de materiaalkwaliteit van de aluminiumlegering (spectrale analyse) en de basisafmetingen.
- Bevestiging van het eerste artikel: Het eerste stuk verwerking wordt volledig geïnspecteerd door CMM en ruwheidsmeter, en SIP (Standaard Inspectieplan) wordt ondertekend.
- Procesinspectie: Willekeurige inspectie van de belangrijkste afmetingen en uiterlijk elke 2 uur om batchafwijkingen te voorkomen.
- Volledige verzendingsinspectie: 100% visuele inspectie en willekeurige inspectie van de belangrijkste afmetingen, geleverd met CMM-inspectierapport.
Veelgestelde vragen
Wat is de tolerantie van de monitorbehuizing?
De tolerantie van sleutelmontageoppervlakken (zoals schroefgaten, gespposities, afdichtingsoppervlakken) kan worden geregeld binnen het bereik van ±0,01 mm tot ±0,02 mm, en de tolerantie van niet-zichtbare algemene structurele oppervlakken is ±0,05 mm. Specifieke toleranties moeten worden bevestigd in de DFM-fase op basis van het assemblageontwerp.
Wat zijn de mogelijkheden voor oppervlaktebehandeling? Heeft dit invloed op de consistentie van het uiterlijk?
Ondersteunt anodiseren (zilverwit, zwart, rood, enz.), zandstralen, draadtrekken en galvaniseren. Om de consistentie van het uiterlijk van batches te controleren, raden we een uniform proces aan voor oppervlak A (zichtbaar oppervlak) en een goedkoper zandstraalproces voor oppervlak B (contactoppervlak). Alle processen leveren kleurmonsters ter bevestiging tijdens de proefdrukfase om ervoor te zorgen dat er geen kleurverschil ontstaat bij massaproductie.
Hoe lang duurt de rijscyclus? Kan het samenwerken met noodprojectknooppunten?
De standaard rijscyclus bedraagt 3-5 werkdagen (inclusief CNC-bewerking en oppervlaktebehandeling). Omdat we over 72 apparaten beschikken, is onze productiecapaciteit zeer flexibel. Als het project urgent is, kunnen we samenwerken met de productieplanner om de productie te versnellen, wat meestal kan worden teruggebracht tot 2-3 dagen voor de productie van monsters, afhankelijk van de complexiteit van de tekening.
Wat is de doorlooptijd voor massaproductie? Is er een minimale bestelhoeveelheid vereist?
De doorlooptijd voor massaproductie bedraagt gewoonlijk 15-25 dagen, afhankelijk van de bestelhoeveelheid en het oppervlaktebehandelingsproces. Er is geen strikte minimum bestelhoeveelheid, maar kleine hoeveelheden (



