





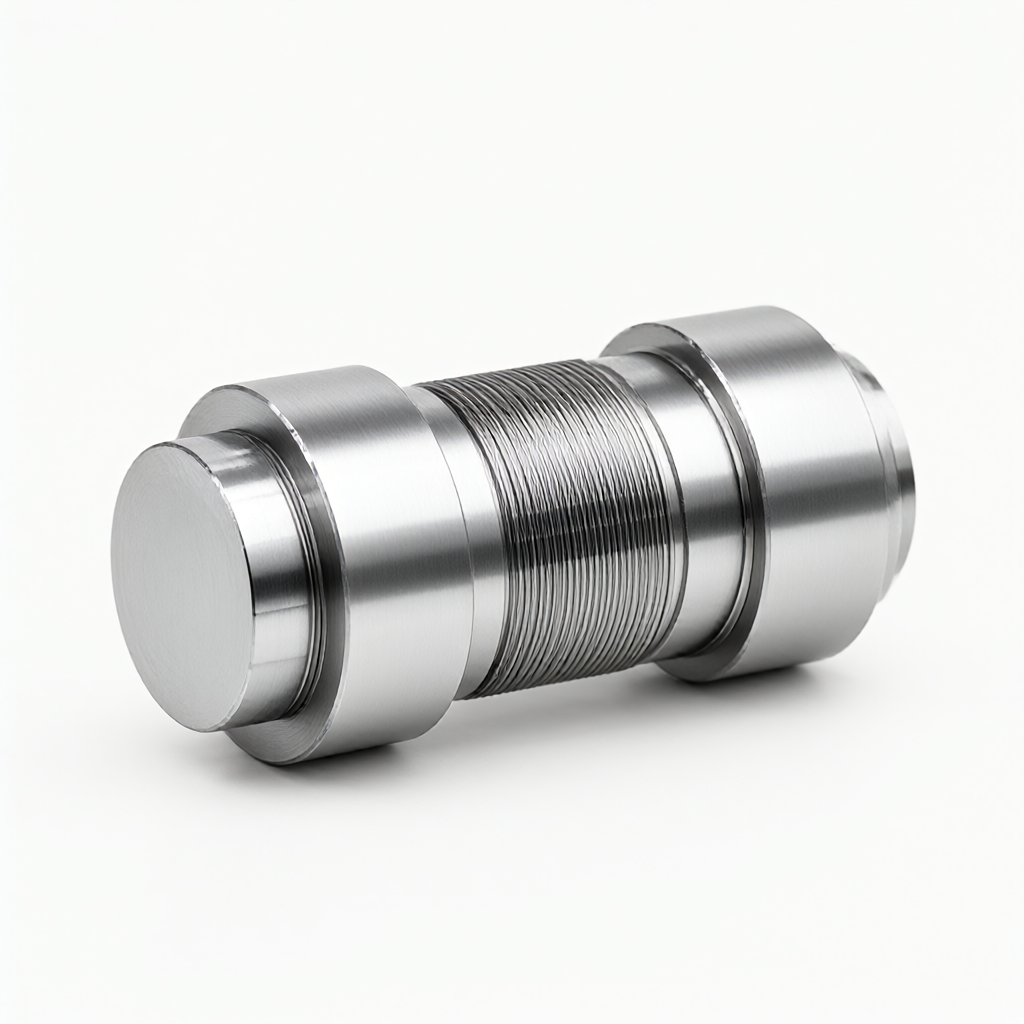
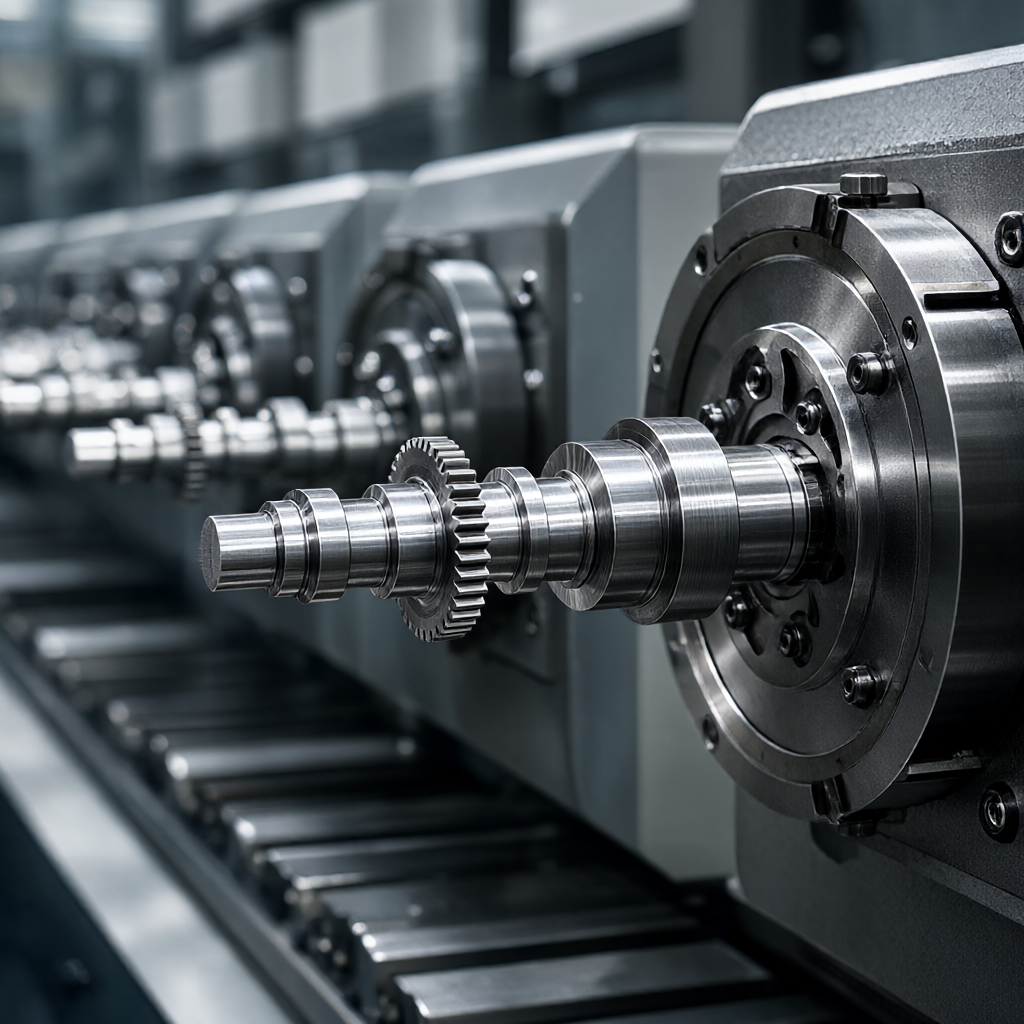
- 45# staal (gehard en getemperd), 40Cr (carboneren en blussen), SK5 (verenstaal), 40MnCr (gelegeerd staal met laag koolstofgehalte); ondersteunt maatwerk van roestvrij staal 304/316 en titaniumlegering.
- Maatbereik:Asdiameter Ø2mm - Ø60mm, totale lengte 5mm - 200mm, tandbreedte 3mm - 30mm (typische waarden, kunnen aangepast worden volgens tekeningen).
- Nauwkeurigheidsindex:Astapslingering ≤0,005 mm, tandprofieltolerantieniveau 8-9, oppervlakteruwheid Ra0,4-0,8 μm.
- Oppervlaktebehandeling:Verchromen, zwarte passivatie, fosfatatiebehandeling; ondersteunt anodiseren (alleen aluminium gesynchroniseerde wielen).
- Wanddikte en gewicht:Voornamelijk massieve as, minimale wanddikte 1 mm, gewicht per stuk 0,05 kg - 1,5 kg.
Toepasselijke industrieën en typische toepassingen
Dit onderdeel wordt voornamelijk gebruikt in roterende gewrichtsmodules van collaboratieve robots, zesassige industriële robots en mobiele robotchassis. Specifieke installatielocaties zijn onder meer:
- Reductie-ingang:Dient als verlenging van de motoruitgangsas om rechtstreeks een harmonische of RV-reductor aan te drijven.
- Synchrone wieltransmissiegroep:Gebruikt in combinatie met platte riemen of V-riemen voor parallelle synchrone beweging over meerdere assen.
- Encoder montage-as:Er worden zeer nauwkeurige journaals gebruikt om solvers of foto-elektrische encoders te vervoeren.
Onder belastingsomstandigheden met hoge snelheid hebben de dynamische balans en de nauwkeurigheid van het tandoppervlakcontact van asonderdelen rechtstreeks invloed op de repetitieve positioneringsnauwkeurigheid van de robot. Door strikte procespadoptimalisatie kunnen trillingen en geluid tijdens rotatie op hoge snelheid effectief worden verminderd.
Uiterlijkkwaliteit en batchconsistentie
De gewrichtssynchronisatie-as is vaak zichtbaar binnen of in het zichtbare gebied van het gewrichtsschild van de robot, en de uiterlijke kwaliteit heeft rechtstreeks invloed op de kwaliteit van de hele machine. ShowyMetal beschouwt uiterlijkcontrole als zijn belangrijkste concurrentiepunt:
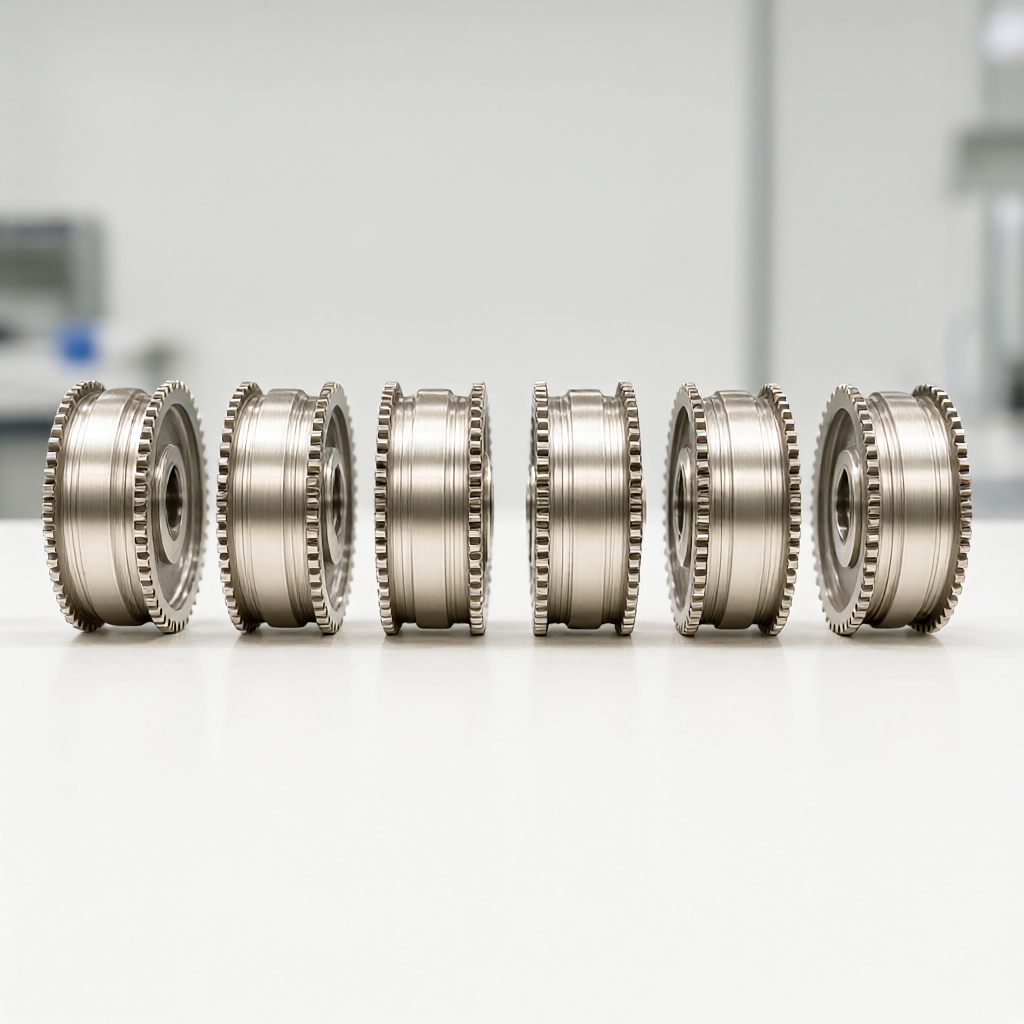
- Hoge afwerking:De astap is nauwkeurig geslepen en vervolgens gepolijst om een spiegeleffect te bereiken zonder zichtbare autolijnen.
- Vlekkeloze controle:Gebruik vacuümzuignappen of zachte klauwen voor het vastklemmen tijdens het hele proces om klemsporen te voorkomen; het oppervlak is vrij van olie, bramen en roest.
- Consistentie van batch tot batch:De procesparameters worden vergrendeld via de volledige driedimensionale inspectie van het eerste stuk, en de Cpk van volgende batches is ≥1,33, waardoor er geen zichtbaar verschil in uiterlijk is tussen het eerste stuk en het 10.000ste stuk.
Proces- en apparatuurindeling
Gezien de geometrische eigenschappen van de synchrone wielas wordt het gecombineerde proces van "CNC draaien + draaien en frezen + precisieslijpen" toegepast:
- voorbewerken:De CNC-draaibank met dubbele aandrijving voltooit het zagen van asstaven, cilindrisch ruwdraaien en het voorvormen van de tandruimte.
- afwerking:Het vijfassige draai- en freescentrum completeert het precisiefrezen van het tandoppervlak, het axiale gatensysteem en de spiebaan en zorgt voor coaxialiteit met één klemming.
- Warmtebeïnvloede zoneregeling:Voor geharde assen wordt een speciale slijpmachine gebruikt met een uitgebalanceerde doorn om thermische vervorming bij het slijpen te elimineren.
Voor batchorders worden de parallelle planningsmogelijkheden van 72 CNC-apparatuur gebruikt om de assemblagelijnen van draai-, frees- en slijpprocessen parallel te laten lopen en de totale circulatietijd te verkorten.
Kwaliteitsinspectie en levering van productiecapaciteit
Het inspectieproces omvat de gehele schakel van grondstoffen tot verzending:
- Inkomende materiaalinspectie:Spectrale analyse van materiaalsamenstelling en hardheid vooraf controleren.
- Bevestiging eerste artikel:Een driedimensionale coördinatenmeetmachine (CMM) voert volledige inspectie uit, en een ruwheidsmeter inspecteert willekeurig belangrijke oppervlakken.
- Procesinspectie:Controleer elke 4 uur de sleutelafmetingen van de asdiameter en de tanddikte.
- Volledige verzendingsinspectie:100% inspectie van uiterlijk en belangrijkste afmetingen, materiaallijst en dimensionaal inspectierapport meegeleverd met de goederen.
Productiecapaciteit en levertijd:De levertijd voor reguliere bulkbestellingen (500-5000 stuks) bedraagt 15-25 dagen; het eerste stuk kan binnen 3-5 dagen worden geleverd voor noodproofing. Het specifieke productieschema is gebaseerd op de belastingsituatie van de apparatuur van de maand en er zijn duidelijke Gantt-diagramknooppunten beschikbaar.
| Materiaalkwaliteit | Hardheid (HRC) | Typische toepassingskenmerken | Aanbevelingen voor oppervlaktevoorbereiding |
|---|---|---|---|
| 45# staal | 28-35 | Lagere kosten, gemiddelde belasting, algemene transmissie | Zwart/gefosfateerd |
| 40Cr | 58-62 | Oppervlakte-carburerende verharding, slijtvaste verbinding met hoge belasting | Verchromen/antiroestolie |
| SK5 | 58-64 | Verenstaal, goede taaiheid, slagvastheid | zwart worden/passiveren |
Maatwerkproces en veelgestelde vragen
Zorg voor 2D/3D-tekeningen (DXF-, STEP-, IGES-formaten) en het technische team zal de DFM-beoordeling binnen 24 uur voltooien. Als er procesbeperkingen zijn in de tandmodule of de drukhoek, worden alternatieve suggesties gegeven. Na bevestiging regelt u het proefdrukken en plant u productiebatches nadat het eerste stuk is gekwalificeerd.
Wat is de doorgaans gecontroleerde tandprofieltolerantie van gesynchroniseerde wielassen?
Conventionele industriële transmissieonderdelen zijn van klasse 8, en voor zeer nauwkeurige robotverbindingen is doorgaans klasse 7 of hoger vereist. De details zijn gemarkeerd volgens de tekeningen en implementatie volgens ISO 1328-normen wordt ondersteund.
Wat zijn de minimale asdiameter en maximale lengte?
De minimale diameter van de draaias is 2 mm en de maximale aslengte is 200 mm (kan worden verlengd afhankelijk van de stijfheidseisen); buiten dit bereik worden gelaste of gecombineerde asconstructies aanbevolen.
Kan hij overweg met harde materialen zoals vormstaal?
Het ondersteunt conventionele maalbewerkingen onder HRC45; harde assen boven HRC60 moeten speciale superharde slijpstenen gebruiken, en de levertijd wordt met 3-5 dagen verlengd en de kosten worden afzonderlijk berekend.
Wat zijn respectievelijk de bemonsteringscyclus en de batchleveringstijd?
Het rijzen van een enkel stuk duurt 3-5 werkdagen; batchbestellingen van 500 stuks duren 15 dagen, en bestellingen van meer dan 1.000 stuks duren 20-25 dagen. Dringende bestellingen worden ondersteund.
Worden materiaalcertificaten en rapporten op volledige grootte verstrekt?
Elke partij verzending wordt geleverd met een materiaalgarantie van derden en een CMM-inspectierapport met kritische afmetingen. Het rapportformaat kan worden aangepast aan de wensen van de klant.
Als u te maken krijgt met knelpunten in de levering of problemen met de consistentie van robotverbindingstransmissieonderdelen,Stuur uw technische tekeningen naar de aanvraag-e-mailof verzend CAD-bestanden op de achtergrond om DFM-evaluatie en een nauwkeurige offerte te verkrijgen.



