





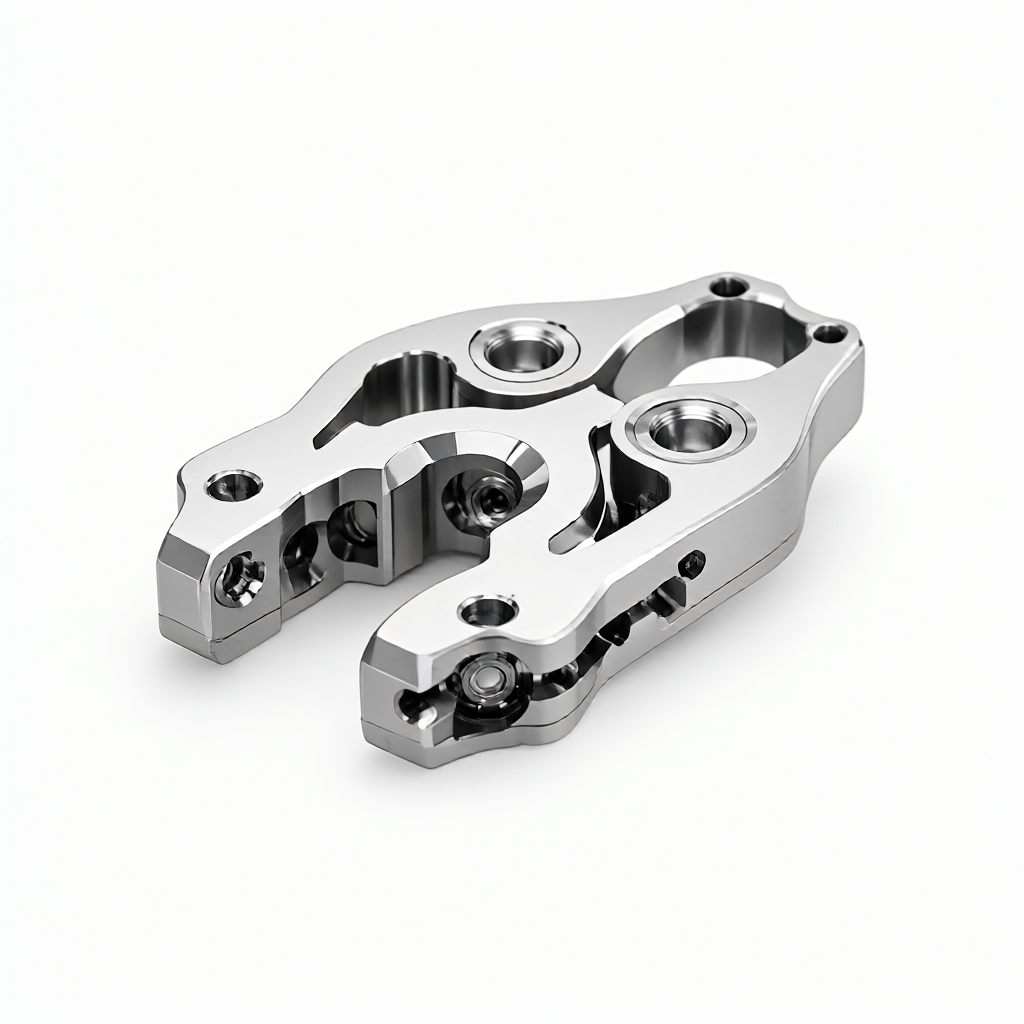
Specificaties en verwerkingsmogelijkheden
Precisie CNC-gefreesde chirurgische robot-precisiegrijpercomponenten, speciaal ontworpen voor uiterst nauwkeurige medische apparatuur. We gebruiken een titaniumlegering (Ti-6Al-4V), medisch roestvrij staal (316L) of kobalt-chroomlegering (CoCr) om een pasvorm op micronniveau van de kaaktanden te bereiken door middel van 5-assige frees- of draai-freescomposietprocessen. De kritische maattolerantie wordt binnen ±0,01 mm geregeld en de oppervlakteruwheid kan Ra0,4 μm bereiken, wat flexibiliteit en duurzaamheid garandeert bij het grijpen van biologische weefsels. Het ondersteunt het aanpassen van de structuur, tandvorm en -grootte volgens klanttekeningen, en de minimale kenmerkgrootte kan 0,5 mm zijn.
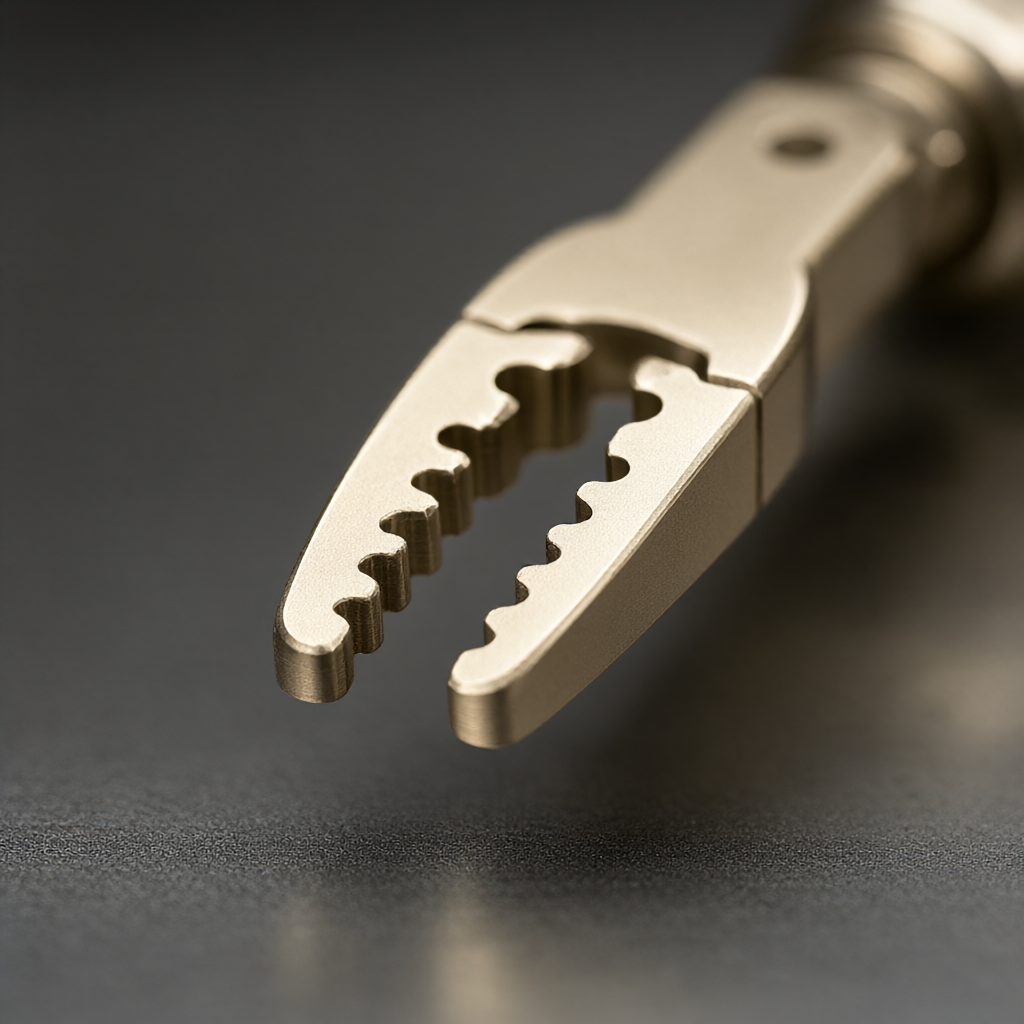
- Materiaalkwaliteit:Titaniumlegering Ti-6Al-4V (goede biocompatibiliteit, hoge sterkte), medisch roestvrij staal 316L (corrosiebestendig, gemakkelijk te steriliseren), kobalt-chroomlegering CoCr (slijtvast, hoge sterkte), PEEK-technische kunststof (isolatie, licht).
- Maatbereik:Lengte 50-300 mm, diameter Φ2-Φ50 mm, complexe structuur aangepast volgens tekeningen.
- Tolerantie nauwkeurigheid:De sleutelafmetingen zijn ±0,01 mm en de geometrische tolerantie is ≤0,02 mm.
- Oppervlaktebehandeling:Elektrolytisch polijsten (spiegeloppervlak Ra0,2μm), passivatiebehandeling, zandstralen, anodiseren (titaniumlegering).
- Functiedetails:Het kan microgaten (minimaal Φ0,2 mm), diepe holtes en dunne wanden (minimale wanddikte 0,3 mm) verwerken.
Toepasselijke industrieën en typische toepassingen
Dit grijperonderdeel wordt voornamelijk gebruikt in endoscopische chirurgische robots, laparoscopische chirurgische systemen en orthopedische navigatie-instrumenten. Specifieke installatielocaties zijn: eindeffector van de robotarm, naaldhouder, grijptang en preparaathouder. Tijdens de operatie moeten de kaken regelmatig open en dicht gaan om bloedvaten, zenuwen of weefselfragmenten vast te pakken, wat extreem hoge eisen stelt aan vermoeidheidssterkte, dimensionale stabiliteit en oppervlakteafwerking. Eventuele bramen of overmatige ruwheid kunnen weefselscheuren of problemen bij de sterilisatie veroorzaken, waardoor ze extreem gevoelig zijn voor de precisie en spanningsverlichting van CNC-bewerking.
Uiterlijkkwaliteit en batchconsistentie
Medische onderdelen stellen strenge eisen aan het uiterlijk en eventuele krassen kunnen bacteriële broedplaatsen worden of ervoor zorgen dat er sterilisatiemedium achterblijft. Onze kernkwaliteiten zijn hoogglanzende oppervlakken en een onberispelijke uitstraling. Door gebruik te maken van luchtzwevende opspanningen, contactloze metingen en speciale gereedschappen gedurende het hele proces, zorgen we ervoor dat er geen verschil in uiterlijk is vanaf het eerste stuk tot het 1.000ste stuk. Het oppervlak is elektrolytisch gepolijst om een spiegeleffect te bereiken zonder zichtbare vingerafdrukken, geoxideerde kleuren of ongelijkmatige textuur, en voldoet aan medische esthetische en hygiënische normen.
- Glad oppervlak:De ruwheid na elektrolytisch polijsten is Ra0,2-0,4 μm, zonder visuele gebreken.
- Krasvrije bediening:Tijdens de verwerking wordt speciale flexibele klemming gebruikt om mechanische schade te voorkomen; de daaropvolgende verwerking wordt gedurende het hele proces met handschoenen uitgevoerd.
- Consistentie van batch tot batch:Breng een SPC-statistische procescontrole tot stand met kritische dimensie Cpk≥1,33 om de uitwisselbaarheid van elke batch grijpers te garanderen.
Proces en apparatuur · Capaciteit en levertijd
Vertrouwend op een cluster van 72 CNC-apparatuur, waaronder 5-assige bewerkingscentra, draai- en freesmachines en centreermachines, hebben we geïntegreerde verwerkingsmogelijkheden bereikt voor complexe gebogen oppervlakken en slanke assen. Voor chirurgische robotklemmen wordt meestal een gecombineerd proces van "draaien + 5-assig frezen" gebruikt: eerst CNC-draaien verwijdert de marge van het hoofdlichaam, vervolgens 5-assig verbindingsfrezen van de complexe tandvorm en vermijdingsstructuur in de klem, en tenslotte fijn draaien en kartelen van het eindvlak. Dit procespad vermindert het aantal klemtijden en minimaliseert cumulatieve fouten. Voor massaproductie stellen we een speciale gereedschapsbibliotheek en standaard operationele procedures (SOP) op om een evenwicht tussen efficiëntie en kwaliteit te garanderen. Batchbestellingen worden doorgaans binnen 15-25 dagen voor massaproductie geleverd. De prototypingcyclus is kort en kan snel worden herhaald in combinatie met R&D-projectknooppunten.
| karakteristiek | Titaniumlegering Ti-6Al-4V | Medisch RVS 316L |
|---|---|---|
| dikte | 4,43 g/cm³ (lichter, waardoor de robotarm minder wordt belast) | 7,93 g/cm³ (zwaar, maar sterk) |
| biocompatibiliteit | Uitstekend, vaak gebruikt in implantaten | Goed, veel gebruikt aan de buitenkant van instrumenten |
| Verwerkingsproblemen | Moeilijk te verwerken, vereist speciaal gereedschap, iets langere cyclustijd | Eenvoudig te verwerken en kostenbesparend |
| oppervlakte behandeling | Anodiseren/elektropolijsten | Passivering/Elektropolijsten |
Kwaliteit en inspectie · Maatwerkproces
Kwaliteit is de levensader van medische hulpmiddelen. We implementeren vier niveaus van "inkomende materiaalinspectie → eerste artikelbevestiging → procesinspectie → volledige verzendingsinspectie". Uitgerust met een driedimensionale coördinatenmeetmachine (CMM), optische projector en ruwheidsmeter, voert het 100% inspectie uit van de belangrijkste uitlijningsafmetingen, coaxialiteit en oppervlakteafwerking van de klembekken. Bij verzending worden een volledig materiaalrapport (Mill Cert) en een dimensionaal inspectierapport meegeleverd. Het maatwerkproces is transparant en efficiënt: na ontvangst van de tekeningen geven engineers binnen 24 uur DFM-suggesties (maakbaarheid) en wijzen ze op mogelijke verwerkingsrisico's; regel vervolgens de proefdruk, bevestig dat ze correct zijn en ga naar de massaproductie, en inspecteer ten slotte de verpakking volledig voor verzending, wat de traceerbaarheid naar elk gereedschapspad ondersteunt.
FAQ: Veelgestelde vragen over chirurgische robotklauwverwerking
1. Hoeveel tolerantie kan op de kaaktanden worden bereikt?
De tolerantie van de belangrijkste pasoppervlakken kan ± 0,01 mm bedragen, en de geometrische tolerantie (zoals parallelliteit) wordt binnen 0,02 mm geregeld. Voor chirurgische precisie-instrumenten raden we gewoonlijk een CMM-inspectie op volledige grootte aan om een soepel openen en sluiten na montage te garanderen.
2. Wat zijn de opties voor oppervlaktebehandeling om aan de sterilisatievereisten te voldoen?
Passivering na elektrolytisch polijsten (EP) wordt aanbevolen. Elektrolytisch polijsten vermindert de oppervlakteruwheid tot minder dan Ra0,4 μm, elimineert microporiën, vergemakkelijkt sterilisatie bij hoge temperatuur en hoge druk en laat geen mediaresten achter. Titaniumlegeringen zijn optioneel geanodiseerd voor verhoogde corrosieweerstand.
3. Hoe lang duurt de rijscyclus? Kan het samenwerken met noodonderzoeks- en ontwikkelingsknooppunten?
De standaard rijscyclus bedraagt 3-5 werkdagen. Als dringende levering vereist is, kan het versnelde kanaal worden geactiveerd en kunnen inactieve machinebronnen worden gebruikt om monsters te comprimeren tot 24-48 uur (afhankelijk van de structurele complexiteit), maar de integriteit van de tekeningen moet worden bevestigd.
5. Ondersteunt het het aanpassen van speciaal gevormde klembekken volgens het 3D-model van de klant?
steun. Door STEP/IGS/SLDPRT-formaatbestanden te accepteren, kunnen ingenieurs DFM-analyses uitvoeren, gereedschapspaden optimaliseren om diepe holtes of dunwandige kenmerken aan te kunnen, vervorming te voorkomen en redelijke diepgang of vermijdingsontwerpen aan te bevelen om latere montage te vergemakkelijken.
Als u verwerkingsbehoeften heeft voor grijpercomponenten van chirurgische robots, stuur dan uw 3D-tekeningen of 2D-technische tekeningen naar het aanvraagportaal. Ons engineeringteam zal binnen 24 uur een DFM-evaluatie en offerte verstrekken om u te helpen de onderzoeks- en ontwikkelingscyclus te verkorten en betrouwbare leveranciers te binden.



