





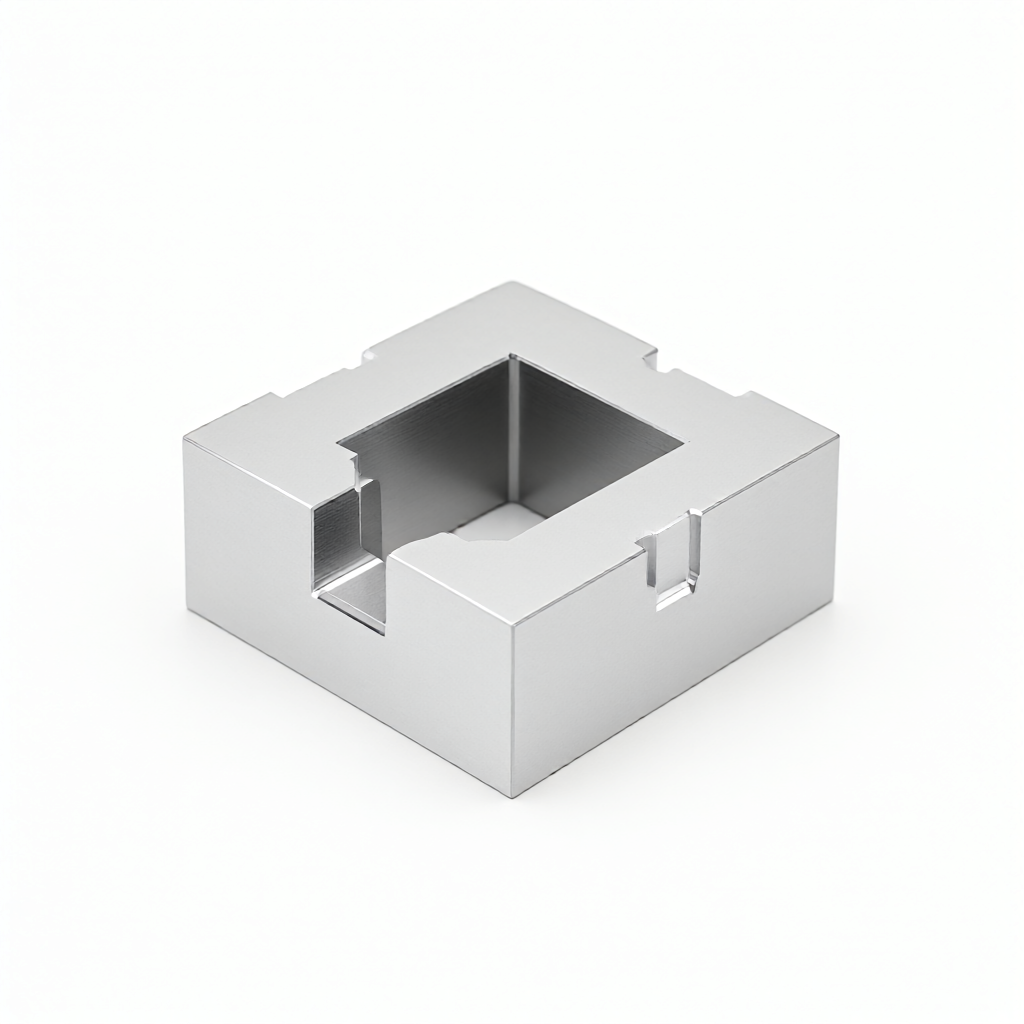
Specificaties en verwerkingsmogelijkheden
Voor de warmteafvoerbehoeften van LED-lampbekers bieden we de volgende aangepaste specificaties en procesondersteuning om ervoor te zorgen dat de onderdelen voldoen aan zowel de thermische ontwerp- als de montagevereisten:
- Materiaalkwaliteit: Aluminiumlegering 6061 (goede sterkte, geschikt voor structurele spanningsdragende delen), 6063 (gebalanceerde elektrische en thermische geleidbaarheid, geschikt voor onderdelen met zuivere warmteafvoer), 7075 (hoge sterkte, geschikt voor zware beugels); technische kunststoffen kunnen PVC of ABS kiezen voor isolatie-isolatielaag.
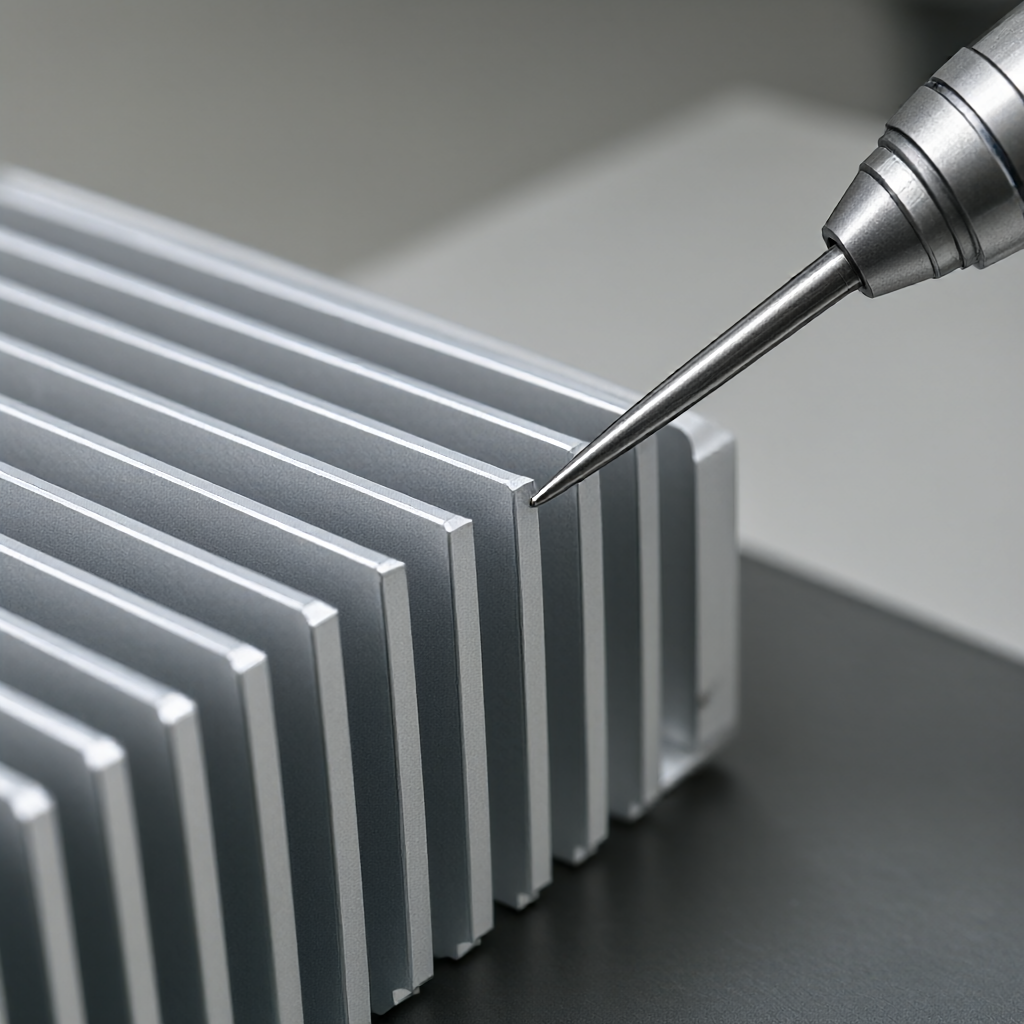
- Maatbereik: De minimale verwerkingsgrootte is 1 mm x 1 mm x 1 mm, de maximale verwerkingsslag is 400 mm x 300 mm x 200 mm; de typische dikte van de koelvin is 0,8 mm-2,0 mm, die kan worden aangepast aan de hand van de thermische simulatieresultaten.
- Nauwkeurigheidstolerantie: De tolerantie van het sleuteloppervlak bedraagt ±0,01 mm, en de vorm- en positietolerantie bedraagt ≤0,02 mm; de consistentie van het warmtedissipatiegebied wordt binnen ± 1% geregeld om een consistente thermische weerstand tussen batches te garanderen.
- oppervlakte behandeling: Anodiseren in natuurlijke kleur (dikte 8-15μm), zwart/zilver geverfde anode, gezandstraald mat, geborstelde textuur; optionele micro-boogoxidatie om de isolatie en corrosieweerstand te verbeteren.
- Structurele kenmerken: Ondersteunt multidirectionele vinnen, holle gaten, interne/externe schroefdraad (gebruikelijk in M2-M6), positioneringspingaten en gespstructuren; de minimale wanddikte kan slechts 0,5 mm bedragen (versterkingsribben zijn vereist).
Toepasselijke industrieën en typische toepassingen
Dit type koellichaam van aluminiumlegering wordt veel gebruikt in de volgende LED-verlichtingsscenario's om het knelpunt van de warmteafvoer bij hoge vermogensdichtheid op te lossen:
Commerciële verlichting en straatverlichting voor buiten
Een geïntegreerde warmteafvoerbasis is ingebed in de kop van de straatlantaarn en de vinnen stralen warmte naar buiten uit; Op de achterkant van de lampbeker is een radiator van aluminiumlegering geïnstalleerd om samen te werken met luchtconvectiekoeling. Meestal gebruikt in 5W-100W LED-lampen, paneelverlichting en schijnwerpers.
Auto- en motorverlichting
De warmteafvoerbeugel van de LED-module in de autoverlichting moet bestand zijn tegen trillingen en temperatuurverschillen; wij bieden gecombineerde CNC-draai- en freesbewerkingen om de draadnauwkeurigheid en dynamische balansvereisten te garanderen. Meestal gebruikt in koplampen, achterlichten en dagrijverlichting.
Consumentenelektronica en industriële visie
Projectorlenscilinders, koellichamen van cameraflitsers en machinevisie-invullichtaluminiumonderdelen stellen hoge eisen aan vlakheid en gladheid. We gebruiken een 5-assig bewerkingscentrum om ze in één keer vast te klemmen en te vormen om herhaalde positioneringsfouten te voorkomen.
Uiterlijkkwaliteit en batchconsistentie
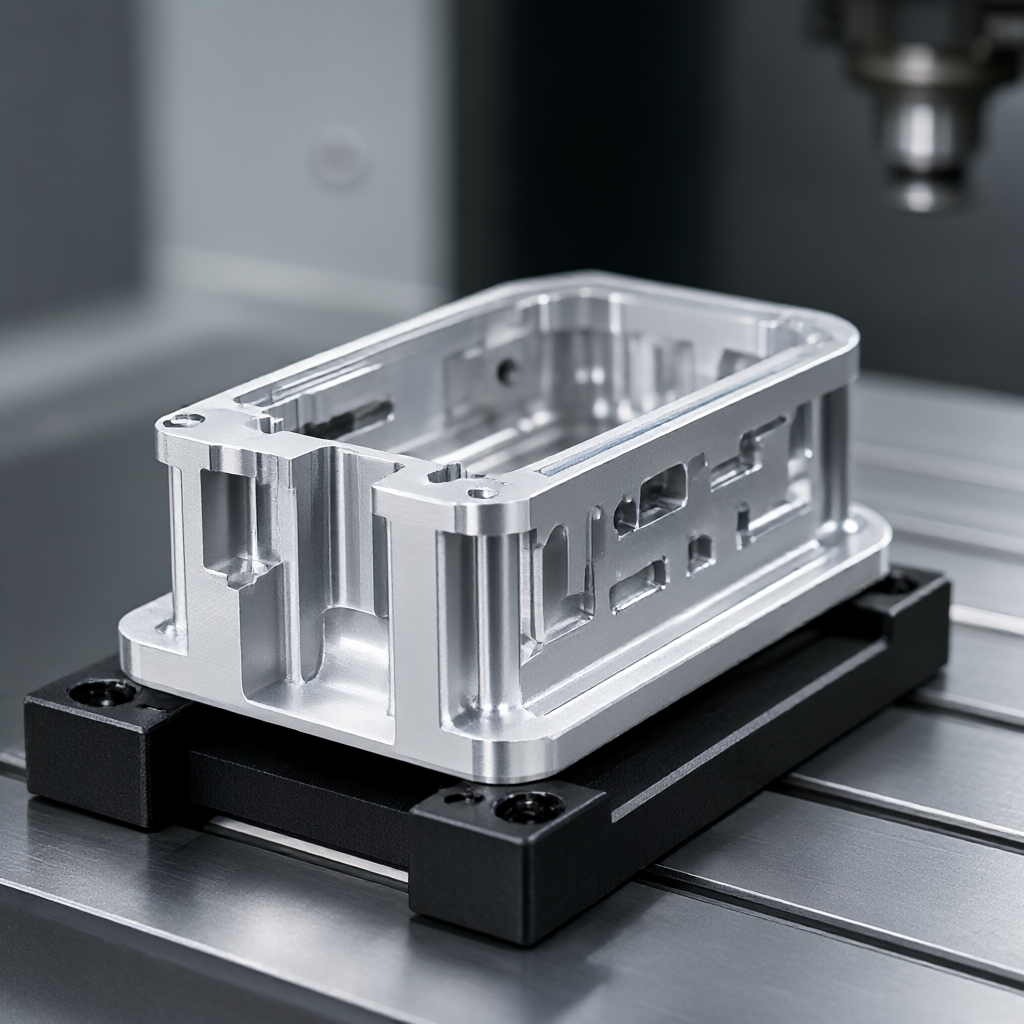
LED-lampen worden vaak direct als eindproduct tentoongesteld en het uiterlijk van de warmteafvoerende aluminium onderdelen bepaalt direct de textuur van de gehele machine. Onze onderscheidende voordelen zijn:
- hoge afwerking: De ruwheid van het zichtbare oppervlak van de sleutel is Ra0,4μm. Na het anodiseren vertoont het een uniforme glans, geen sinaasappelschil en geen kleurverschil.
- Vlekkeloze controle: Het freespad is geoptimaliseerd om snijsporen te voorkomen, het polijst- en ontbraamproces wordt onafhankelijk geïnspecteerd en er zijn geen krassen of olieresten op het oppervlak.
- batchconsistentie: Vergrendel de gereedschapscompensatie en programmeer na het eerste stuk, en controleer willekeurig de thermische weerstandscoëfficiënt en de oppervlakteoxidefilmdikte van elke batch, CPK ≥ 1,33, om ervoor te zorgen dat duizenden stukken consistent zijn.
- Beheer van kleurverschillen: Het kleurverschil tussen anodisatiebatches is ΔE≤1,0. Er kunnen kleurkaartvergelijkingsdiensten worden aangeboden voor klantspecifieke kleurnummers.
Proces- en apparatuurconfiguratie
Om tegemoet te komen aan de kenmerken van LED-koellichamen, zoals "dunne wanden en gemakkelijke vervorming, complexe meerassige coördinatie en hoge oppervlaktevereisten", hebben we een groep van 72 CNC-apparatuur uitgerust:
- 3-assig hogesnelheidsfrezen: Geschikt voor platte koellichamen en eenvoudige lamellenstructuren, met een hoog rendement en uitstekende kosten.
- 4-assig gelijktijdig frezen: Wordt gebruikt voor lampenkapschalen met zijdelingse schroefdraad of speciaal gevormde gaten, en kan in één klemming aan alle vier de zijden worden verwerkt.
- 5-assig bewerkingscentrum: Verwerking van complexe warmteafvoerafdekkingen met gebogen oppervlak en lamellen met meerdere hoeken, waardoor het aantal klemtijden wordt verminderd en de positienauwkeurigheid wordt verbeterd.
- CNC-draai- en centreermachines: Gebruikt voor onderdelen voor warmteafvoer van de as, met binnengatstructuur, draai- en freescombinatie om gelijktijdige rotatie en axiale verwerking te bereiken.
- Nabewerkingslijn: Onafhankelijke anodiseertank, ultrasoon reinigen en vacuümdrogen om kruisbesmetting te voorkomen, wat resulteert in een slecht uiterlijk.
Capaciteit, levering en kwaliteitscontrole
| project | Proeven/kleine batch | massaproductie |
|---|---|---|
| Minimale bestelhoeveelheid | 1 stuk (exclusief mal/gereedschap) | Vanaf 100 stuks |
| Typische levertijd | 5-7 dagen (inclusief DFM-beoordeling) | 15-25 dagen (afhankelijk van hoeveelheid en productieschema) |
| Detectie betekent | Drie coördinaten (CMM), ruwheidsmeter, zoutsproeitest | Inspectie op volledige grootte, inspectie van thermische weerstandsbemonstering, uiterlijk AQL 1,0/0,65 |
| Verzenddocumenten | Eerste artikelrapport, materiaalcertificaat | Volledig inspectierapport, registratie van de oxidefilmdikte, SGS-rapport (indien nodig) |
Dekking van het kwaliteitsproces: Spectrale analyse van binnenkomende materialen bevestigt aluminiumkwaliteit → Driedimensionale coördinaten van het eerste artikel bevestigen de belangrijkste afmetingen → Inspectie van lameldikte en bramen elke 4 uur tijdens het productieproces → 100% inspectie van het volledige uiterlijk vóór verzending om er zeker van te zijn dat er geen oxidatievlekken of blootstelling aan de bodem zijn.
Aanpassingsproces en veelgestelde vragen
Aanpassingsproces
- Tekeningonderzoek:Stuur een 3D-model (STEP/IGES) of 2D-tekeningen met vermelding van materialen, toleranties en vereisten voor oppervlaktebehandeling.
- DFM-aanbevelingen: Ingenieurs evalueren de efficiëntie en produceerbaarheid van de warmteafvoer, bevelen vinhoeken en wanddikteverdeling aan en optimaliseren de kosten.
- Bevestiging van proefdruk: Monsters worden binnen 5-7 dagen geleverd, met testrapporten en thermische simulatietestgegevens (optioneel).
- Levering van massaproductie: De procesparameters zijn vergrendeld, de massaproductie is binnen 15-25 dagen voltooid en de verpakking is krasbestendig.
Veelgestelde vragen
Vraag 1: Wat is de tolerantie van aluminium onderdelen met LED-warmteafvoer?
A: De tolerantie van de belangrijkste pasoppervlakken (zoals klemgaten en schroefdraden van de lampbeker) kan ± 0,01 mm bedragen, en niet-kritieke oppervlakken zijn meestal ± 0,05 mm om een soepele montage en een stabiel thermisch contactgebied te garanderen.
Vraag 2: Wat zijn de opties voor oppervlaktebehandeling en heeft dit invloed op de warmteafvoer?
A: De dikte van de geanodiseerde film is 8-15 μm en de toename van de thermische weerstand is verwaarloosbaar; als een hogere isolatie vereist is, kan micro-boogoxidatie worden geselecteerd. Alle behandelingen hebben geen invloed op de thermische geleidbaarheid van het basismateriaal en zijn over het algemeen beter dan de corrosieweerstand van blank aluminium.
Vraag 3: Hoe lang duurt de rijscyclus? Kun jij meewerken aan noodprojecten?
A: Regelmatig proefdrukken duurt 5-7 dagen. Als het project urgent is, kan het prioriteitsproductieplanningskanaal worden geactiveerd. Spoedeisende onderdelen kunnen op zijn snelst binnen 3-5 dagen worden geleverd. De mal-/malkosten dienen vooraf te worden betaald.
Q4: Hoe lang is de batchlevertijd? Hoe regel ik meer dan 1000 stuks?
A: 15-25 dagen voor massaproductie. Er kunnen ruim 1.000 stuks in batches worden geleverd. 50% van de eerste batch zal binnen 30 dagen worden voltooid, en daaropvolgende verzendingen zullen wekelijks worden uitgerold om de voorraaddruk te verminderen.
Vraag 5: Kunnen de speciaal gevormde koelvinnen volgens de tekening worden aangepast?
EEN: Ondersteund. Zolang de minimale wanddikte ≥0,5 mm is en de hoekafwijking ≤5 graden is, kan dit worden bereikt door middel van 3/5-assig frezen. Het wordt aanbevolen om thermische simulatiebestanden (Flux/ANSYS) aan te leveren, zodat we de lamelindeling kunnen optimaliseren om de efficiëntie van de warmteafvoer te verbeteren.
Ontvang een offerte
Stuur uw tekeningen of 3D-modellen van aluminium warmteafvoeronderdelen voor LED-lampbekers, en ons engineeringteam zal binnen 24 uur DFM-suggesties en offertes geven. Ondersteunt gedifferentieerde prijzen, hoe groter de batch, hoe beter de eenheidsprijs. Kom nu in actie om ervoor te zorgen dat projectmijlpalen geen vertraging oplopen.



